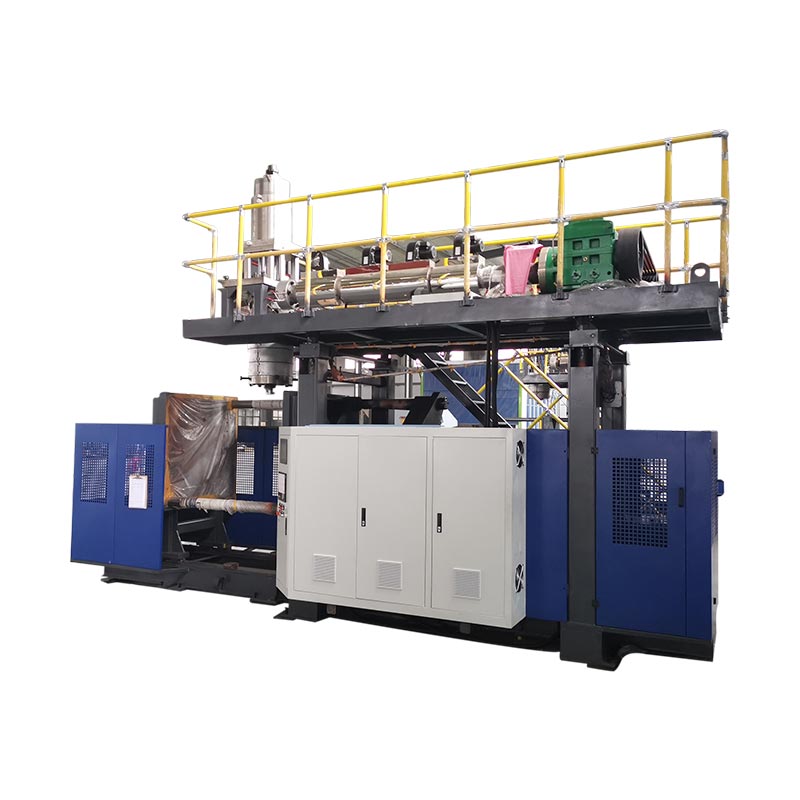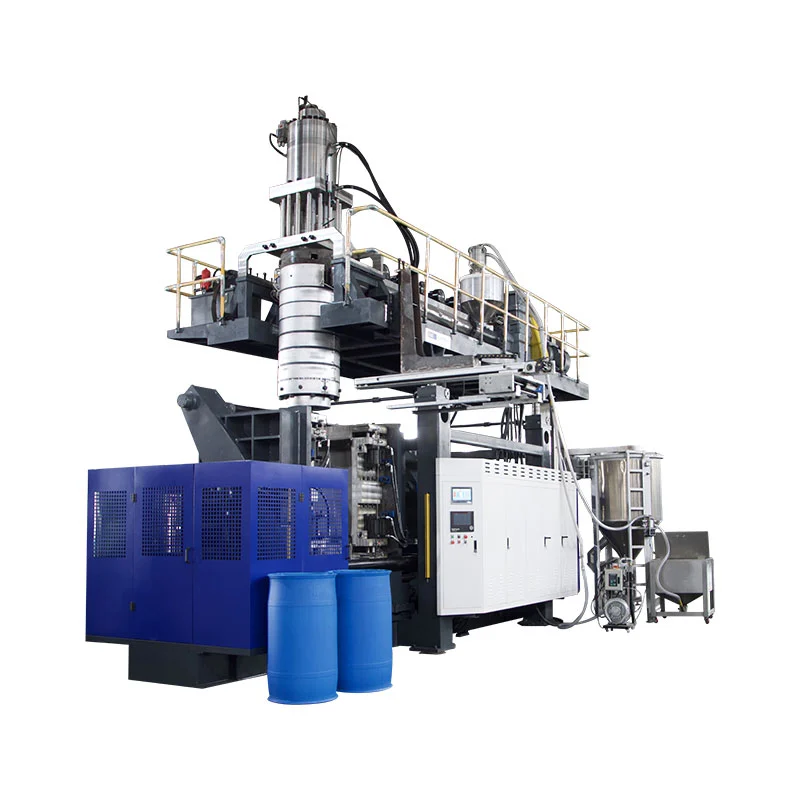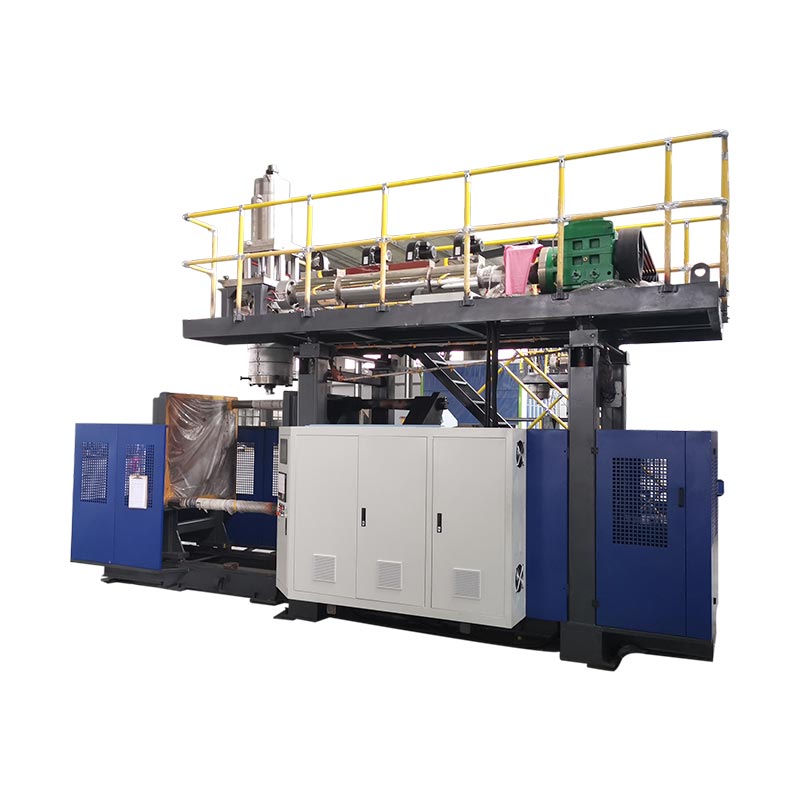

A programação Parison altera a folga da matriz durante a extrusão para que o material seja colocado onde a peça acabada necessita. Um bom perfil protege cantos, alças, ombros e áreas de aperto sem tornar todo o contêiner mais pesado.

O que a programação parison realmente controla
Na moldagem por extrusão e sopro, o plástico fundido sai da matriz como um tubo chamado parison. A gravidade, a resistência ao derretimento, o inchaço da matriz, o estiramento e a geometria do molde afetam a forma como o tubo se torna uma peça. Uma folga uniforme da matriz raramente cria uma parede com acabamento uniforme quando a peça tem ombros, cantos, uma alça ou um rebaixamento profundo.
O controlador move as ferramentas para tornar as seções selecionadas mais espessas ou mais finas. O objetivo é a distribuição controlada do material: material suficiente em áreas altamente esticadas ou altamente carregadas, com menos peso desnecessário em seções que se formam facilmente.
| Ação do perfil | Efeito do processo | O que verificar |
|---|---|---|
| Aumentar a abertura em pontos selecionados | Adiciona material a essa parte do parison | Cantos finos, raízes do cabo, ombros, parte inferior e área de pinçamento |
| Diminuir abertura em pontos selecionados | Reduz o material nessa porção | Paredes retas pesadas, zonas de resfriamento lento e excesso de peso da peça |
| Mude o perfil | Move as zonas grossas e finas ao longo do parison | Se uma zona programada está alinhada com o recurso de peça pretendido |
| Dimensione o peso geral do perfil | Muda o perfil completo | Peso total e parede mínima, não só a média |
Um registro de produção útil mantém o arquivo de perfil junto com o número do molde, grau de resina, cor ou condição de moagem, receita de temperatura, tamanho do shot, tempo de resfriamento e medidas de peças aprovadas.
Sistemas contínuos e acumuladores usam referências diferentes
Em ummáquina de moldagem por sopro contínuo, a parison se forma continuamente. O perfil normalmente é sincronizado com o tempo ou duração do parison. A estabilidade da extrusão é importante porque uma alteração na saída pode mover um ponto programado ao longo da peça.
Em ummáquina de moldagem por sopro acumulador, o fundido é armazenado e empurrado através da matriz. O perfil pode ser vinculado à posição do acumulador. O tamanho da injeção, a consistência do enchimento e a calibração do transdutor tornam-se parte do problema da espessura da parede.

O oficialManual de instruções MOOG DigiPack IIIdocumenta aplicações de acumuladores e de extrusão contínua. Isso não significa que todas as máquinas Kinggle usam o mesmo controlador. Confirme o modelo do controlador, capacidade do perfil, atuador e ferramental na cotação do projeto.
Uma sequência de configuração controlada
- Confirme a receita correta.Combine o molde, o material, a matriz e a revisão do produto.
- Estabilize o derretimento.Deixe as temperaturas reais estabilizarem e confirme alimentação e extrusão consistentes.
- Verifique o zero e o span do ferramental.Inspecione o movimento quanto a emperramento, vazamento ou desalinhamento.
- Defina o comprimento do parison e o tamanho do tiro.A forma preliminar deve atingir a posição correta no fechamento do molde.
- Comece com um perfil simples.Mudanças amplas são mais fáceis de diagnosticar do que muitas correções bruscas.
- Molde vários ciclos estáveis.Não julgue a primeira parte após uma grande mudança no processo.
- Meça locais fixos.Registre parede mínima, peso da peça, aparência e resultados funcionais.
- Mude uma área de cada vez.Salve uma nova revisão somente após melhorias repetíveis.
Solução de problemas de espessura de parede por sintoma
| Sintoma | Inspecionar | Próxima etapa |
|---|---|---|
| Parte inferior ou ombro fino | Posição do perfil, queda de parison, estiramento e tempo de sopro | Confirme o alinhamento antes de adicionar o peso total |
| Um lado consistentemente mais fino | Centralização da matriz, alinhamento do molde, resfriamento e contato preliminar | Corrija a causa física assimétrica |
| A espessura move ciclo a ciclo | Temperatura de fusão, produção, tamanho do disparo, feedback e estabilidade hidráulica | Estabilize o processo antes de editar pontos |
| Parede pesada, mas pinçamento fraco | Localização do material, design de pinçamento e posição preliminar | Mova o material para a zona de compressão em vez de aumentar o peso da peça inteira |
| Boa distribuição, mas excesso de peso | Escala geral e seções desnecessariamente pesadas | Reduza as etapas medidas enquanto protege locais com paredes mínimas |
| O comando muda, mas a parte não | Atuador, válvula, fiação, calibração ou restrição | Compare o comando e o feedback e depois encaminhe para a manutenção |
A visão da fábrica: a repetibilidade é mais importante do que uma amostra perfeita
Um perfil está pronto para produção somente quando sobrevive à variação normal, como uma reinicialização a quente, mudança de lote de material, mudança de turno e a faixa esperada de condições de água de resfriamento. Um bom recipiente prova que a máquina pode fabricar a peça; uma execução estável prova que o processo pode ser gerenciado.
Antes da aceitação, combine os locais de medição, a quantidade de amostra, os testes funcionais e a revisão da receita aprovada. Proteja o arquivo de linha de base e forneça aos operadores treinados uma rota documentada para fazer e reverter ajustes controlados.
Se a instabilidade do perfil aparecer com alarmes, discordância de posição ou alterações de sequência, use oIHM e guia de alarme. Os compradores que ainda estão definindo o equipamento podem começar com Kinggle'sguia de seleção de máquinas.
Perguntas frequentes
O que é programação parison?
A programação do parison altera a abertura da matriz durante a extrusão para que diferentes seções do parison recebam diferentes quantidades de material.
A programação parison pode resolver todos os problemas de parede fina?
Não. Ele não pode corrigir com segurança o desalinhamento da matriz, extrusão instável, ferramentas danificadas, resfriamento insuficiente, projeto de molde incorreto ou atuador com defeito.
Devo alterar os pontos individuais ou o peso geral primeiro?
Use o peso total somente quando a peça completa for consistentemente leve ou pesada. Use alterações de pontos locais quando as medições mostrarem um problema repetível em uma área específica.
Por que o perfil se move lateralmente?
As causas comuns incluem alterações na taxa de extrusão, comprimento do parison, consistência do disparo do acumulador, temperatura do material, atraso de início ou calibração do sensor.
Quantos pontos de perfil uma máquina precisa?
O número necessário depende da geometria da peça e da configuração do controlador. Mais pontos não compensam um processo instável.