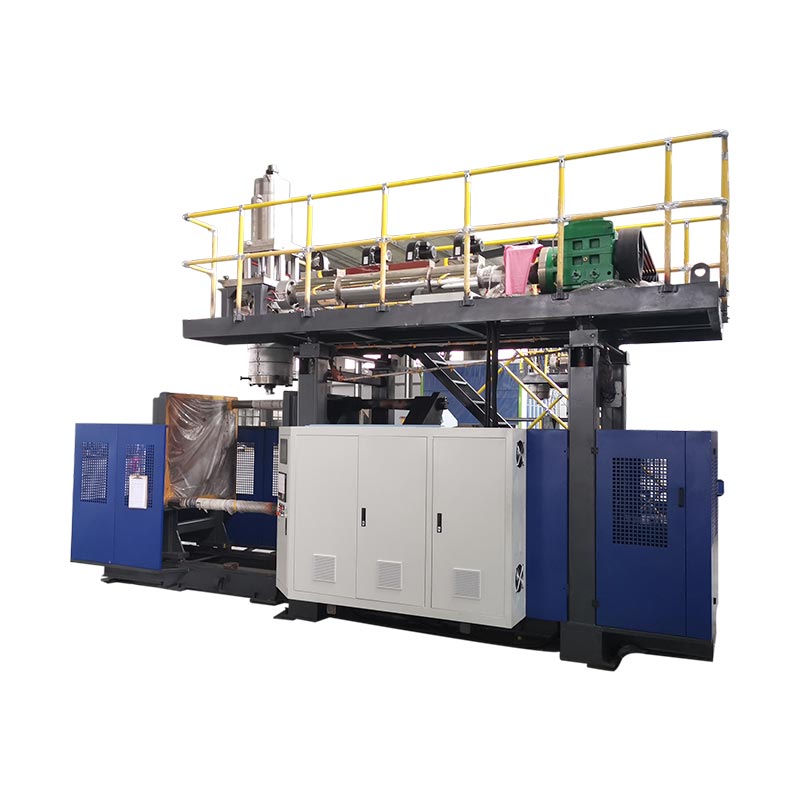

Escolha uma máquina de moldagem por sopro multicamadas combinando a função de cada camada com a especificação do recipiente. Verifique se o sistema de extrusão cotado pode conter a receita na produção necessária e, em seguida, compare o custo por recipiente aceito. Verifique a configuração com os materiais e molde pretendidos; camadas extras são justificadas apenas por um produto definido ou requisito de produção.
Uma decisão de compra útil segue quatro verificações:
- Escreva a especificação do contêiner antes de selecionar uma contagem de camadas.
- Mapeie cada fluxo de material para sua camada e verifique sua faixa operacional.
- Verifique a distribuição real da camada e o desempenho do contêiner final.
- Incluir perdas de produção na comparação de custos e registro de teste.
Comece com a especificação do contêiner, não com a contagem de camadas
Um pedido de uma “máquina de garrafas de três camadas” deixa muitas decisões em aberto. Não identifica o conteúdo, a geometria do recipiente, os graus de resina, a produção necessária ou o motivo da separação da parede em camadas. Um fornecedor pode responder a essa solicitação com uma categoria de máquina e ainda citar o sistema de material errado.
Comece com o contêiner finalizado. Forneça seu desenho, acabamento do pescoço, disposição do cabo, capacidade nominal e peso final. Adicione a aparência, as condições de serviço e as verificações de desempenho necessárias. Um frasco de detergente de cor clara e uma embalagem sensível ao oxigênio precisam de evidências diferentes, mesmo que seu volume e peso total correspondam.
Transforme requisitos em itens de aceitação
Substitua termos vagos como “boa barreira” ou “alta resistência” por um teste definido e limite de aceitação. Indique se o frasco deve suportar uma determinada sequência de manuseio, manter uma aparência específica ou atender a uma meta de proteção do produto. A condição de teste pertence ao limite, incluindo o conteúdo ou simulador quando relevante.
| Exigência | Pergunta de seleção | Provas a solicitar |
|---|---|---|
| Cor de superfície consistente | Qual camada carrega a cor e qual variação de entrada é permitida? | Amostra de aparência aprovada e amostras de teste em toda a execução |
| Material reciclado no núcleo | Qual fonte, classe e compartilhamento de material o sistema deve lidar? | Especificação de materiais, mapeamento de alimentação e resultados de peças acabadas |
| Proteção do produto | Que substância a parede deve manter dentro ou fora? | Alvo de barreira, condições de teste e validação em nível de pacote |
| Manuseio e empilhamento | Quais locais e cargas de contêineres controlam o desempenho? | Limites de desenho e testes mecânicos acordados |
| Produção | Quantos contêineres aceitos são necessários dentro do tempo definido? | Demanda bruta de fusão, contagens aceitas, rejeições e registro de parada |
Mantenha os requisitos obrigatórios separados das preferências. Se uma estrutura de camada única já passar na especificação, use-a como opção de referência. Uma proposta multicamada necessita então de uma razão clara: uma superfície diferente, um material de núcleo definido, uma função de barreira ou outro requisito que a referência não possa cumprir economicamente.
Indique também o mix de produtos. Uma linha que atende pedidos longos e repetidos tem uma carga de troca diferente de uma que produz lotes curtos em diversas cores. Inclua os menores e maiores produtos planejados, em vez de testar apenas a garrafa mais fácil. Isso dá à discussão sobre equipamentos um limite utilizável.
Dê um trabalho a cada camada antes de escolher a estrutura
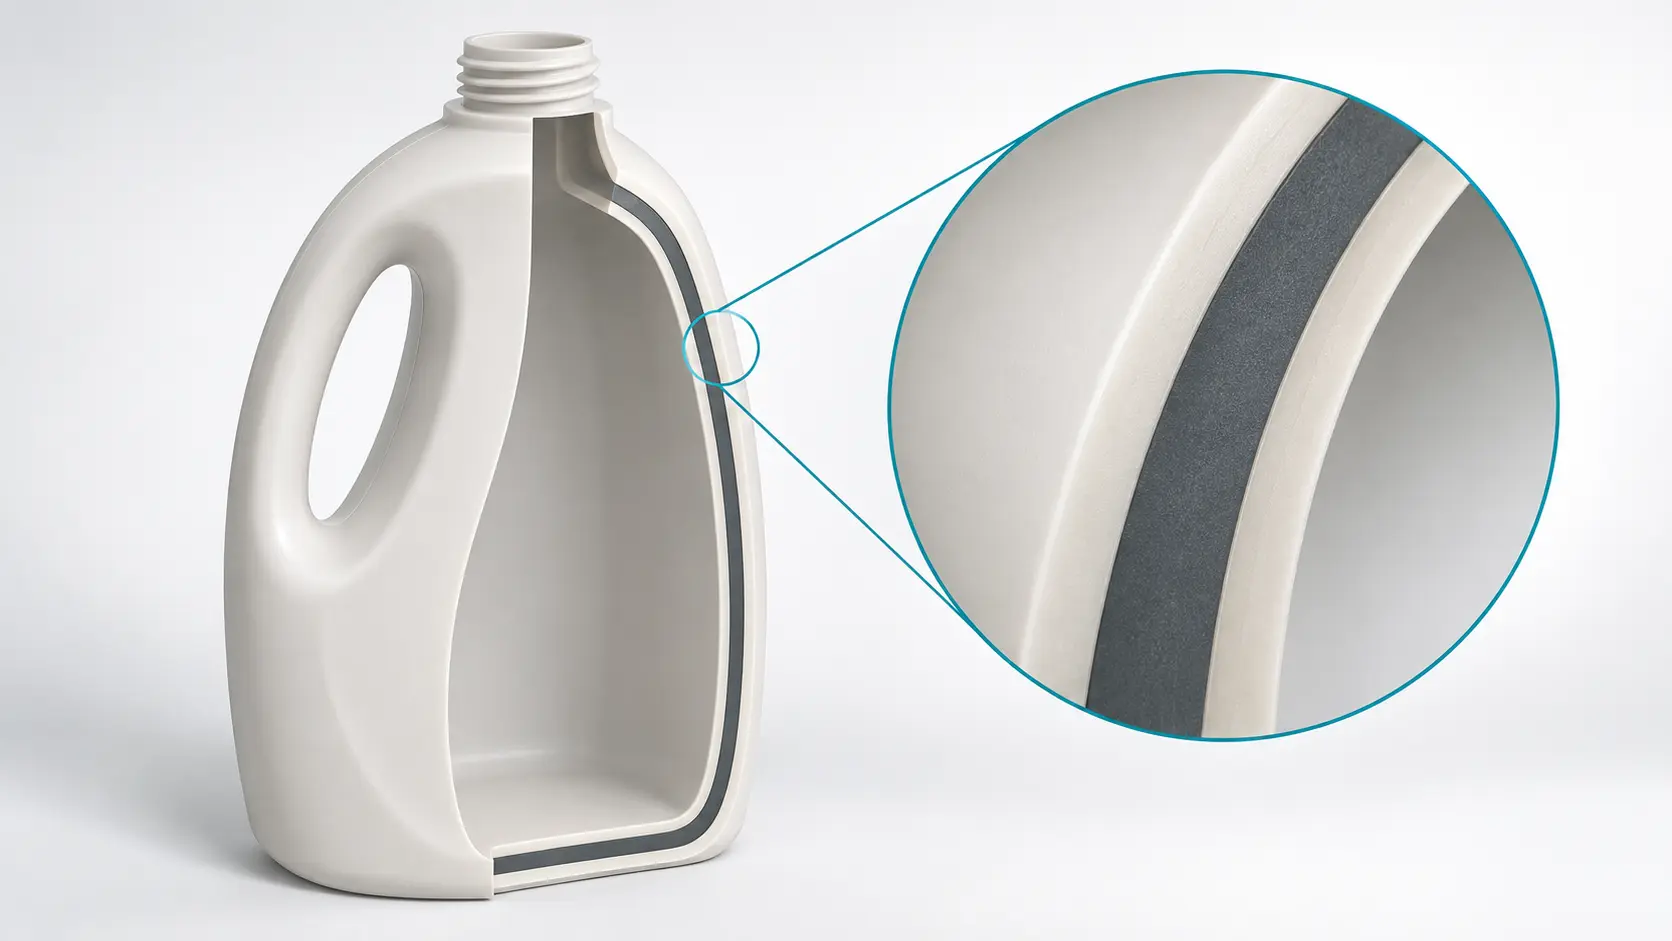
A moldagem por sopro por coextrusão combina fluxos de material em uma forma preliminar em camadas antes que o molde forme a parte oca. A questão da seleção é como essas camadas atendem ao contêiner. Kinggle'svisão geral da coextrusão multicamadasexplica o processo básico e as funções comuns da camada.
Uma máquina sopradora de dupla camada pode ser relevante quando as superfícies internas e externas precisam de formulações diferentes. Uma máquina de moldagem por sopro de três camadas adiciona um núcleo separado entre essas superfícies. Nenhuma das descrições estabelece por si só resistência, compatibilidade química ou desempenho de barreira. Essas propriedades ainda precisam dos materiais selecionados, da geometria e dos resultados dos testes.
| Conceito de estrutura | Razão para avaliá-lo | Pergunta que permanece |
|---|---|---|
| Camada única | Uma formulação atende a todos os requisitos do produto | O contêiner acabado passa no peso proposto? |
| Duas camadas | Formulações internas e externas separadas | As superfícies e interface permanecem aceitáveis? |
| Três camadas | Atribuir uma formulação principal independentemente de ambas as películas | O compartilhamento principal pretendido pode ser executado com skins e desempenho aceitáveis? |
| Estrutura de barreira com camadas de amarração | Combine uma resina de barreira selecionada com materiais estruturais | Os graus de resina, interfaces e desempenho da embalagem são validados? |
Especifique materiais como um sistema
Para uma estrutura de película/núcleo/pele, identifique a resina e o pacote de aditivos em cada posição. Distinguir a matéria-prima reciclada comprada da apara de produção devolvida através de um moedor. Uma receita descrita simplesmente como “nova/velha/nova” esconde as informações necessárias para avaliar a consistência e o manuseio do material.
Não trate um núcleo reciclado enterrado como prova automática de adequação do conteúdo. Solicite a documentação do material e a avaliação específica do produto necessária para o uso pretendido. Da mesma forma, o conteúdo reciclado e a reciclabilidade são questões distintas. Uma delas diz respeito ao que entra no contêiner; a outra diz respeito ao que pode acontecer posteriormente ao pacote completo.
Uma camada de barreira altera o sistema material
Kuraray identificaEVAL EVOH como material de barreira a gasesusado em embalagens e outras aplicações. Isso éapresentação técnicatambém ilustra camadas de ligação entre poliolefina e EVOH. Essas posições adesivas pertencem à revisão da estrutura e do equipamento, e não fora da contagem de camadas.
Solicite a combinação completa de resinas, incluindo graus de adesivos, instruções de manuseio e condições de barreira acordadas. O valor de permeabilidade do material não é um resultado de prazo de validade para uma garrafa acabada. O recipiente, o fecho, o conteúdo e as condições de utilização necessitam de validação própria. Adicionar uma resina de barreira sem essa especificação deixa a decisão de compra inacabada.
Verifique se a máquina cotada pode executar a receita de camada
Uma máquina de moldagem por extrusão e sopro multicamadas deve corresponder tanto ao recipiente quanto aos fluxos de material que alimentam seu cabeçote. Solicite um cronograma de equipamento que nomeie cada extrusora, alimentador, caminho do material e posição da camada. O desenho também deve identificar saídas de matrizes, estações e cavidades de molde. Essas contagens descrevem diferentes partes do sistema.
Uma máquina com vários cabeçotes produz vários esboços para um evento de moldagem. Uma matriz multicamadas forma camadas dentro de uma parede preliminar. Uma citação pode combinar essas características, mas uma não estabelece a outra. Da mesma forma, a contagem de camadas por si só não fornece uma contagem confiável da extrusora. Leia o mapeamento de feed real.
Dimensione os fluxos de materiais com unidades completas
Use a demanda bruta de parison para dimensionamento de extrusão. A massa da garrafa acabada por si só deixa de fora o material que fica aparado. Defina a massa bruta por recipiente moldado e o número de recipientes formados por hora. Para um arranjo com múltiplas saídas, inclua todos os contêineres nessa taxa de produção.
Considere uma garrafa hipotética com uma massa final de 40 g e uma alocação bruta de forma preliminar de 55 g. Suponha que a linha forme 1.200 garrafas por hora antes que a qualidade seja rejeitada. A diferença de 15 g é um corte neste exemplo, e não uma margem de desperdício padrão. Estas entradas ilustram o método; eles não são resultados de produção da Kinggle.
Demanda de fluxo de material = demanda bruta de fusão × fração de massa atribuída
| Posição | Participação em massa atribuída | Fluxo necessário |
|---|---|---|
| Pele externa | 20% | 13,2 kg/hora |
| Essencial | 60% | 39,6kg/h |
| Pele interna | 20% | 13,2 kg/hora |
| Total | 100% | 66,0 kg/hora |
A receita 20/60/20 é uma suposição de cálculo, não uma proporção recomendada de conteúdo reciclado. Se um fluxo de material alimenta diversas posições, combine essas posições ao calcular a carga desse fluxo. Verifique também a menor garrafa planejada e a parcela de camadas. Um valor de produção máxima não estabelece uma operação estável em uma taxa de alimentação baixa.
Use as opções de produtos da Kinggle como ponto de partida
Kinggle'sMáquina de estação única KGB2L 2Llista opções de camada única, dupla e três. OMáquina de estação dupla KGB5D 5Llista as mesmas opções de camada em uma plataforma diferente. Ambas as páginas descrevem separadamente configurações de cabeçotes múltiplos, o que reforça por que a contagem de camadas e a contagem de saídas precisam de entradas separadas na cotação.

As classes de capacidade publicadas são úteis para restringir a plataforma. Eles não substituem uma revisão de configuração específica da resina. Pergunte quais designs de rosca, sistemas de alimentação e opções de cabeçote atendem à receita proposta. Não trate um valor de plastificação base do HDPE como a capacidade combinada de um sistema multicamadas não especificado.
Para uma cotação de máquina de moldagem por sopro de coextrusão, registre a faixa de fluxo acordada para cada fluxo de material, requisitos de preparação, filtração quando necessário, controles de receita e procedimento de purga. Especifique quais auxiliares o preço inclui. Um circuito de material que funciona em uma demonstração ainda pode precisar de equipamentos fora dos limites da máquina citada.
Verifique as camadas no recipiente moldado, não apenas na tela da receita
O controle da proporção de camadas começa com o fornecimento do material, mas a aceitação pertence ao recipiente acabado. Uma tela exibindo as porcentagens corretas não mostra a espessura da camada em um ombro ou canto. O peso total da peça também é insuficiente: descreve todo o recipiente, não onde cada material foi parar.
Mantenha três registros separados: a receita da massa, o perfil de espessura total da parede e a distribuição das camadas medidas na peça. Mesmo numa secção ideal, diferentes densidades de material significam que uma fração de massa não é automaticamente uma fração de espessura. A formação e o fluxo locais acrescentam outro motivo para inspecionar o recipiente, em vez de converter uma porcentagem da receita em uma garantia de parede.
Crie um plano de amostra baseado em localização
Selecione os locais de medição no desenho real. Inclua áreas onde a geometria ou o uso tornem uma seção fina importante e, em seguida, adicione locais de corpo suficientes para mostrar o padrão de distribuição. Identifique a estação, a saída, o horário e a revisão da receita em cada amostra. Caso contrário, uma bandeja mista de garrafas pode esconder um problema específico da posição.
Use um método de corte e medição adequado aos materiais. A inspeção visual comum pode não distinguir camadas de resina semelhantes. Quando uma fina camada funcional controla o desempenho, defina como o laboratório irá identificá-la e como a propriedade relevante da embalagem será testada. A fotografia de uma parede cortada por si só não é um resultado de barreira completo.
Diagnosticar o sintoma antes de alterar a receita
Se a cor externa parecer inconsistente, compare primeiro o lote de material aprovado, a formulação da cor e a distribuição da pele medida. O aumento imediato do corante pode mascarar um sintoma enquanto altera o custo e as condições do processo. Para uma separação aparente, revise o emparelhamento de materiais, os requisitos de adesivo e o registro de processamento antes de ajustar cada extrusora de uma só vez.
Para uma área fina local, inspecione o posicionamento do parison e a distribuição total da parede juntamente com as medições da camada. Kinggle'sguia de programação paróquiaexplica por que o tempo do perfil, o alinhamento das ferramentas e a estabilidade da extrusão são importantes. Salve uma linha de base e altere uma variável controlada por vez para que a próxima amostra possa explicar o efeito.
Combine as verificações de desempenho com seu escopo.ASTM D2463-23aborda a resistência ao impacto contra quedas de recipientes termoplásticos moldados por sopro cheios de água.ASTM D2659-16(2023)aborda propriedades de esmagamento de coluna. Nenhum dos testes por si só estabelece desempenho de barreira ou compatibilidade com o conteúdo pretendido. Combine os métodos aplicáveis e os limites do produto antes do teste.
Compare o custo por recipiente aceito, não apenas o preço da resina
Um preço mais baixo da resina central pode apoiar um investimento multicamadas, mas a comparação financeira precisa do mesmo produto aceito no final. Compare as estruturas somente depois que ambas atenderem às especificações do contêiner. Caso contrário, a opção aparentemente mais barata pode simplesmente conter menos material necessário para passar no teste.
Mantenha o custo de compra separado da circulação interna. Os cortes enviados por uma trituradora e devolvidos à linha ainda precisam de manuseio, energia e controle. Porém, não se trata de mais uma compra do mesmo polímero. Contar a massa bruta de extrusão como resina recém-comprada em cada passagem pode superestimar o custo do material.
Use um razão de lote com um limite claro
Registre os insumos adquiridos consumidos, a produção aceita, a sucata não recuperada, o material eliminado e as alterações de estoque no mesmo período. Acompanhe os retornos internos separadamente. Cobrar as perdas de material onde elas realmente ultrapassam esse limite, em vez de aplicar uma porcentagem universal de sucata que pode contar aparas recicladas duas vezes.
O exemplo abaixo utiliza unidades de custo hipotéticas, não preços de mercado ou uma cotação Kinggle. Ambas as opções produzem 10.000 embalagens aceitas com peso de 40 g cada. Suponha que não haja alteração de estoque. A resina de camada única custa 100 unidades/kg. Para a opção multicamadas, a mistura de insumos adquirida é de 20% de material externo a 100, 60% de núcleo a 75 e 20% de material interno a 100 unidades/kg.
= 85 unidades de custo/kg
| Entrada ou resultado | Camada única | Suposição de três camadas |
|---|---|---|
| Recipientes aceitos | 10.000 | 10.000 |
| Massa em recipientes aceitos | 400kg | 400kg |
| Insumos adquiridos consumidos, incluindo perdas não recuperadas | 410kg | 430kg |
| Custo ponderado dos insumos adquiridos | 100 unidades/kg | 85 unidades/kg |
| Custo do material adquirido | 41.000 unidades | 36.550 unidades |
| Custo de material por contêiner aceito | 4,10 unidades | 3.655 unidades |
O cálculo pressupõe que o custo da mistura declarado se aplica a todos os insumos adquiridos e consumidos. Isso intencionalmente dá à opção multicamada mais perdas não recuperadas. Mesmo assim, sua vantagem em custo de material é de 4.450 unidades por pedido. Esse montante é o subsídio disponível para custos operacionais e de propriedade extras antes que a vantagem desapareça.
Se a opção multicamadas adicionar 2.000 unidades ao pedido, seu custo combinado nesta comparação limitada passa a ser de 38.550 unidades, ou 3.855 por contêiner aceito. As cotações reais precisam de uma delimitação mais completa: mão de obra, serviços públicos, manutenção e custo de propriedade do equipamento extra. Substitua cada entrada presumida pelo livro-razão da própria fábrica.
Verifique o cronograma de produção por trás da economia
Mudanças freqüentes de receita ou cor podem tornar decisivas as perdas de purga e o tempo de configuração. Compare os comprimentos dos lotes e a sequência de pedidos planejada, não apenas uma execução estável. Uma economia de material demonstrada em um pedido longo pode não cobrir as perdas de vários lotes curtos. Teste as trocas que a fábrica irá realmente programar.
Mantenha o cálculo mesmo quando os preços dos materiais mudarem. Um modelo de custo útil permite que o comprador varie o preço básico, o rendimento aceito e o tamanho do lote sem alterar os requisitos do produto. Deveria expor onde a proposta deixa de compensar, em vez de produzir uma única percentagem de poupança atractiva.
Comprove a configuração em um teste de máquina específico do material
Organize o teste em torno do recipiente e dos materiais pretendidos. Uma resina de demonstração fácil pode estabelecer que a máquina funciona, mas não pode responder se o sistema citado contém uma formulação de núcleo exigente ou uma fina camada funcional. Identifique a construção adquirida, a configuração principal, os auxiliares e as operações downstream no plano de teste.
Antes de processar o material, defina o plano de amostragem, os métodos de medição, os limites do produto e a definição de saída. A duração necessária depende do que o teste deve mostrar. Incluir estabilização, reabastecimento de material ou reinicialização relevante quando esses eventos fizerem parte da questão de aceitação. Uma duração de execução arbitrária não substitui um teste definido.
- Combine o teste com o desenho do recipiente aprovado, a revisão do molde e os graus exatos de resina. Registre os lotes de materiais e as condições de preparação.
- Confirme o mapeamento da extrusora para a camada, a receita da massa e o equipamento de manuseio de materiais incluído. Salve as configurações de controle iniciais.
- Estabeleça a condição estável acordada. Registre valores reais do processo, intervenções e qualquer alteração na receita durante o teste.
- Colete amostras rastreáveis por estação, saída e horário. Mantenha as amostras que falharam no registro de qualidade, em vez de apresentar apenas os melhores frascos.
- Meça os locais especificados e execute os testes funcionais acordados. Conecte cada resultado de aceitação à sua amostra e método.
- Registre a saída aceita, perdas não recuperadas e resultados relevantes de mudança ou reinicialização. Congele a configuração e a receita que passou.
Capacidade de processo separada de uma amostra atraente
Uma amostra pode passar enquanto o processo ainda oscila. Compare amostras durante a janela de observação acordada e após os eventos incluídos. Se um lote de material ou recarga alterar a aparência ou a distribuição das camadas, preserve as evidências e investigue a causa. As médias por si só podem ocultar falhas em um ponto de venda ou em um determinado momento.
Para saída, utilize contêineres aceitos divididos pelo tempo de produção acordado. Indique como as paradas, rejeições e retenções posteriores entram no cálculo. Se o alvo diz respeito à linha completa, inclua corte e inspeção no limite testado. Um balcão de máquinas e uma caixa de recipientes prontos e aceitos medem resultados diferentes.
Kinggle'sguia de teste de aceitação de fábricaexplica como conectar um resultado à máquina, produto, método e limite. Para seleção multicamada, adicione a programação do fluxo de material, medições de camada e revisão de receita a esse registro. Documente itens em aberto e as evidências necessárias para fechá-los.
Solicite uma configuração que possa ser reproduzida na fábrica receptora: os tipos de materiais aceitos, caminhos de fornecimento, identificadores de cabeçotes e ferramentas, arquivos de receitas, condições de utilidade e resultados de amostras devem acompanhar a máquina.
Um teste específico do material restringe o risco de compra às condições que as partes realmente verificaram. Não promete desempenho em todas as resinas ou produtos futuros. Qualquer alteração no sistema de materiais ou na especificação do contêiner precisa de uma revisão definida, em vez de uma suposição de que a mesma contagem de camadas garante o mesmo resultado.
Envie à Kinggle o desenho do recipiente, conteúdo, qualidades de resina, funções de camada pretendidas e meta de saída aceita. Adicione o mix de produtos e os testes necessários para que a proposta do equipamento possa atender ao trabalho real.
Discuta uma configuração de máquina multicamadas
Máquinas Co. de Ningbo Kinggle, Ltd.vendas@kinggle.com · +86-574-87103665
Perguntas frequentes
Uma máquina sopradora multicamada é sempre melhor do que uma máquina de camada única?
Não. Uma máquina de camada única é uma referência razoável quando uma formulação atende às especificações do recipiente. O equipamento multicamadas é justificado por um requisito definido de superfície, núcleo ou barreira e um caso de custo viável. Compare o desempenho do produto e o custo operacional aceitos, em vez de tratar as camadas adicionais como um grau de qualidade.
Uma estrutura de três camadas requer três materiais diferentes?
Não. Uma estrutura de três camadas identifica três posições na parede, não necessariamente três famílias de polímeros diferentes. As duas películas podem usar a mesma formulação enquanto o núcleo usa outra. Solicitar a programação real de materiais e mapeamento de feed; esses documentos estabelecem como o cabeçote e as extrusoras selecionadas criam a estrutura.
Uma máquina sopradora de múltiplas cabeças é igual a uma máquina multicamadas?
Não. Múltiplas saídas de matrizes produzem vários esboços para um evento de moldagem. O equipamento multicamadas forma camadas de material dentro de uma parede preliminar. Uma máquina pode combinar ambos os recursos. Registre a contagem de saídas, estrutura de camadas, estações e cavidades separadamente para que a cotação não confunda um arranjo de produção com um arranjo de material.
Uma máquina de camada única existente pode ser atualizada para produção multicamadas?
A resposta depende do sistema de extrusão existente, do espaço disponível, da interface principal, dos controles, dos utilitários e da produtividade necessária. Obtenha uma revisão de engenharia da construção real antes de orçar uma conversão. Não presuma que a substituição do cabeçote por si só fornece os circuitos de material adicionais ou a faixa operacional necessária para a receita proposta.
Quais informações são necessárias para uma cotação de máquina sopradora multicamadas?
Forneça o desenho do recipiente e a condição final, conteúdo, graus de resina, funções de camada propostas, meta de produção aceita e mix de produtos. Inclua a massa bruta de parison, se conhecida, os testes necessários, as utilidades disponíveis e o escopo downstream. Se a receita da camada não for estabelecida, defina primeiro o requisito de desempenho para que o fornecedor possa avaliar as configurações adequadas.