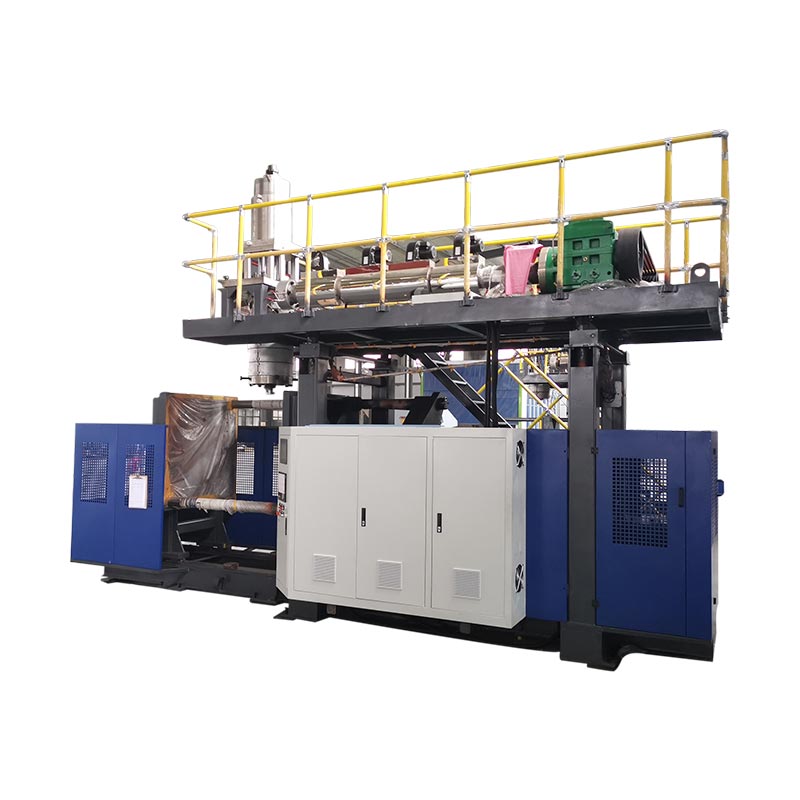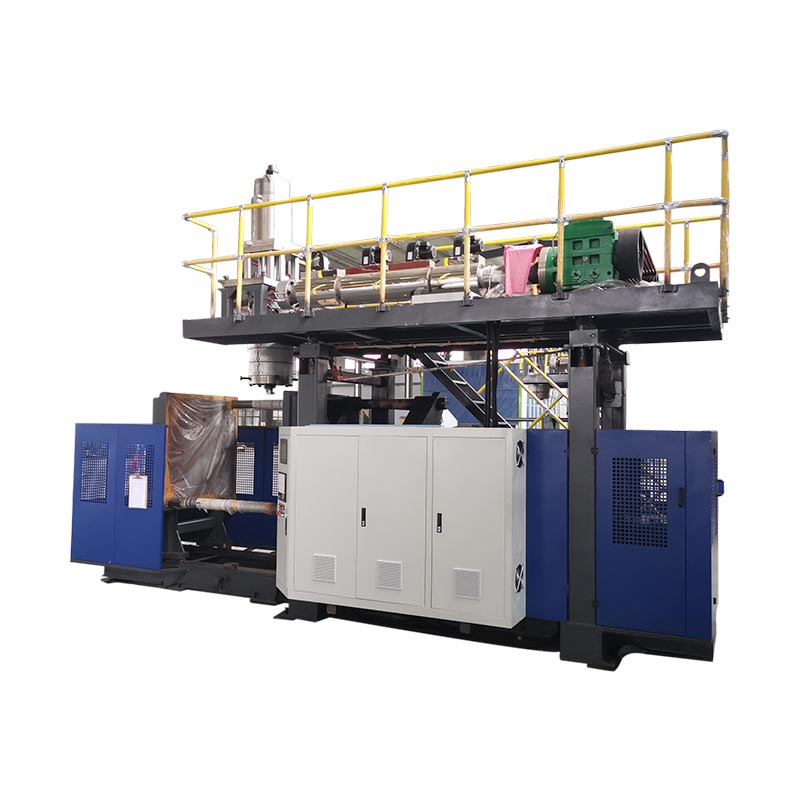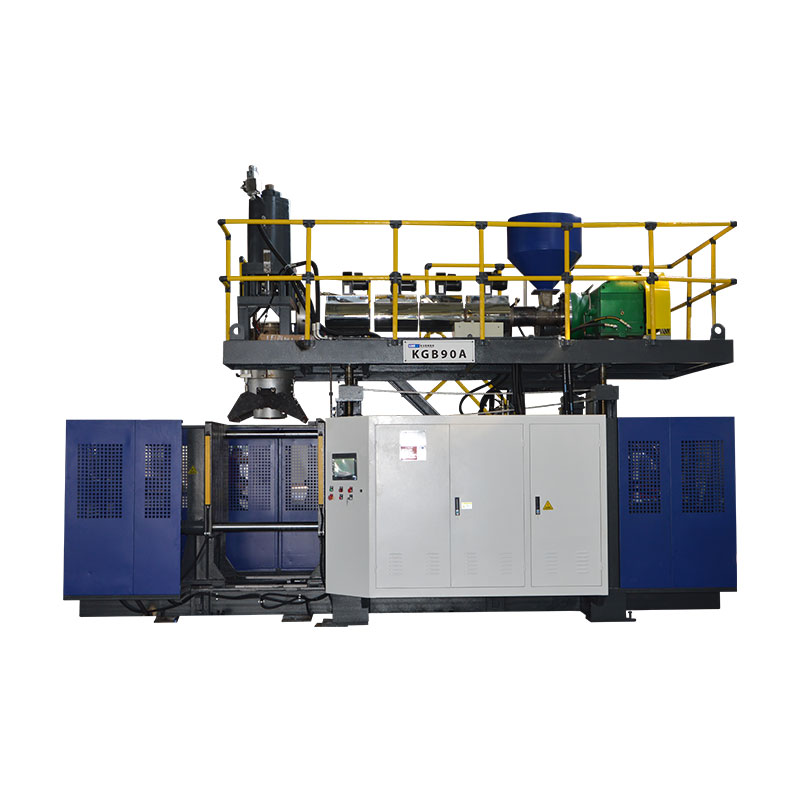
A moldagem por sopro automotiva pode produzir peças ocas, como dutos de ar e reservatórios de fluidos. A seleção do equipamento começa com o desenho da peça, resina especificada e requisitos de aceitação. O volume anunciado do contêiner de uma máquina por si só não pode estabelecer se ela formará um determinado duto, acomodará seu molde ou fornecerá o resultado final necessário.
Uma útil revisão de compra acompanha a peça durante todo o processo: formação, remoção, corte, montagem e inspeção. Resolva os requisitos obrigatórios de produtos e ferramentas antes de comparar a produção nominal ou o preço. Caso contrário, um ciclo de moldagem rápido pode ocultar uma célula de produção que ainda não cumpre a meta de entrega.

Moldagem por sopro de peças automotivas: aplicações e adequação de processos
Agrupe as peças automotivas de acordo com o que elas devem fazer, e não pelo fato de serem ocas. Um duto de ar da cabine, um componente de admissão de ar do motor e um reservatório de líquido precisam de revisões diferentes. Suas condições operacionais e interfaces determinam as questões que uma proposta de máquina deve responder.
| Parte família | Entradas para estabelecer | Perguntas sobre equipamentos e ferramentas |
|---|---|---|
| Dutos HVAC da cabine | Trajeto de ar, geometria de conexão, espaço de instalação e verificações funcionais especificadas | O percurso proposto pode formar a carroceria e deixar locais acessíveis para corte e inspeção? |
| Peças de admissão de ar do motor | Condições especificadas de temperatura, pressão ou vácuo, exposição ao meio e requisitos de conexão | A resina, a rota de formação e a célula completa atendem a essas condições específicas? |
| Reservatórios de fluido | Fluido, condições de serviço, portas, recursos de montagem e critérios de aceitação | Como serão produzidos e verificados o corpo, as interfaces e qualquer montagem subsequente? |
| Outras peças técnicas ocas | Casos de carga, dimensões, recursos de montagem e uso pretendido | A moldagem por sopro é adequada ou deveria ser comparada outra rota de formação ou união? |
Mantenha os projetos de sistemas de combustível em um caminho de aprovação separado. Por exemplo,RISE descreve testes de incêndio em tanques de combustível de plásticosob o Regulamento 34 da ONU, Anexo 5, cláusula 5. Esse é um escopo de teste específico, não uma lista de verificação de aprovação completa. Estabelecer o mercado aplicável, requisitos e responsabilidades de aprovação para o projeto real do sistema de combustível; um catálogo de máquinas listando “tanques de carros” não estabelece uma produção compatível de tanques de combustível.
Dutos HVAC moldados por sopro: geometria, interfaces e requisitos da máquina
Para dutos HVAC moldados por sopro, revise o caminho do ar e todas as conexões em conjunto. Um corpo que pode ser formado ainda precisa de aberturas que possam ser recortadas, localizadas e verificadas. As condutas plásticas personalizadas devem, portanto, chegar à fase de orçamento com a geometria moldada e a geometria final pretendida definidas.
Separe a ventilação da cabine dos requisitos de admissão de ar do motor
Não transfira um material de entrada de ar do motor ou uma condição de teste para um duto da cabine simplesmente porque ambos transportam ar. Registre o ambiente de instalação, o material aprovado e as verificações necessárias para a peça específica. Se a pressão, o vácuo, o ciclo de temperatura ou a exposição a fluidos forem importantes, identifique as condições relevantes na especificação do projeto.
Revise a conexão finalizada, não apenas a abertura moldada
Marque as extremidades da conexão, os pontos de referência de montagem, as alterações de seção e os locais de corte propostos no desenho. Em seguida, verifique como a peça ficará em um dispositivo de acabamento ou inspeção. Uma questão de revisão útil é se o mesmo sistema de referência pode localizar a peça de forma consistente durante o corte, medição e montagem.
Especifique qualquer verificação necessária de fluxo, passagem, ajuste ou vedação antes de definir a célula. Estas verificações podem necessitar de equipamentos dedicados ou estações separadas. Eles devem ter um fornecedor atribuído e um método de aceitação, em vez de presumir que vêm com a máquina de moldagem por sopro.
Escolha a rota do processo antes de escolher o tamanho da máquina
Discuta como o esboço alcançará a cavidade do molde antes de selecionar uma máquina maior. Um parison é o tubo oco quente que o processo forma e infla. Seu manuseio e posicionamento devem se adequar à geometria.
Extrusão convencional versus moldagem por sopro por sucção 3D
Explicação técnica da Toray sobre moldagem por sopro por sucção 3Ddescreve a introdução da sucção do parison em uma cavidade do molde para formas ocas longas e complexas. Este é um arranjo de processo distinto. Uma máquina de moldagem por extrusão e sopro convencional com um robô de remoção de peças não deve ser tratada como evidência equivalente dessa capacidade.
Para um caminho complicado, solicite uma revisão da rota de conformação usando a geometria e a resina reais. Compare a moldagem por extrusão e sopro convencional, uma colocação especializada ou rota de sucção e seções moldadas unidas quando apropriado. A comparação deve abordar a viabilidade de formação, as interfaces e o trabalho posterior, em vez de assumir que uma rota se adapta a cada duto automotivo.
Mantenha o fornecimento de material fundido e a configuração do inversor separados
A extrusão contínua e a operação do cabeçote acumulador descrevem a entrega do fundido. A colocação em Parison descreve uma parte diferente do processo. Acionamentos hidráulicos, servo-hidráulicos e elétricos descrevem a atuação. Compará-los em eixos separados torna as cotações mais fáceis de interpretar e evita que uma etiqueta de automação substitua uma capacidade de formação.
Selecione resinas de moldagem por sopro para a aplicação automotiva real
Especifique o grau, não apenas a família do polímero. “PA” ou “PP” deixam questões em aberto sobre reforço, modificação, comportamento de processamento e adequação para a peça pretendida. EnvaliorPortfólio Durethan PA6, por exemplo, distingue classes de moldagem por sopro e classes reforçadas para tubos e dutos de ar. Um nome de família não identifica uma receita intercambiável.
Combine a preparação do material e a plastificação com a classe
Obtenha as instruções atuais de processamento específicas da nota. Verifique o arranjo proposto de secagem e alimentação, medição de umidade quando necessário, adequação do parafuso e da cabeça, controle de temperatura e qualquer especificação de resistência ao desgaste necessária para o composto. Estes são itens para confirmação técnica e não motivos para publicar uma temperatura de secagem para todos os plásticos de engenharia.
Toray identifica a viscosidade do fundido e a estabilidade de retenção de forma como relevantes para a adequação da resina para moldagem por sopro. Registre a condição do material e as configurações do processo durante um teste para que um problema de conformação possa ser investigado em relação a uma receita conhecida. Não aceite a taxa de extrusão de HDPE publicada por uma máquina como prova de sua taxa de entrega com uma resina diferente.
Mantenha a moagem dentro da receita aprovada
Registre a origem, o histórico de processamento e a proporção proposta de material reciclado, juntamente com a permissão do cliente e as verificações necessárias para qualificar a receita. Teste o mix de produção pretendido. Um teste utilizando apenas resina virgem não estabelece o desempenho com uma adição posterior de material reciclado.
Traduzir o desenho da peça em requisitos de equipamento de moldagem por sopro
Use uma tabela de requisitos e evidências para revisar o equipamento de moldagem por sopro. Cada requisito obrigatório necessita de uma especificação, desenho ou registro de teste correspondente. Os itens não resolvidos devem permanecer visíveis até que a parte responsável os feche.
| Exigência | Confira na proposta | Evidência e encerramento |
|---|---|---|
| Demanda material e bruta de tiro | Plastificação específica da categoria, injeção e entrega utilizáveis; incluem sucata de processo em vez de apenas peso final | Registro de material e julgamento de formação de representante |
| Instalação de molde | Envelope, montagem, espessura e massa do molde, utilidades e acesso para serviços | Desenho da interface molde-máquina |
| Abertura e remoção | Espaço de abertura, movimentos necessários do molde, caminho da pinça e folga para a peça quente | Revisão de movimento e sequência de remoção testemunhada |
| Regiões críticas da parede | Ferramentas de cabeçote, controle de parison e locais de inspeção propostos | Medições mapeadas em relação aos limites do desenho |
| Interfaces finalizadas | Corte, união, montagem e posicionamento de acessórios | Verificações dimensionais e funcionais de peças acabadas |
| Saída aceita | Célula completa, ponto de contagem, regras de interrupção e tratamento de rejeições | Teste cronometrado com quantidades aceitas e registros de parada |
Como eu revisaria um projeto de moldagem por sopro automotivo
Para um projeto de moldagem por sopro automotivo, eu revisaria o desenho da peça antes de discutir a capacidade da máquina. Minhas perguntas iniciais diriam respeito à qualidade do material, ambiente operacional, pontos de conexão e requisitos de aceitação. O volume nominal do contêiner de uma máquina continuaria sendo uma referência de triagem, e não a base para aprovação de um duto ou reservatório irregular.
Se uma peça de teste atingisse sua meta de peso, mas falhasse na verificação local da espessura da parede, eu investigaria a distribuição do material antes de aumentar o peso geral da peça. Eu compararia os locais de inspeção especificados com o perfil de parison, preparação de material, ferramentas e configurações de processo registradas. Adicionar material em todos os lugares continuaria sendo uma mudança proposta até que as verificações das peças relevantes mostrassem que isso resolveu o problema.
A revisão das ferramentas cobriria mais do que se o molde cabe entre as placas. Eu verificaria a montagem, a espessura do molde, o espaço de abertura, os movimentos necessários e o caminho completo de remoção da peça. As portas e os recursos de montagem também precisariam de um plano claro para corte, posicionamento e inspeção após a moldagem.
Para um tipo específico de plástico de engenharia, eu solicitaria sua orientação de processamento e verificaria a secagem, alimentação, rosca e arranjo de cabeça propostos. Eu não usaria um valor de rendimento de HDPE como prova de desempenho com outra resina. Qualquer receita de moagem proposta permaneceria sujeita ao material aplicável e aos requisitos do cliente.
Antes de aprovar a célula de produção, eu incluiria o trabalho posterior no plano experimental. Um duto moldado ainda precisa passar pelas etapas acordadas de corte, montagem e inspeção. Eu registraria os resultados aceitos, as interrupções e os ajustes manuais e, em seguida, separaria os requisitos aprovados dos itens que precisavam de correção ou evidências adicionais.
Minha recomendação dependeria dessas descobertas. Uma máquina maior não seria a minha resposta automática a um défice de produção; Eu primeiro estabeleceria se a restrição veio de moldagem, manuseio, acabamento ou inspeção.
Projeto de molde de sopro, distribuição de parede e interfaces críticas
O peso de uma peça acabada é uma medida de todo o objeto. Ele não consegue identificar a espessura em uma dobra, conexão ou pinçamento. Estabeleça locais de inspeção a partir do desenho e da função e compare as medições feitas em uma condição de peça definida.
Controle longitudinal e circunferencial separado
Revise a programação do parison longitudinal separadamente da distribuição da parede ao redor da circunferência da peça. Toray descreve o controle da espessura da parede do raio em sua discussão sobre o processo de sucção 3D. Confirme as funções reais de controle do sistema proposto; uma grande contagem de pontos de programação por si só não demonstra que cada local crítico atingirá seu limite.
Para uma falha local, mapeie a medição para sua posição na peça e investigue as variáveis relevantes do processo e das ferramentas. Mantenha as alterações rastreáveis para que seus efeitos possam ser verificados. O existenteguia de programação parisonexplica o tópico de controle com mais detalhes.
Transporte os dados através do acabamento e montagem
Defina como as portas, arestas recortadas e recursos de montagem serão medidos em relação aos pontos de referência especificados. Combine o suporte da peça e as condições de medição. Revise essas interfaces com os fornecedores de moldes e acessórios usando oprojeto de molde e verificações de interface de máquina, em vez de tratar o acabamento como uma questão separada após a aprovação do molde.
Defina a célula completa de moldagem por sopro automotiva
Desenhe a rota desde a preparação da resina até o ponto de contagem de peças aceitas. Inclui remoção, corte, abertura, união, montagem e inspeção somente onde a peça precisar. Para cada operação, nomear o fornecedor, comprovante de aceitação e responsabilidade pela integração.
Verifique as interfaces das estações: como uma peça é transferida, como está localizada, o que acontece quando uma estação a jusante para e como as peças rejeitadas são separadas. Uma cotação deve distinguir o equipamento fornecido pelo fabricante da máquina do equipamento fornecido por terceiros. Oguia de configuração de linha automatizadacobre esses limites de fornecimento.
Escolha as inspeções de acordo com a função e especificação da peça. Um teste de vazamento, quando necessário, não substitui evidências dimensionais, de passagem, de montagem ou de durabilidade. Evite uma lista de testes genérica para cada aplicação automotiva.
Prove a peça e o processo de produção separadamente
Planeje um teste representativo em torno da revisão do desenho, do material aprovado e da receita pretendida. Registre o molde, configuração, lote de material e plano de medição. Mantenha quantidades aceitas, motivos de rejeição, paradas e intervenções manuais juntamente com o registro do ciclo.
O teste de máquina de um fornecedor e a aprovação de peças de produção de um cliente têm finalidades diferentes.Visão geral do PPAP público da AIAGconecta a aprovação de peças de produção com o cumprimento consistente dos registros e especificações do projeto durante uma produção real em taxas de produção. Esse escopo é mais amplo do que demonstrar o movimento de uma máquina ou produzir uma amostra aceitável.
| Atividade | Pergunta que aborda | Evidências para definir | Não estabelece por si só |
|---|---|---|---|
| GORDURA de máquina ou célula | O equipamento fornecido atende ao escopo de aceitação acordado? | Verificações contratuais, configuração, condições de teste e registro de itens em aberto | Todas as funções de peças acabadas ou aprovação de produção do cliente |
| Validação funcional da peça | A peça acabada atende aos requisitos de uso especificados? | Registros dimensionais, de montagem, funcionais e de durabilidade aplicáveis | Desempenho de produção sustentado fora das condições avaliadas |
| Aprovação de peça de produção do cliente | O processo de produção pretendido atende aos requisitos de aprovação aplicáveis do cliente? | Envios definidos pelo cliente e evidências de produção, incluindo PPAP quando necessário | Aprovação de material, desenho ou processo alterado sem a revisão necessária |
Defina quantidades de amostra, duração do teste, métodos de medição e quaisquer critérios estatísticos no plano de aceitação do projeto. Não pegue emprestado um alvo Cpk universal ou uma duração de execução de um artigo de máquina genérico. Para a parte do equipamento, use oGuia de planejamento FATpara estabelecer as verificações acordadas.
Fechar cada requisito conforme aprovado, exigindo trabalho corretivo e novo teste, ou ainda não verificado. Atribua um proprietário e uma evidência de fechamento às duas últimas categorias. Manter esses status separados evita que uma avaliação incompleta se torne uma aparente versão de produção.
Compare a produção e o custo no limite da peça aceita
Conte as peças automotivas acabadas que passaram nas verificações acordadas. Indique se o destino inclui mudanças, interrupções e operações downstream e use a mesma base de tempo para cada estação. Veja oguia de cálculo da taxa de produçãopara a distinção entre ciclos nominais e produção aceite.
Avaliando uma célula de duto HVAC além do seu ciclo de moldagem
Para um hipotético projeto de duto HVAC automotivo, eu começaria com um requisito de 95 peças aceitas por hora programada. Suponha um molde de cavidade única, um ciclo de moldagem de 32 segundos, 90% de disponibilidade na fase de moldagem e um rendimento final aceito de 96% em todo o processo.
A taxa nominal de moldagem seria 3.600 ÷ 32, ou 112,5 peças por hora. A aplicação da disponibilidade de execução presumida deixaria uma capacidade de estágio de moldagem de 101,25 peças por hora programada.
Esse número não estabeleceria a produção final. Eu também compararia a capacidade de corte, manuseio e inspeção. A tabela abaixo mostra dois cenários de planejamento, assumindo que não há perdas adicionais de transferência ou interações entre paradas de estação. Ambos os valores de capacidade a jusante utilizam horas programadas e já permitem as supostas interrupções da estação; o rendimento de 96% é aplicado uma vez no final.
| Medida de planejamento | Cenário inicial a jusante | Cenário downstream revisado |
|---|---|---|
| Capacidade do estágio de moldagem | 101,25 peças/hora | 101,25 peças/hora |
| Capacidade de processamento downstream | 90 peças/hora | 105 peças/hora |
| Rendimento final aceito assumido | 96% | 96% |
| Saída aceita projetada | 86,4 partes/hora | 97,2 partes/hora |
| Saída aceita obrigatória | 95 peças/hora | 95 peças/hora |
No cenário inicial, a capacidade a jusante limitaria a célula a 90 peças por hora antes do rendimento final permitido. A produção aceita projetada seria, portanto, 90 × 0,96 = 86,4 peças por hora, abaixo do requisito.
Em seguida, avaliaria um arranjo downstream capaz de processar 105 peças por hora. Com o estágio de moldagem limitando a oferta, a produção aceita projetada seria de 101,25 × 0,96 = 97,2 peças por hora.
O cálculo revisado excederia a meta em apenas 2,2 partes por hora. Eu trataria isso como uma margem de planejamento limitada, e não como uma prova de uma taxa de produção aprovada. Um ensaio celular representativo ainda precisaria estabelecer o ciclo real, as interrupções, o desempenho a jusante e o rendimento aceito.
Esta comparação direcionaria a revisão de engenharia para o arranjo de acabamento e inspeção antes de solicitar uma máquina de moldagem por sopro maior.
Compare o mesmo escopo de produção
Separe os custos de máquina, molde, preparação de material, acessórios de acabamento, inspeção, integração e teste em cada proposta. Um preço apenas de máquina não pode ser comparado diretamente com um preço de célula completa. Avaliar a capacidade adicional em relação à produção aceita e à demanda do projeto; não presuma que uma máquina maior removerá um gargalo posterior.
Prepare uma solicitação de cotação de peças automotivas para Kinggle
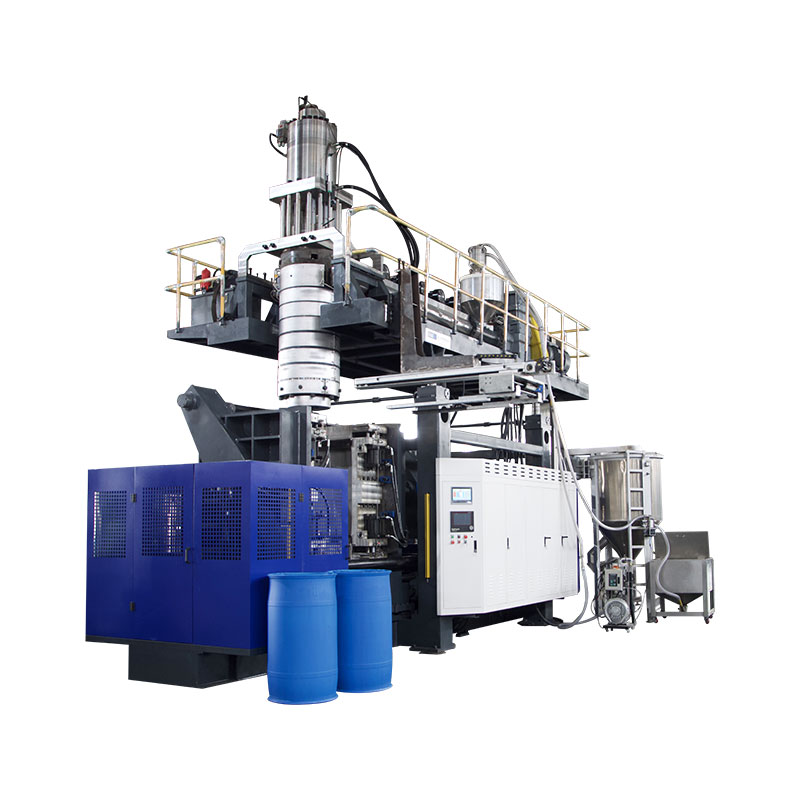
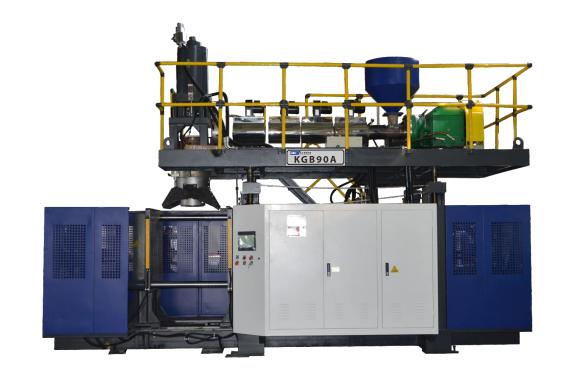
As plataformas acumuladoras publicadas pela Kinggle fornecem referências de especificações para uma discussão inicial. Não são seleções automáticas para o exemplo hipotético do duto ou para todas as peças automotivas. O material proposto, molde e escopo completo de produção ainda necessitam de revisão técnica.
| Campo de referência | KGB80A | KGB100B |
|---|---|---|
| Capacidade máxima anunciada do contêiner | 30 litros | 120 litros |
| Força de aperto | 215kN | 440kN |
| Tamanho da placa do molde, L × A | 750 × 860 milímetros | 1.200 × 1.200 mm |
| Tamanho máximo do molde, L × A | 520 × 860 milímetros | 920 × 1.200 mm |
| Espessura do molde | 360 a 420 mm | 510 a 600 mm |
| Conexão de aplicativo listada | Pipelines de peças automotivas | Autopeças e tanques de automóveis |
A tabela reproduz os campos selecionados das páginas de produtos Kinggle vinculadas. O tamanho da placa e o tamanho máximo do molde são campos diferentes. Nenhum dos dois confirma um envelope de movimento completo, produção específica de classe, processo de sucção especializado ou aprovação do sistema de combustível. Solicite o desenho e configuração da interface para a construção proposta.

Envie um pacote de revisão, não apenas um volume de máquina solicitado
- Desenhos de peças 3D e 2D com revisões, geometria acabada, referências e requisitos críticos de parede ou interface.
- O grau de resina especificado, a receita de produção aprovada e as instruções de processamento relevantes.
- Peso da peça, disposição planejada do molde, informações sobre ferramentas existentes e sequência de acabamento proposta.
- Produção aceita necessária com base no tempo, demanda anual, mix de produtos e requisitos de inspeção.
- Condições do local e lista clara de quem fornece o molde, auxiliares, acabamento, inspeção e integração.
Essas informações permitem que a revisão técnica aborde o ajuste, os requisitos não resolvidos e as condições de teste antes que a configuração da máquina seja finalizada.
Perguntas frequentes
Todo duto de ar automotivo pode ser feito em uma sopradora convencional?
Não. Revise a geometria, a resina especificada, as interfaces e o acesso às ferramentas. Alguns formatos justificam avaliação de colocação especializada de parison, moldagem por sopro por sucção ou seções unidas. Uma máquina convencional com um robô de retirada não estabelece por si só essas capacidades de formação.
O volume do acumulador é suficiente para selecionar uma máquina para uma peça automotiva?
A demanda de injeção utilizável, a entrega específica do material, a instalação do molde, o espaço de abertura, os movimentos necessários, a remoção de peças e o trabalho posterior também precisam ser revisados. Um volume de contêiner anunciado é uma referência de triagem e não um método de seleção completo para uma peça técnica irregular.
Uma máquina HDPE pode processar um tipo específico de plástico de engenharia?
Isso requer uma revisão específica da preparação do material, plastificação, ferramentas do cabeçote, controles e processo proposto. Uma taxa de extrusão de HDPE publicada não comprova o resultado com outra resina. Confirme a configuração e execute um teste representativo com o material pretendido.
Por que uma peça pode atingir sua meta de peso, mas não passar na verificação de espessura da parede?
O peso descreve toda a peça, enquanto uma verificação de espessura mede uma localização. O material pode ser distribuído de forma diferente entre regiões sem uma alteração correspondente no peso total. Mapeie o local da falha e investigue as condições relevantes do material, das ferramentas e do processo antes de decidir como corrigi-lo.
A aprovação de um FAT de máquina completa a aprovação da peça de produção do cliente?
Não. O FAT cobre o escopo de aceitação do equipamento acordado. A validação de peças acabadas e a aprovação de produção do cliente exigem suas próprias evidências aplicáveis. Quando o PPAP for necessário, confirme o envio do cliente e os requisitos de produção em vez de tratar a entrega do equipamento como aprovação.
Comprar uma máquina sopradora automotiva é o mesmo que adquirir peças moldadas por sopro personalizadas?
Não. A aquisição de equipamentos diz respeito às máquinas, interfaces de ferramentas, integração e escopo de aceitação para um processo de produção. A aquisição de peças acabadas diz respeito à responsabilidade do fabricante pela produção e fornecimento dessas peças. Esclareça qual escopo está sendo solicitado antes de comparar fornecedores.
Para revisão de equipamentos de peças automotivas, envie os desenhos e requisitos de materiais atravésPágina de contato da Kinggleou e-mailvendas@kinggle.com. Telefone:+86-574-87103665. As informações da empresa estão disponíveis no sitePágina Sobre do Kinggle.
Aprove a rota de produção antes de se comprometer com a máquina
Comece com a peça e o material, estabeleça a rota de conformação e transforme o desenho em equipamentos explícitos e requisitos de validação. Em seguida, compare as propostas completas no limite da parte aceita. Um problema de ajuste obrigatório precisa de resolução; um ciclo mais rápido ou um preço de compra mais baixo não podem fechá-lo.