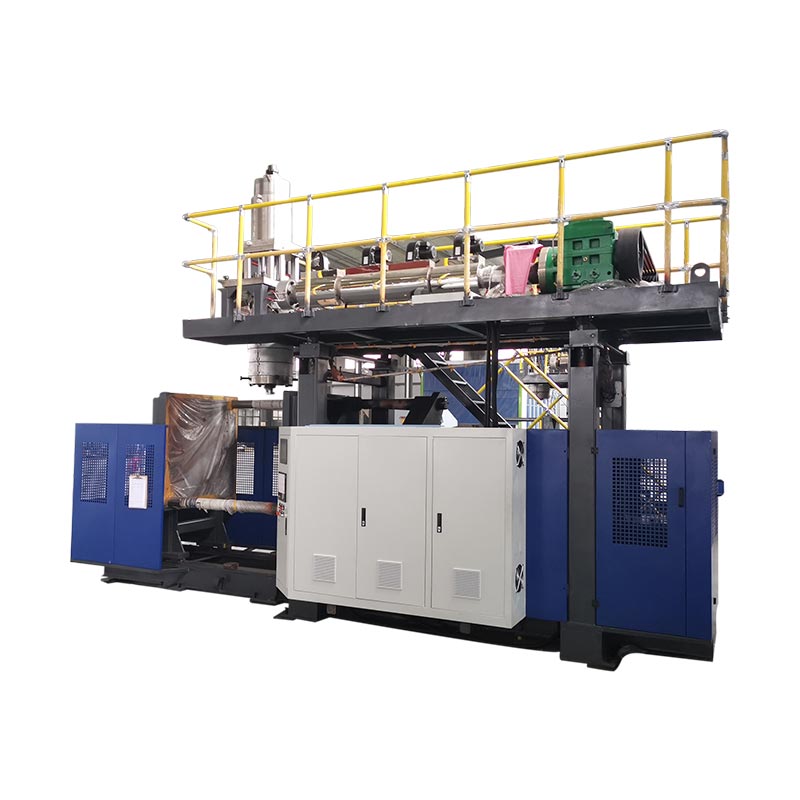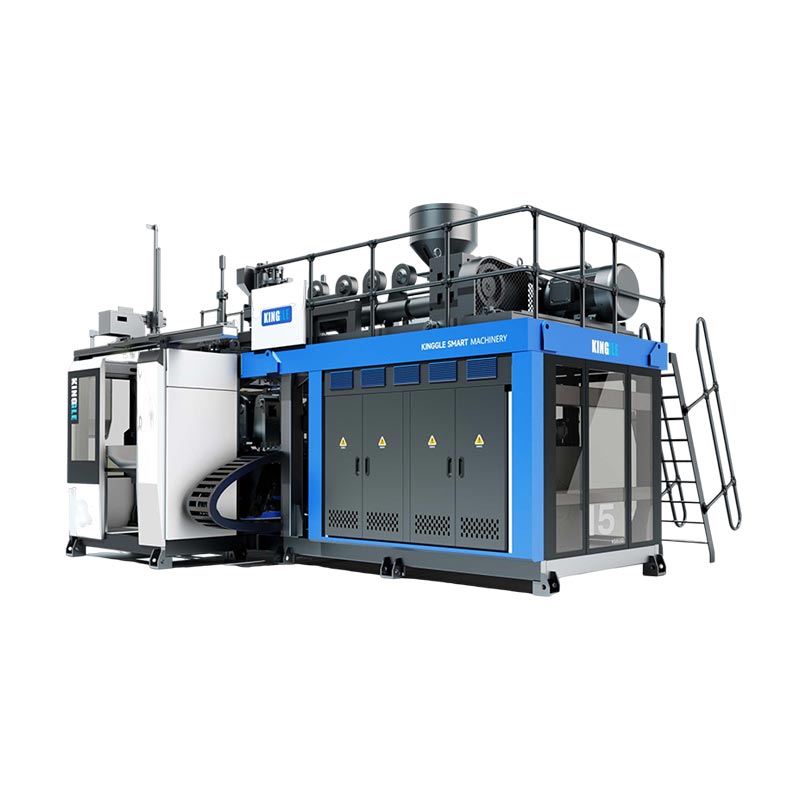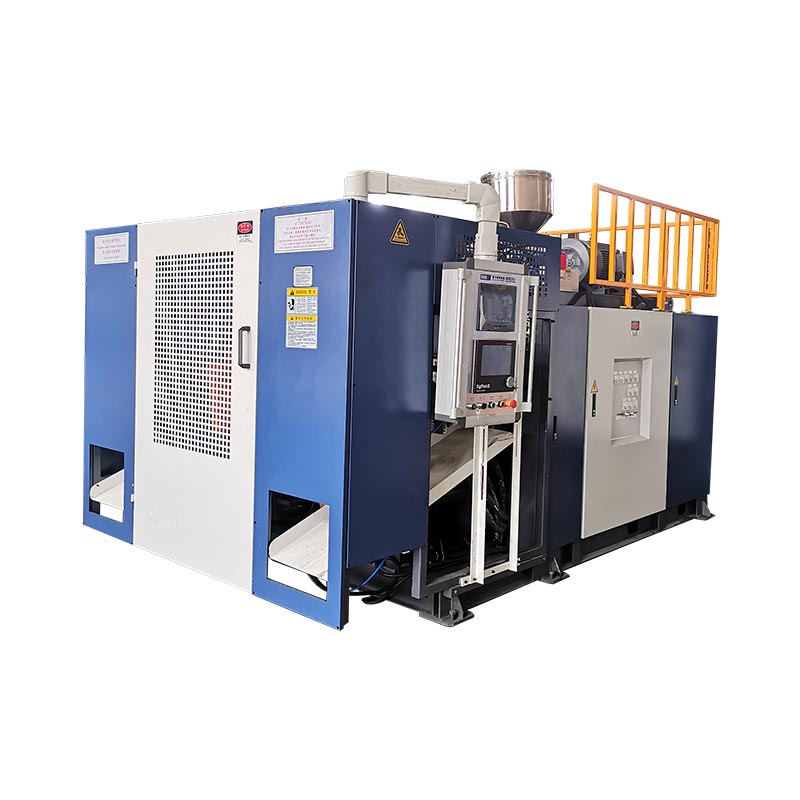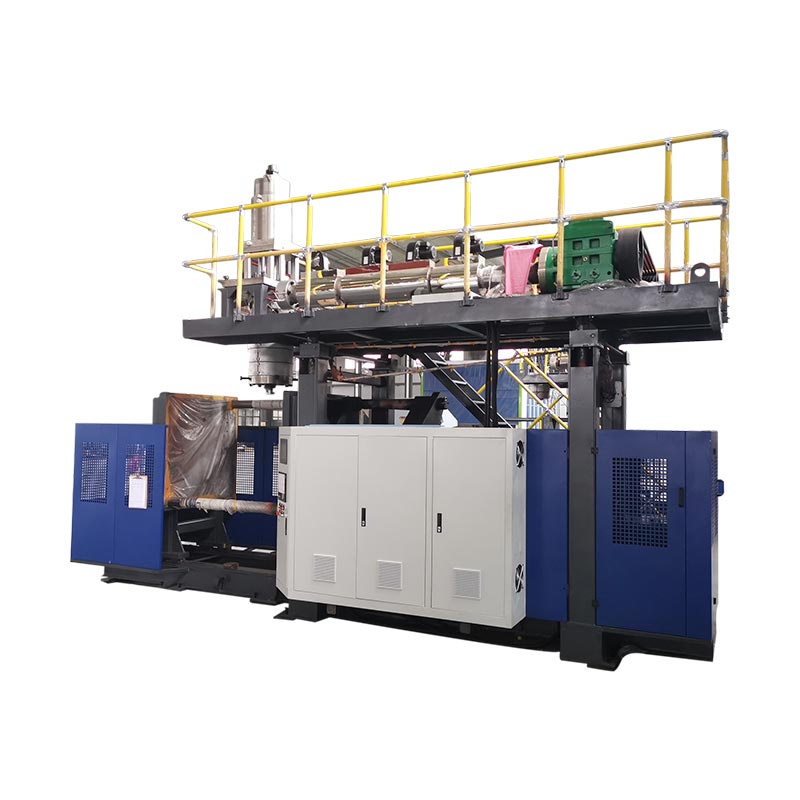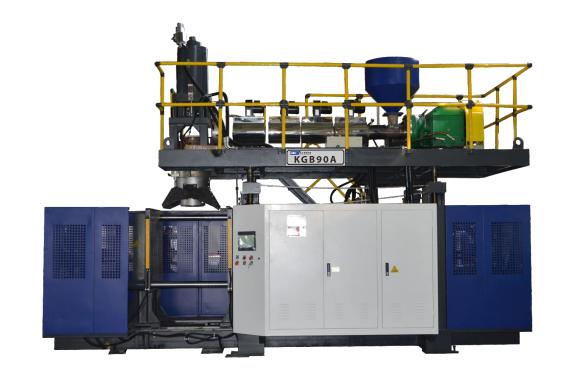
O tempo do ciclo de moldagem por sopro deve ser reduzido somente depois que a equipe medir onde o ciclo atual está sendo consumido e confirmar que a peça aceita ainda atende às suas especificações.O resfriamento geralmente ocupa o maior bloco, mas a entrega do parison, o movimento do grampo, o sopro, a exaustão, a retirada e a espera posterior também podem definir o ritmo. Construa uma linha de base estável, nomeie uma restrição evidenciada, altere apenas a variável que a controla e, em seguida, compare a saída aceita, a distribuição da parede, as dimensões, o formato pós-ejeção, os testes funcionais necessários e os defeitos antes de manter o ciclo mais curto, com o produto, a resina, o molde, a condição de utilidade e a revisão final da receita registrada para que outro turno possa repetir o resultado.

Terminologia usada pelas equipes de produção:otimização do tempo do ciclo de moldagem por sopro, tempo do ciclo de moldagem por sopro de extrusão, tempo de ciclo da máquina sopradora de garrafas, saída da máquina de moldagem por sopro, redução do ciclo, otimização do tempo de resfriamento e eficiência da produção de moldagem por sopro. Esses termos apontam para o mesmo objetivo de negócios, mas o trabalho técnico começa com um processo medido e não com uma porcentagem alvo.
Seis lugares onde o ciclo pode ser restringido
| Bloco de ciclo | Meça na máquina | Evidência antes de encurtar | Falha que pode aparecer mais tarde |
|---|---|---|---|
| Parison ou tiro | Sinal de início/fim repetível, comprimento do parison, posição do disparo ou do acumulador | Entrega estável e relação correta com o fechamento do molde | Sag, parison curto, cinta, mudança de peso ou perfil |
| Fechar e bloquear | Comando, feedback de posição e estado de conclusão | Movimento claro, fechamento total e condição aprovada da máquina | Flash, danos por esmagamento, fechamento incompleto ou colisão |
| Golpe e exaustão | Tempo, condição de ar de entrada da máquina e comportamento da pressão durante o evento | Inflação completa, detalhes, ventilação e liberação segura | Peça incompleta, estouro, emperramento ou abertura antecipada |
| Resfriamento | Condição de fornecimento e retorno por circuito, padrão de temperatura do molde e estado da peça na ejeção | Dimensões estáveis, parede, pescoço, base e formato pós-ejeção | Empenamento, pescoço oval, encolhimento, fundo oscilante ou corte a quente |
| Retirada e downstream | Sequência de robô, transportador, aparador e testador | A peça limpa cada interface no ritmo de produção | Colisões, congestionamentos, danos no acabamento ou atrasos no testador |
01 / Linha de baseComece com o ciclo que a linha está realmente executando
Um projeto de tempo de ciclo precisa de um ponto de medição repetível. Numa linha de extrusão contínua, esse ponto pode ser o sinal associado ao corte preliminar ou ao início da próxima sequência repetida da máquina. Em uma máquina acumuladora, a produção pode ser melhor compreendida através da preparação da granalha, posição do acumulador, expulsão e sequência de moldagem. Escolha um sinal que apareça uma vez por evento de formação completo e documente-o. Não compare um alvo da IHM de uma máquina com uma observação cronometrada manualmente de outra.
Hospedado pelo KinggleManual de instruções Moog DigiPack IIIdescreve a distinção claramente. Para extrusão contínua, o controlador pode relacionar o perfil de parison com o tempo de ciclo e pode medir o intervalo entre sinais de início sucessivos. Para uma máquina acumuladora, o perfil do parison está relacionado à posição do acumulador enquanto o material é empurrado para fora. Essa diferença é importante porque a mesma edição de tempo pode alterar o perfil da parede em uma máquina e ter um efeito diferente na outra.
Registre pelo menos eventos consecutivos suficientes para ver a variação normal. A planta deve escolher o período de amostragem, mas deve abranger o padrão operacional real: ambas as estações em uma linha de estação dupla, todas as saídas ou cavidades relevantes da matriz, remoção rotineira de peças e o equipamento a jusante que controla a liberação. Anote alarmes, paradas curtas e intervenções manuais separadamente. Uma média que inclui tempo de inatividade não classificado esconde o ciclo, enquanto um melhor evento único esconde a repetibilidade.
Mantenha a parte aceita ao lado do registro de cronometragem. Capture a revisão do produto e do molde, o grau e o lote da resina, a regra de cor ou moagem, a revisão da receita, o estado real da temperatura, a condição do ar de entrada da máquina e da água de resfriamento, o peso da peça, as localizações críticas das paredes, as dimensões e os testes funcionais necessários. Este registro é a linha de base. Se a tentativa mais curta falhar, a equipe pode retornar a um processo conhecido em vez de reconstruí-lo a partir da memória.
02 / DiagnósticoRastreie o evento que limita o próximo ciclo
A maioria das IHMs facilita a edição das configurações de tempo. Essa conveniência pode levar uma equipe a reduzir o maior número visível antes de descobrir o que controla. Divida o ciclo em blocos físicos e observe seus limites: preparação de parison ou shot, transferência de molde, fechamento e travamento, movimento do pino de sopro, inflação, resfriamento, exaustão, abertura, retirada e manuseio posterior. Alguns blocos ocorrem em série. Outros se sobrepõem. O ciclo total é definido pelo caminho que deve terminar antes que o próximo evento de formação possa começar.
Uma linha do tempo simples é mais útil do que uma lista de configurações. Grave o sinal de início e término de cada bloco e compare o comando com o feedback real. Se o resfriamento terminar, mas a máquina aguardar um sinal de limpeza do robô, a redução do tempo de resfriamento poderá criar uma peça mais quente sem alterar o ciclo. Se a próxima forma preliminar não estiver pronta quando o molde retornar, uma abertura mais rápida não poderá aumentar a produção. Se um aparador não conseguir limpar as peças no novo ritmo, a restrição deslocou-se a jusante.
Kinggle'sGuia de configurações e alarmes da IHMsepara os valores definidos dos valores reais por esse motivo. Um comando mostra o que o controlador solicitou. O estado do sensor, o feedback de posição e a observação física mostram se a ação ocorreu. O histórico de alarmes da máquina também pode revelar o primeiro intertravamento ou permissivo que interrompeu a sequência. Uma redefinição pode remover a melhor pista.
Classifique cada atraso antes de editar a receita. É necessário tempo produtivo para formar e estabilizar a peça. O tempo condicional protege um movimento ou aguarda um estado verificado. A espera evitável vem de um robô atrasado, rede elétrica instável, circuito de resfriamento bloqueado, parison inconsistente, confirmação manual ou congestionamento downstream. A perda de manutenção vem de desgaste, vazamento, lubrificação deficiente, sensores danificados ou problemas de alinhamento. Cada classe tem um proprietário diferente e uma correção diferente.
03 / Remoção de calorVerifique o desempenho do resfriamento antes de reduzir o tempo de resfriamento
LyondellBasell'sGuia para moldagem por sopro de poliolefinaafirma que o resfriamento ocupa a maior parte do ciclo de moldagem em muitas aplicações de moldagem por sopro de poliolefina. O guia conecta ciclos mais curtos com condições de transferência de calor, como temperatura de fusão, temperatura do molde, fluxo de água e turbulência, ao mesmo tempo em que exige a qualidade desejada da peça. Esta é uma orientação útil para o diagnóstico, não um conjunto de valores universais de Kinggle.
Comece na fonte de resfriamento e siga o circuito real. Registre o fornecimento de refrigerante e a condição de retorno em produção estável, não apenas no display do chiller. Verifique se o molde recebe o fluxo especificado e se os circuitos paralelos estão balanceados. Procure um circuito quente, mangueira restrita, canal contaminado, conexão incorreta, bolsa de ar, vazamento na vedação ou carga térmica compartilhada com outra máquina. Oguia de utilidade da máquina de moldagem por soproexplica por que a alimentação da planta e a condição de entrada da máquina devem ser diferenciadas.
Mapeie o molde e a peça ejetada. Uma única leitura de superfície não pode representar um molde com inserções de gargalo, áreas de aperto, alças grossas, bases profundas e circuitos separados. Use o método de medição aprovado pela planta e compare locais repetíveis. Observe quando aparecem deformações: dentro do molde, durante a retirada, no corte, na esteira de resfriamento ou após a peça atingir a condição ambiente. Uma peça quente que pareça aceitável por um minuto pode mais tarde apresentar um pescoço oval, fundo oscilante, encolhimento ou desvio dimensional.
Formosa Plásticos'Guia do processo de moldagem por sopro e extrusão de polietilenolista um ciclo curto, alta temperatura do molde e canais de refrigeração entupidos entre as possíveis causas quando uma peça está muito quente. Ele também conecta o resfriamento insuficiente do molde com empenamento e aconselha a verificação do fluxo de água, da temperatura do molde e da condição do canal. Essas relações apoiam uma investigação de resfriamento, mas o tipo de resina, o molde e a especificação do produto decidem a janela operacional aceitável.
Não baixe a temperatura do líquido refrigerante por hábito. A condensação depende da relação entre a temperatura da superfície, a temperatura ambiente e a umidade. A água sobre ou ao redor do molde pode afetar a peça e criar problemas no equipamento ou no local de trabalho. Registre a condição do ambiente quando a condensação estiver próxima do limite operacional e siga os procedimentos do resfriador, do molde e da planta. Melhorar a distribuição do fluxo ou limpar um circuito restrito pode recuperar a transferência de calor sem alterar a temperatura alvo.
04 / Projeto da peçaA distribuição da parede altera a quantidade de calor que o molde deve remover
A demanda de resfriamento segue o plástico da peça. Uma área espessa contém mais material quente do que uma área fina e pode permanecer macia depois que as paredes próximas estiverem prontas para ejeção. Estender todo o estágio de resfriamento pode proteger esse local, mas também mantém todas as outras áreas do molde por mais tempo. Antes de aceitar um ciclo longo como inevitável, compare o mapa da parede medido com os requisitos do projeto e o trecho esperado do esboço até a cavidade.
O manual Moog DigiPack III hospedado por Kinggle explica que a programação parison controla a folga da matriz ao longo do comprimento do produto. Ele também conecta seções de parede pesadas desnecessárias com resfriamento mais longo e explica que o perfil deve ser verificado em relação à espessura medida da parede em contêineres de teste. Use esse relacionamento com cuidado. A remoção de material não é um atalho no tempo de ciclo, a menos que a peça revisada ainda atenda aos requisitos de peso, parede mínima, impacto, carga superior, queda, pressão, resistência química e dimensionais que se aplicam ao produto.
Primeiro localize a região quente ou distorcida na peça acabada. Em seguida, conecte essa posição ao programa de forma preliminar, estiramento do molde, pinçamento e circuito de resfriamento. Uma base pesada pode vir do perfil, captura da cauda ou geometria. Uma alça quente pode envolver cinta, estiramento local, ventilação ou resfriamento. Um pescoço quente pode envolver contato do pino de sopro, resfriamento do inserto, excesso de material ou liberação retardada. Oguia de programação parisonfornece um método baseado em medição para mover o material do perfil em vez de editar pontos pela aparência.
O projeto do molde também define a rota de transferência de calor disponível. A colocação do canal, o caminho do fluxo, as inserções, a construção do pescoço, a ventilação, o contato da superfície e o design da linha de partição podem limitar a rapidez com que a peça se estabiliza. Use o Kinggleguia de design de molde de moldagem por sopro e extrusãoquando a mesma região quente permanece após a verificação das utilidades e da distribuição de parede aprovada. Uma restrição local persistente pode necessitar de uma correção do molde, e não de outra alteração do temporizador.

Mantenha o peso aprovado da peça como resultado e não como único controle. Duas peças com o mesmo peso total podem ter diferentes distribuições de parede e comportamento de resfriamento. Seccione ou meça os locais que controlam o desempenho e verifique o formato pós-ejeção no momento definido pelo plano de controle do produto. É assim que o trabalho com espessura de parede se torna uma evidência útil do processo, em vez de uma afirmação geral sobre economia de material.
05 / Lógica da máquinaMáquinas contínuas e acumuladoras não compartilham um modelo de temporização
Em uma máquina de moldagem por sopro e extrusão contínua, a extrusora fornece um esboço continuamente enquanto uma ou mais estações de molde se movem através de suas sequências. O tempo de ciclo, o comprimento do esboço, o tempo de corte e o programa de espessura da parede podem, portanto, ser vinculados. Se o ciclo mudar, o controlador ainda deverá colocar o perfil pretendido ao longo da forma preliminar física e dentro do molde. Uma sequência de estações mais curta que muda o perfil não é uma mudança de velocidade neutra.
O manual do controlador Moog descreve o controle de perfil baseado em tempo para máquinas contínuas e o controle baseado em posição para máquinas acumuladoras. Em uma configuração contínua, ele pode determinar o tempo de ciclo a partir do intervalo entre os sinais de partida, como sucessivos cortes de parison. Numa configuração de acumulador, o perfil da parede segue a posição do acumulador durante o push-out. Esta distinção publicada é a razão pela qual uma planta deve identificar o modo da máquina e do controlador antes de tomar emprestado um método de tempo de ciclo de outra linha.
Uma máquina acumuladora também deve preparar a granalha necessária enquanto a sequência de moldagem prossegue. Pergunte se a plastificação ou a acumulação terminam antes que o molde esteja pronto para a próxima injeção. Se o acumulador ainda estiver enchendo, cortar segundos a partir da abertura do molde pode não reduzir o ciclo completo. Se a acumulação terminar mais cedo, o caminho de moldagem e resfriamento poderá ser a restrição. Registre a preparação real do disparo, o amortecimento ou a posição final, o estado de fusão e o peso da peça, em vez de inferir a prontidão a partir de um valor alvo.
O layout da estação também altera a linha do tempo. Uma máquina contínua de estação dupla pode usar uma estação enquanto a outra resfria ou libera uma peça, mas a extrusora, a cabeça de matriz, o movimento de transferência, o sistema de resfriamento e o equipamento posterior devem suportar a sobreposição. Kinggle'scomparação entre estação única e estação duplaexplica esta decisão de capacidade. Layouts com múltiplas cabeças e múltiplas cavidades afetam as peças por evento e o equilíbrio entre saídas ou cavidades; oguia multicabeça versus guia multicavidadesepara esses termos.
Use o denominador correto ao comparar máquinas. Um evento formador nem sempre é uma parte. Conte as peças aceitas de todos os cabeçotes, cavidades e estações relevantes e inclua as restrições que tornam essas peças vendáveis. Uma máquina com movimento de secagem rápido ainda pode produzir menos peças aceitas por hora se a extrusão, o resfriamento, o corte ou a estabilidade da qualidade não conseguirem acompanhar o ritmo.
06 / SequênciaRecuperar o tempo de espera sem perigos sobrepostos
Depois que o resfriamento e a entrega do parison forem compreendidos, examine as lacunas entre as ações. Um atraso pode ser histórico e não necessário, mas também pode fornecer folga, estabilização de pressão, exaustão, confirmação de sinal ou transferência segura. Identifique qual condição cada atraso protege. Em seguida, verifique se o controlador já possui feedback confiável para essa condição. Substituir uma espera fixa por um sinal de conclusão verificado pode melhorar a repetibilidade, mas somente quando o projeto da máquina e a lógica de controle aprovada suportarem isso.
Hospedado por Kingglemanual de operação da máquina de moldagem por sopro automáticasepara categorias de tempo, como fechamento do molde, tempo de sopro, ações relacionadas à exaustão, microabertura do molde, movimento do pino de sopro e atrasos do robô. O manual vincula repetidamente os valores ao produto real ou às condições de produção. Sua interface se aplica à família de máquinas documentada e pode diferir por modelo, opção ou versão de software, portanto não deve ser transformada em uma lista genérica de segundos recomendados.
Observe a sequência física nas condições reduzidas e controladas permitidas pelo procedimento da máquina. Confirme se as mangueiras, cabos, pinos de sopro, núcleos, dispositivos de remoção e a peça permanecem desobstruídos em todo o caminho. Leia o comando e o feedback juntos. Se um movimento chegar à posição mais cedo, mas a sequência ainda esperar, encontre a permissiva exata. Se o feedback chegar tarde ou de forma intermitente, corrija a causa do sensor, mecanismo ou utilidade antes de reduzir o temporizador que o estava mascarando.
O trabalho posterior pertence ao mesmo cronograma. Um robô pode limpar o molde rapidamente, mas colocar as peças em uma esteira que já está cheia. Um aparador pode exigir uma temperatura estável da peça. Um testador de vazamento pode se tornar um gargalo após o aumento da produção da máquina. Registre o comprimento da fila e as causas das paradas durante a primeira execução sustentada, não apenas durante alguns ciclos na máquina. O ciclo de máquina mais rápido e seguro não é útil se mover defeitos ou congestionamentos para uma estação de distância.
07 / ExperiênciaExecute um teste de tempo de ciclo controlado que outro turno possa repetir
Um teste útil começa com uma pergunta como “O circuito B do molde está limitando a ejeção segura?” ou “O atraso de limpeza do robô permanece após a verificação do sensor?” Não começa com “Torne o ciclo mais rápido”. Indique a restrição suspeita, a mudança, a resposta esperada e as verificações das partes que podem rejeitar a tentativa. Designe uma pessoa para controlar as edições da receita e uma pessoa para registrar os resultados, para que não ocorram vários ajustes entre as amostras.
-
Congele a linha de base aprovada.Salve ou imprima as configurações liberadas, identifique a embalagem do produto e guarde as amostras aceitas. Registre a variação real do ciclo e a saída aceita sob condições estáveis.
-
Cite uma restrição.Use a linha do tempo de sequência, mapa de resfriamento, leituras de serviços públicos, histórico de alarmes e observações posteriores. Escreva a evidência que aponta para esta restrição.
-
Defina a alteração permitida.Utilize a documentação da máquina, do molde e da resina. Defina um limite de ajuste controlado e um ponto de retorno. Não altere outra variável durante a janela de observação.
-
Defina gatilhos de rejeição.Inclua sinais relevantes, como parison instável, movimento incompleto, peças quentes ou presas, empenamento, movimento dimensional, falha de peso ou parede, flash, explosão, alarmes, congestionamentos ou comportamento inseguro.
-
Passe pela estabilização.Marque as peças por tempo, estação, cabeça ou cavidade. Não julgue a nova condição desde a primeira parte se a variável alterada precisar de tempo para atingir um novo estado estacionário.
-
Meça a janela de produção aceita.Aplicar as verificações controladas visuais, de peso, de parede, dimensionais e funcionais. Inclua corte, teste e embalagem posteriores quando eles definirem uma peça vendável.
-
Manter, rejeitar ou investigar.Retenha a alteração somente quando a janela definida passar e a saída aceita melhorar. Restaure a linha de base se a qualidade ou o controle se deteriorarem. Abra uma ação de ferramental, utilidade ou manutenção quando o teste expõe uma causa física.
O plano amostral deve corresponder à linha. Em uma máquina de estação dupla, inclua ambos os lados. Em uma configuração com vários cabeçotes, preserve a identidade do cabeçote. Em um molde com múltiplas cavidades, preserve a identidade da cavidade sempre que for prático. Uma média pode ocultar um circuito quente ou uma saída fina. Oguia de defeitos de moldagem por sopromostra como padrões fixos e aleatórios levam a verificações diferentes.
Os registros do ensaio devem incluir o valor antigo, o novo valor, o horário da mudança, a pessoa responsável, a distribuição real do ciclo, o lote do material, o estado de utilidade, os IDs das amostras, os resultados medidos, as rejeições e a decisão final. As fotografias são úteis para localizar formas e defeitos, mas não substituem as medições. Se o processo retornar à linha de base, registre isso também. Uma tentativa fracassada ainda pode impedir que outro turno repita a mesma ideia.
08 / CapacidadeCalcule a produção das peças aceitas, não do movimento do ciclo seco
A saída do ciclo seco descreve o movimento da máquina sem a carga completa de material, resfriamento e aceitação de peças. É útil para verificar a capacidade de movimento, mas não é uma promessa de produção vendável. Um cálculo de produção deve usar a peça real, resina, molde, contagem de cabeças ou cavidades, sistema de resfriamento, equipamento posterior e método de aceitação. É por isso que Kinggleprocesso de informação do projetosolicita tamanho do produto, peso, material, espessura e requisitos de produção antes de recomendar uma máquina.
Meça a produção aceita diretamente em uma janela de produção representativa. Conte apenas as peças que atendem aos critérios de liberação definidos e registre paradas planejadas, paradas não planejadas, perdas de configuração e rejeições separadamente. Não os esconda dentro de um único fator de eficiência inexplicável. Caso a linha produza diversas peças por evento, concilie a contagem por estação, cabeçote ou cavidade para que uma saída desabilitada não desapareça dentro do total.
| Métrica | Cálculo ou observação | Usar | Erro comum de relatório |
|---|---|---|---|
| Segundos de ciclo | Tempo entre o mesmo evento em ciclos estáveis repetidos | Mostra o ritmo e a variação dos eventos da máquina | Relatando o evento único mais curto |
| Partes por evento | Peças físicas aceitas liberadas por um evento de conformação completo | Conecta cabeçotes, cavidades e estações com volume | Supondo que cada ponto de venda esteja produzindo |
| Produção horária teórica | (3.600/segundos de ciclo) × peças por evento | Comparação de planejamento em condições ininterruptas | Chamando o resultado de produção garantida |
| Produção por hora aceita | Peças aceitas/horas de produção observadas | Mostra resultados utilizáveis do pacote de produto testado | Contagem de peças eliminadas, configuradas ou rejeitadas |
| Alterar resultado | Saída aceita após menos saída aceita antes, sob condições correspondentes | Testa se a edição melhorou o objetivo real | Comparando diferentes produtos, turnos ou utilidades |
Qualidade do relatório além da velocidade. Inclua resultados de peso e parede, dimensões críticas, resultados de testes funcionais, contagem de refugos ou retenções, condição de utilidade e revisão da receita. Uma redução de dois segundos não tem significado independente sem o ciclo original, a contagem de peças, o rendimento aceito e as condições de teste. Este artigo, portanto, não publica uma meta percentual de melhoria. O resultado deve vir dos dados da linha do comprador.
Para uma nova máquina ou molde, defina o método de saída antes do teste. Kinggle'sguia de teste de aceitação de fábricaexplica como conectar a execução medida com as condições exatas do produto, material, molde e utilidade. Use olista de verificação de inicializaçãopara estabelecer um estado estável antes do tempo, e oguia de mudançapara manter a perda de configuração separada da produção estável.
09 / LimitesInterrompa a avaliação quando o processo perder o controle
Pare e restaure a condição aprovada se uma proteção, intertravamento, parada de emergência ou controle de energia perigosa não estiver funcionando conforme esperado. Pare devido a movimento inesperado da máquina, risco de colisão, comportamento hidráulico ou pneumático incomum, componentes de pressão danificados, superaquecimento elétrico, vazamentos ou discrepância entre o feedback exibido e a posição física. O trabalho em tempo de ciclo nunca autoriza a operação em torno de uma falha.
Parte das evidências também pode interromper o julgamento. Fique atento a uma forma preliminar que não chega mais na posição correta, fechamento incompleto do molde, rebarbas crescentes, peso instável, paredes críticas finas, rupturas, detalhes incompletos, aderência, danos no acabamento, empenamento, pescoços ovais, fundos dos balancins, encolhimento ou falha no teste funcional. O guia de processo da Formosa conecta vários desses sintomas com calor excessivo, resfriamento insuficiente, ciclo curto ou condição do canal de resfriamento. Use o sintoma para reabrir o diagnóstico correto, em vez de adicionar um amplo tempo de resfriamento sem encontrar a causa.
Aumente quando a restrição exigir uma mudança de canal de molde, modificação de matriz ou pino de sopro, mudança de programa de controle, mudança de intertravamento, trabalho no sistema de pressão ou operação fora da resina qualificada e da janela da máquina. Use oguia de manutenção preventivapara descobertas repetíveis de equipamentos. Um mecanismo desgastado pode tornar o ciclo lento, mas um comando mais rápido não irá repará-lo.
Finalize o projeto com uma linha de base liberada. Atualize a receita somente através do processo de aprovação da planta, anexe a amostra e o registro de medição e indique qual configuração de produto, molde, resina e máquina o resultado cobre. Mantenha os testes rejeitados no log de alterações. Quando o próximo turno conseguir reproduzir o ciclo aceito e explicar seus limites, a melhoria estará pronta para a produção normal.
10 / RespostasPerguntas frequentes sobre o tempo do ciclo de moldagem por sopro
O que determina o tempo do ciclo de moldagem por sopro e extrusão?
O tempo de ciclo é determinado pelo caminho mais lento necessário através da preparação do parison ou shot, movimento do molde, inflação, resfriamento, exaustão, abertura, retirada e manuseio posterior. A geometria do produto, a distribuição da parede, o comportamento da resina, o resfriamento do molde, a arquitetura da máquina e os critérios de aceitação das peças afetam esse caminho. Meça a sequência real e os sinais de feedback antes de decidir qual temporizador é responsável.
O resfriamento é sempre a parte mais longa de um ciclo de moldagem por sopro?
O resfriamento ocupa a maior parte do ciclo de moldagem em muitas aplicações de poliolefinas, de acordo com o guia de moldagem por sopro da LyondellBasell, mas não é automaticamente a restrição ativa em todas as linhas. A entrega de Parison, o enchimento do acumulador, a transferência do molde, a liberação do robô, o corte ou o teste podem governar a próxima partida. Uma linha do tempo mostra se a redução do resfriamento alteraria o ciclo completo ou apenas ejetaria a peça mais quente.
Como o tempo de resfriamento pode ser reduzido sem causar empenamento?
Primeiro verifique as condições de fornecimento e retorno do líquido refrigerante, o equilíbrio do circuito, a limpeza do canal, o padrão de temperatura do molde e a localização quente da peça. Compare a distribuição da parede com o desenho e processo aprovado. Altere uma condição documentada, permita que o processo se estabilize e verifique as dimensões e o formato após o intervalo pós-ejeção necessário. Se a mesma região quente local permanecer, a distribuição do molde ou da parede poderá necessitar de revisão de engenharia.
Um ciclo mais curto sempre aumenta a produção de moldagem por sopro?
Não. A produção aumenta apenas quando o ciclo alterado é a restrição da linha e as peças adicionais são aceitas. Um evento de máquina mais rápido pode criar peças mais quentes, mais rejeições, atolamentos de robôs, danos de corte ou atrasos no testador. Compare as peças aceitas por hora observada sob condições correspondentes de produto, material, molde, utilidade e qualidade. Mantenha o movimento do ciclo seco, a produção teórica e a produção aceita como números separados.
Como a programação parison afeta o tempo de ciclo?
A programação de Parison muda onde o material fica ao longo do produto. Áreas pesadas desnecessárias podem exigir mais resfriamento, enquanto áreas excessivamente finas podem falhar nos testes do produto. Em máquinas contínuas, o perfil da parede também pode ser sincronizado com o tempo do ciclo, portanto, uma alteração no tempo pode alterar o posicionamento do perfil. Verifique as localizações das paredes, o peso da peça e o alinhamento do perfil após uma mudança de ciclo, em vez de assumir que a curva salva permanece correta.
Quais dados devem ser enviados ao Kinggle para um problema de tempo de ciclo?
Envie o modelo da máquina e a versão do controlador, desenho do produto, IDs de moldes e ferramentas, classe e lote de resina, revisão de receita, vídeo do ciclo capturado de um local seguro, cronograma de eventos, histórico de alarmes, peso da peça e mapa de parede, dimensões críticas, fotos de defeitos, observações de ar de entrada de máquina e água de resfriamento, causas de parada a jusante e resultados aceitos durante um período definido. Esta evidência ajuda a separar as causas de refrigeração, ferramentas, controles, utilidades, materiais e equilíbrio de linha.

Discuta o produto e o ciclo como um sistema
Envie o desenho real da peça, resina, molde, configuração da máquina, cronograma do ciclo atual, observações de utilidades e resultados de qualidade medidos. Kinggle pode revisar as evidências em torno da máquina, ferramentas, controles e meta de produção.
Envie seus dados de produçãoFontes usadas para este guia
Os manuais hospedados pela Kinggle suportam declarações sobre os controles documentados e a sequência da máquina. Os guias do produtor de polímeros apoiam as relações de resfriamento e defeitos. As fontes da OSHA estão incluídas para os limites de segurança dos Estados Unidos. Nenhuma dessas fontes fornece uma meta de ciclo universal para cada produto ou máquina.
- Manual de operação da máquina de moldagem por sopro automática hospedado pela Kinggle, acessado em 8 de setembro de 2026.
- Manual do controlador de espessura de parede Moog DigiPack III Parison, MRJ06301, hospedado por Kinggle, acessado em 8 de setembro de 2026.
- LyondellBasell, um guia para moldagem por sopro de poliolefina, acessado em 8 de setembro de 2026.
- Formosa Plastics, Guia do processo de moldagem por sopro e extrusão de polietileno, acessado em 8 de setembro de 2026.
- OSHA 29 CFR 1910.147, O Controle de Energia Perigosa, acessado em 8 de setembro de 2026.
- OSHA 29 CFR 1910.212, Requisitos Gerais para Todas as Máquinas, acessado em 8 de setembro de 2026.