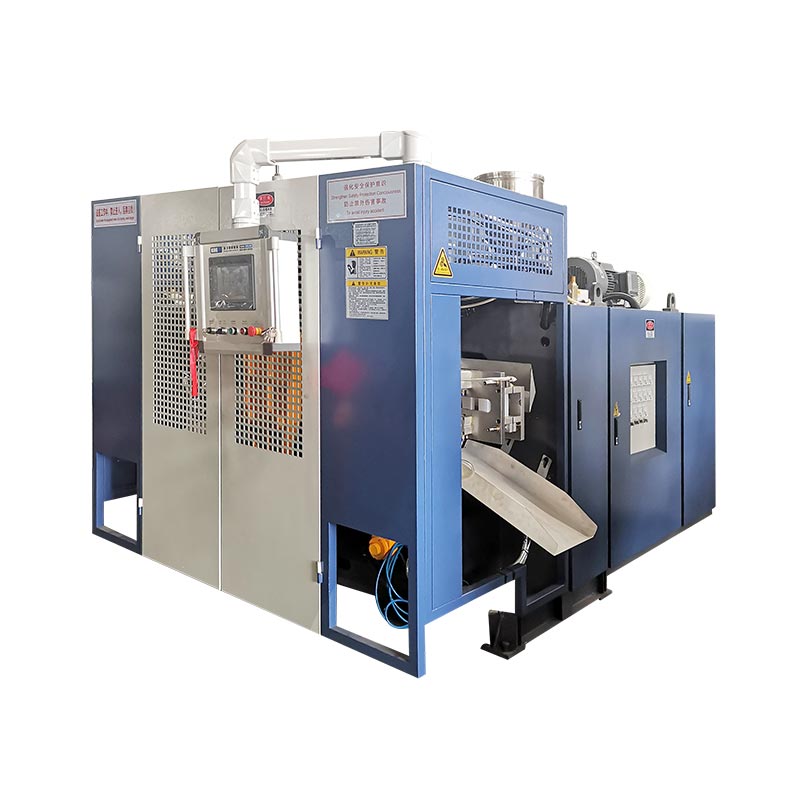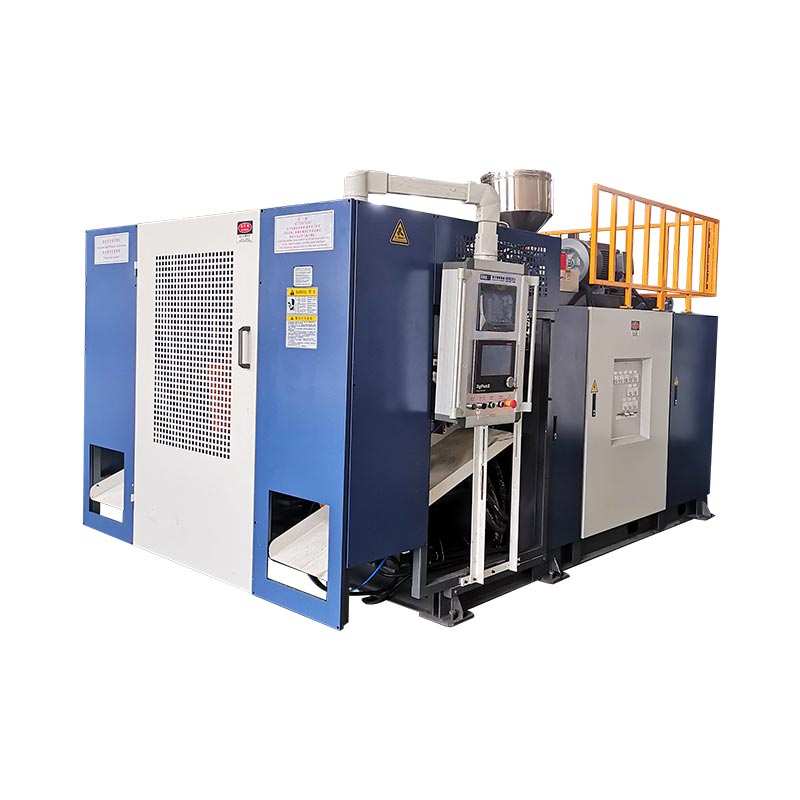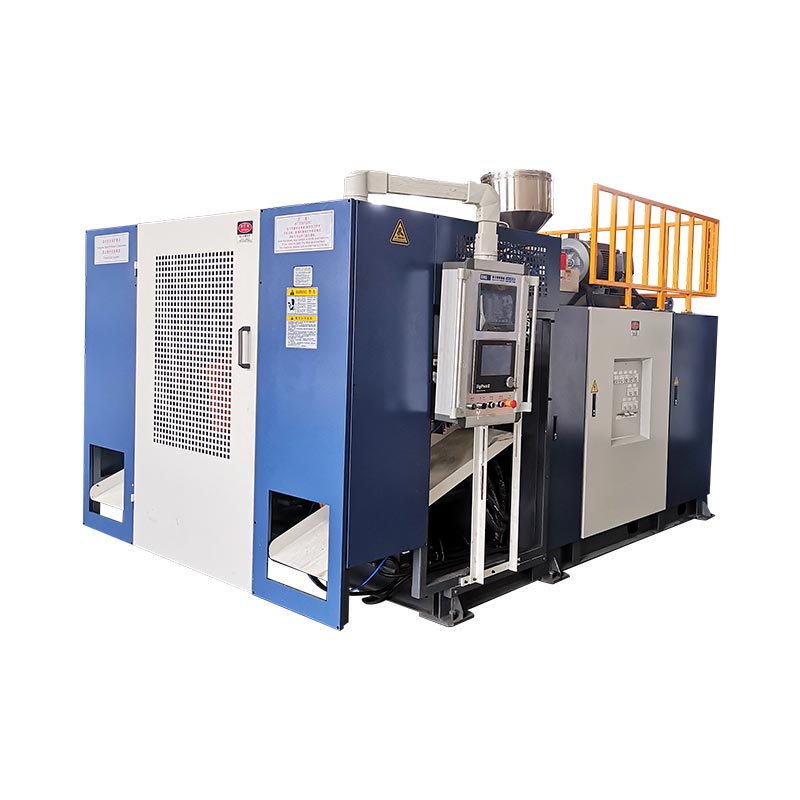

A IHM é a visão do processo pelo operador, não o processo em si. Leia os valores definidos, o feedback real, o status da máquina e o histórico de alarmes antes de alterar uma receita.

O que as principais telas da IHM foram projetadas para mostrar
Os nomes de tela e os layouts variam de acordo com a máquina, o programa PLC, as opções e a versão do controlador. As tarefas subjacentes são semelhantes: selecionar um modo, comandar uma ação, definir um alvo, exibir feedback, mostrar o estado da sequência e informar ao operador por que a próxima ação está bloqueada.
| Grupo de telas | Informações típicas | Pergunta do operador |
|---|---|---|
| Principal / status | Modo, estado do ciclo, alarmes ativos, posições principais e status de produção | O que a máquina está fazendo agora? |
| Operação manual | Molde, pino de sopro, tração do núcleo, carro, robô, extrusão e comandos auxiliares | Este mecanismo pode mover-se com segurança e responde? |
| Temperatura | Valor definido, valor real, status do aquecedor, desvio alto/baixo | O sistema de fusão está estável e pronto? |
| Configurações de tempo | Atrasos, tempo de sopro, tempo de resfriamento, tempo de movimento e janelas de sequência | A etapa começa e termina no ponto pretendido? |
| Pressão e velocidade | Pressão ou velocidade comandada para movimentos hidráulicos selecionados | A receita de movimento é adequada para este molde e passo? |
| Seleção de função | Opções instaladas ou habilitadas e escolhas de sequência automática | O programa está aguardando uma opção que não está em uso? |
| Entrada/saída | Estados de sensores e interruptores; Comandos de saída do PLC | O controlador vê a condição necessária e emite o comando? |
| Histórico de alarmes | Alarmes ativos e anteriores com hora ou ordem | Qual falha ocorreu primeiro? |
| Posição/calibração | Posição da placa ou acumulador, valores de referência e campos de calibração | A posição exibida corresponde à posição física? |
| Controle de espessura da parede | Pontos de perfil, comando die-gap, funções de arquivo e rastreamento | O perfil está alinhado com o parison e a peça? |
Use oguia de programação parisonpara a tela de espessura de parede. Este artigo enfoca a sequência mais ampla da máquina.
Leia o valor definido e o valor real como um par
Um valor definido é uma solicitação. Um valor real é o feedback. Quando não concordam, alterar a solicitação pode ocultar o sintoma sem localizar a falha.
Para uma zona de temperatura, verifique primeiro se a saída do aquecedor está sendo comandada. Se o valor definido estiver acima do valor real, mas a saída permanecer desligada, inspecione as permissivas, o estado do alarme, a lógica de saída, a fiação, o contator ou o relé de estado sólido, conforme aplicável. Se a saída estiver ligada, mas a temperatura não aumentar, inspecione o circuito do aquecedor e a localização do sensor. Se a temperatura real ultrapassar, verifique o ajuste, o contato do sensor, o hardware de comutação, o resfriamento e as alterações recentes na receita.
A mesma lógica se aplica à posição. Um comando de abertura de molde não é prova de que o cilindro se moveu. Compare o status do comando, o feedback do sensor, a pressão hidráulica, os intertravamentos e o mecanismo físico.

Uma sequência de solução de problemas de alarme em sete etapas
- Torne a área segura.Pare o movimento automático se a condição puder danificar o equipamento ou expor uma pessoa. Siga o procedimento aprovado pela planta.
- Grave o primeiro alarme.Fotografe ou anote a mensagem, horário, modo, produto, receita, etapa do ciclo e qualquer evento anterior. Alarmes posteriores podem ser consequências.
- Não reinicie imediatamente.Uma reinicialização pode apagar a melhor pista. Leia o histórico de alarmes e observe qual condição falhou primeiro.
- Identifique a condição ausente.Determine se a sequência está aguardando temperatura pronta, proteção fechada, posição do molde, posição do acumulador, pressão do ar, pressão hidráulica, material, início do robô ou outra permissiva.
- Compare o status da IHM com a máquina.Se a tela indicar que um interruptor de limite está desligado, inspecione o dispositivo, o alvo, o cabo e o alinhamento. Se a tela indicar que está ligado, mas o estado físico discordar, pare e investigue.
- Use o modo manual somente dentro do procedimento.Mova um mecanismo de cada vez, com a área correta desobstruída e todas as proteções necessárias ativas. Não use comandos manuais para anular um intertravamento não resolvido.
- Verifique o reparo.Elimine a causa, reinicie uma vez, execute uma verificação manual controlada e observe vários ciclos automáticos antes de retornar a máquina à produção normal.
Como as telas de entrada e saída restringem a falha
Uma tela de entrada mostra o que o PLC recebe de sensores, interruptores e sistemas externos. Uma tela de saída mostra o que o PLC comanda. Juntos, eles ajudam a separar um problema de sequência de um problema de dispositivo de campo.
| Observação | O que isso sugere | Próxima inspeção |
|---|---|---|
| O sensor físico muda, a entrada não | Problema no sensor, alinhamento, alimentação, fiação ou canal de entrada | Inspecione o dispositivo e o circuito usando o desenho elétrico |
| A entrada necessária está presente, a saída nunca é ativada | Outra condição permissiva, de modo, temporizador, alarme ou sequência é o bloqueio do comando | Revise o estado da sequência e todas as condições relacionadas |
| A saída é ligada, o atuador não se move | Dispositivo de saída, válvula, acionamento, alimentação hidráulica/pneumática ou restrição mecânica | Verifique o comando no dispositivo de campo e inspecione o caminho de energia |
| O movimento ocorre, a posição nunca é confirmada | Problema com interruptor de limite, transdutor, alvo, calibração ou feedback de entrada | Compare a posição física com o valor de feedback |
| O alarme se repete no mesmo ponto do ciclo | Temporização, posição ou condição de processo repetíveis | Faça a tendência do valor relacionado e inspecione a transição de sequência exata |
As funções de saída forçada, se presentes, pertencem ao pessoal de manutenção treinado. Energizar uma saída fora da sequência normal pode criar movimentos inesperados ou anular bloqueios de processos.
A visão de fábrica: controle a receita, não apenas a máquina
Muitas “falhas de máquina” recorrentes começam como alterações não documentadas na receita. Um segundo turno herda uma temperatura, atraso, velocidade, pressão ou perfil diferente, mas não tem registro do motivo da mudança. O alarme torna-se a primeira consequência visível.
Um registro prático de fábrica inclui número do produto e do molde, modelo da máquina, classe do material, revisão da receita aprovada, operador, data, motivo da alteração, valor antigo, valor novo, resultado medido e aprovação. Proteja as receitas mestre e deixe que os operadores ajustem apenas os campos exigidos pela sua função.
Faça backup de arquivos estáveis após o comissionamento e após uma alteração de processo aprovada. Se um valor não tiver unidade, faixa segura ou função documentada, confirme-o com a documentação elétrica e de processo antes de editá-lo. Corrente de Kingglepágina de serviço pós-vendatambém descreve treinamento e suporte de manutenção preventiva; o suporte específico da máquina deve usar o número de série e a versão real do software.
Perguntas frequentes
Por que a máquina não inicia no modo automático?
A sequência pode estar aguardando uma condição de segurança, temperatura, posição, pressão, material, robô ou modo. Leia o primeiro alarme ativo e verifique as entradas relacionadas em vez de pressionar start repetidamente.
Posso redefinir um alarme e continuar a produção?
Somente depois que a causa for compreendida a área estará segura e a condição relevante será restaurada. Reinicializações repetidas podem ocultar uma falha intermitente ou causar danos ao equipamento.
Qual é a diferença entre uma entrada e uma saída?
Uma entrada é um sinal que o PLC recebe, como uma chave fim de curso ou condição de pressão. Uma saída é um comando que o PLC envia, como energizar uma válvula, um aquecedor ou um controle do inversor.
Por que a temperatura real é diferente da temperatura definida?
A zona ainda pode estar aquecendo, esfriando, perturbada pelo fluxo de material, limitada por uma falha ou afetada por um problema de sensor, aquecedor, comutação ou ajuste. Verifique o status da saída e a zona física antes de alterar o valor definido.
Todas as telas Kinggle HMI são idênticas?
Não. As telas e funções disponíveis variam de acordo com o modelo da máquina, opções, programa PLC, controlador de espessura de parede e revisão do software.