O teste de vazamento de garrafas plásticas verifica um recipiente ou embalagem definido em relação a um critério de vazamento acordado. Selecione o método para a garrafa real, valide as condições de teste e o acessório e, em seguida, verifique a detecção e o manuseio da rejeição. Uma passagem de garrafa vazia não verifica, por si só, o selo final da tampa ou o desempenho da distribuição.
Quatro decisões antes de aprovar a inspeção
- Defina se o teste cobre o frasco vazio ou a embalagem fechada.
- Manter o limite de aceitação com suas condições e unidades de teste.
- Desafie o sistema com amostras caracterizadas de forma independente.
- Confirme que as garrafas que falharam e não foram testadas não podem entrar no fluxo aceito sem serem notadas.
Onde o teste de vazamento se encaixa no processo de moldagem por sopro?
Em um processo de moldagem por extrusão e sopro, a garrafa é formada, resfriada, liberada e acabada antes de atingir o ponto de inspeção acordado. Escolha esse ponto em torno das operações que estão sendo verificadas. Um teste antes do corte não pode estabelecer que a garrafa permanece intacta após o corte. O manuseio após a inspeção merece a mesma revisão.
Garrafas e recipientes moldados por sopro: defina o limite de inspeção
Para recipientes moldados por sopro, um teste de garrafa vazia sela a abertura com um dispositivo de teste. O fechamento real pode usar uma superfície de contato ou disposição de vedação diferente. Identifique quais características do braço o aparelho avalia e quais ele ignora. O desenho da garrafa, o desenho da tampa e a geometria do acessório devem descrever a mesma tarefa de inspeção.
Um teste de pacote fechado inclui o fechamento especificado e a condição de montagem. A validação de distribuição adiciona seus próprios requisitos de carregamento e condicionamento. Mantenha essas conclusões separadas: um resultado obtido num limite não deve tornar-se silenciosamente evidência de outro.
Mantenha vazamento, dimensões e resistência como requisitos separados
Uma garrafa pode satisfazer um critério de vazamento e não atender a um requisito dimensional ou de resistência. Por outro lado, uma medição satisfatória do peso ou da parede não estabelece um resultado de vazamento. Especifique as verificações exigidas pelo produto em vez de tratar um instrumento como um sistema de qualidade completo.
Para distribuição na parede, utilize oguia de programação parison e controle de espessura de parede. Quando a reclamação diz respeito à formação, corte ou ao próprio pescoço, retenha a amostra falhada para uma investigação de processo separada. A inspeção identifica uma resposta não conforme; encontrar sua causa requer evidências adicionais.
Métodos de teste de vazamento de garrafa: compare as opções para o recipiente real
Compare os métodos com o pacote e as falhas que importam, e não com um valor de sensibilidade separado das condições de teste. Uma comparação útil indica o que está selado, onde a pressão é medida, como o recipiente é suportado e quais defeitos o teste deve distinguir.
Queda de pressão para aplicações adequadas em recipientes vazios
O teste de queda de pressão observa a mudança de pressão após o estabelecimento de uma condição de pressão positiva definida. O fornecedor deve explicar como o teste separa o vazamento de outras alterações no arranjo de teste. Preenchimento, estabilização e medição são partes distintas da sequência, mesmo quando o controlador os apresenta como um único programa.
ASTM E2930-26descreve uma prática de decaimento de pressão usando pressão, temperatura e tempo medidos para determinar a perda de massa. O seu âmbito publicado exclui explicitamente os vasos deformáveis. Esta restrição não estabelece que a inspeção baseada na pressão seja impossível para uma garrafa flexível; isso significa que o padrão não pode ser reivindicado automaticamente para essa aplicação.
Para um frasco de HDPE fino ou flexível, solicite evidências específicas da aplicação ao sistema de inspeção selecionado. O acessório, a resposta da garrafa e a regra de decisão validada pertencem a essa evidência. Não transfira um cálculo de pressão para vazamento de um recipiente diferente sem revisar suas suposições.
A deterioração do vácuo precisa de uma câmara definida e de um arranjo de embalagem
ASTM F2338-24descreve a detecção de deterioração por vácuo em uma câmara evacuada contendo a embalagem. O gás ou vapor que escapa da embalagem contribui para um aumento de pressão na câmara. Este arranjo difere da simples evacuação do interior de uma garrafa aberta.
O método publicado abrange vários tipos de embalagens, mas as sensibilidades relatadas provêm de estudos específicos de embalagens de produtos. Esses números não são limites de detecção universais para outro frasco, tampa ou acessório de HDPE. Avalie a configuração real antes de selecionar um limite.
| Abordagem | O que é avaliado | O que precisa de confirmação |
|---|---|---|
| Decadência de pressão positiva | Resposta de pressão do volume de teste selado durante um intervalo definido | Deformação da garrafa, condição de temperatura, vedação do acessório e regra de decisão validada |
| Decadência do vácuo da câmara | Resposta de pressão da câmara com o pacote especificado dentro | Preparação da embalagem, disposição do acessório/câmara e desempenho de detecção demonstrado |
| Avaliação offline de pacote fechado | O sistema de garrafa e fechamento especificado sob seu procedimento definido | Aplicação do fechamento, condicionamento, carregamento e conclusão exata que o procedimento suporta |
Os testes de pacotes offline respondem a uma pergunta diferente
Alguns requisitos dizem respeito ao vazamento de líquido do sistema acabado de recipiente e tampa sob condições de distribuição. Por exemplo,ASTM D5094/D5094M-24aborda vazamentos brutos de líquidos para tampas específicas com rosca ou tipo alça em recipientes rígidos e semirrígidos de até 4 L. Seu escopo também identifica limitações para o transporte de materiais perigosos.
Utilize tal procedimento apenas dentro do seu escopo aplicável. Não é uma receita de teste on-line padrão para cada garrafa ou um substituto para todos os outros requisitos de distribuição.
Defina os limites de teste antes de definir a receita
Comece com a falha à qual o pacote deve resistir e as evidências necessárias para aceitação. Em seguida, chegue a um acordo sobre como o sistema de inspeção identificará uma resposta inaceitável. O menor tamanho de furo anunciado por um fornecedor não pode definir o requisito completo sem seu pacote, arranjo de teste e condições operacionais.
Mantenha a quantidade informada com suas condições
Um limite de queda de pressão e uma taxa de vazamento volumétrico são quantidades relatadas diferentes. Registre o que o instrumento realmente mede e a base para qualquer conversão. Preservar as unidades, condições de referência e intervalo de medição com o limite. Um número copiado de outra receita fica incompleto sem esse contexto.
Um zero exibido também precisa de interpretação dentro da resolução do instrumento e da regra de decisão. Não deve ser reescrito como prova de vazamento absolutamente zero sob todas as condições. Indique o critério de aceitação definido e retenha o resultado efetivamente obtido.
| Campo | Defina-o para a aplicação real |
|---|---|
| Identidade do produto | Revisões de garrafas e tampas, grau de resina e geometria relevante ou faixa de peso |
| Limite de inspeção | Frasco vazio ou embalagem fechada; superfície avaliada e contato de fixação |
| Resultado e limite | Quantidade medida, unidades, regra de aceitação e tratamento de resultados inválidos |
| Carregamento e tempo | Condição de pressão/vácuo, estágio de enchimento ou evacuação, estabilização e intervalo de medição |
| Condição da amostra | Condição de temperatura, tempo de moldagem e condicionamento ou manuseio relevante |
| Identidade do equipamento | Testador, cabeçote de teste, fixação, vedação, revisão do programa e status de verificação de referência |
| Verificação e disposição | Conjunto de amostras, verificações, regra de reteste, confirmação de rejeição e liberação de responsabilidade |
Resolva o limite do acessório antes de aprovar o limite
Pergunte se a cabeça de vedação entra em contato com o recurso que importa no serviço. Verifique se o seu contato pode cobrir uma abertura que o teste deveria revelar. Revise a variação na altura da garrafa e na apresentação do gargalo com o fornecedor do acessório, em vez de compensar o mau assentamento alterando o limite de rejeição.
O programa aprovado deverá viajar com as peças de alteração correspondentes. Uma receita salva não estabelece que a ferramenta de vedação ou gargalo correta foi instalada. Trate o programa, o equipamento e a definição do produto como uma configuração controlada.
Por que as garrafas boas falham enquanto as garrafas defeituosas passam?
Recomendamos preservar as evidências antes de alterar a receita de moldagem ou o limite de rejeição. Rotule o frasco, registre a cavidade e a identidade do cabeçote de teste e guarde o resultado original. Uma leitura falhada inicia uma investigação; ele não identifica o componente defeituoso.
Preservar a evidência da mudança
Para um pico de rejeição após uma troca de garrafa, verifique o arranjo de teste antes de fazer uma correção no processo. Confirme o programa selecionado, as ferramentas do gargalo, a condição do selo e a apresentação do frasco em relação à configuração aprovada. Em seguida, compare amostras aceitáveis e defeituosas caracterizadas independentemente sob as mesmas condições de inspeção.
A comparação precisa de uma temperatura de amostra definida e do tempo desde a moldagem até o teste. A mudança de pressão não pode ser interpretada independentemente do modelo e das condições por trás da medição. Uma garrafa quente testada imediatamente após o corte não deve ser comparada casualmente com uma referência que esfriou ao lado da máquina. Mantenha essas condições registradas.
Separar uma descoberta de fixação de uma descoberta de processo
Se a evidência apontar para o equipamento, resolva essa descoberta em vez de compensar com um limite mais flexível. Se o testador funcionar corretamente com amostras verificadas, rastreie os recipientes rejeitados até seus registros de moldagem, corte e manuseio. Altere apenas uma variável autorizada que a evidência suporte e repita as verificações relevantes.
Um padrão limitado a um cabeçote de teste fornece à investigação um ponto de partida útil. O mesmo acontece com um padrão associado a uma cavidade do molde. Nenhum deles estabelece a causa sozinho. O roteamento da garrafa pode associar uma cavidade específica a uma cabeça específica; preserve ambas as identidades antes de decidir qual lado da interface ajustar.
Também recomendamos separar a detecção da verificação de rejeição. Um sinal de falha correto é insuficiente se o frasco errado for removido ou se um frasco rejeitado retornar ao fluxo aceito. Incluir rastreamento, remoção física e recuperação de falhas no plano de verificação. Mantenha a configuração revisada e os resultados juntos para que outro turno possa repetir as verificações.
Use procedimentos autorizados de acesso e isolamento para manutenção.Orientação sobre energia perigosa da OSHAaborda inicialização inesperada e liberação de energia armazenada. Um problema de inspeção não justifica chegar a equipamentos em movimento ou improvisar o acesso a componentes pressurizados.
Valide a detecção com amostras em boas condições e com defeitos conhecidos
O resultado esperado deve vir de evidências independentes do teste que está sendo avaliado. Caso contrário, chamar uma garrafa de “boa” porque o mesmo testador passou cria uma verificação circular. Dê uma identidade a cada amostra de verificação e registre como sua condição aceitável ou defeituosa foi estabelecida.
ASTM F2338-24ilustra esse princípio por seu método de decaimento a vácuo: os critérios de aceitação comparam medições de linha de base de embalagens sem vazamento com embalagens com vazamento e vazamentos simulados introduzidos usando um medidor de vazão calibrado. Uma verificação de referência e um desafio de pacote contribuem com evidências diferentes; nenhum deles deve ser silenciosamente substituído pelo outro.
| Amostra ou cheque | Base independente | O que gravar |
|---|---|---|
| Recipiente aceitável | Estabelecido em relação ao produto acordado e ao procedimento de referência | ID da amostra, condição, apresentações, resultados e qualquer rejeição falsa |
| Defeito físico relevante | Identidade, localização e caracterização do defeito documentadas | Falha esperada, decisão real, identidade principal e confirmação de rejeição |
| Caso quase limite | Caracterizado em relação ao critério de decisão acordado | Variação, consistência de decisão e acompanhamento necessário |
| Referência do instrumento | Identidade de referência aplicável e status de verificação | Resposta e resultado do instrumento sob a verificação prescrita |
Conte apresentações, bem como amostras físicas
Apresentações repetidas de uma amostra ajudam a examinar a repetibilidade, mas não são frascos independentes adicionais. Registre o número de amostras e o número de apresentações separadamente. Inclua os cabeçotes de teste, formatos e condições normais de produção relevantes no plano acordado.
Mantenha a distinção entre falsa aceitação e falsa rejeição. Uma amostra de desafio defeituosa aceita pelo sistema é um achado diferente de uma amostra aceitável rejeitada por ele. Reporte cada um ao grupo de desafio apropriado. Não os combine com a taxa de rejeição de produção normal e avalie a precisão total da inspeção.
Defina a regra de novo teste antes que ocorra uma falha no resultado
Definir quem pode autorizar o reteste, qual procedimento se aplica e o que acontece com o resultado original. Repetir um teste até que uma aprovação apareça não é uma regra de liberação. Uma falha não resolvida necessita de disposição controlada, incluindo a faixa de produção afetada onde o plano de qualidade assim o exigir.
Um conjunto de desafios sem erros observados continua sendo um resultado desse conjunto e dessas condições. A verificação contínua, a condição da amostra e as alterações relevantes nos acessórios ou programas ainda pertencem ao plano de inspeção.
Escolha um sistema de teste de vazamento de garrafas em linha para a linha de produção
A melhor opção é o sistema que atenda aos requisitos reais de inspeção na taxa de entrada e nas condições de manuseio exigidas. Comece com o frasco, depois avalie as posições de teste e transfira. Um controlador rápido não pode compensar um acessório que se ajusta de forma inconsistente ou um mecanismo de rejeição que perde a identidade do produto.
Conte a sequência completa do teste
Inclui carga, vedação, enchimento ou evacuação, estabilização, medição, liberação e descarga. Identifique quais eventos podem se sobrepor e quais compartilham um recurso. Um intervalo de medição citado por si só não é o tempo de ciclo completo da estação. Oguia de configuração automática da linha de produçãoconecta essas verificações com corte, transferência e embalagem.
Exemplo de planejamento: um testador de oito segundos em uma linha de 600 garrafas/hora
Suponha que uma linha de garrafas de HDPE de 1 L forneça 600 recipientes por hora para inspeção. Suponha também que uma única posição de teste precise de oito segundos para sua sequência completa, incluindo carga e descarga.
Capacidade teórica de posição única = 3.600 s/h ÷ 8 s/garrafa = 450 garrafas/h
A estação presumida tem menos de 150 garrafas por hora, mesmo antes das interrupções. Um buffer pode absorver uma onda temporária; não pode eliminar esta incompatibilidade sustentada.
Se duas posições independentes completarem a mesma sequência de oito segundos em paralelo, sem manuseio compartilhado ou gargalo pneumático, sua capacidade teórica combinada será de 900 garrafas por hora. Esse cálculo apoia a avaliação de um arranjo paralelo, mantendo as condições de inspeção. Não estabelece a saída real aceita.
Aprove o arranjo selecionado somente depois que o sistema instalado demonstrar a discriminação necessária, transferência e manuseio de rejeitos com os contêineres reais. Os números acima são suposições de planejamento e não um resultado de produção da Kinggle.
Confirme a rota física de cada resultado
Uma indicação de falha precisa permanecer associada ao frasco correto até que o descarte seja concluído. Definir rastreamento de produtos, atuação e confirmação de rejeições. Um frasco não testado ou um resultado inválido necessita de uma rota própria controlada; nenhum dos dois deve se tornar uma aprovação simplesmente porque o transportador continua funcionando.
Desafie a resposta especificada para garrafas perdidas, falha no assentamento, distúrbios no fornecimento, falhas de rejeição, recipiente de rejeição cheio e paradas de linha. Combine como o produto afetado será identificado e contido. A recuperação de falhas deve preservar a distinção entre frascos aceitos, rejeitados e não resolvidos.
Use registros de inspeção para controle de qualidade de moldagem por sopro
Conecte os resultados ao tempo, formato do frasco, cavidade, cabeçote de teste e revisão da receita onde o sistema suporta esses campos. Adicione lotes de materiais e registros de processos relevantes ao investigar uma alteração. Isto torna a inspeção útil para o controle do processo de moldagem por sopro sem tratar um padrão de resultado como um diagnóstico.
Inspecione também o caminho de manuseio quanto a danos causados por guias, transferência ou rejeição. A inspeção de embalagens em linha pode detectar uma falha definida; reduzir a formação dessa falha requer correção e verificação a montante. Mantenha as afirmações de desempenho de detecção e redução de defeitos como resultados separados.
Especifique e aceite o escopo do teste de vazamento com a linha de moldagem
Uma solicitação de “teste automático de vazamento” deixa as principais decisões de aceitação sem solução. Dê aos fornecedores a mesma definição de garrafa, limite de inspeção, condição de amostra e produção necessária. Incluir o mix de produtos e as trocas para que a proposta cubra a produção normal em vez de uma demonstração ininterrupta.
| Contribuição do comprador | Resposta do fornecedor para obter |
|---|---|
| Desenhos de garrafas, gargalos e fechos; gama de materiais e produtos | Limite de inspeção, disposição de acessórios e peças de troca necessárias |
| Falha definida, amostras e requisitos de aceitação | Método proposto, regra de decisão e plano de verificação de aplicação |
| Taxa de entrada, espaçamento, orientação e condição do contêiner | Base de ciclo completo, arranjo de transferência e condições operacionais suportadas |
| Requisitos de rejeição, resultado inválido e recuperação | Responsabilidades de rastreamento, confirmação, contenção e interface |
| Requisitos de registro, mudança e liberação | Controle do programa, resultados retidos, evidências de aceitação e escopo de transferência |
Duas referências de máquinas de garrafas Kinggle
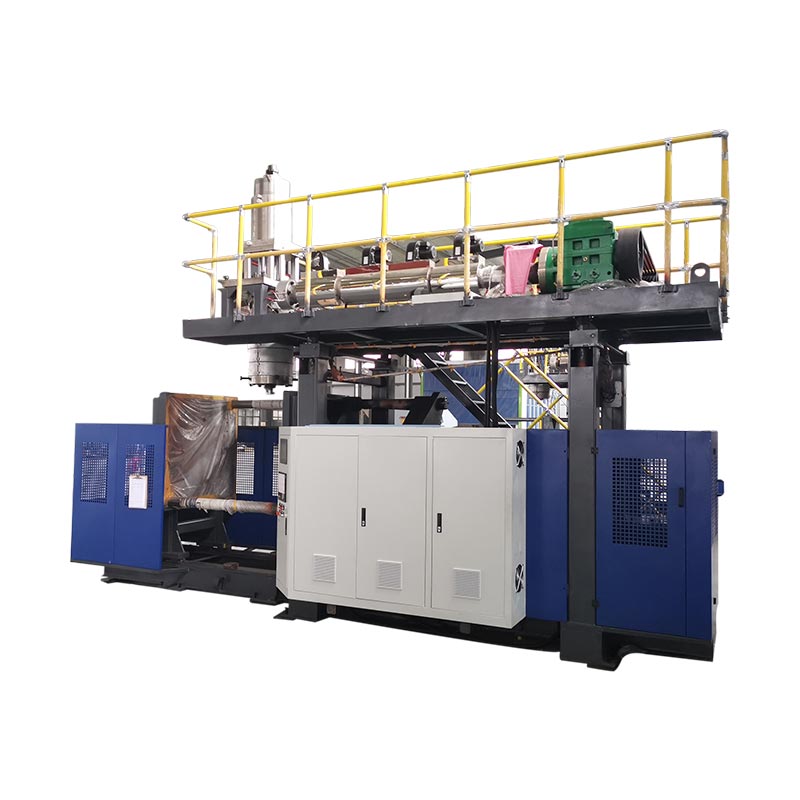
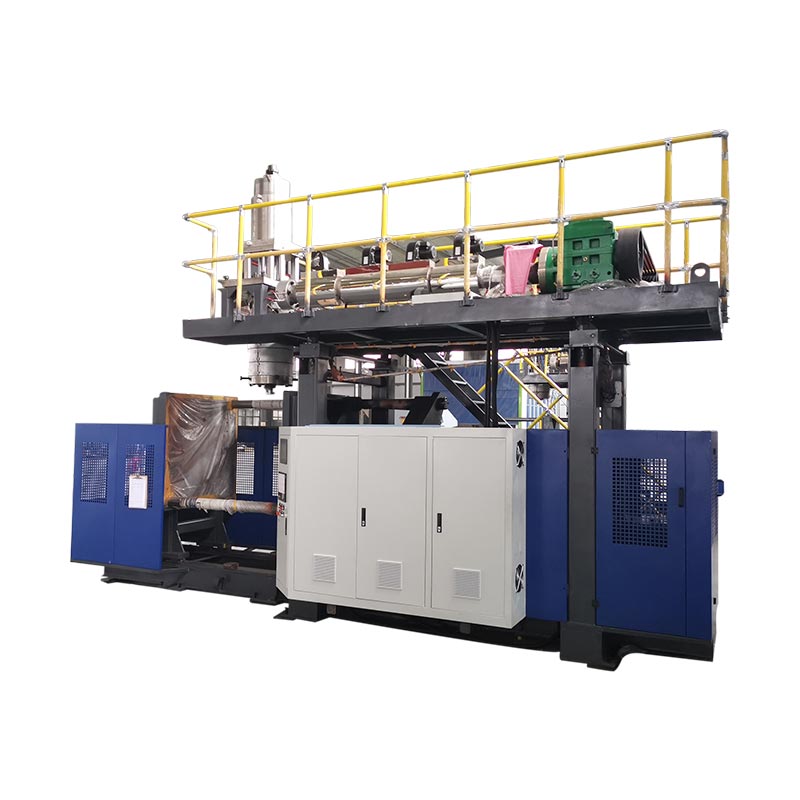
OPlataforma de estação única KGB5LePlataforma de estação dupla KGB5Dsão publicadas referências de máquinas de 5 L. Eles fornecem exemplos de plataformas de formação para um projeto de garrafa. O sistema de inspeção ainda precisa de seleção em relação à garrafa real, layout do molde, padrão de descarga e requisitos de teste.

Especifique a interface, não um acessório assumido
Identifique qual parte fornece o módulo de inspeção, fixações, transferência, integração de controles e equipamentos de rejeição.
Mantenha as especificações de formação publicadas de cada máquina separadas das condições de inspeção acordadas. A pressão de sopro na especificação de moldagem não é uma pressão de teste de vazamento de garrafa.
Para o requisito de formação mais amplo, use oGuia de seleção de máquinas de garrafas HDPE.
Aceite o instrumento, a aplicação e a linha
O registro de aceitação deve distinguir as verificações de referência, a discriminação do contêiner real e a sequência completa de rejeição. Inclua formatos normais e verificações acordadas de interrupção ou recuperação. Indique quantidades, condições, falhas e ações corretivas, em vez de confiar em um vídeo de várias garrafas passando.
Leve as revisões do produto, do equipamento e do programa para o registro de entrega. Identifique quem aprova a liberação após uma mudança relevante. Oguia de teste de aceitação de fábricaabrange a avaliação mais ampla da máquina; manter as evidências específicas da inspeção anexadas ao registro do projeto.
Perguntas frequentes sobre testes de vazamento de garrafas
Um teste de vazamento com garrafa vazia verifica a vedação final da tampa?
Não por si só. O acessório de teste pode entrar em contato com uma superfície diferente da tampa real. Confirme as características inspecionadas e especifique qualquer avaliação adicional de embalagem fechada exigida pelo projeto de frasco e tampa. Mantenha a identidade do fechamento e as condições de aplicação com esse resultado.
A queda de pressão é adequada para todas as garrafas de HDPE?
Nenhum método deve ser selecionado apenas pelo nome da resina. A geometria da garrafa, a deformação, a temperatura, a fixação e a discriminação de falhas necessária são importantes. Solicite a verificação do contêiner real. Não presuma que um padrão de queda de pressão cobrindo recipientes não deformáveis estabeleça conformidade para uma garrafa flexível.
Uma câmera ou tomografia computadorizada pode substituir o teste de vazamento especificado?
Evidências dimensionais e de imagem podem apoiar a análise do defeito, mas não devem ser renomeadas como resultado de vazamento funcional. Manter o teste de vazamento especificado, a menos que tenha sido demonstrado que uma alternativa atende ao mesmo requisito de aceitação e aprovada através do procedimento de qualidade aplicável.
Uma garrafa rejeitada pode ser testada novamente?
Somente sob o procedimento de disposição acordado. Preservar o primeiro resultado, identificar o motivo e as condições para o novo teste e reter a autorização e o resultado. Uma aprovação posterior não deve apagar silenciosamente uma falha anterior ou permitir testes repetidos até que um resultado preferido apareça.
O teste de vazamento está incluído em todas as máquinas sopradoras automáticas?
Não. Um ciclo de moldagem automático não define o escopo da inspeção posterior. A oferta técnica deve identificar o testador, acessórios, transferência, equipamento de rejeição, interfaces de controle e trabalho de aceitação. Confirme esses itens para o sistema solicitado, em vez de deduzi-los da palavra “automático”.
Discuta o escopo de moldagem e inspeção juntos
Envie o desenho da garrafa, o material, o requisito de fechamento, a taxa de entrada desejada e a falha que a inspeção deve identificar. Adicione amostras representativas e registros de testes atuais quando disponíveis, para que a discussão do equipamento comece com um requisito de produção definido.
Discuta os requisitos de produção e inspeçãoMáquinas Co. de Ningbo Kinggle, Ltd.Informações da empresa