O HDPE reciclado pode ser usado em moldagem por extrusão e sopro quando o grau e a receita escolhidos forem adequados ao recipiente. As verificações de materiais recebidos, um teste controlado da máquina e testes de embalagens acabadas sob as condições de uso pretendidas estabelecem essa aprovação. Uma meta de conteúdo reciclado por si só não o faz.
Escolhendo resinas recicladas de moldagem por sopro HDPE para o recipiente
Comece com o trabalho do pacote. Um frasco de detergente com alça, um frasco squeeze e um recipiente rígido para produtos químicos podem exigir comportamento diferente do material, mesmo quando os três usam polietileno. Liste o conteúdo, as condições de enchimento, o fechamento, os requisitos de aparência e as cargas de transporte antes de comparar as ofertas de resina.
Para resinas recicladas para moldagem por sopro de HDPE, pergunte qual matéria-prima e classe o fornecedor está oferecendo, como o material é controlado e qual aplicação os dados suportam. Um rótulo como “classe de garrafa” precisa de uma ficha técnica atualizada e uma identidade de lote rastreável.
Mantenha PCR, PIR e material reciclado interno separados
PCR descreve material recuperado após uso pelo consumidor. O PIR é comumente usado para fontes industriais ou pré-consumo. A reciclagem interna descreve a sucata do processo de moagem da própria fábrica. Esses rótulos respondem a diferentes questões sobre a origem; nenhum estabelece que um material atenderá aos requisitos do contêiner proposto.
Registre o flash interno e as devoluções de peças rejeitadas separadamente dos pellets reciclados adquiridos. Peça ao fornecedor que indique suas definições e base contábil para conteúdo reciclado. Não presuma que cada devolução ao depósito conta como PCR ou conteúdo reciclado pré-consumo qualificado.
Escreva os requisitos antes de selecionar a mistura
O briefing deve identificar o desenho e fechamento do produto, massa alvo, localização da espessura da parede, referência de cor e testes funcionais relevantes. Inclua a temperatura de armazenamento, as condições de enchimento e a substância embalada. Para usos sensíveis ao contato, adicione o material necessário e a documentação regulamentar antes de autorizar um teste.
Uma decisão tecnicamente útil tem um escopo restrito: este material, nesta receita, nesta máquina e molde, para este recipiente. Esse escopo torna as alterações posteriores passíveis de revisão.
Quais propriedades da resina são importantes na moldagem por sopro de HDPE?
Comparar a nota do candidato com a referência aprovada utilizando as mesmas condições de teste. Em seguida, decida quais verificações pertencem a cada lote recebido e quais são necessárias apenas durante a qualificação ou uma investigação. Solicitar todos os testes laboratoriais possíveis pode adicionar custos sem responder à questão da produção.
Leia MFR ou MFI com as condições anexadas
A taxa de fluxo de massa de fusão, muitas vezes chamada de MFR ou MFI, é útil para verificar a consistência do fluxo. Mantenha a temperatura, carga, unidades e método de teste com o número. Os valores medidos sob diferentes condições não são diretamente intercambiáveis.
ASTM D1238-26explica que os resultados de fluidez não estabelecem uniformidade de outras propriedades sem uma correlação válida. Ele também alerta que o teste pode não reproduzir o comportamento de processamento em larga escala. Uma IMF semelhante, portanto, apoia a triagem, mas não prova estabilidade equivalente do parison ou durabilidade da garrafa acabada.
| Verificar | Registro útil | Decisão que apoia |
|---|---|---|
| Identidade e origem da série | Fornecedor, classe, lote, descrição da matéria-prima e conteúdo reciclado declarado | Confirme se o material entregue corresponde à fonte e receita qualificadas. |
| MFR/MFI e densidade | Resultados, métodos, condições e limites acordados | Tela de alterações que precisam de revisão; não infira todas as outras propriedades desses valores. |
| Partículas e composição do material | Método de inspeção acordado, exemplos de defeitos e amostra retida representativa | Decida se a inspeção de rotina é suficiente ou se é necessária uma análise da composição. |
| Cor e odor | Amostra de referência, condições de inspeção e limites de aplicação | Verifique a aparência e os requisitos sensoriais da embalagem pretendida. |
| Águas superficiais e manuseio | Histórico de armazenamento, condição do material e instruções de condicionamento do fornecedor | Determine se a preparação do material precisa de correção antes do julgamento. |
| Dados mecânicos e de quebra de tensão | Amostra, método, temperatura, exposição e condições de carregamento | Planeje as avaliações relevantes do contêiner finalizado em vez de substituir um valor de folha de dados. |
Separe os valores típicos dos limites de liberação do lote
Uma ficha técnica descreve uma nota. Um certificado de análise reporta as características abrangidas por um determinado lote. A especificação de compra indica o que o comprador aceitará. Mantenha esses documentos distintos; um valor típico não é automaticamente um limite garantido.
Combine como as amostras representam o lote e retêm material identificado suficiente para comparação posterior. Se uma alteração permanecer sem explicação, discuta a composição alvo, análise térmica ou reológica com o fornecedor do material ou laboratório. Escolha a análise pela suspeita de falha, não porque o instrumento esteja disponível.
Como realizar um teste de moldagem por sopro e extrusão de HDPE reciclado
Um teste controlado conecta a resina recebida ao processo de moldagem por extrusão e sopro e à embalagem final. Defina as verificações de aceitação antes de fazer amostras. Caso contrário, a equipe poderá passar o teste ajustando a aparência e descobrir tarde demais que o teste de uso necessário nunca foi planejado.
- Execute o material de referência ou formulação aprovado até que o processo seja repetível. Registre a máquina, o cabeçote, a revisão do molde, os utilitários e a configuração posterior.
- Identifique o lote candidato e complete a receita, incluindo corante, aditivos e quaisquer devoluções internas. Siga o procedimento acordado de alteração de material para que a transferência não confunda a comparação.
- Registre a resposta inicial nas configurações documentadas. Observe a consistência da alimentação, o comportamento da pressão, a formação do parison, o peso e os defeitos visíveis.
- Faça ajustes justificados dentro dos limites de equipamentos e materiais. Mantenha cada alteração vinculada ao seu motivo e às amostras resultantes.
- Coletar amostras identificadas para mapeamento de parede e testes funcionais acordados. Compare os resultados do ensaio em vez de selecionar o frasco mais bonito.
Mantenha duas comparações separadas.Uma comparação inicial mostra como o candidato responde a uma configuração documentada. Uma execução otimizada subsequente mostra o que acontece depois que o processo foi ajustado para aquele candidato. Grave ambos; apresentar apenas as configurações otimizadas esconde o trabalho necessário para obtê-las.
Separe a variação do material da variação da máquina
Recomendamos verificar se a referência aprovada ainda funciona de forma consistente antes de atribuir um novo defeito à resina reciclada. Caso contrário, investigue primeiro as condições do equipamento, do molde e da utilidade. Uma comparação de materiais é fraca quando o processo de referência já é instável.
Para ombros finos ou garrafas com pesos instáveis, compare as condições reais do processo e o comportamento do parison antes de alterar diversas configurações. Se um parison mais pesado remover o sintoma visível, verifique para onde foi o material extra. A garrafa ainda pode apresentar uma distribuição de parede desfavorável.
Guarde as rejeições e também as amostras aceitas. Seus carimbos de data e hora e localizações podem mostrar se um problema segue uma transição de material, uma cavidade, uma estação ou uma mudança operacional gradual. Registre a sucata de inicialização e transição separadamente da execução estável.
A repetibilidade é mais importante do que uma garrafa aceitável. O registro de qualificação deve permitir que outro turno reproduza a condição aprovada e reconheça quando ela for alterada. Use oestrutura de teste de aceitação de máquinaconectar cada conclusão com um método, limite e resultado identificados.
Um ensaio publicado de 4 L: viabilidade com uma janela de processo diferente
Um estudo de Chalmers de 2024 preparou seis variantes de material de polietileno rígido reciclado usando diferentes condições de lavagem e composição. Os pesquisadores moldaram recipientes de 4 L e ajustaram a velocidade da rosca para cada material para atingir uma massa de garrafa de 145 ± 5 g.
O estudo relatou produção com matéria-prima de PE rígido 100% reciclada no mesmo tempo de ciclo que a referência de HDPE virgem. No entanto, os materiais reciclados tiveram uma resposta de pressão diferente durante a formação do parison. Uma preparação também produziu defeitos de olho de peixe. Esses resultados pertencem à matéria-prima, ao equipamento e ao recipiente testados, e não a todos os tipos comerciais de PCR. Veja oestudo original de moldagem por sopro.
A nossa recomendação é usar esta evidência para justificar um ensaio específico para um material, e não uma promessa universal de conteúdo reciclado. A formação bem-sucedida ainda deixa os requisitos de aceitação do pacote proposto para verificação.
Solução de problemas de parison e espessura de parede com HDPE reciclado
Contenha a saída afetada e identifique as primeiras amostras com falha. Antes de alterar a receita, pergunte se o sintoma segue um lote, uma estação, uma cavidade ou toda a linha. Essa distinção ajuda a escolher uma comparação que possa separar as possíveis causas.
| Sintoma observado | Perguntas do lado material | Comparação do lado do processo |
|---|---|---|
| Flacidez de Parison ou ombros finos | O comportamento do lote, mistura ou fusão mudou? | Compare as condições térmicas reais, o tempo de parison e o perfil aprovado usando amostras identificadas. |
| Variação de peso ou parede | A alimentação ou a preparação da mistura são consistentes? | Verifique se a variação segue uma tomada, estação ou intervalo de operação; compare a execução de referência. |
| Manchas pretas, géis ou furos | Estão presentes defeitos semelhantes no material retido ou nas amostras preparadas pelo fornecedor? | Revise quando os defeitos começam e se eles persistem com o material de referência. Investigue resíduos de equipamentos, bem como contaminação recebida. |
| Odor ou desvio de cor | O candidato atende à referência acordada antes e depois do processamento? | Compare o histórico do processo, as condições de transporte e de manuseio antes de atribuir uma causa. |
Estas são rotas de investigação, não diagnósticos pela aparência. A filtragem adicional não é evidência de que todos os problemas de incompatibilidade de material ou odor tenham sido resolvidos. Da mesma forma, uma mudança de temperatura que melhore um sintoma ainda necessita de uma nova verificação do recipiente acabado.
O controle da espessura da parede deve responder às paredes locais medidas, e não apenas ao peso médio da garrafa. Oguia de programação parisonexplica como o perfil se relaciona com a colocação de material. Para falhas que não acompanham a troca de resina, utilize o mais amploguia de solução de problemas de moldagem por sopro e extrusão.
Siga os procedimentos da máquina para amostragem, limpeza e inspeção. Não abra um sistema de fusão quente ou pressurizado para investigar um defeito; as intervenções exigem o isolamento especificado do equipamento e o procedimento de trabalho seguro.
Verificações de qualidade para garrafas e recipientes de polietileno moldados por sopro
Defina o teste e o limite de aceitação para cada modo de falha relevante. Garrafas moldadas por sopro precisam de verificações que reflitam sua geometria, fechamento e conteúdo. Um cupom de material e uma garrafa de polietileno acabada fornecem evidências diferentes.
Mapeie as paredes locais e inspecione o sistema de fechamento
Use locais de medição repetíveis nos ombros, corpo, cantos e outras áreas exigentes. Mantenha o mapa vinculado à identidade da amostra. Uma garrafa pode atingir sua meta de massa deixando muito pouco material em um local crítico.
Para recipientes moldados por sopro manuseados, examine a região da alça e a pinça, bem como o corpo principal. Verifique o ajuste do pescoço aparado e do fecho com os componentes pretendidos. Uma verificação de garrafa destampada não pode estabelecer o desempenho da embalagem cheia e fechada.
Combine os testes funcionais com o uso pretendido
Escolha vazamento, queda do recipiente cheio, compressão ou empilhamento, manuseio e outros testes de acordo com o resumo de serviço da embalagem. Registrar condicionamento, conteúdo ou preenchimento de teste, condição de fechamento, orientação e critérios de aceitação onde afetarem o resultado. Um resultado sem as suas condições é difícil de comparar.
Para inspeção de vazamento em linha, qualifique o recipiente e a receita de teste juntos e verifique se as peças rejeitadas foram realmente removidas. O resultado aprovado aborda a verificação de vazamento definida; não estabelece durabilidade de transporte, compatibilidade química ou vida útil de armazenamento.
Mantenha a fissuração por estresse ambiental separada da resistência de curto prazo
A resistência à fissuração por tensão ambiental, ou ESCR, diz respeito à fissuração sob tensão combinada e exposição ambiental. Quando o conteúdo e as condições de utilização o tornarem relevante, inclua uma avaliação adequada em vez de inferir o desempenho a partir da resistência à tração ou de uma verificação imediata de fugas.
Freudenthaler e colegas descobriram que os resultados mecânicos de curto prazo não revelaram adequadamente as diferenças no comportamento de fissuração por tensão dos seus reciclados de polietileno testados. A sua investigação apoia a avaliação destes modos de falha separadamente; não estabelece que todo o HDPE reciclado tenha um desempenho insatisfatório. Veja oestudo de reciclados de polietileno e ESCR.
Ao comparar os dados de fissuração por tensão, guarde a amostra, a carga, o meio e a temperatura. Uma classificação obtida com um método acelerado não é automaticamente a vida útil de um recipiente cheio diferente.
Quanto PCR pode ser usado e quando a moldagem multicamadas deve ser considerada?
Defina a meta de conteúdo reciclado por meio da validação do material e da embalagem propostos. Nem a capacidade nominal da máquina nem a frase “compatível com HDPE” estabelecem uma percentagem de PCR universal. Mantenha a composição do material e a base utilizada para calcular o conteúdo reciclado no registro da receita.
Distinguir uma receita misturada de camadas separadas
Uma mistura de camada única combina fluxos de materiais antes de formar a parede. Uma configuração multicamada atribui fluxos a camadas separadas. Esses são arranjos de produção diferentes e cada um precisa de uma finalidade definida e de um teste específico para o material.
Para trabalhos multicamadas, verifique a alocação de material pretendida e a distribuição de camadas resultante no contêiner. Uma exibição de receita aprovada por si só é insuficiente. Oguia de seleção de máquinas multicamadascobre as decisões sobre equipamentos e funções de camada com mais detalhes.
Não use uma camada superficial como atalho para entrar em contato com a aprovação
A adequação ao contato com alimentos é uma questão separada da conformação bem-sucedida e do desempenho mecânico. Para os Estados Unidos, oOrientação química para plásticos reciclados da FDAaborda possíveis contaminantes residuais e migração. É um guia para avaliar processos de reciclagem, e não um certificado universal para qualquer garrafa reciclada.
Uma superfície de resina virgem não estabelece por si só que toda a estrutura atende às condições de contato pretendidas. Revise os materiais reais, o processo de reciclagem, a estrutura e os requisitos de destino. A mesma disciplina se aplica quando outro mercado ou aplicação sensível a contato tem requisitos diferentes.
O que deve ser aprovado antes de aumentar a produção de HDPE reciclado?
Libere uma combinação definida de material, receita, ferramentas e processo. Evite uma aprovação ampla, como “PEAD reciclado aceito”, que fornece pouca orientação para compras e produção quando um lote ou formulação posterior for alterado.
| Item de aprovação | O que o registro precisa | Alterar para revisar |
|---|---|---|
| Material e formulação | Fornecedor, classificação, descrição da fonte, receita e tratamento de devoluções internas | Nova fonte, grau, mistura, aditivo ou prática de devolução |
| Máquinas e ferramentas | Identidade da máquina, configuração de extrusão/cabeça, revisões de molde e fechamento | Mudanças em equipamentos, ferramentas ou componentes que possam afetar a embalagem |
| Condição do processo | Configurações aprovadas, faixa operacional observada e resultados vinculados a amostras | Uma mudança sustentada ou ajustes repetidos fora da condição aprovada |
| Aceitação de contêineres | Métodos, condições, limites e resultados reais da amostra | Novos conteúdos, manuseio, aparência ou requisitos do cliente |
| Controle de rotina | Cheques recebidos, identidade de amostra, material retido e responsabilidades | Tendências ou falhas de lote que exigem contenção e requalificação |
Combine quais alterações acionam uma revisão de documentos, testes adicionais ou um novo teste de máquina. Mantenha o material e os resultados suspeitos rastreáveis enquanto a decisão estiver em aberto. A qualificação inicial só é útil se a produção posterior puder detectar desvios.
Compare a economia usando recipientes aceitos, e não apenas o preço da resina. Acompanhe o material consumido por sucata de transição, rejeições e qualquer verificação adicional no mesmo período contábil. Omodelo de custo de bom contêinerfornece uma maneira consistente de fazer essa comparação sem presumir que a resina reciclada é sempre mais barata.

Traga o resumo do material para a discussão sobre a máquina
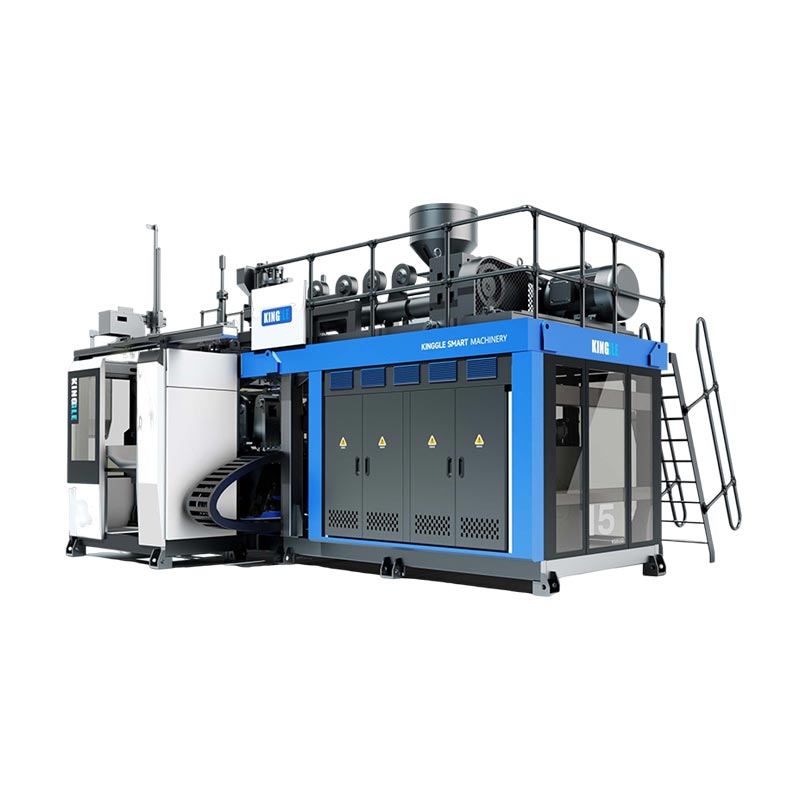
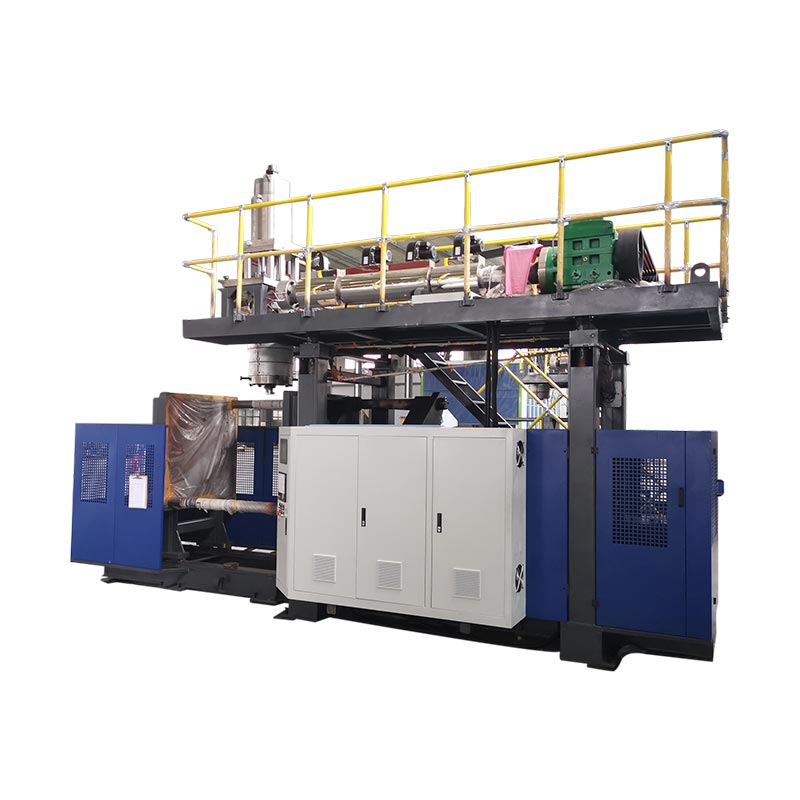
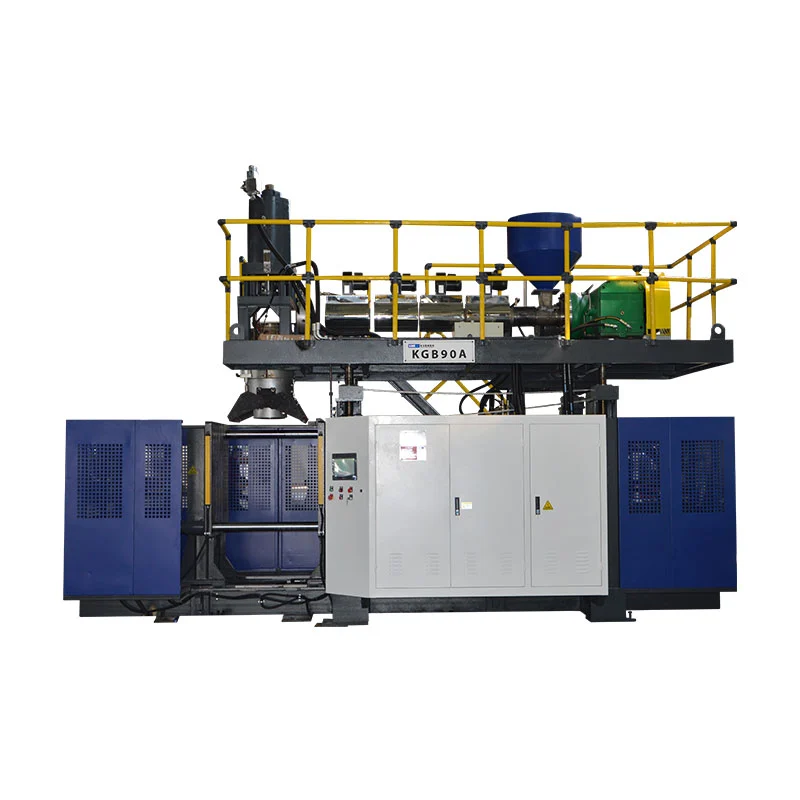
OMáquina sopradora de estação dupla KGB5Destá listado para recipientes de até 5 L e inclui PE em seu escopo de material publicado. É um ponto de partida relevante para um projeto de pequenos contêineres.
Confirme o grau de reciclagem, formulação, molde, produção e testes pretendidos antes de concordar com a configuração. A capacidade de PE publicada não é uma garantia para cada matéria-prima ou porcentagem de PCR.
Envie a folha de dados da resina e os dados de lote disponíveis, material de amostra, desenhos de produtos e tampas, conteúdo e condições de uso, alvos de massa e parede, resultados aceitos necessários e requisitos de teste. Incluir a mistura proposta, o plano de retorno interno e o escopo downstream.
Perguntas frequentes sobre moldagem por sopro de HDPE reciclado
O HDPE reciclado pode ser moldado por sopro sem resina virgem?
Algumas matérias-primas podem, como demonstra o ensaio publicado de 4 L. Esse resultado não aprova um grau ou recipiente diferente. Verifique a repetibilidade do processo e o desempenho da embalagem pretendida antes de selecionar uma receita sem adição de resina virgem.
Qual IMF é adequada para moldagem por sopro de HDPE reciclado?
Utilize a aplicação recomendada da nota do candidato, preencha as condições do teste e compare com uma referência qualificada. Não existe uma única IMF que aprove todos os contentores. IMF é um valor de triagem; o material também deve demonstrar comportamento adequado do parison e desempenho do recipiente acabado.
O HDPE reciclado precisa de secagem antes da moldagem por sopro?
Verifique o estado do material, histórico de armazenamento e instruções do fornecedor. Água livre ou umidade relacionada à lavagem necessitam de uma etapa de preparação apropriada. Por padrão, não aplique um cronograma de secagem de PET ao HDPE reciclado; concordar com os requisitos de condicionamento para a classificação real e o sistema de manuseio.
Uma máquina de moldagem por sopro HDPE padrão pode processar resina PCR?
Possivelmente, mas a compatibilidade depende da resina específica, da formulação, do arranjo de alimentação e extrusão, do molde e da produção necessária. Confirme o escopo do fornecedor do equipamento e execute um teste do material identificado. Um rótulo HDPE por si só não estabelece o desempenho da PCR.
O HDPE reciclado pode ser usado em garrafas que entram em contato com alimentos?
Somente quando o material e a embalagem reais atenderem aos requisitos aplicáveis ao uso e mercado pretendidos. Um teste de moldagem bem-sucedido, um teste mecânico ou uma camada externa virgem não estabelece essa adequação por si só.
Uma aprovação de material útil nomeia a resina e o recipiente, preserva as condições de teste e define o que deve acontecer quando qualquer um deles for alterado.