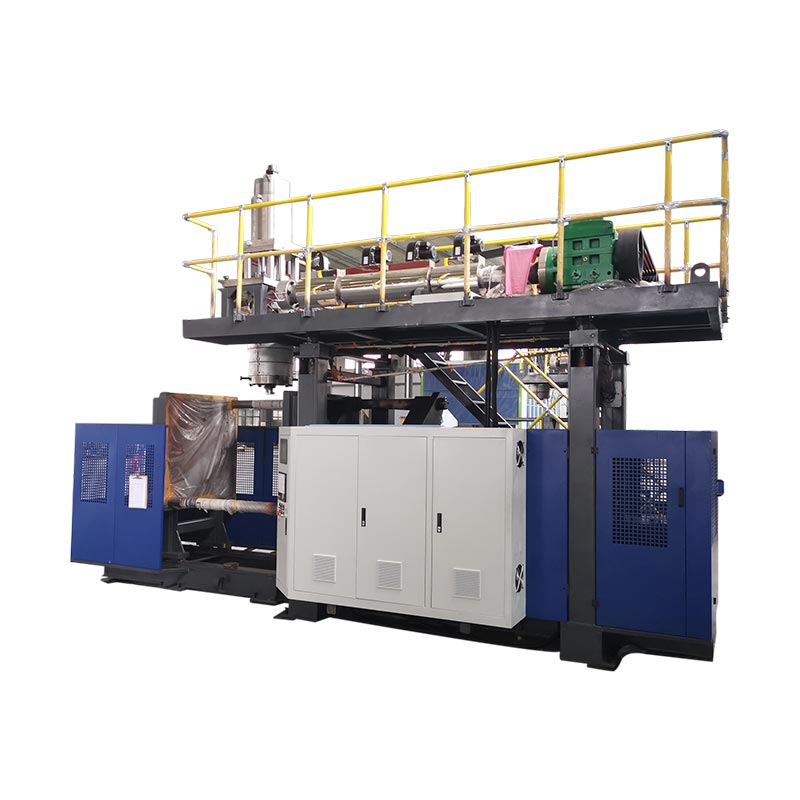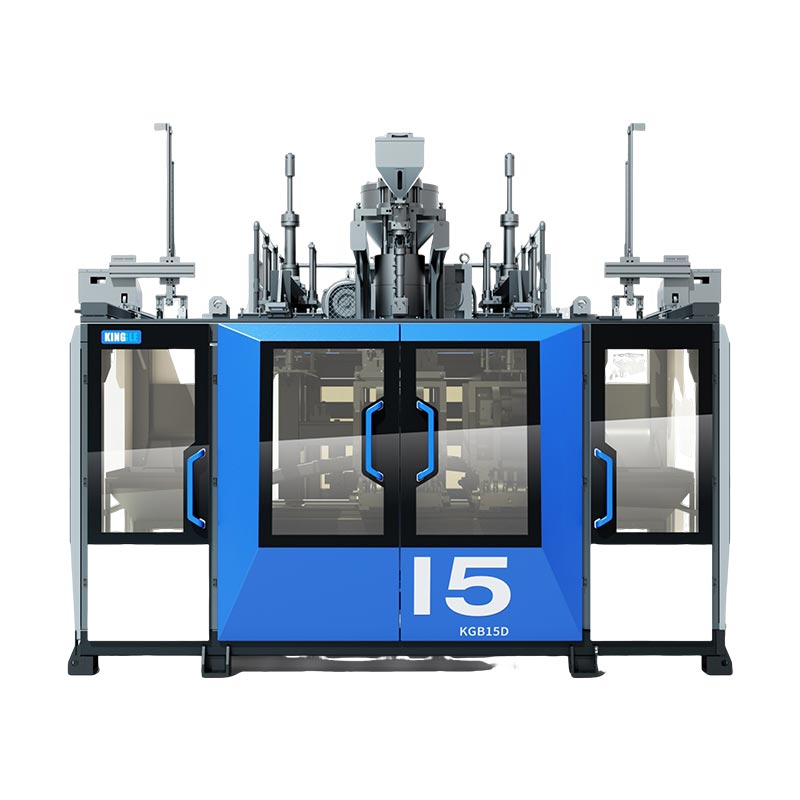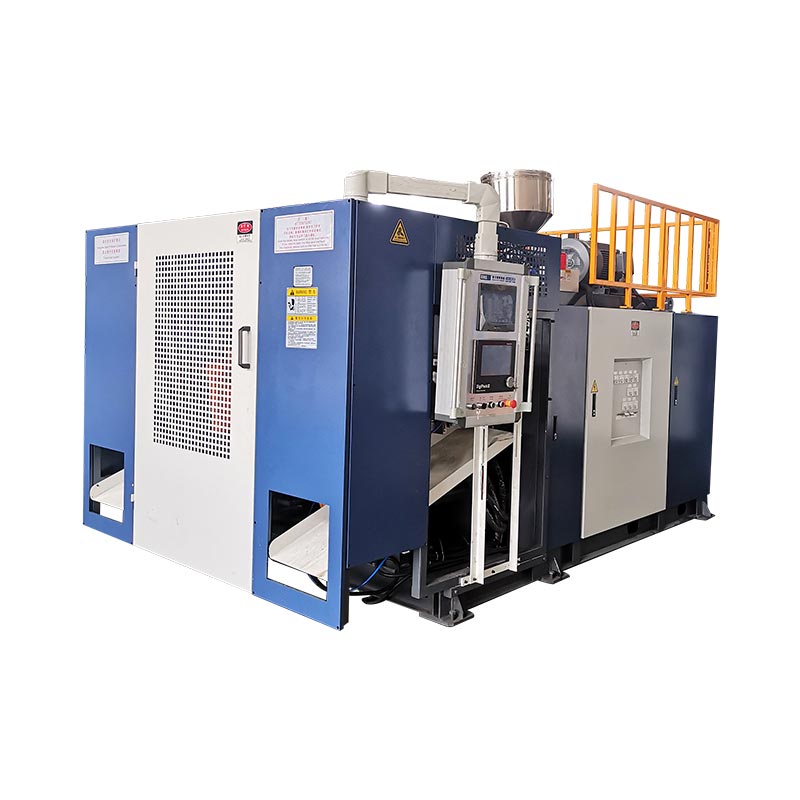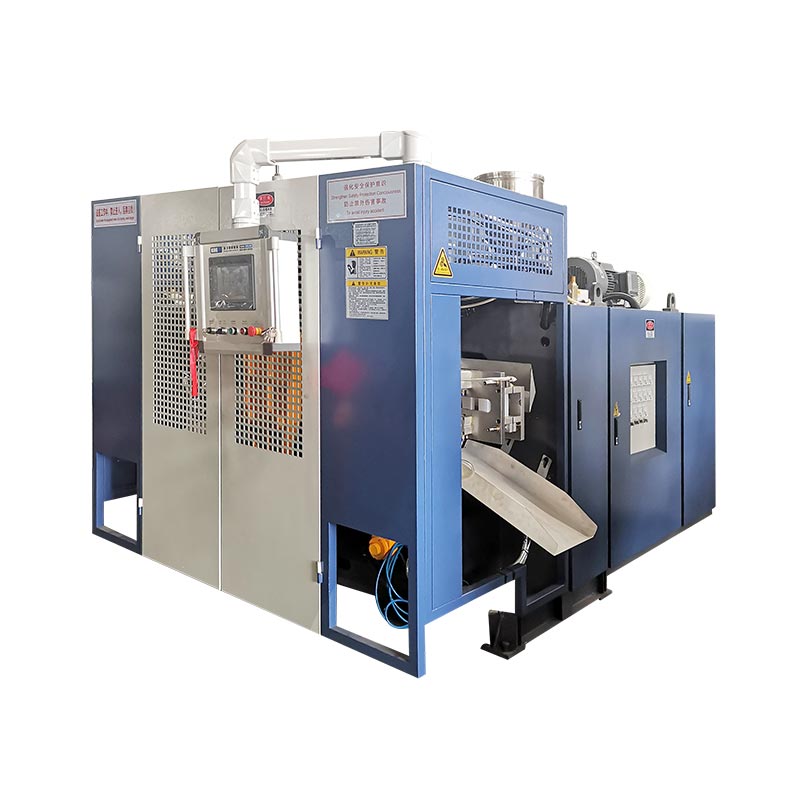
Um pino de sopro fornece ar para o parison e, em alguns projetos de moldagem por extrusão e sopro, ajuda a calibrar ou finalizar o gargalo do recipiente. Diagnosticar defeitos no gargalo localizando a falha, verificando o ferramental completo e o sistema de fechamento e, em seguida, verificando a correção em relação aos requisitos do produto.
Antes de trocar o pino de sopro
- Identifique onde o pescoço foi danificado pela primeira vez ou fora das especificações.
- Mantenha as amostras rastreáveis até a revisão da estação, da cavidade e do ferramental.
- Separe o alinhamento e o desgaste das questões de fornecimento de ar, sincronização e resfriamento.
- Confirme o resultado com o frasco, tampa e condições de teste especificados.
O que um pino de sopro faz na moldagem por extrusão e sopro?
O pino de sopro pertence ao arranjo de sopro. Ele fornece o ar que expande uma forma preliminar capturada contra o molde. Em sistemas projetados para um acabamento calibrado, o conjunto do pino soprador também funciona com o ferramental do pescoço. Um anel de corte, passagem de resfriamento ou outro recurso de acabamento depende do projeto real; o nome por si só não identifica as funções fornecidas.
Eastman descreve métodos de sopro para calibração e corte de acabamento de rosca em seuguia de moldagem por extrusão e sopro para copoliésteres. Esse é um exemplo útil do relacionamento com ferramentas. Os valores de configuração específicos da resina devem permanecer com os materiais e arranjos de equipamentos descritos nesse guia.
Identifique o recurso antes de atribuir a causa
O acabamento da garrafa inclui recursos com diferentes trabalhos. O furo do pescoço, a rosca externa e a área de contato de vedação precisam de referências de desenho próprias. A tampa pode vedar contra um revestimento ou outra superfície de contato projetada. Registre o arranjo de vedação real antes de descrever uma marca como a causa de um vazamento.
O acabamento externo vem da sequência completa de ferramental e conformação. Atribuir tudo isso ao pino de sopro ignora as ferramentas de acoplamento. Uma reclamação dimensional deve, portanto, identificar a característica, o método de medição e as ferramentas que o influenciam.
Um pino de matriz e uma haste central IBM são referências diferentes
O pino ou mandril da matriz pertence ao ferramental de formação de massa fundida na cabeça da matriz. Confundir esse componente com o pino de sopro pode levar uma solicitação de manutenção à montagem errada. Use o desenho da peça e a identificação da montagem em vez de um apelido de oficina.
A moldagem por injeção e sopro usa um arranjo diferente de pré-forma e núcleo. Este guia aborda verificações de pescoço de moldagem por sopro e extrusão. Para características de molde além do pescoço, oguia de design de molde de extrusão e soproexplica a relação mais ampla entre formação, resfriamento e ventilação.
Localize o defeito no pescoço antes de trocar o pino de sopro
Preserve uma garrafa com defeito antes de ajustar a receita. Marque o defeito e sua orientação. Identifique a estação e a cavidade e, em seguida, retenha uma amostra aceitável comparável. Um relatório que diz apenas “problema no pescoço” deixa em aberto diversas investigações muito diferentes.
Separe um vazamento através da parede do gargalo de um vazamento na interface entre garrafa e tampa. Verifique também se o dispositivo de teste de vazamento entra em contato ou veda o mesmo recurso do fechamento final. Um problema de fixação e um vazamento na embalagem podem exigir diferentes trabalhos corretivos.
Compare a peça em estágios sucessivos
Quando o procedimento de qualidade permitir uma amostragem segura, compare o gargalo após a moldagem, após o corte e após o manuseio a jusante. Adicione a embalagem fechada quando a falha aparecer após a tampagem. Coletar através de pontos de amostragem aprovados; o acesso a ferramentas móveis não é um método de amostragem.
Se uma marca de contato aparecer pela primeira vez após o corte, revise o corte e a disposição do suporte antes de alterar o alinhamento do pino de sopro. Se um pescoço mudar de forma durante o período de condicionamento especificado, inclua o histórico térmico na revisão. Estas observações guiam a próxima verificação; eles não estabelecem uma causa por si próprios.
Use o padrão sem transformá-lo em um diagnóstico
Uma estação afetada merece uma análise detalhada de seu percurso de ferramentas e manuseio. Um problema em diversas cavidades também justifica uma revisão das condições compartilhadas. Nenhum dos padrões exclui uma causa relacionada à ferramenta: múltiplas montagens podem compartilhar o mesmo projeto, instrução de configuração ou substituição recente.
Registre o que mudou antes da primeira amostra rejeitada. As entradas úteis incluem a instalação do molde, lote de material ou fechamento, trabalho de manutenção e revisão de receita. Mantenha a condição original visível no registro para que um turno posterior possa distinguir uma observação de uma explicação suspeita.
Quando a falha estiver realmente no corpo ou na solda inferior, use oguia mais amplo de solução de problemas de moldagem por sopro e extrusão. A inspeção do gargalo não deve absorver todos os defeitos do recipiente em um reparo com pino soprador.
Quatro padrões de defeitos no pescoço e as evidências a serem coletadas
Uma útil tabela de solução de problemas informa ao técnico o que examinar antes de escolher um ajuste. Defeitos de aparência semelhante podem envolver diferentes estágios. Mantenha o componente suspeito separado da característica observada até que medições ou uma comparação controlada apoiem a conexão.
Formosaguia de moldagem por sopro de polietileno e polipropileno, revisado em abril de 2025, identifica várias causas possíveis de vazamento na tampa. Ele também trata a separação do flash superior e a ovalidade do pescoço como assuntos distintos de solução de problemas. Essa distinção é mais útil do que uma instrução geral para substituir o pino de sopro.
| Defeito observado | Evidências a serem coletadas primeiro | Perguntas para separar | Verifique após a correção |
|---|---|---|---|
| Pescoço oval ou distorcido | Dimensões do desenho, orientação de medição e condição da amostra em cada etapa | Geometria de conformação, mudança térmica, liberação e manuseio | As mesmas dimensões no tempo de condicionamento acordado |
| Área de vedação marcada ou danificada | Marque a posição, o padrão de contato e o primeiro estágio mostrando danos | Contato da ferramenta, corte, suportes e contato posterior | Condição da superfície e função relevante do pacote |
| O flash superior permanece preso ou rasga | Aresta de corte, identidade da ferramenta e condição do par de corte real | Desgaste, geometria correspondente e sequência de corte aprovada | Separação limpa e acabamento sem danos |
| Vazamentos na embalagem após a tampagem | Localização do vazamento, identidade da garrafa e da tampa, condições de montagem e teste | Geometria do pescoço, contato de vedação, compatibilidade de fechamento e configuração de teste | O pacote fechado especificado sob o teste acordado |
A ovalidade precisa de uma condição de medição
Meça o recurso definido nas orientações exigidas pelo seu desenho ou plano de inspeção. Guarde o tempo de medição e a condição da amostra. Comparar uma garrafa quente diretamente da máquina com uma referência condicionada pode obscurecer se a diferença surgiu durante a formação ou no resfriamento posterior.
Um pescoço que parece oval é um motivo para investigar. Não há evidências suficientes para prescrever uma nova posição do pino de sopro. Verifique as condições térmicas e de manuseio relevantes juntamente com as referências de ferramentas antes de selecionar a ação corretiva.
Marcas na superfície e flash anexado precisam de registros diferentes
Fotografe uma partitura com sua direção e localização visíveis. Para uma área de vedação danificada, identifique a superfície de contato pretendida usando os desenhos do frasco e da tampa. Para flash anexado, preserve a borda cortada e registre os componentes que formam o par de corte. São questões diferentes mesmo quando ambos os defeitos aparecem perto da boca.
Antes de afiar ou substituir um componente de corte, confirme se a montagem permite esse trabalho e se a ferramenta emparelhada é adequada. Reparar uma aresta sem revisar seu componente correspondente pode deixar a investigação incompleta.
Um vazamento na tampa pertence ao pacote completo
Confirme qual fecho foi colocado e como foi aplicado. Um pescoço pode passar na verificação unidimensional enquanto o pacote completo ainda falha em sua função especificada. Por outro lado, um resultado de teste inaceitável pode vir do próprio arranjo de teste. Repita a verificação com a configuração aprovada antes de tratar o resultado como evidência de falha na ferramenta.
Para fechamentos de rosca contínua,ASTM D2063/D2063M-24aborda a retenção de torque usando equipamento de teste manual. Seu escopo publicado diz respeito ao torque de remoção sob condições definidas. Um resultado de torque deve ser registrado como resultado; ele não substitui o teste de vazamento especificado na embalagem.
Verifique o alinhamento, o desgaste, o fornecimento de ar e a sincronização separadamente
A frase “verifique o pino de sopro” precisa de um plano de inspeção por trás dela. Um erro de posição, uma superfície de contato danificada e fornecimento de ar restrito são descobertas diferentes. Combiná-los em uma instrução de manutenção torna difícil explicar por que um determinado reparo ou alteração de configuração foi selecionado.
O alinhamento começa com referências aprovadas
Confirme o conjunto do pino de sopro, as ferramentas do pescoço e as referências de montagem em relação aos desenhos. Identifique qual recurso fornece o dado e qual posição está sendo medida. Uma linha desenhada numa fotografia não pode estabelecer a relação entre superfícies ocultas.
Use o método de inspeção e o procedimento de acesso seguro do fabricante da máquina. Compare as medições relevantes com os limites aprovados para essa montagem. Quando a ferramenta de montagem ou correspondência for alterada, revise toda a pilha de componentes antes de assumir que a posição anterior permanece aplicável.
Separar marcas visíveis do desgaste medido
Uma marca visível deve ser registrada, mas seu significado depende de onde o componente entra em contato com o produto ou com a ferramenta de acoplamento. Compare a marca com a localização do defeito e os requisitos de desenho aplicáveis. A aparência da superfície por si só não estabelece um limite de substituição universal.
Verifique a identidade das inserções, anéis e outros componentes emparelhados onde fazem parte do design. Duas peças que se encaixam fisicamente ainda podem pertencer a revisões diferentes. Uma solicitação de substituição deve incluir a relação de montagem e não apenas uma fotografia do pino removido.
Revise o caminho aéreo completo
Use os diagnósticos aprovados para distinguir condições de alimentação, restrições, operação da válvula e vazamento próximo à ferramenta. Uma exibição de pressão a montante é uma prova. A investigação ainda precisa estabelecer se o ar necessário chega ao processo através do caminho e sequência pretendidos.
As leituras devem identificar o local de medição e a condição do ciclo. Não desconecte uma linha pressurizada nem improvise o acesso para obter uma leitura. Questões mais amplas sobre fornecimento de plantas pertencem aorequisitos de utilidade da máquina; a verificação local da ferramenta deve permanecer rastreável até a máquina real.
O tempo e o resfriamento precisam de sua própria comparação
Revise os eventos aplicáveis de inserção, sopro, corte, exaustão e retirada. Algumas dessas funções podem usar um mecanismo diferente ou podem não pertencer ao pino de sopro. Combine os nomes dos eventos na IHM com os documentos reais do equipamento antes de propor um ajuste.
Preserve a receita e diferencie um comando de uma confirmação de que uma ação ocorreu. OConfigurações da IHM e guia de alarmeexplica o valor de registrar condições reais com a sequência de eventos. Incluir o resfriamento do pescoço e a condição da amostra onde a deformação observada os tornar relevantes.
Use os limites aprovados para a máquina e as ferramentas. Um artigo geral não pode estabelecer um curso seguro do pino de sopro, folga, pressão, força de corte ou incremento de tempo para uma montagem não identificada.
Um fluxo de trabalho controlado de solução de problemas e verificação
Anote a observação e o teste proposto separadamente. “Rebarbas visíveis após o corte” é uma observação. “O anel de corte precisa ser substituído” é uma hipótese até que a fiscalização a confirme. Manter essa distinção registrada torna a transferência mais útil e evita que uma suposição inicial se torne uma explicação aceita.
- Defina o requisito com falha.Marque o local, guarde a amostra e confirme o método de inspeção ou teste. Identifique se a reclamação diz respeito às dimensões, ao estado da superfície, ao acabamento ou à embalagem fechada.
- Bloqueie a identidade da amostra na configuração.Registre máquina, estação, cavidade, revisão de ferramentas e lote de material. Preservar a receita e a identidade do fechamento quando a falha envolver tampamento.
- Inspecione sob as condições de segurança especificadas.Use procedimentos aprovados de acesso e isolamento antes da manutenção ou contato com ferramentas. A operação de diagnóstico controlada requer seu próprio procedimento autorizado.
- Teste a hipótese apoiada mais forte.Selecione uma alteração autorizada dentro dos limites aprovados. Mantenha outras condições controláveis estáveis o suficiente para interpretar a comparação e documente qualquer condição que não possa ser mantida.
- Repita as verificações relevantes.Inspecione o mesmo recurso e repita o teste funcional especificado. Aplique a mesma condição de medição para que a comparação permaneça significativa.
- Registre a decisão de liberação.Mantenha os resultados com a configuração revisada. Siga o plano de qualidade para verificação contínua e identifique quem aprovou a liberação da produção.
A manutenção introduz perigos além do problema de qualidade.Orientação sobre energia perigosa da OSHAidentifica a partida inesperada e a liberação de energia armazenada como sérios riscos de manutenção. O isolamento específico da máquina deve abordar as fontes de energia relevantes. Um comando de parada da IHM por si só não deve ser tratado como um substituto para o procedimento de isolamento necessário.
Mantenha um breve registro que apóie a conclusão
Uma comparação precisa de uma janela de inspeção definida. Registre o número examinado e o número que falhou no mesmo critério declarado. Rotule as verificações repetidas na mesma amostra separadamente, para que o registro não as conte como frascos adicionais.
| Registro | O que pertence a ele |
|---|---|
| Identidade | Máquina, estação/cavidade, molde, montagem de pino de sopro e revisões de desenhos |
| Linha de base | Localização do defeito, primeiro estágio afetado, receita e condição da amostra |
| Evidência de inspeção | Fotos, características medidas, método e limites de aceitação aplicáveis |
| Mudança controlada | Ação aprovada, pessoa responsável e condições mantidas ou alteradas |
| Verificação | Quantidade inspecionada, falhas, condições de teste, verificações contínuas e aprovação de liberação |
Se uma taxa for informada, defina-a como garrafas inspecionadas com falha divididas por todas as garrafas inspecionadas naquela janela. Mantenha o critério e a base de amostragem consistentes entre as comparações. Uma pequena amostra sem falhas observadas é um resultado de amostra, não uma promessa de que a produção futura estará livre de vazamentos.
Escalar um resultado não resolvido com a evidência original intacta. Enviar as amostras com falha e aceitáveis com a identidade do ferramental é mais útil do que encaminhar apenas a receita final. O fornecedor ou a equipe de qualidade pode então revisar o que foi realmente observado e o que cada tentativa de correção mudou.
Manter e substituir o conjunto correto do pino de sopro
Identifique o conjunto antes de solicitar uma substituição. Mantenha juntos o número de série da máquina, a identificação do molde e a revisão do desenho do pino soprador. Inclua a inserção do pescoço correspondente e os componentes de corte quando aplicável. Um nome de componente compartilhado ou diâmetro externo semelhante não estabelece intercambialidade.
Limpeza, retrabalho e substituição exigem decisões diferentes. Use as instruções de manutenção aprovadas e os limites de aceitação. O trabalho de restauração, afiação ou revestimento de superfície pode alterar uma interface funcional, portanto, obtenha a aprovação apropriada do fabricante em vez de tratar cada marca visível como uma instrução de reparo.
Após a instalação, repita as verificações exigidas pelo trabalho real. Confirme as dimensões relevantes do pescoço e a área de vedação e, em seguida, verifique o fechamento especificado e o teste funcional. Guarde a revisão de configuração resultante com o registro de inspeção. Olista de verificação de manutenção preventivacoloca esses registros dentro de um plano mais amplo específico da máquina.
Duas referências de máquinas de garrafas Kinggle
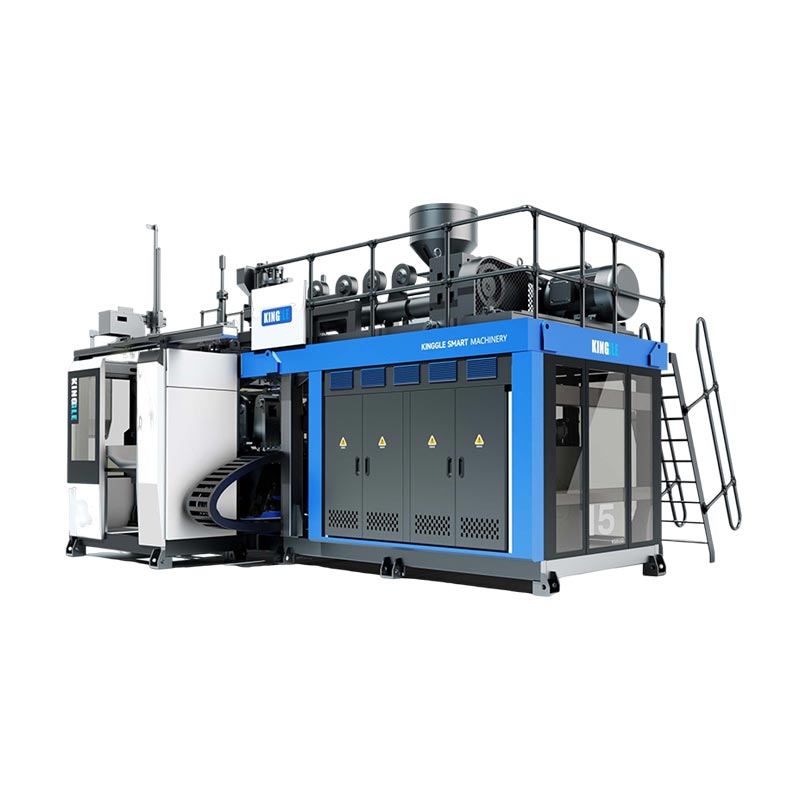
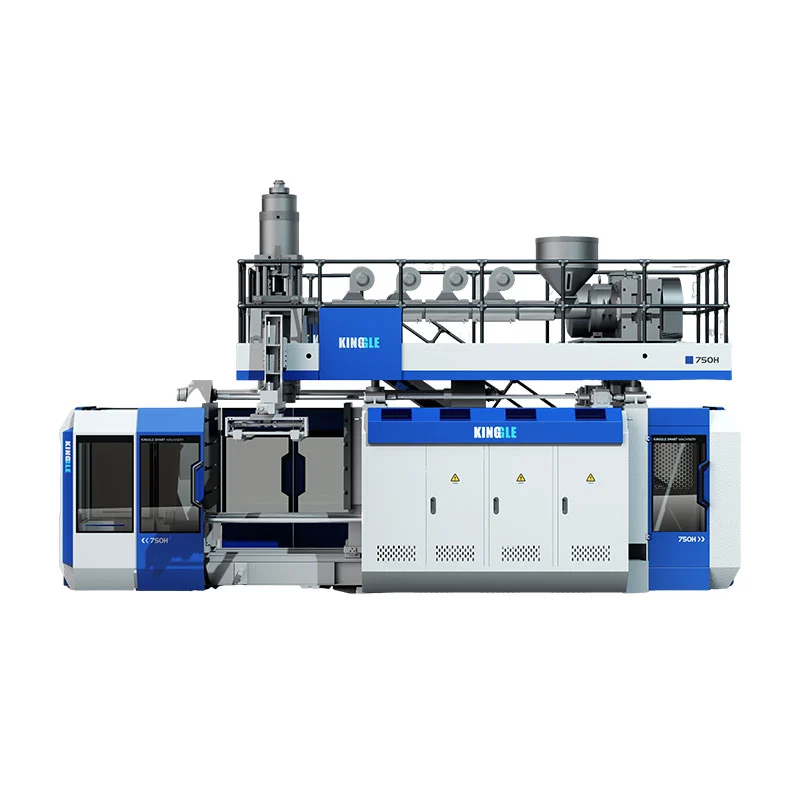
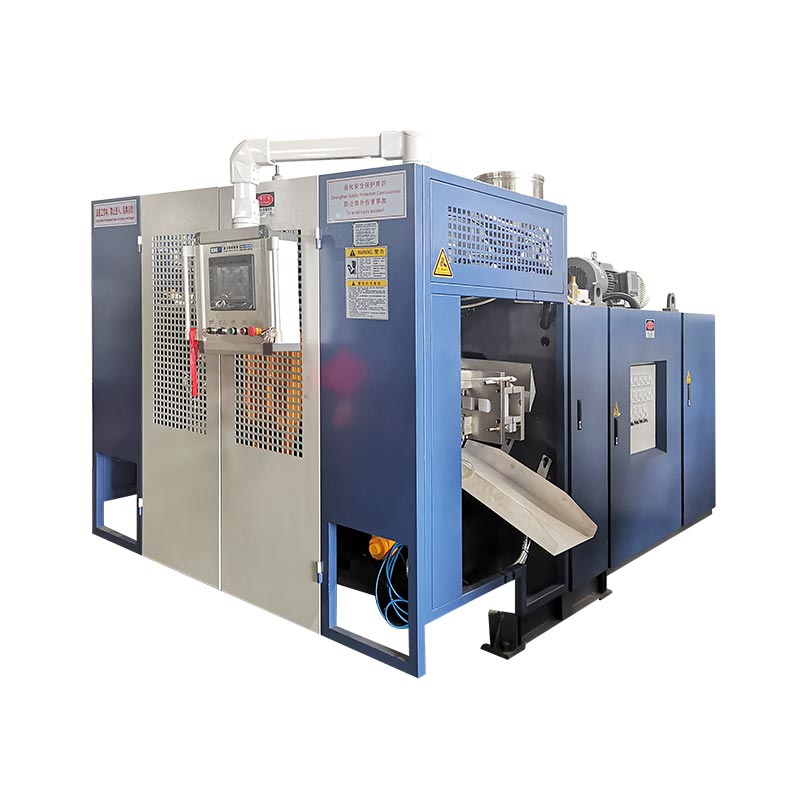
A KGB5L e a KGB5D fornecem exemplos relevantes de máquinas de extrusão contínua de garrafas. Os layouts de estação publicados ajudam a organizar os registros de inspeção: preservam a identidade da estação e, quando aplicável, a identidade da cabeça e da cavidade. O catálogo não identifica um soprador universal para cada garrafa produzida em nenhuma das plataformas.


| Campo publicado | KGB5L | KGB5D |
|---|---|---|
| Arranjo da estação | Solteiro | Dobro |
| Capacidade máxima do contêiner | 5 litros | 5 litros |
| Diâmetro do parafuso | 60mm | 70mm |
| Capacidade de fusão de HDPE | 55 kg/h | 80 kg/h |
Fontes: as páginas de produtos KGB5L e KGB5D vinculadas. A capacidade de fusão é um campo de produção de material publicado, não uma taxa aceita de garrafa ou um resultado de qualidade de gargalo.
Use esses números para identificar a plataforma e estruturar uma discussão de produção. A seleção do pino de sopro ainda depende do acabamento da garrafa, do molde, da montagem e do arranjo real do sopro. O diâmetro do pino listado na especificação do cabeçote não substitui o desenho do pino soprador.
Para um novo projeto de máquina, forneça os desenhos do frasco e da tampa antes de aprovar o escopo do ferramental. Para uma instalação existente, adicione a identificação da montagem atual e as evidências de inspeção. OGuia de seleção de máquinas de garrafas HDPEabrange a especificação de produção mais ampla.
Perguntas frequentes sobre pinos de sopro e defeitos no pescoço
Um pino de sopro é o mesmo que um pino de matriz?
Não. Um pino de matriz ou mandril faz parte da ferramenta de conformação por fusão. Um pino de sopro fornece ar de sopro e pode ter funções relacionadas ao pescoço no projeto específico. Identifique qualquer componente em seu desenho de montagem. A palavra compartilhada “pin” não torna suas interfaces ou dimensões intercambiáveis.
Todas as máquinas de moldagem por sopro e extrusão usam o mesmo design de pino de sopro?
Não. Os arranjos de sopro e acabamento dependem do produto e do ferramental. Os recursos de calibração, resfriamento e corte são específicos da configuração. Confirme a montagem e o movimento reais antes de selecionar uma substituição ou aplicar uma instrução de configuração de outra máquina. O volume do contêiner por si só não consegue identificar o componente correto.
Uma garrafa pode vazar quando o pino de sopro está em boas condições?
Sim. Investigue toda a interface entre frasco e tampa, incluindo a tampa especificada, o contato de vedação e o arranjo de teste. Determine se os danos aparecem durante a moldagem ou no manuseio posterior. Um resultado de vazamento identifica uma falha na verificação; ele não identifica por si só qual ferramenta, componente ou condição do processo causou a falha.
Que informações são necessárias para revisar um pino de sopro de substituição?
Forneça o modelo e o número de série da máquina, a identidade do molde, o desenho e a revisão da montagem do pino de sopro. Adicione as ferramentas do gargalo correspondente e os desenhos relevantes do frasco e da tampa. Para uma investigação de defeitos, inclua a identidade da amostra, fotografias, medições e a sequência em que o problema aparece pela primeira vez. Utilize o canal de contato aprovado para documentos técnicos.
O que deve ser verificado após o reparo ou substituição de um pino de sopro?
Confirme a identidade e configuração do conjunto com base nos documentos aprovados e, em seguida, inspecione as características do pescoço afetadas sob as condições de medição acordadas. Repita o teste de embalagem relevante com o fecho especificado. Registre quantidades e falhas, mantenha a configuração revisada e siga o plano de qualidade para verificações contínuas e liberação da produção.
Envie os detalhes da máquina, das ferramentas e do defeito no pescoço
Comece com o modelo e número de série, identificação da ferramenta e uma fotografia do defeito marcada. Inclua os requisitos de garrafa e fechamento, o primeiro estágio de produção afetado e quaisquer resultados medidos. Esses detalhes dão à discussão técnica um ponto de partida definido.
Discuta os requisitos de ferramentas e produçãoMáquinas Co. de Ningbo Kinggle, Ltd.Informações da empresa