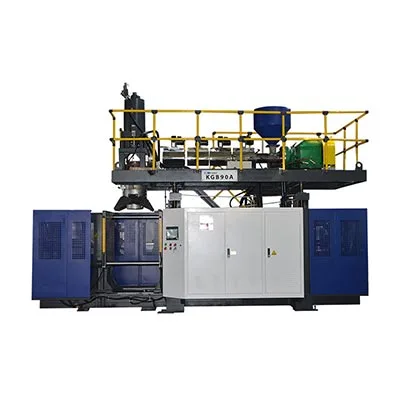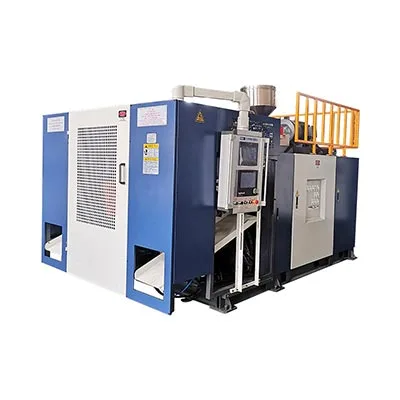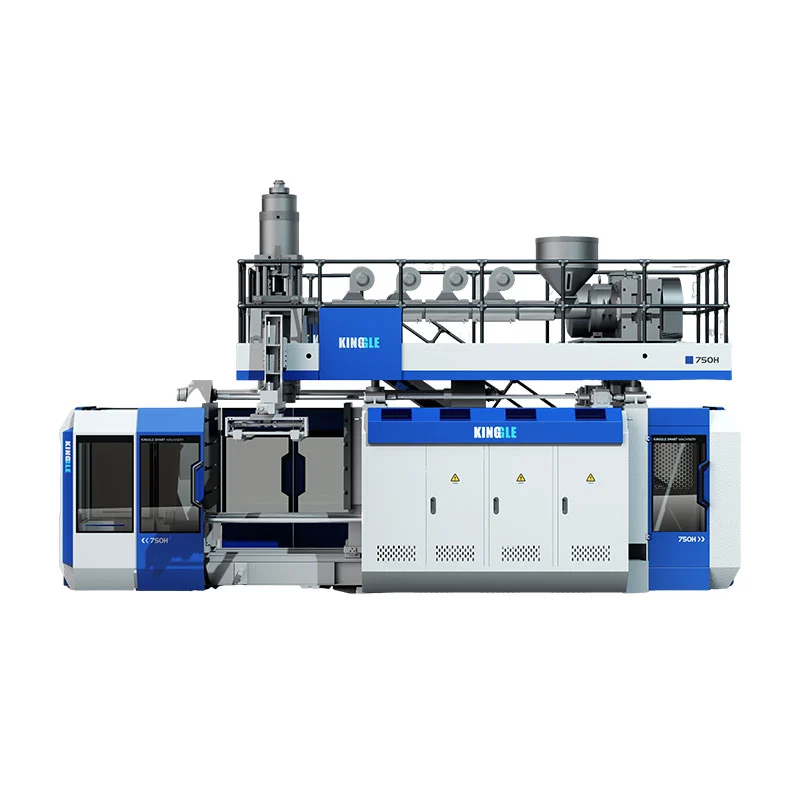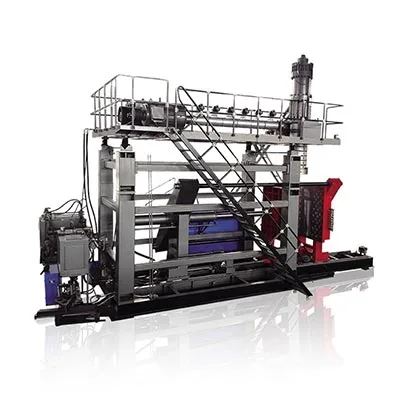

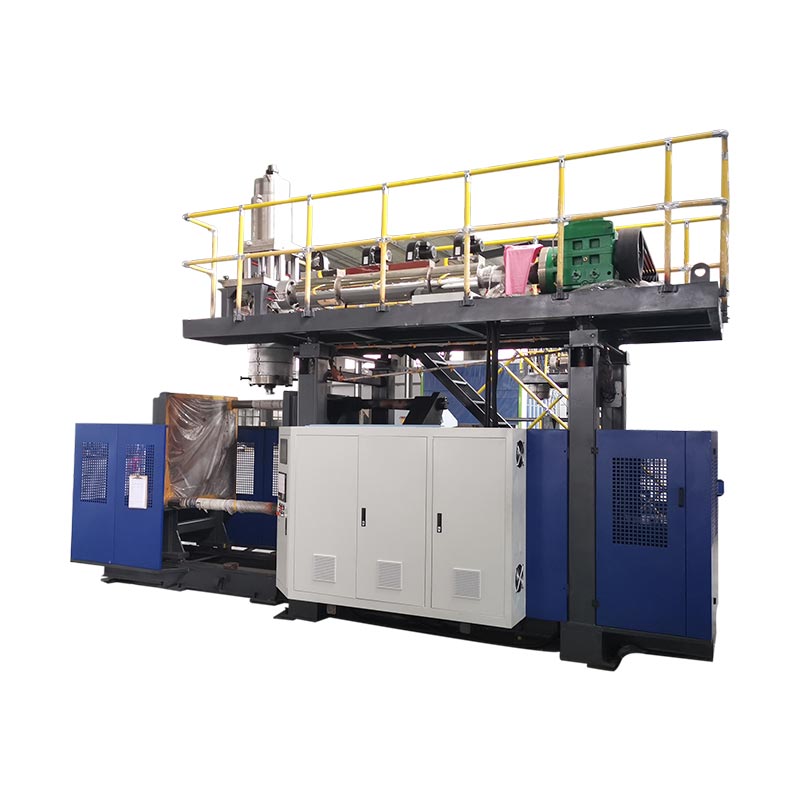
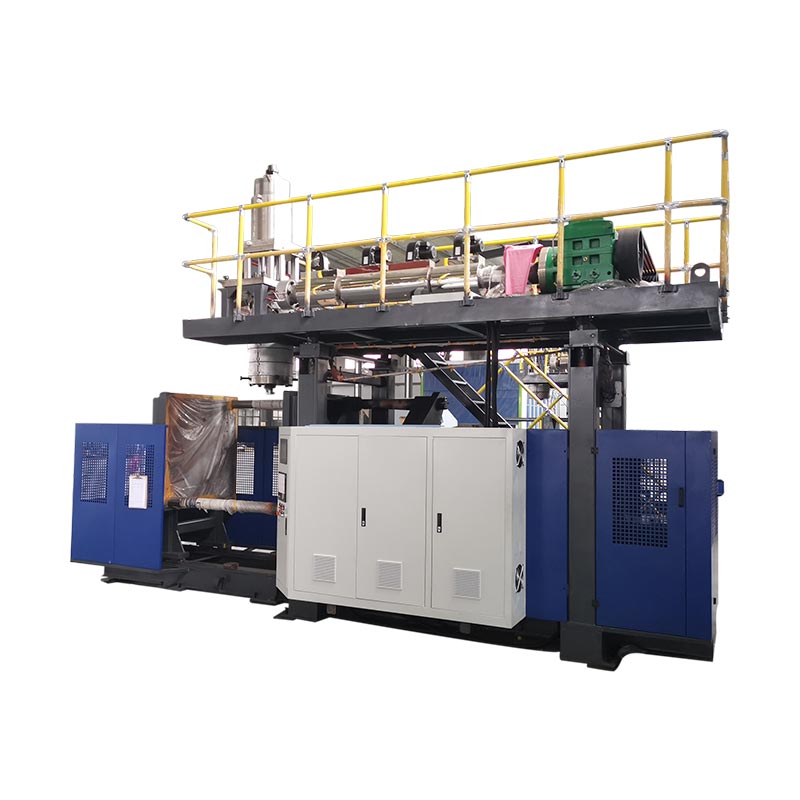
A máquina de moldagem por sopro de tambor químicoé uma extrusora acumuladora dimensionada para tambores de 200 a 220 litros. O acumulador dispara rapidamente um parison pesado, antes que a gravidade o tire de forma. Todo o resto da máquina existe para servir a um momento: o teste de queda.
Esse é o enquadramento honesto. Um tambor que não sobrevive a uma queda não transporta mercadorias perigosas, por melhor que pareça.
Portanto, este artigo funciona de trás para frente a partir do teste. O que o tambor tem para sobreviver. Onde os tambores realmente quebram. E o que a máquina tem a ver com isso.
Principais conclusões
- Os tambores falham nocarrilhão inferior e a solda pinçada. Quase nunca na parede lateral.
- O teste de queda é feito com o tamborfrio completo e condicionado. O plástico frio é um plástico quebradiço.
- Um tambor de 200 litros pesa12 a 15kgcom parede de 3,5 a 4 mm. Cada milímetro extra é dinheiro.
- HMW-HDPE, não HDPE comum.A resistência à fissuração por tensão é o que sobrevive a um ano de química agressiva.
- A saída é17 a 20 tambores por hora. O resfriamento define esse ritmo, não a extrusora.
Nesta página
O que o teste de queda realmente exige
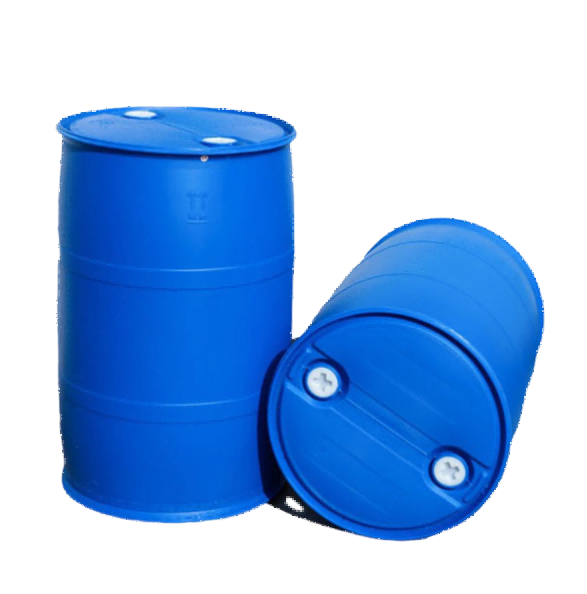
A certificação da ONU para embalagens de mercadorias perigosas inclui um teste de queda. O tambor é enchido, descartado e inspecionado. Não deve vazar.
Três detalhes tornam isso mais difícil do que parece.
Primeiro, o tambor écompleto. São cerca de 200 quilos de líquido por trás do impacto. A carga não para quando o tambor atinge o chão. Ele continua se movendo e a parede tem que segurá-lo.
Em segundo lugar, o tambor éfrio condicionadoprimeiro. O polietileno endurece à medida que aquece e torna-se quebradiço à medida que esfria. Testar o frio é deliberado. É o pior caso numa cadeia de abastecimento real.
Terceiro, a queda geralmente édiagonal, no carrilhão inferior. Não é plano. Isso canaliza todo o impacto para um pequeno raio de plástico. E esse raio é exatamente onde a forma preliminar teve que se esticar mais para formar a base.
Nossas ferramentas de tambor são validadas para um teste de queda de 3 metros com certificação da ONU. Comercialmente, isso não é um bônus. Os compradores de embalagens de mercadorias perigosas não podem aceitar um tambor não comprovado, por isso é o preço de entrada.
Onde os tambores quebram
Pergunte a um novo comprador onde um tambor falha. Eles geralmente apontam para a parede lateral, porque é a maior superfície.
Não é. Dois lugares são responsáveis por quase todas as falhas que somos solicitados a diagnosticar.
O toque inferior
Este é o raio do canto onde a base encontra a parede lateral. Geometricamente é o máximo que a forma preliminar tem que esticar, então é naturalmente a parte mais fina do tambor.
É também onde a queda diagonal concentra a sua energia. Plástico fino, impacto concentrado, condicionamento a frio. É por isso que o sinal sonoro toca primeiro.
A solda pinçada
Quando o molde fecha, ele fecha a forma preliminar e corta a rebarba. Essa costura é uma solda entre duas faces do fundido. É a linha mais fraca da bateria finalizada.
Uma solda pode parecer perfeita e ainda estar fria. As soldas frias se desfazem sob o impacto em vez de rasgar. A superfície de falha informa o que aconteceu. Uma solda rasgada teve boa fusão. Um descascado não.
Tabela 1 · Diagnóstico de falhas
| Onde falhou | Causa provável | O que mudar |
|---|---|---|
| Carrilhão inferior, divisão | Parede muito fina no raio da base | Adicione pontos de espessura no carrilhão |
| Solda descascada | Derreta muito frio na hora de apertar | Aumente a temperatura de fusão, equilibre as zonas da matriz |
| Solda dividida de forma limpa | Não há material suficiente na costura | Reperfilar o material na linha de pinçamento |
| Rachaduras semanas após o preenchimento | Fissuração por tensão, grau de resina errado | Mude para um HMW-HDPE de peso molecular mais alto |
| Flash pesado, costura fraca | Braçadeira se abrindo | Verifique a tonelagem e o desgaste da borda pinçada |
| Deformado após empilhamento | Não há resfriamento suficiente antes da ejeção | Prolongue o resfriamento, reduza a temperatura da água |
A quarta linha é a que dói. A fissuração por tensão não aparece no teste de queda. Aparece semanas depois, nas instalações de um cliente, num tambor cheio de algo agressivo. Até então você já despachou milhares.
Por que HMW-HDPE e não HDPE comum
Os tambores químicos são feitos de HDPE de alto peso molecular. O motivo é uma propriedade chamada resistência à trinca por tensão ambiental, ou ESCR.
Aqui está o que isso significa na prática. Coloque o polietileno sob estresse constante, exponha-o a certos produtos químicos e ele poderá rachar com o tempo. Nenhum impacto necessário. Simplesmente cede.
Um tambor cheio é exatamente essa situação. A parede está permanentemente tensionada pelo peso do conteúdo. Esse conteúdo pode ser um detergente, um solvente ou um ácido. E o tambor poderia ficar assim por um ano.
Cadeias poliméricas mais longas resistem muito melhor a isso. É isso que o alto peso molecular do HMW-HDPE garante.
Há uma pegadinha e ela cai na máquina. A resina HMW é mais rígida para processar. Incha mais saindo da matriz. Ele precisa de mais potência de extrusora e diferentes configurações de parison do que o HDPE em uma lata pequena.
Portanto, compare a capacidade de plastificação com a resina real do seu tambor. As cotações geralmente indicam isso para HDPE padrão, que não é o que você executará.
Programando a parede para impacto
Um controlador parison não define uma espessura. Ele define uma curva ao longo do comprimento do parison. Em um tambor, essa curva é projetada em torno do teste de queda.
Fica mais simples quando você vê o tambor como um conjunto de tarefas:
- Carrilhão base e inferior: mais.Isso leva o impacto e é a área mais fina por padrão. É o que precisa de maior compensação.
- Linha de pinça: mais.A solda mais fraca não deve ser também a seção mais fina.
- Campainha superior e área de fechamento: mais.Os batoques concentram o estresse e os tambores também caem no topo.
- Parede lateral reta: menos.Ele carrega a carga menos concentrada. É aqui que o peso diminui.
- Acima da linha de corte: mínimo.Esse material se torna flash e é reafiado.
Os números deixam o que está em jogo claro. Um tambor de 200 litros pesa de 12 a 15 kg, com parede em torno de 3,5 a 4 mm. Adicione um milímetro desnecessário ao corpo e você adicionará quilos de HMW-HDPE a cada tambor enviado.
É por isso que a resolução do controlador não é uma nota de rodapé aqui. Um controlador de espessura de parede de 100 pontos coloca o material precisamente onde o sinal sonoro se formará. Em vez disso, um controlador grosseiro o espalha por uma banda larga e você paga pela diferença em cada ciclo.
Mais uma coisa que vale a pena saber. Sag trabalha contra você aqui. A forma preliminar fica mais fina na parte superior à medida que fica pendurada, e a parte superior da forma preliminar forma a base do tambor.
Portanto, a área que precisa de mais material é aquela de onde a gravidade o está roubando. Essa contradição é o que todo o programa do muro existe para resolver.
O anel duplo e por que está lá
Olhe para um tambor de 220 litros e você verá dois anéis elevados ao redor do corpo. Eles não estão estilizando.
Eles fazem três trabalhos. Eles endurecem a parede lateral contra amassados. Eles dão aos manipuladores de tambores de empilhadeiras algo para segurar. E eles carregam a carga quando os tambores são empilhados, mantendo o peso longe da própria parede.
Do ponto de vista da moldagem, os anéis são uma complicação. Cada uma é uma mudança de seção, então o parison se estende de maneira diferente ali. Se errar no programa, pontos finos aparecerão imediatamente abaixo de cada anel.
É um bom exemplo de por que o design do molde e a capacidade da máquina pertencem à mesma conversa. Um perfil de anel fácil de desenhar pode ser difícil de soprar uniformemente. Essa discussão não custa nada antes de o molde ser cortado, e muito depois.
Especificando a máquina
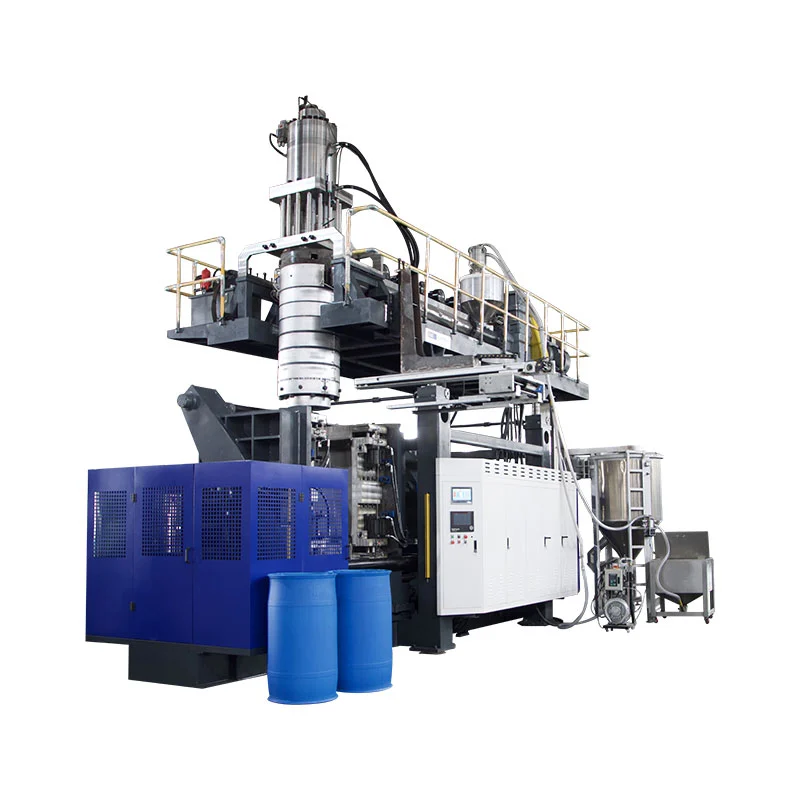
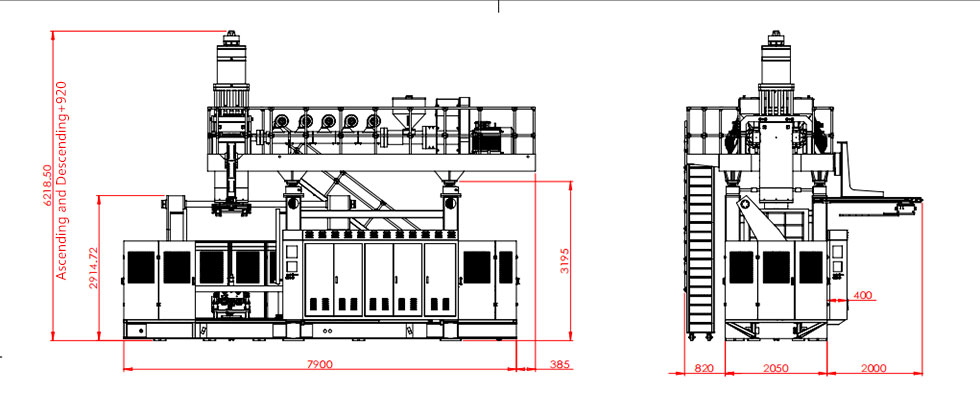
A bateria é exigente, mas as especificações se resumem a quatro questões.
- Qual é o maior tambor?Um tambor de 200 a 220 litros precisa de uma máquina da classe de 250 litros. O nosso é oBarril químico KGB200L/LP especial, também vendido comoMáquina de tambor de plástico de 220 litros.
- Tambores menores também?A maioria das fábricas funciona em uma variedade. UM30LouAcumulador 120Lcobre a extremidade inferior e duas máquinas geralmente medem de 30 a 220 litros.
- Qual grau de resina?Confirme a capacidade de plastificação em relação ao seu HMW-HDPE real, e não aos valores genéricos do HDPE.
- O que mais funciona no quadro?A mesma máquina faz tanques de água, paletes, barreiras e tanques de combustível trocando o molde. Planejar isso mantém a utilização entre os contratos de bateria.
Tabela 2 · Tamanho do tambor por classe de máquina
| Tamanho do tambor | Máquina | Força de aperto | Saída indicativa |
|---|---|---|---|
| 20 a 30 litros | Acumulador 30L | 215 kN | ~650 por hora |
| 50 a 60 litros | Acumulador 60L | 280 kN | ~500 por hora |
| 120 litros | Acumulador 120L | 440 kN | ~320 por hora |
| 160 litros | Acumulador 160L | 760 kN | ~300 por hora |
| 200 a 220 litros | Tambor 250L especial | 760 kN | 17 a 20 por hora |
Essa última linha surpreende as pessoas e vale a pena explicar honestamente. A folha de especificações KGB200L/LP mostra ciclo de secagem de 300 peças por hora. Tambores reais de 220 litros saem entre 17 e 20.
A máquina não está com baixo desempenho. O ciclo seco é a máquina funcionando sem plástico e sem resfriamento. Uma parede HMW-HDPE de 4 mm leva alguns minutos para ser fixada e o resfriamento é o que define o ritmo em todas as peças grandes. Nenhuma quantidade de potência da extrusora muda isso.
Fale conosco sobre seu programa de bateria
Envie o tamanho do tambor, o grau de resina e a certificação que você precisa. Voltaremos com aula de máquina, abordagem de programa de parede e resultados realistas para sua peça.
Obtenha uma cotação Converse no WhatsAppPerguntas frequentes
Que máquina fabrica tambores químicos de plástico?
Uma máquina sopradora e extrusora com acumulador. Ele armazena o derretimento e o libera rapidamente, para que um parison de tambor pesado não ceda antes que o molde feche. Um tambor de 200 a 220 litros precisa de uma máquina da classe de 250 litros com força de fixação de cerca de 760 kN.
O que é o teste de queda da ONU?
Um tambor cheio é largado de uma altura definida sobre uma superfície rígida, geralmente incluindo uma queda diagonal no carrilhão inferior. Não deve vazar depois. Nossas ferramentas de tambor são validadas para um teste de queda de 3 metros com certificação da ONU.
Por que os tambores de plástico falham no teste de queda?
A maioria das falhas ocorre no carrilhão inferior ou na solda pinçada, não na parede lateral. As causas comuns são pouco material no raio da base, uma solda fria ou resina com resistência insuficiente à trinca por tensão.
Quanto pesa um tambor de 200 litros?
Normalmente 12 a 15 kg em HMW-HDPE, com uma parede de aproximadamente 3,5 a 4 mm. O peso exato depende do programa da parede e da certificação que o tambor deve atender.
Que resultado uma bateria eletrônica pode alcançar?
Um tambor de anel duplo de 220 litros funciona com cerca de 17 a 20 peças por hora. O resfriamento limita isso, porque uma parede de 4 mm leva muito mais tempo para endurecer do que um recipiente pequeno.
Uma máquina pode fabricar tambores e outros produtos?
Sim. As máquinas acumuladoras mudam o produto mudando o molde. A mesma estrutura fabrica tanques de água, paletes, barreiras de trânsito, bóias e tanques de combustível.
Onde isso deixa você
A bateria parece peças simples. Eles não são. Um tambor tem que sobreviver quando cai, cheio e frio, no seu canto mais fraco. Então segure algo agressivo por um ano sem quebrar.
Três coisas decidem se isso acontece. Resina com real resistência à fissuração por tensão. Um programa de parede que coloca material no carrilhão e na solda. E resolução de controle suficiente para posicioná-lo com precisão, em vez de adicionar peso em todos os lugares.
Acerte e o tambor passa. Se errar, às vezes isso passa, o que é pior. Você não descobrirá até que um cliente o faça.