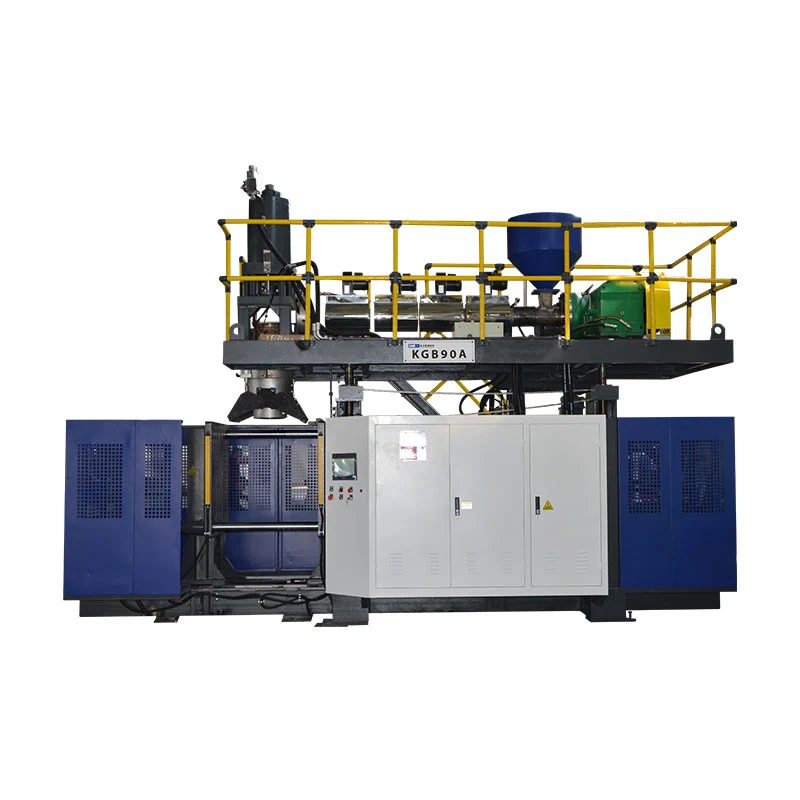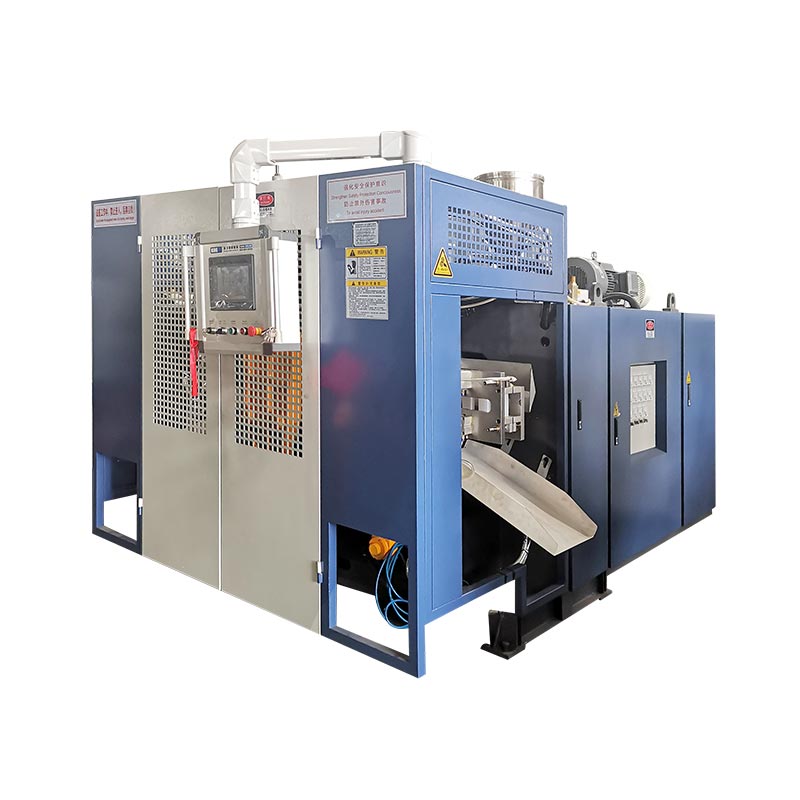

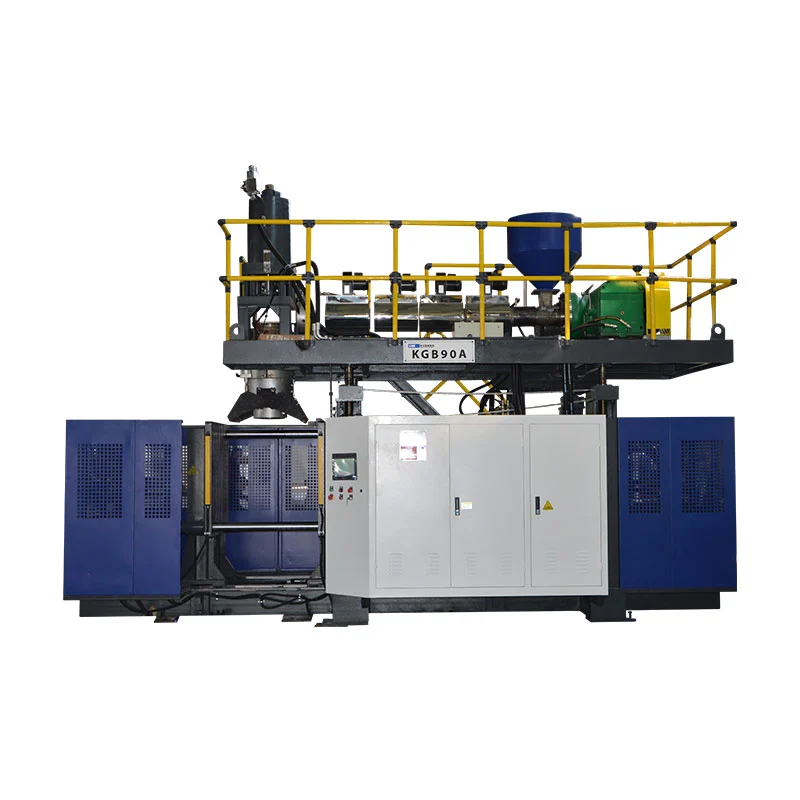
Escolha entre KGB80A e KGB80AP de acordo com o número de fluxos de material que seu produto requer. A tabela KGB80A publicada pela Kinggle lista um parafuso de 80 mm, enquanto a tabela KGB80AP lista dois parafusos de 70 mm e descreve a produção de camada dupla ou de duas cores. Suas referências publicadas de envelope de molde, braçadeira, acumulador e utilidade são as mesmas, portanto, uma decisão válida ainda precisa da peça real, do molde, do plano de resina e dos critérios de teste.
Duas máquinas podem compartilhar a mesma etiqueta de 30L e ainda assim resolver diferentes problemas de produção. Um tambor químico feito de um fluxo de resina não cria a mesma tarefa de extrusão que uma caixa de ferramentas com duas cores ou uma parede feita de duas camadas de material. Comprar apenas pelo volume do contêiner esconde essa diferença.
Esta comparação trata o KGB80A e o KGB80AP como plataformas de produtos, não como uma lista de adjetivos de folheto. Segue os dados atualmente publicados nas duas páginas de produtos da Kinggle. Onde o site deixa uma questão de configuração em aberto, o artigo diz isso e move esse item para cotação ou teste de fábrica.
Cinco pontos a resolver antes de solicitar um orçamento
- Defina se a parede necessita de um fluxo de fusão, duas camadas, duas cores, uma faixa de visualização ou outra estrutura.
- Verifique o molde em relação à placa publicada, ao envelope do molde, ao curso de abertura e à faixa de espessura.
- Compare a demanda bruta de parison com as referências de acumuladores PE de 5 L e 3,75 kg.
- Trate 650 unidades/h como um valor do ciclo seco, e não como a produção prometida.
- Escreva regras de aceitação de material, qualidade, produção e utilidade no plano de teste.
Limite de dados:especificações abaixo vêm do atualPágina KGB80AePágina KGB80AP, verificado em 11 de setembro de 2026. São referências de comparação. A cotação aprovada, o desenho da máquina e o acordo técnico controlam a configuração entregue.
Comece com a parede do produto, não com o nome da máquina
A primeira questão não é se o produto comporta 20 ou 30 litros. Pergunte quantos fluxos de fusão controlados independentemente devem entrar na cabeça de roscar. Uma parede convencional de um material precisa de um caminho de resina definido. Uma peça de duas cores precisa de dois fluxos de cores. Um produto de camada dupla precisa de dois fluxos que se encontram dentro de uma cabeça de coextrusão. Esses fluxos podem usar o mesmo polímero base ou materiais diferentes, mas sua compatibilidade e janelas de processamento ainda precisam ser revisadas.
Esta distinção é fácil de perder porque os compradores também ouvem falar de cabeças e cavidades. Uma camada é uma zona de material através da parede. Uma saída de dados cria uma parison. Uma cavidade de molde cria uma peça. Uma máquina de duas camadas não é automaticamente uma máquina de duas cabeças, e um molde de duas cavidades não cria duas camadas de material. Kinggle'scabeça, cavidade e guia de camadamantém essas contagens separadas.
A descrição pública do KGB80AP é específica neste ponto. Apresenta o modelo como uma plataforma de dupla extrusão para trabalhos de dupla camada ou dupla cor. Sua tabela lista dois parafusos de 70 mm e dois motores extrusores de 22 kW. A tabela KGB80A lista um parafuso de 80 mm e um motor de 37 kW. Essa diferença de arquitetura é mais útil do que uma afirmação vaga de que uma máquina é mais avançada.
Há um item a esclarecer por escrito. A descrição do produto KGB80A menciona opções de camada única e multicamada, enquanto sua tabela de especificações publicada mostra uma extrusora. Ambas as declarações só poderão ser possíveis se o pacote de opções final alterar a arquitetura padrão. Não adivinhe qual pacote se destina. Peça ao orçamento para nomear cada extrusora, o material atribuído a ela, a estrutura da matriz e a faixa de proporção de camada ajustável.
O que Kinggle publica atualmente para ambas as plataformas 30L
A tabela abaixo reproduz os campos que podem ser comparados diretamente nas duas páginas atuais do produto. A maioria dos dados da plataforma são iguais. Ambas as páginas listam uma capacidade máxima de contêiner de 30 L, força de fixação de 215 kN, um acumulador de 5 L e uma referência de peso do acumulador PE de 3,75 kg. As diferenças importantes publicadas são o arranjo de extrusão e o peso da máquina.
| Campo publicado | KGB80A | KGB80AP | Como usar |
|---|---|---|---|
| Capacidade máxima do contêiner | 30 litros | 30 litros | Apenas etiqueta de triagem; não prova molde, injeção ou ajuste do produto |
| Saída | 650 unidades/h, ciclo seco | 650 unidades/h, ciclo seco | Referência de movimento da máquina, saída de produto não aceita |
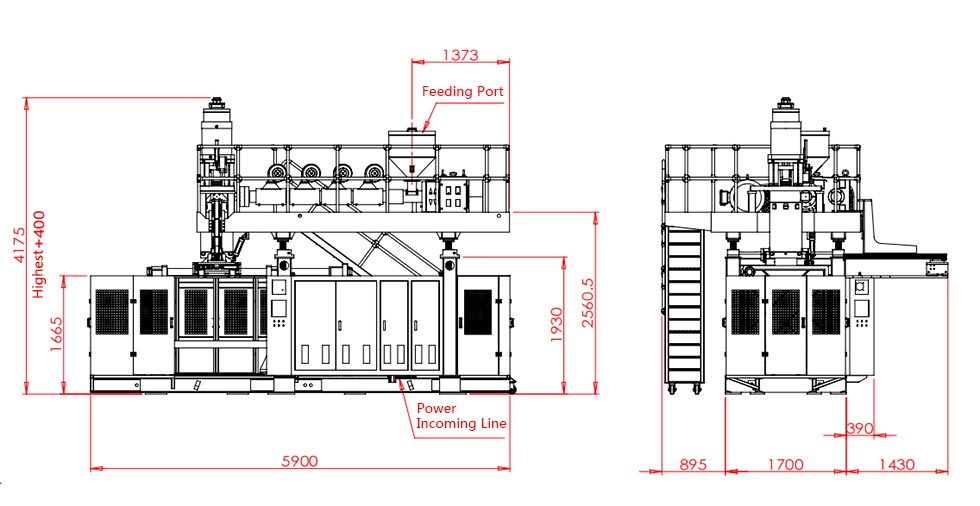
| Tamanho da máquina | 4,7x3,5x4m | 4,7x3,5x4m | Envelope inicial para planejamento de layout |
| Peso da máquina | 12 toneladas | 13 toneladas | Insumo para revisão de piso e manuseio, sujeito a desenho final |
| Força de aperto | 215 kN | 215 kN | Compare com a área projetada e as condições de sopro acordadas |
| Tamanho máximo do molde | 520x860mm | 520x860mm | Verifique o desenho e as conexões reais do molde |
| Faixa de espessura do molde | 360 a 420 mm | 360 a 420 mm | Confirme a espessura do molde, placas e adaptadores instalados |
| Curso de abertura | 350 a 850 mm | 350 a 850 mm | Verifique a liberação da peça, inserções e caminho de retirada |
| Arranjo de parafuso | 1x80mm | 2x70mm | Principal diferença de arquitetura publicada |
| Arranjo do motor da extrusora | 1 x 37 kW | 2 x 22 kW | Confirma uma ou duas unidades de extrusão publicadas |
| Capacidade de fusão de HDPE publicada | 120 a 140 kg/h | 120 a 140 kg/h | Referência com escopo de material; compare com a demanda bruta |
| Capacidade do acumulador | 5 litros | 5 litros | Verifique em relação ao parison bruto completo |
| Peso do acumulador PE publicado | 3,75kg | 3,75kg | Não é o mesmo que o peso do produto acabado |
| Referência de sopro de ar | 0,8 MPa; 0,7 m³/min | 0,8 MPa; 0,7 m³/min | Confirme o requisito final de entrada da máquina |
| Referência de água de resfriamento | 0,3 MPa; 70 l/min | 0,3 MPa; 70 l/min | Confirme a temperatura, qualidade, retorno e escopo do circuito |
| Linha de energia média publicada | 27 a 37 kW | 27 a 37 kW | Referência de energia, kWh não garantido por parte aceita |
Os números compartilhados não tornam as máquinas intercambiáveis. Um segundo fluxo de material adiciona um caminho de alimentação, cilindro, acionamento, histórico de temperatura e sequência de purga. A página do produto pode mostrar o mesmo envelope externo e referência de utilidade, mas o método de produção ainda é diferente. O arquivo do projeto deve, portanto, identificar a carga elétrica final, o escopo do manuseio de materiais e o pacote de controle, em vez de se basear apenas na tabela de comparação.
Direção KGB80A
Comece aqui quando o resumo do produto usar um fluxo de fusão definido e o molde publicado e o envelope de injeção se ajustarem.
Direção KGB80AP
Comece aqui quando dois fluxos de fusão alimentados independentemente forem necessários para a construção de camadas ou cores.
Onde o KGB80A é o ponto de partida mais limpo
A tabela KGB80A descreve uma rosca de 80 mm, um motor extrusor de 37 kW e uma faixa publicada de capacidade de fusão de HDPE de 120 a 140 kg/h. Para um produto definido em torno de um fluxo de material, essa é a linha de base publicada mais simples. O plano de material possui uma rota principal de alimentação para identificar, secar ou condicionar quando necessário, cor, dosagem, purga e rastreamento por lote.
Mais simples não significa automático. O grau de resina, masterbatch, pacote de aditivos e regra de moagem ainda precisam de uma receita escrita. Um tambor químico pode exigir uma resina e um plano de validação diferentes de uma caixa de ferramentas ou recipiente de água. Kinggle'sGuia HDPE versus PPexplica por que o nome da família do polímero não define a temperatura de fusão, o tempo de resfriamento ou o desempenho do produto.
A página KGB80A lista barris de embalagens de produtos químicos, recipientes empilháveis, recipientes de água, caixas de ferramentas, pulverizadores, brinquedos e peças relacionadas a automóveis como famílias de aplicações. Esses exemplos mostram a faixa pretendida; eles não provam que todos os produtos desses grupos se enquadram. Uma caixa de ferramentas larga pode falhar na verificação do envelope do molde mesmo quando seu volume interno estiver abaixo de 30 L. Uma peça técnica pesada pode exceder a demanda bruta de injeção, mantendo muito menos de 30 L.
Trate o modelo como candidato depois que o produto tiver passado por quatro verificações: contagem do fluxo de material, interface do molde, demanda bruta de parison e saída aceita. Se o projeto precisar de uma faixa de visualização, caminho de cor especial ou camada adicional, peça à Kinggle para mostrar a opção exata KGB80A no orçamento. O texto multicamadas da página pública nunca deve substituir um diagrama do caminho do material proposto.
Onde o KGB80AP ganha seu segundo sistema de extrusão
O KGB80AP é a escolha publicada mais clara quando a peça precisa de dois fluxos de fusão alimentados de forma independente. Kinggle descreve-o para produção de camada dupla ou de duas cores e lista dois parafusos de 70 mm com dois motores de 22 kW. Cada fluxo pode receber sua própria alimentação de material e configurações de processamento antes que os fundidos se encontrem na cabeça de roscar.
Uma segunda extrusora deverá resolver um requisito de parede definido. Pode separar duas cores, colocar materiais diferentes em duas camadas ou suportar outra construção aprovada de dois fluxos. Não deve ser adicionado porque “camada dupla” parece mais capaz. O comprador deve indicar o que cada fluxo contém, por que a separação é necessária e como será verificada a parede acabada.
A proporção da camada é um problema de controle separado. Os tamanhos públicos dos parafusos não informam ao comprador a faixa de camada ajustável ou a estabilidade dessa proporção para um par de resina específico. A taxa de transferência também deve ser equilibrada entre os dois fluxos. Se uma camada fornecer uma pequena parte da parede, sua extrusora ainda precisará de uma janela operacional estável na taxa necessária. Solicite o projeto proposto da cabeça de roscar, atribuição de material, faixa de proporção de camada e método de amostragem.
A programação da espessura da parede não substitui o controle da proporção da camada. Hospedado pelo KinggleManual de instruções Moog DigiPack IIIexplica como uma máquina acumuladora pode relacionar seu perfil de parede com a posição do acumulador durante o push-out. Essa função distribui a parede bruta ao longo da forma. O sistema de coextrusão ainda precisa controlar como as duas correntes de fusão compartilham essa parede.
Dois fluxos também alteram o trabalho diário. A fábrica deve evitar trocas de materiais, gerenciar duas rotas de tremonha, rastrear dois históricos de temperatura e planejar uma purga para cada rota. A mudança de uma caixa de ferramentas de duas cores para um tambor de uma cor só poderá economizar material se a equipe de produção puder limpar e documentar ambos os circuitos. Inclua esse trabalho noplano de mudança.
Uma etiqueta de 30L não pode confirmar o ajuste do molde ou do parison
A capacidade do contêiner é apenas um rótulo de volume. O ajuste da máquina depende da geometria externa e da massa de plástico que o cabeçote deve fornecer. Comece com o desenho do produto acabado. Adicione a área de pinçamento, os bolsos flash, as ferramentas do pescoço, o arranjo dos pinos de sopro, as inserções, as conexões de resfriamento, os pontos de içamento e qualquer folga de remoção à revisão do molde.
Ambas as páginas de produtos publicam um tamanho máximo de molde de 520 x 860 mm, uma faixa de espessura de molde de 360 a 420 mm e uma faixa de curso de abertura de 350 a 850 mm. Compare esses valores com a montagem completa do molde, não com as dimensões visíveis do produto. Placas adaptadoras e conexões de serviço podem consumir espaço. As peças profundas também podem precisar de mais abertura e folga de extração do que o desenho do molde sugere inicialmente.
A referência de fixação de 215 kN necessita de cálculo próprio. A pressão de sopro atua através da área projetada vista no plano de partição. A orientação do produto, a área do flash e o número de posições ativas afetam essa área. Não aprove a pinça apenas pelo volume. Envie o layout do molde proposto e a pressão do processo à Kinggle para confirmação do projeto. Oguia de design de molde de extrusão e soprocobre a interface com mais detalhes.
massa da peça acabada + rebarba superior + rebarba inferior + acabamento do pescoço ou alça + outros restos de processo capturados
Compare essa demanda bruta com o cabeçote, não apenas com o peso líquido da garrafa. Ambas as páginas publicam um acumulador de 5 L e uma referência de peso do acumulador de PE de 3,75 kg. O valor de 3,75 kg está relacionado ao material e não deve ser tratado como um limite universal de peso da peça. A densidade da resina, o comportamento do fundido, o design da matriz, o amortecimento necessário e a margem do processo são todos importantes.
Uma revisão útil do projeto mostra o balanço de massa. Pese ou estime cada seção capturada com uma ferramenta representativa, registre o grau de resina e indique o amortecimento planejado. Se o parison bruto estiver muito próximo da referência publicada, pergunte se um modelo diferente de cabeçote ou máquina oferece uma janela mais estável. Uma máquina nominal de 30 litros não é automaticamente a máquina certa para fabricar tambores de 30 litros para todos os formatos.
Leia a linha de 650 unidades/h como dados da máquina, não como uma promessa de vendas
Ambas as tabelas Kinggle rotulam 650 unidades/h como “Saída (Ciclo seco)”. Um ciclo seco mede o movimento da máquina sem comprovar a entrega do fundido, sopro, resfriamento, remoção de peças, corte ou inspeção. Também não identifica recipiente, espessura de parede, resina, temperatura do molde ou regra de rejeição. O número pode ajudar a comparar a plataforma mecânica, mas não pode ser copiado em um plano de negócios como peças vendáveis por hora.
Inicie o planejamento da produção com o ciclo de produção completo. Registre o preenchimento do acumulador, a saída do molde, o fechamento do molde, o sopro, a exaustão, o resfriamento, a abertura do molde, a retirada e o manuseio posterior. O evento necessário mais longo controla o tempo de repetição. Um barril químico espesso pode ter resfriamento limitado. Um produto de duas cores pode ser limitado pelo fluxo de fusão mais lento ou pelo processo a jusante.
eventos brutos de moldagem x peças por evento x taxa de aceitação, dividido pelo tempo de execução medido em horas
A faixa publicada de capacidade de fusão do HDPE é de 120 a 140 kg/h para ambos os modelos. Use-o apenas como referência de HDPE. Compare-o com a demanda horária bruta, que inclui flash e outros materiais capturados. Se o KGB80AP utilizar dois materiais diferentes, documente a taxa de massa necessária para cada fluxo. Um total combinado pode ocultar uma camada instável de taxas baixas.
Meça a saída aceita em uma janela estável com o molde real e a resina especificada. Marcações de paradas, intervenções manuais, alterações de receitas e peças rejeitadas. Kinggle'sguia de otimização do tempo de ciclomostra como encontrar o passo limitante. Oguia de teste de aceitação de fábricatransforma o resultado em um registro de aceitação repetível.
A pegada publicada é apenas o centro da célula da fábrica
Ambas as páginas mostram um envelope da máquina de 4,7 x 3,5 x 4 m. Eles listam 12 t para o KGB80A e 13 t para o KGB80AP. Esses números ajudam no trabalho inicial de layout, mas uma célula utilizável também precisa de acesso para o molde, cabeçote de matriz, fornecimento de material, remoção de robô ou peça, corte, manuseio de sucata e manutenção. O acordo geral aprovado deverá definir o limite final.

As linhas de utilidade pública também são as mesmas: 0,8 MPa e 0,7 m³/min para ar soprado, mais 0,3 MPa e 70 L/min para água de resfriamento. Registre a pressão e o fluxo separadamente. Adicione temperatura de entrada, qualidade da água, tamanho da conexão e condições de retorno. Um coletor pode mostrar pressão enquanto o ramal não consegue fornecer fluxo suficiente durante a demanda simultânea.
Ambas as páginas rotulam 27 a 37 kW como consumo médio de energia. A unidade kW descreve a potência. Não é carga conectada e não é energia por produto. Os arranjos de motores publicados são diferentes, portanto o cronograma elétrico final merece confirmação do projeto, mesmo que a linha de potência média corresponda. Use o Kinggleguia de planejamento de serviços públicospara separar a máquina principal, auxiliares e serviços de fábrica.
As comparações de energia precisam do mesmo limite de produto.EUROMAPA 46.2define medições relacionadas ao produto para uma máquina de moldagem por extrusão e sopro, molde e produto especificado que atenda aos requisitos do cliente. Essa lógica evita que um ciclo de secagem rápido ou um teste com carga leve substitua a produção real. Registre kWh por peça aceita ou por quilograma aceito sob as condições de teste acordadas.
Nota de planejamento de fábrica:confirme o peso final da máquina, centro de gravidade, cargas de fundação, método de elevação, potência instalada e pontos de conexão do desenho aprovado. A página pública não é uma fundação ou documento de projeto elétrico.
Deixe o teste do produto decidir a escolha final do modelo
Um ensaio útil faz mais do que produzir uma amostra aceitável. Isso mostra que a arquitetura do material, molde e máquina selecionados podem manter o resultado desejado. Escreva o método de aceitação antes do início do teste. Caso contrário, comprador e fornecedor podem assistir à mesma corrida e sair com interpretações diferentes.
- Congele a revisão do produto.Identificar desenho, dimensões, peso líquido, mapa de parede, interface de gargalo ou fechamento e testes funcionais.
- Congelar o plano material.Nomeie cada resina, fornecedor, classe, cor, aditivo e regra de moagem. Para KGB80AP, atribua cada taxa de fluxo e camada de destino.
- Registre a configuração da máquina.Liste o modelo, parafusos, motores, cabeçote de matriz, controlador de parede, molde, sistema de pino de sopro, remoção e equipamento a jusante.
- Mostre o balanço de massa.Registre o peso da peça acabada, cada seção de rebarba ou corte, a massa bruta da forma preliminar e o material retornado ao processo.
- Defina a janela estável.Indique as condições de aquecimento, revisão da receita, tempo de amostragem, intervenções manuais permitidas e o período mínimo de observação contínua.
- Meça a qualidade do produto.Use as verificações aprovadas pelo comprador para dimensões, distribuição na parede, desempenho de vazamento, ajuste da tampa, carga, queda ou serviço químico, conforme aplicável.
- Contar a saída aceita.Separe eventos brutos, peças brutas, peças aceitas, rejeições, paradas planejadas e paradas não planejadas.
- Registre utilidades e energia.Observe as condições de ar e água de entrada da máquina. Se a energia for importante, defina o limite do medidor e calcule-o em relação à produção aceita.
Para um teste KGB80AP, faça uma amostra da parede por camada, bem como pela espessura total quando a especificação exigir. Uma parede total correta ainda pode ocultar a divisão errada da camada. Use um método acordado para a resina e o produto. Mantenha o resultado medido ao lado da receita e da posição da amostra para que a equipe possa rastrear qualquer alteração.
Para qualquer modelo, inspecione diversas posições ao longo do produto. Alças, cantos, áreas de aperto e painéis largos podem esticar de forma diferente. Oguia de programação parisonexplica como a posição do controlador deve ser vinculada às medições físicas da parede. Salve o perfil aceito com a revisão da ferramenta e do produto.
Crie a RFQ em torno da peça em vez de pedir “uma máquina de 30L”
Uma solicitação de modelo curto transfere muitas decisões para o fornecedor. Kinggle'sprocesso de vendassolicita fotos ou desenhos de produtos, peso, tamanho, material, espessura, produção e necessidades de resistência química. Para esta comparação, a definição do fluxo de material deve ficar próxima ao topo desse pacote.
Envie um conjunto de arquivos controlado. Inclua o desenho do produto e os dados 3D quando disponíveis. Adicione o peso alvo, os requisitos de parede, o grau de resina, o masterbatch, os aditivos e a política de reafiação. Indique todas as cores necessárias, o número de camadas e a finalidade de cada camada. Em seguida, adicione a meta anual e horária de produção aceita, o padrão de turnos, as utilidades disponíveis, a tensão da planta, o teto e os limites de acesso.
Em seguida, descreva os testes que liberam a peça. Um tambor químico pode exigir verificações de vazamento, fechamento, manuseio ou embalagem regulamentada. Uma caixa de ferramentas pode precisar de verificações de dobradiça, trava, carga ou montagem. A Kinggle pode propor a máquina, o molde e o escopo posterior somente quando esses requisitos estiverem visíveis. Não importe valores de teste de outro produto simplesmente porque tem a mesma capacidade nominal.
Solicite o orçamento para separar equipamentos padrão, opções confirmadas e equipamentos fornecidos pelo comprador. Ele deve identificar a contagem da extrusora, os tamanhos dos parafusos, a construção da matriz, o controlador de parede, os alimentadores de material, o robô ou a retirada, o corte, o moedor, o teste de vazamento, o equipamento de resfriamento e o escopo de comissionamento. Esse nível de detalhe torna KGB80A versus KGB80AP uma decisão técnica, em vez de um sufixo em uma tabela de preços.
Uma decisão prática KGB80A versus KGB80AP
Escolha a direção KGB80A quando o produto aprovado usa um fluxo de fusão e se ajusta às referências publicadas de molde, grampo e acumulador com margem de trabalho. Sua tabela atual fornece uma linha de base clara para uma extrusora. Se a cotação adicionar uma opção multicamadas ou de faixa de visualização, exija o diagrama de caminho do material revisado e o cronograma de utilidade atualizado.
Escolha a direção KGB80AP quando o produto exigir dois fluxos alimentados separadamente para construção de cores ou camadas. Confirme o que cada extrusora processa e como as duas saídas estão balanceadas. Defina a proporção da camada alvo, a variação permitida e o método de inspeção antes do teste do molde.
Não escolha nenhum dos modelos apenas porque a peça acabada se chama tambor de 30L. O desenho do produto, o parison bruto, a montagem do molde, o plano de resina e a taxa de aceitação são os verdadeiros insumos. Uma vez corrigidos, a diferença do modelo torna-se simples e o trabalho restante pertence ao acordo técnico.
Se ambos os candidatos parecerem adequados, compare o trabalho de produção que eles criam. Um fluxo de material geralmente significa menos rotas de alimentação e um plano de purga mais curto. Dois fluxos fornecem o controle separado necessário para uma camada ou estrutura de cores definida, mas ambos os caminhos devem permanecer estáveis. A máquina certa é aquela que produz a parede aprovada com um processo repetível, e não aquela com uma lista de equipamentos mais longa.
Mantenha a decisão final rastreável. Anexe a configuração selecionada à revisão do produto, desenho do molde, cronograma de materiais e relatório de teste. Isso evita que um pedido de compra ou receita de software posterior perca o motivo da escolha do modelo.
Envie a peça para Kinggle antes de escolher a máquina
Compartilhe o desenho do produto, peso, dimensões, graus de resina, plano de cores ou camadas, informações do molde, produção necessária, testes de qualidade e utilidades de fábrica. Kinggle pode então confirmar se o KGB80A, KGB80AP ou outra configuração se adapta ao projeto.
Solicite uma proposta baseada em produtoPerguntas frequentes
Qual é a principal diferença entre o KGB80A e o KGB80AP?
O arranjo de extrusão publicado é a principal diferença. A tabela KGB80A lista um parafuso de 80 mm e um motor extrusor de 37 kW. A tabela KGB80AP lista dois parafusos de 70 mm e dois motores de 22 kW, e a descrição do produto especifica a produção de camada dupla ou de duas cores.
O KGB80A pode fabricar um produto multicamadas?
A descrição do produto KGB80A menciona opções de camada única e multicamada, mas sua tabela de especificações atual lista uma extrusora. Peça à Kinggle para definir a opção exata, o número de fluxos de materiais, a estrutura da matriz e o cronograma de utilidades na cotação. Não presuma que a tabela publicada padrão descreve uma construção multicamadas.
A capacidade de 30L significa que qualquer produto de 30 litros caberá?
O produto e o molde devem se ajustar à placa, ao envelope do molde, ao curso de abertura e à faixa de espessura. A demanda bruta de parison, a área projetada, as condições de sopro, a liberação de retirada e os testes de qualidade exigidos também afetam a decisão do modelo.
650 unidades/h são a produção dessas máquinas?
Ambas as páginas do produto rotulam 650 unidades/h como um valor do ciclo seco. A produção real aceita depende da peça, resina, molde, formação de parison, resfriamento, manuseio, inspeção, rejeições e paradas. Confirme a saída com o produto acordado durante um teste estável.
O que significa o peso do acumulador PE de 3,75 kg?
É uma referência de material PE publicada para o acumulador, e não um peso garantido da peça acabada. Compare o cabeçote com a massa bruta da forma preliminar, incluindo produto, rebarba, corte e margem de processo. Confirme o limite final para a resina e cabeça de rosca selecionadas.
Quais informações devo enviar para uma cotação KGB80A ou KGB80AP?
Envie o desenho do produto, dimensões, peso, qualidades de resina, cores, estrutura de camadas, alvos de parede, informações de molde, requisitos de saída aceitos, testes de qualidade e utilidades de fábrica. Indique claramente se são necessários um ou dois fluxos de materiais controlados de forma independente.
Fontes e notas de verificação
As especificações do modelo neste artigo foram verificadas nas páginas de produtos ativos da Kinggle em 11 de setembro de 2026. As páginas da empresa suportam a configuração publicada e as entradas de serviço; eles não são uma prova independente do desempenho da produção. O documento EUROMAP fornece um método de medição de energia relacionado ao produto, e não um resultado de desempenho para nenhum dos modelos Kinggle.
- Kinggle KGB80A 30L acumula máquina de moldagem por sopro, descrição do produto e tabela de especificações.
- Máquina de moldagem por sopro de acumulador Kinggle KGB80AP 30L, descrição de extrusão dupla e tabela de especificações.
- Processo de vendas Kinggle, informações do comprador solicitadas para uma proposta de máquina.
- Manual de instalação, manutenção e usuário do Moog DigiPack III, método de perfil de parede em posição de acumulador.
- EUROMAPA 46.2, versão 1.0, janeiro de 2014, medição de energia relacionada ao produto para máquinas de moldagem por sopro e extrusão.