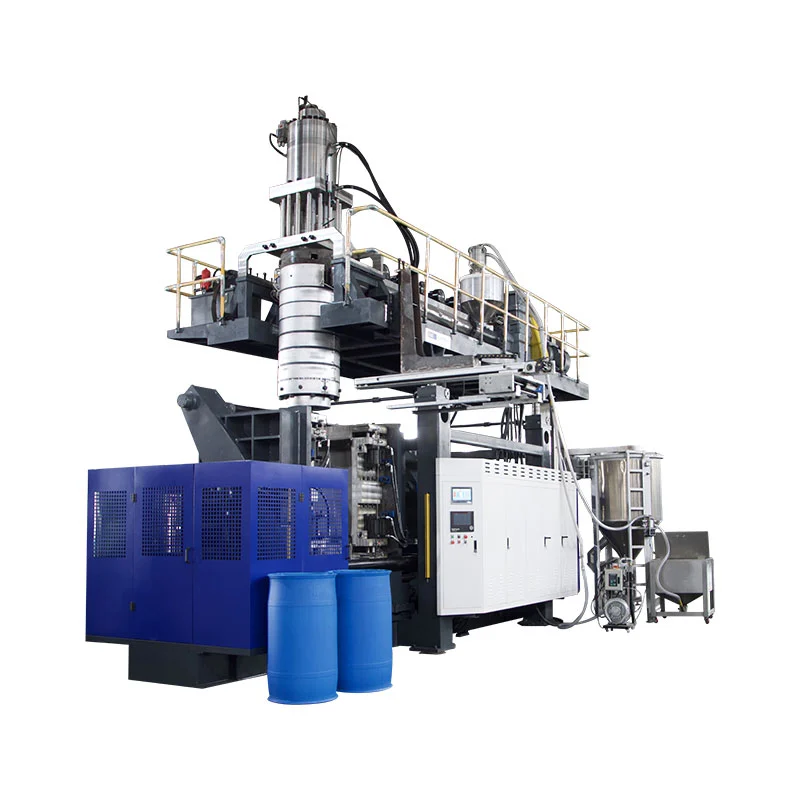

Escolha o Kinggle KGB90A quando o produto aprovado puder usar o layout de extrusora única publicado e não exigir os dois fluxos de fusão do KGB90AP, após a definição de seus testes de material, produção e produto.Escolha o KGB90AP quando a especificação do produto realmente exigir extrusão de camada dupla ou de duas cores, porque a página do produto atual lista dois parafusos de 70 mm e os dois fluxos de material devem ser inspecionados separadamente. Antes de qualquer escolha, confirme o envelope do molde, a massa bruta da forma preliminar, a resina, a estrutura da parede, a produção aceita e as utilidades de fábrica em relação à peça acabada, em vez de confiar apenas na etiqueta de capacidade de 60L.

Cinco decisões a tomar antes de pedir um orçamento
- Um ou dois fluxos de fusão
- Massa bruta máxima da forma preliminar
- Tamanho do molde acabado e interfaces
- Saída aceita com o produto real
- Escopo de máquinas e utilidades de linha completa
KGB90A
Publicado com uma rosca de 90 mm e um motor extrusor de 45 kW. Comece aqui para um conceito de produto de fluxo único, sujeito à confirmação do projeto.
KGB90AP
Publicado com dois parafusos de 70 mm e dois motores extrusores de 22 kW. Sua finalidade declarada é a produção de camada dupla ou de duas cores.
| Artigo publicado | KGB90A | KGB90AP | Significado da seleção |
|---|---|---|---|
| Capacidade máxima do contêiner | 60 litros | 60 litros | A capacidade nominal não prova que uma peça específica se encaixe. |
| Arranjo da extrusora | Um parafuso de 90 mm | Dois parafusos de 70 mm | Esta é a principal diferença do modelo para parede e estrutura de cores. |
| Potência do motor da extrusora | 45 kW | 2 x 22 kW | As classificações do motor instalado não são resultados de energia do produto. |
| Capacidade de fusão de HDPE publicada | 130 a 160 kg/h | 130 a 160 kg/h | Confirme a capacidade com a demanda real de resina e de parison bruto. |
| Capacidade do acumulador | 6,6 litros | 6,6 litros | Verifique o volume e a massa do shot em relação ao parison completo. |
| Peso do acumulador PE publicado | 4,95kg | 4,95kg | O peso da peça por si só exclui rebarbas, caudas e margem de processo. |
| Força de aperto | 280 kN | 280 kN | A área projetada e a demanda do processo ainda necessitam de revisão. |
| Tamanho máximo do molde, L x A | 700x980mm | 700x980mm | A montagem do molde finalizada deve caber em ambas as dimensões. |
| Faixa de espessura do molde | 460 a 550 mm | 460 a 550 mm | Inclui inserções, placas traseiras e detalhes de montagem. |
| Tamanho da máquina, C x L x A | 5,45x3,5x4,2m | 5,45x3,5x4,2m | Este é o envelope da máquina, não a célula de produção completa. |
| Peso da máquina | 14 toneladas | 15 toneladas | Use o arranjo geral final para fundação e manuseio. |
Fonte: Kinggle atualPágina do produto KGB90AePágina do produto KGB90AP, verificado em 9 de setembro de 2026. Os números são referências publicadas, não uma garantia para cada configuração.
A primeira decisão é a estrutura da parede, não a etiqueta 60L
Ambos os modelos possuem a mesma capacidade nominal de 60L. Esse rótulo compartilhado não os torna intercambiáveis. A tabela de produtos KGB90A lista um parafuso de 90 mm. A tabela KGB90AP lista dois parafusos de 70 mm. Kinggle afirma que o sistema de dupla extrusão se destina à produção de dupla camada ou dupla cor.
Comece com o desenho do produto. Marque cada camada de parede necessária, região de cor e fluxo de material. Explique por que cada um existe. Uma segunda extrusora é justificada por uma exigência do produto. Não deve ser adicionado apenas porque uma máquina mais complexa parece mais capaz.
Para um produto de fluxo único, o KGB90A é a arquitetura publicada mais simples. A proposta final ainda necessita de revisão de materiais e ferramentas. A página lista PE, PP e ABS como famílias de materiais, mas essa lista não prova que todas as classes serão processadas com a mesma saída. O comportamento de fusão, a geometria do produto e os testes de aceitação continuam sendo entradas do projeto.
Para um produto específico de camada dupla ou de duas cores, o KGB90AP fornece os dois fluxos de extrusão publicados. A citação deve ir mais longe. Deve identificar qual resina ou cor alimenta cada fluxo. Deve também indicar o relacionamento da camada alvo, o método de inicialização e o plano de inspeção. Duas extrusoras criam capacidade. Eles não definem por si só uma especificação de parede acabada.
Evite confundir camadas com saídas de molde ou cavidades de molde. Uma camada atravessa a parede do produto. Uma saída de molde forma uma parison. Uma cavidade forma uma parte. Kinggle'scabeça, cavidade e guia de camadasepara essas contagens. Coloque cada contagem em sua própria linha de RFQ.
O que dizem as duas tabelas publicadas sobre a plataforma compartilhada
As tabelas do modelo atual mostram um envelope de formação comum. Ambos listam uma força de fixação de 280 kN e uma placa de molde de 960 x 980 mm. Ambos apresentam um tamanho máximo de molde de 700 x 980 mm. A faixa publicada de espessura do molde é de 460 a 550 mm. A capacidade do acumulador listada é de 6,6 L, com peso do acumulador em PE de 4,95 kg.
Estas semelhanças tornam o arranjo da extrusora mais visível. O KGB90A usa um parafuso de 90 mm com um motor extrusor listado de 45 kW. O KGB90AP utiliza dois parafusos de 70 mm com dois motores de 22 kW. Ambas as páginas publicam uma faixa de capacidade de fusão de HDPE de 130 a 160 kg/h.
Não adicione os dois valores de capacidade do KGB90AP, a menos que a tabela apresente explicitamente resultados separados. Isso não acontece. A gama publicada já descreve o modelo. Um layout de extrusora dupla pode dividir o fundido bruto entre os fluxos, mas a proporção de camada aprovada decide a demanda real de cada fluxo. A fábrica precisa dessa proporção antes de dimensionar o manuseio da resina e realizar um teste.
As dimensões da máquina também são publicadas como iguais em 5,45 x 3,5 x 4,2 m. Mudanças de peso listadas de 14 t para KGB90A para 15 t para KGB90AP. Essa diferença de uma tonelada é útil para o planejamento antecipado. Não é suficiente para a fundação final, levantamento ou plano de transporte.
As duas tabelas também trazem a mesma etiqueta de ciclo a seco. Trate-o apenas como uma referência de movimento de máquina. Ele não identifica recipiente de teste, resina, peso da peça, tempo de resfriamento ou regra de rejeição. Um artigo de produto deve deixar claro esse limite, em vez de transformar uma linha de catálogo em uma promessa de produção.
Onde o KGB90A é o ponto de partida mais direto
A KGB90A é o modelo de extrusora única nesta comparação. Sua página publicada lista um parafuso de 90 mm, uma relação L/D de 24 e um motor extrusor de 45 kW. Kinggle também lista um controlador de espessura MOOG 100, braço robótico e sistema de sopro de fundo como parte da descrição do modelo padrão.
Este layout é um ponto de partida prático quando o produto aprovado utiliza um fluxo de fusão. As possíveis aplicações listadas pela Kinggle incluem barris para embalagens de produtos químicos, baldes empilháveis, tanques de água externos, tanques de carros, brinquedos, peças automotivas, caixas de ferramentas e barreiras de tráfego. A lista mostra a amplitude do produto. Não certifica que cada item desses grupos caiba em um molde ou em uma receita.
Envie a peça real antes de assumir o ajuste. Um tanque estreito de 60L e uma caixa de ferramentas larga de 60L podem ter áreas projetadas muito diferentes. Seus moldes também podem diferir em largura, altura e espessura. Alças, entalhes profundos, inserções e linhas de partição afetam a carga preliminar e de fixação necessária. O volume máximo do produto é apenas um valor de triagem.
O arranjo de extrusora única também facilita a definição do caminho do material. Existe um fluxo principal de resina para secar, alimentar, colorir e purgar. Isso não elimina o trabalho do processo. Mudanças de resina, mudanças de cor e regras de reafiação ainda afetam a partida e a troca. OGuia HDPE e PPexplica por que os nomes dos materiais por si só não definem a receita.
Escolha KGB90A somente depois que os requisitos do produto o suportarem. Se o comprador adicionar posteriormente uma segunda camada ou um fluxo de cores visíveis separado, essa alteração poderá afetar o pacote completo de extrusão e matriz. É mais barato resolver a estrutura da parede antes que o projeto da máquina seja congelado.
O que o KGB90AP acrescenta e o que ainda precisa do comprador
Kinggle descreve o KGB90AP como o modelo de dupla extrusão para trabalhos de dupla camada ou dupla cor. Sua tabela atual lista dois parafusos de 70 mm e dois motores extrusores de 22 kW. A capacidade máxima publicada do recipiente, os dados de fixação, o envelope do molde e os valores do acumulador correspondem à tabela KGB90A.
O fluxo de extrusão extra é a diferença definidora. Ele permite que o projeto alimente dois fluxos de fusão especificados no sistema de cabeçote. Esses fluxos podem representar duas cores ou uma estrutura de camadas projetada. O comprador deverá fornecer o par de materiais e a relação necessária entre eles. A compatibilidade não deve ser presumida a partir das palavras "camada dupla".
O controle de camadas também precisa de um método de inspeção. Decida se a fábrica verificará a espessura total da parede, a distribuição individual das camadas, o limite de cores, a aparência ou um teste de desempenho específico do produto. Indique onde a peça será seccionada ou medida. Um resultado aprovado precisa de um desenho ou plano de controle, e não de uma opinião visual da máquina.
A página publicada do KGB90AP também nomeia caixas de ferramentas, embalagens de produtos químicos e brinquedos como aplicações. Cada um pode colocar demandas diferentes no formato da parede e na colocação de cores. Uma caixa de ferramentas pode ter recursos profundos e ampla área projetada. As embalagens de produtos químicos podem exigir uma especificação definida de material e desempenho. As peças do brinquedo podem trazer requisitos de aparência e limites de cores. A proposta da máquina deverá seguir a peça real.
Hospedado pelo KinggleManual de instruções MOOG DigiPack IIIexplica que os perfis da parede da máquina acumuladora estão relacionados à posição do acumulador durante o push-out. Isso suporta o posicionamento do perfil ao longo da parison. Ele não controla automaticamente a proporção de camadas do comprador. O projeto da extrusão e da matriz deve atender a esse requisito separado.
Um produto de 60L ainda precisa caber no molde e no acumulador
O volume nominal é um teste de ajuste final ruim. Dois produtos ocos podem conter o mesmo volume e exigir moldes muito diferentes. Comece com a largura, altura e profundidade máximas da peça. Adicione a linha de partição, pinçamento, bolsos flash, interface de pescoço ou sopro inferior, inserções, conexões de resfriamento e placas de montagem.
Compare a montagem do molde finalizada com a janela da máquina publicada. Ambas as páginas de 60L listam um tamanho máximo de molde de 700 x 980 mm e uma faixa de espessura de 460 a 550 mm. A placa está listada em 960 x 980 mm. Esses números permitem a triagem precoce. Os desenhos aprovados da máquina e do molde devem confirmar a interface final.
Em seguida, verifique o parison. A massa bruta de parison inclui o produto acabado, rebarbas, rejeitos e qualquer material de processo capturado durante a conformação. Ambas as páginas do produto listam um peso acumulador de PE de 4,95 kg. Não compare esse número apenas com o peso da peça acabada. Use a foto bruta completa e confirme a resina real.
A forma preliminar também deve atingir o comprimento e a forma necessários antes que a gravidade ou o resfriamento a distorçam. A programação de parede distribui o material ao longo desse comprimento. Cantos profundos, alças e seções largas podem esticar a forma preliminar de maneira diferente. Kinggle'sguia de programação parisonmostra como o perfil deve ser verificado em relação às localizações medidas da parede.
Por fim, analise a demanda da braçadeira e a abertura do molde. A área projetada, a pressão de sopro e a geometria da peça afetam a carga de conformação. Inserções e remoção de peças afetam o espaço de abertura. Oguia de design de molde de extrusão e soprofornece uma lista de verificação de interface mais completa.
Não venda o valor do ciclo seco como produto acabado
Ambas as páginas de produtos atuais listam "500 PC/HR" como saída do ciclo de secagem. O rótulo é importante. Um ciclo de secagem não prova que qualquer um dos modelos possa produzir 500 produtos aceitos de 60L por hora. Não inclui uma peça identificada, peso bruto da peça preliminar, material, espessura da parede, necessidade de resfriamento ou processo posterior.
A produção real começa com o ciclo de produção completo. O acúmulo e a saída do parison devem coincidir com o fechamento do molde. O sopro, resfriamento, exaustão, abertura e remoção de peças devem ser finalizados. O corte e o manuseio posterior também devem acompanhar o ritmo. Uma parte rejeitada não pertence à saída aceita.
A faixa publicada de capacidade de fusão do HDPE é outro limite. Ambas as páginas listam 130 a 160 kg/h. Compare essa faixa com a demanda bruta de material, e não apenas com o peso da peça acabada. A demanda horária bruta inclui todos os componentes parison e a taxa de evento planejada. A resina real e as condições do processo podem alterar o resultado.
Use o Kinggleguia de tempo de cicloidentificar o evento limitante. Em seguida, conte as peças aceitas em uma execução estável. Registre o peso da peça, distribuição da parede, dimensões e testes funcionais necessários. Um movimento rápido da máquina tem pouco valor quando o produto precisa de mais resfriamento ou a linha rejeita peças.
A energia deve usar o mesmo denominador de produção aceito. As duas tabelas públicas identificam uma faixa de 35 a 45 kW como consumo médio de energia. Os quilowatts descrevem a potência média, não a energia por parte. Oguia de medição de energiaexplica como medir kWh por produto aceito. Mantenha esse resultado vinculado ao teste real.
A célula de produção é maior que o envelope da máquina publicado
As duas páginas de 60L publicam as mesmas dimensões da máquina: 5,45 m de comprimento, 3,5 m de largura e 4,2 m de altura. Essa é uma primeira verificação útil. Não mostra corredores de serviço, sistemas de materiais, posições de operadores, manuseio de moldes, descarga de peças ou equipamentos posteriores.
Construa a célula em torno do fluxo do produto. Marque onde a resina entra e onde saem as peças acabadas. Deixe espaço para o robô, corte, inspeção e material rejeitado. Mostre a rota de troca de molde. Mantenha acesso aos aquecedores, ao sistema hidráulico, ao cabeçote e ao gabinete de controle. O acordo geral final deverá identificar essas interfaces.

Os utilitários também pertencem à configuração selecionada. Solicite a carga final conectada, a tensão de alimentação, a necessidade de ar de entrada da máquina e a necessidade de água de resfriamento. Incluir todos os auxiliares locais. Não projete a planta a partir de uma tabela de modelo semelhante. As opções e o projeto elétrico local podem alterar o pacote final.
Kinggle'sguia de requisitos de utilidadesepara a carga conectada da demanda operacional. Também cobre fluxo de ar comprimido, resfriamento e layout. Use-o com a folha de utilidades do projeto e o desenho final da máquina. A planta do local deve ser aprovada antes do envio da máquina.
Verifique a rota vertical com tanto cuidado quanto o chão. A altura publicada não inclui todas as ações de elevação ou obstáculos do local. Revise as portas, a estrutura do telhado, o acesso do guindaste e o caminho utilizado para o manuseio dos moldes. Mostre plataformas de manutenção e proteções abertas no layout. Uma máquina pode caber dentro do prédio e ainda assim ser difícil de instalar ou fazer manutenção.
Conclua a revisão com a linha a jusante. Uma grande parte precisa de espaço para estabilizar, aparar e mover-se sem danos. Confirme o ponto de queda do robô, a largura do transportador e a posição de inspeção. Se o processo retornar o flash para um moedor, marque essa rota também. Esses detalhes geralmente decidem onde a máquina pode ficar.
Construa a RFQ em torno de oito evidências do produto
Uma solicitação de modelo sem um pacote de peças deixa em aberto as maiores decisões. Kinggle'sprocesso de vendassolicita fotos ou desenhos de produtos, peso, tamanho, material, espessura, produção e necessidades de resistência química. Para a decisão KGB90A e KGB90AP, organize essas informações nesta ordem.
- Envie o desenho da peça controlada.Inclua dimensões gerais, detalhes de pescoço ou interface, limites de linha divisória e a revisão mais recente.
- Informar a massa bruta e acabada.Separe o peso do produto acabado de rebarbas, restos e outros materiais de processo.
- Defina cada fluxo de material.Forneça o grau de resina, o fornecedor, a cor, a regra de moagem e qualquer relação necessária entre os fluxos.
- Descreva a estrutura da parede.Marque um fluxo, camada dupla ou cor dupla. Adicione o método de inspeção e os limites de aceitação.
- Forneça o pacote do molde.Envie largura final, altura, espessura, peso, layout de refrigeração, pontos de montagem, inserções e interface de sopro.
- Defina a saída aceita.Defina as peças vendáveis por hora, os turnos planejados, o tratamento de rejeitos e o processo posterior que deve acompanhar o ritmo.
- Liste as condições de fábrica.Inclua tensão, frequência, ar comprimido, água de resfriamento, altura do teto, acesso de elevação e área útil disponível.
- Concorde com o julgamento.Nomeie a resina, o molde, a duração do teste, as verificações de qualidade, a contagem de produção, o limite de energia e os documentos necessários antes da aceitação.
Peça uma resposta que separe os dados do modelo padrão dos dados específicos do projeto. A tabela padrão ajuda a comparar a plataforma. O acordo técnico deverá descrever a configuração solicitada. Mantenha os números de revisão no desenho do produto, desenho do molde, folha de utilidades e plano de aceitação.
Use oguia de teste de aceitação de fábricapara definir a corrida. Se a energia relacionada ao produto fizer parte da decisão, o EUROMAP 46.2 fornece um método de medição para uma determinada máquina, molde e produto especificado. O método também exige que o produto atenda aos requisitos do cliente.
Kinggle'spágina de downloadfornece tabelas de parâmetros e documentos do controlador para revisão. Confirme se cada documento corresponde ao modelo final e ao pacote de controle. Um manual para uma máquina semelhante é uma base útil, mas não substitui o arquivo técnico solicitado.
Peça a ambos os lados que assinem o mesmo conjunto de dados antes do início da fabricação. Uma estrutura de parede alterada pode alterar a escolha da extrusora. Um parison mais pesado pode alterar a revisão do tiro. Um molde maior pode alterar o ajuste da máquina. O controle de revisões evita que uma cotação antecipada se torne acidentalmente a base de aceitação final.
A RFQ também deve indicar quais itens permanecem em aberto. Exemplos típicos incluem o grau final da resina, conexões de resfriamento de moldes ou automação posterior. Dê a cada ponto aberto um proprietário e uma data de vencimento. A fábrica pode então separar as informações confirmadas do projeto da máquina das informações que ainda precisam da aprovação do comprador.
Escolha o modelo que corresponde ao produto aprovado
O KGB90A e o KGB90AP compartilham muitos limites de conformação publicados. A escolha do modelo começa, portanto, com a arquitetura de extrusão. Use KGB90A como ponto de partida para um conceito de fluxo único aprovado. Use KGB90AP quando dois fluxos de extrusão forem necessários para a camada ou estrutura de cores especificada.
Não use a complexidade do modelo como substituto da definição do produto. Uma máquina de extrusão dupla precisa de dois caminhos de manuseio de materiais, um método de inicialização definido e um plano de inspeção de camada ou cor. Se o produto não precisar dessas funções, elas acrescentam trabalho sem criar um benefício de produto aceito.
Não escolha KGB90A apenas porque o peso da máquina listado é menor. O ajuste do molde, a demanda bruta de comparação e a produção aceita são mais importantes. Um produto de fluxo único ainda pode exigir programação cuidadosa na parede, resfriamento e manuseio de peças. O teste do produto deve comprovar o resultado completo.
Se o comprador espera produtos futuros, liste-os agora. Verifique o molde maior e a forma bruta mais pesada. Marque qualquer requisito futuro de camada dupla ou cor dupla. Em seguida, decida se a arquitetura extra pertence à primeira compra ou a uma linha posterior. Mantenha as ideias futuras não confirmadas separadas do teste de aceitação atual.
Antes do envio, execute a peça acordada com o material acordado. Registre a receita, os resultados de qualidade, a produção aceita e as condições de utilidade. Use olista de verificação de inicializaçãopara comissionamento eguia de mudançaquando a família de produtos inclui vários moldes ou cores.
Perguntas frequentes
Qual é a principal diferença entre KGB90A e KGB90AP?
A tabela KGB90A atual lista um parafuso de 90 mm e um motor extrusor de 45 kW. A tabela KGB90AP lista dois parafusos de 70 mm e dois motores de 22 kW. Kinggle descreve o KGB90AP como a opção de extrusão dupla para produtos de camada dupla ou de duas cores. Muitas dimensões de formação publicadas são iguais.
Uma classificação de capacidade de 60L significa que cada produto de 60L caberá?
Não. O volume é apenas um valor de triagem inicial. O molde acabado deve caber na placa, nas dimensões máximas do molde, na faixa de espessura e na disposição da abertura. O parison bruto deve atender aos requisitos do acumulador. Área projetada, demanda de fixação, insertos, resfriamento e remoção de peças também precisam de revisão.
As 500 peças publicadas por hora podem ser usadas como resultado de produção?
Não. Ambas as páginas rotulam esse valor como resultado do ciclo de secagem. Ele não identifica produto moldado, resina, peso, tempo de resfriamento, regra de rejeição ou configuração posterior. A produção deve ser medida como peças aceitas durante um teste acordado com o produto e material reais.
Quando um comprador deve escolher o modelo de dupla extrusão KGB90AP?
Escolha KGB90AP quando o produto aprovado exigir dois fluxos de fusão para uma estrutura especificada de camada dupla ou de cor dupla. Defina ambos os materiais, a relação pretendida entre os fluxos e o método de inspeção. Não adicione a segunda extrusora apenas como uma atualização geral.
De quais informações de produto a Kinggle precisa para uma proposta de máquina de 60L?
Envie o desenho ou fotos do produto, dimensões, massa acabada e bruta, grau de resina, estrutura da parede, requisitos de espessura, meta de produção e testes funcionais. Adicione detalhes do molde e utilitários de fábrica quando disponíveis. Essas informações permitem que a máquina, o cabeçote, o molde e o plano de teste usem a mesma base de produto.
Como o consumo de energia deve ser comparado entre os dois modelos?
Meça cada modelo enquanto fabrica o mesmo produto aceito em condições equivalentes. Registrar kWh da máquina, potência aceita, massa extrudada e auxiliares incluídos na mesma janela cronometrada. Não compare as classificações do motor conectado ou um ciclo seco como se fossem resultados de energia do produto.
Envie o produto antes de escolher o modelo
Compartilhe o desenho, a resina, a massa bruta da forma preliminar, a estrutura da parede, as informações do molde, a produção aceita e as utilidades da fábrica. Kinggle pode então confirmar se o KGB90A, KGB90AP ou outra plataforma se adapta ao projeto.
Solicite uma proposta baseada em produtoFontes verificadas para este guia
- Kinggle KGB90A 60L acumula máquina de moldagem por sopro, descrição atual do produto e tabela publicada, verificada em 9 de setembro de 2026.
- Máquina de moldagem por sopro de acumulador Kinggle KGB90AP 60L, descrição de extrusão dupla e tabela publicada, verificada em 9 de setembro de 2026.
- Manual de instruções do Moog DigiPack III, método de controle de perfil de posição do acumulador, acessado através do Kinggle.
- EUROMAP 46.2, versão 1.0, janeiro de 2014, medição de energia relacionada ao produto para um produto e molde especificados.
- Processo de vendas Kinggle, informações do produto solicitadas para propostas de máquinas, verificadas em 9 de setembro de 2026.