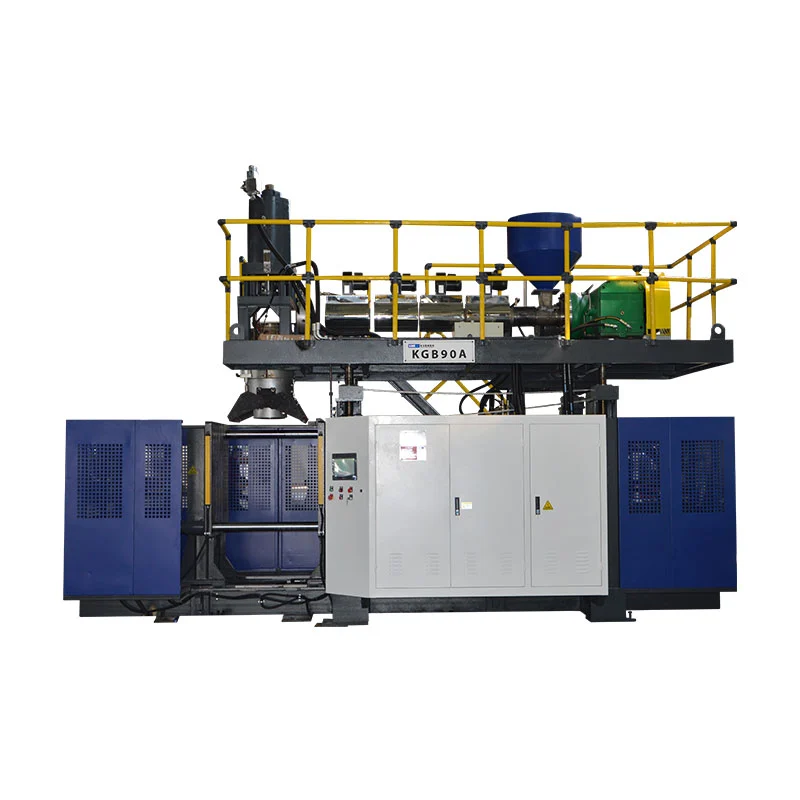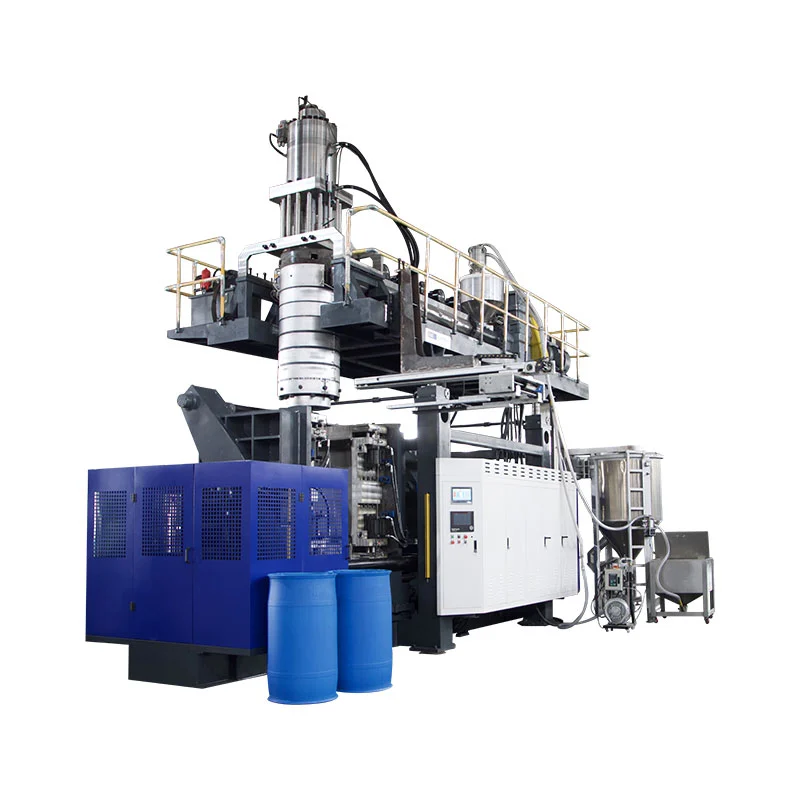

Calcule a taxa de produção da máquina de moldagem por sopro dividindo 3.600 pelo intervalo entre os eventos de produção em segundos e depois multiplicando pelas peças produzidas em cada evento. Para estimar peças boas por turno, aplique o rendimento de qualidade medido e as horas reais de funcionamento e verifique se os equipamentos de extrusão e downstream podem suportar o resultado. Uma especificação de ciclo seco por si só não estabelece a produção de garrafa acabada.
Baseie uma decisão de capacidade nas peças aceitas durante o período de produção planejado, e não no ciclo mais rápido em uma folha de especificações. Para moldagem por extrusão e sopro, o cálculo de produção deve levar em conta a demanda de garrafas, ferramentas e materiais. As classificações de estiramento e sopro do PET não substituem essas verificações.
Como você calcula a produção de moldagem por sopro por hora?
Comece com um evento de contagem que um observador possa identificar. Para este guia, um evento de saída é uma liberação de peças moldadas de um molde operacional. Registre o intervalo médio entre esses eventos em toda a máquina, juntamente com o número de peças liberadas de cada vez.
Se duas peças saem da máquina a cada 16 segundos, o cálculo é 3.600 ÷ 16 × 2 = 450 peças por hora de funcionamento. Este é um cálculo ilustrativo, não uma classificação da máquina Kinggle. Ele conta as peças moldadas antes de subtrair as rejeições e assume que o intervalo declarado pode ser sustentado.
Use a fórmula correta de tempo de ciclo
O tempo do ciclo de fabricação de uma estação nem sempre é o intervalo entre as saídas da máquina completa. Da mesma forma, segundos por peça não equivalem a segundos por evento de moldagem de duas peças. Escreva a unidade ao lado de cada entrada antes de inseri-la em uma planilha.
Para um período medido, a equação de tempo de ciclo equivalente é segundos corridos decorridos divididos pelo número de eventos de saída. Se os eventos produzirem quantidades diferentes, utilize o método de contagem direta: total de peças moldadas dividido por horas de funcionamento.Glossário OEE de Vorneda mesma forma, define a taxa de execução real usando a contagem total e o tempo de execução.
Para calcular o tempo de ciclo a partir de uma gravação, meça entre os pontos correspondentes. Dez carimbos de data/hora consecutivos contêm nove intervalos, não dez. Para ciclos irregulares, divida o tempo total decorrido pela contagem real do intervalo, em vez de calcular a média de uma seleção de ciclos rápidos.
Uma entrada básica do Excel é=3600/A2*B2, onde A2 contém segundos por evento e B2 contém partes por evento. Se a sua fórmula de cálculo do tempo de ciclo já retorna segundos por peça individual, use=3600/A2. Multiplicar esse resultado pela contagem de cavidades contaria essas cavidades duas vezes.
Nomeie o resultado de acordo com suas entradas. Um intervalo ideal fornece uma taxa ideal. Um intervalo medido representativo fornece uma taxa de corrida observada. Nenhum deles inclui automaticamente trocas ou paradas de um turno completo. Mantenha a distinção visível ao transferir o resultado para uma cotação ou programação de produção.
Contar estações, cabeças e cavidades sem contagem dupla
Uma estação, uma saída de matriz e uma cavidade de molde descrevem diferentes partes do arranjo de produção. Kinggle'sguia multicabeça versus guia multicavidadeos separa: as saídas formam os esboços, as cavidades formam as peças e as estações são as posições de molde e fixação. Seus números não são multiplicadores intercambiáveis.
Imagine duas estações, cada uma produzindo duas peças por lançamento. A estação A libera em 0 e 32 segundos; a estação B libera aos 16 e 48 segundos. Cada estação se repete a cada 32 segundos, mas a máquina completa libera um par a cada 16 segundos. O tempo a seguir foi inventado apenas para explicar o cálculo.
| Base de contagem | Cálculo | Produção bruta |
|---|---|---|
| Máquina completa | 3.600 ÷ 16 segundos × 2 partes | 450 peças/h |
| Totais de estações separadas | 3.600 ÷ 32 segundos × 2 partes × 2 estações | 450 peças/h |
| Contagem dupla incorreta | 3.600 ÷ 16 segundos × 2 partes × 2 estações | 900 peças/h, incorretamente |
O último cálculo conta a segunda estação duas vezes. Sua contribuição já está incluída no intervalo de máquina inteira de 16 segundos. Em um registro de tempo real, rotule cada evento com sua estação para que outra pessoa possa reconstruir o cálculo.
Não presuma que adicionar uma segunda estação preserva o mesmo tempo sob carga. O arranjo proposto ainda precisa de capacidade suficiente de entrega de material, resfriamento e manuseio. Compare o cronograma operacional real, não apenas a contagem de estações. Kinggle'scomparação de estação única e duplafornece contexto de configuração relacionado.
Conte também as posições ativas. Se uma cavidade estiver intencionalmente fora de serviço, sua presença nominal no molde não cria saída. Se produzir uma garrafa com defeito, essa garrafa pertence à contagem bruta e à contagem de rejeições. Reduzir a entrada da cavidade e subtrair novamente a mesma garrafa rejeitada subestimaria a produção.
Para um arranjo misto, calcule cada fluxo separadamente e some os resultados. Uma média compartilhada é útil apenas quando a contagem de eventos e a contagem de partes representam o mesmo período de observação. Isto é importante quando uma estação para enquanto a outra continua, ou quando os dois moldes produzem peças diferentes.
Transforme a produção de horas de funcionamento em boas peças por turno
Um comprador que agenda entregas precisa de um número diferente de um operador que verifica a velocidade da máquina. Comece com todo o turno, identifique o horário em que a produção não está programada e registre as paradas durante o período de produção planejado restante. Indique esse limite de tempo antes de citar o total do turno.
O âmbito público doISO 22400-2:2014descreve KPIs de fabricação por meio de suas fórmulas, elementos constituintes, comportamento temporal e unidades. É uma referência útil para medições disciplinadas. Este artigo utiliza as definições práticas abaixo; não afirma que uma máquina ou teste seja certificado de acordo com esse padrão.
Sob oEstrutura Vorne OEE, as trocas dentro da produção programada são perdas de disponibilidade. Eles não desaparecem simplesmente porque foram planejados. O tempo sem intenção de produzir, como um intervalo excluído para refeição, tem um papel diferente. Definir o tratamento antes do ensaio em vez de alterá-lo para melhorar a percentagem final.
O rendimento de qualidade aqui significa peças aceitas divididas pelo total de peças moldadas, com ambas as contagens realizadas no mesmo período e limite do processo. Se a aceitação ocorrer após o teste de vazamento, o trabalho inacabado que aguarda esse teste ainda não será um bom resultado confirmado. Documente qualquer trabalho inicial ou final em andamento.
Quando usar um cálculo de OEE
Ao partir de uma tarifa ideal, leve em consideração disponibilidade, perda de velocidade e qualidade.Guia de cálculo de Vornefornece as seguintes relações. A taxa ideal deve descrever o mesmo produto e configuração ativa da saída contada.
| Fator | Cálculo |
|---|---|
| Disponibilidade | Tempo de execução ÷ tempo de produção planejado |
| Desempenho | Taxa de corrida bruta observada ÷ taxa de corrida bruta ideal |
| Qualidade | Contagem boa na primeira passagem ÷ contagem total |
| OEE | Disponibilidade × desempenho × qualidade |
Uma boa produção pode, portanto, ser calculada como taxa ideal × horas de produção planejadas × OEE. Use frações, não porcentagens inteiras, nessa multiplicação. Um OEE de 78,4% entra na fórmula como 0,784.
Escolha a rota da taxa ideal ou a rota da taxa observada. Uma taxa de corrida observada já reflete a velocidade alcançada durante esse período de corrida. Multiplicá-lo por outro fator de desempenho para a mesma perda de velocidade subtrairia a perda duas vezes. Da mesma forma, um número medido de peças boas por turno já inclui as paradas e rejeições dentro desse turno; não aplique um segundo desconto geral de eficiência para descrever o mesmo turno.
Verifique se a extrusora pode suportar a saída desejada
Uma estimativa de produção também cria uma necessidade de material. Utilize a massa bruta processada de cada peça moldada e não apenas o peso do recipiente acabado. Para este cálculo, a massa bruta inclui o material que se torna o recipiente e seu acabamento associado, alocado de forma consistente entre as peças produzidas.
Suponha que o arranjo hipotético de 450 peças/h processe 90 g por peça moldada. Sua demanda de funcionamento é 450 × 90 ÷ 1.000 = 40,5 kg/h. Se a garrafa acabada pesar 70 g, usar apenas o peso líquido produziria um valor inferior de 31,5 kg/h. Ambos os números são derivados de suposições ilustrativas e não de um projeto de garrafa medido.
A diferença de 9 kg/h é o material assumido associado ao corte. Sua eventual recuperação não elimina a necessidade de processamento original. Manter cálculo separado para resina adquirida, material recuperado e descarte; o cálculo da carga da extrusora diz respeito ao material que passa pelo processo.
Kinggle'sguia de layout de cabeçatambém conecta a massa do evento com a capacidade de extrusão disponível. Adicionar cavidades pode aumentar as peças por evento, mas também aumenta a massa necessária para esse evento. Uma contagem nominal maior de cavidades não pode, por si só, resolver um limite de fornecimento de material.
Compare a demanda atual com uma referência de rendimento aplicável ao material e à configuração proposta. Não dilua a demanda calculando a média durante um intervalo para almoço ou desligamento. A máquina deve suportar a taxa de material enquanto estiver produzindo, mesmo que a taxa média de deslocamento seja menor.
Um teto preliminar de material está disponível em kg/h dividido por kg bruto por peça. É apenas um cálculo de triagem. Não estabelece tempo de resfriamento, distribuição aceitável de parede, estabilidade dimensional ou rendimento dos equipamentos de corte e inspeção. Eles exigem suas próprias verificações.
Para a revisão inicial, coloque as capacidades de moldagem, extrusão e downstream em unidades compatíveis e compare-as. A menor taxa suportada identifica uma restrição candidata, não uma garantia automática de produção. Inclua buffers intermediários e interrupções ao planejar uma linha completa e, em seguida, verifique o arranjo proposto com o produto pretendido.
Exemplo resolvido: do tempo de ciclo a um plano de produção por turnos
O exemplo prático a seguir utiliza entradas hipotéticas para um arranjo de moldagem por extrusão e sopro. Não é uma classificação de desempenho KGB2L. Mantenha as mesmas suposições de tempo, contagem de peças e qualidade durante todo o cálculo para que a taxa de operação, o total do turno e a demanda de material possam ser comparados entre si.
Suponha que um turno de oito horas contenha um intervalo de 30 minutos quando a produção não estiver programada. Outros 30 minutos de paradas ocorrem durante a produção programada. O tempo restante de execução é de sete horas. Durante esse tempo de funcionamento, duas peças saem da máquina a cada 16 segundos, em média, e 96% passam na inspeção sem retrabalho.
| Etapa | Cálculo | Resultado |
|---|---|---|
| Produção planejada | 8h menos 0,5h excluído intervalo | 7,5 horas |
| Tempo de execução | 7,5 horas menos 0,5 horas de paradas registradas | 7h |
| Taxa bruta de execução | 3.600 ÷ 16 × 2 | 450 peças/h |
| Total de peças moldadas | 450 × 7 | 3.150 peças |
| Peças boas de primeira passagem | 3.150 × 0,96 | 3.024 peças/turno |
| Boa produção por hora planejada | 3.024 ÷ 7,5 | 403,2 partes/h |
| Boa produção por hora | 3.024 ÷ 8 | 378 peças/h |
| Demanda de material em execução | 450 × 90g ÷ 1.000 | 40,5 kg/hora |
Observe que 450, 403,2 e 378 podem descrever o mesmo cenário. Eles respondem a perguntas diferentes. A primeira diz respeito à produção bruta durante a corrida. O segundo distribui a produção aceita ao longo do tempo de produção planejado. O terceiro distribui por todo o turno. Um relatório que omite o denominador abre espaço para uma comparação enganosa.
Verifique o resultado com o OEE
Apenas para este exemplo, suponha um intervalo de evento ideal de 14 segundos com duas partes por evento. Essa é uma taxa ideal de cerca de 514.286 peças/h. A disponibilidade é 7 ÷ 7,5; o desempenho é 450 ÷ 514,286; a qualidade é 0,96. Seu produto é 0,784, ou 78,4% OEE.
Aplicando oMétodo de cálculo Vorne OEE, 514,286 × 7,5 × 0,784 retorna aproximadamente 3.024 peças boas. O pequeno arredondamento exibido não altera o resultado subjacente. O intervalo ideal de 14 segundos é um exemplo de suposição, não um valor de catálogo do ciclo de secagem.
Para um pedido ilustrativo de 12.000 peças aceitas, 12.000 ÷ 3.024 dá cerca de 3,97 dessas mudanças. Quatro turnos fornecem 12.096 peças calculadas sob essas premissas, antes de perdas adicionais específicas do pedido. Este é um cenário de planejamento, não um compromisso de entrega ou um motivo para omitir a validação da inicialização.
Se as paradas registradas aumentarem de 30 para 60 minutos, o tempo de execução cai para 6,5 horas. Mantendo outras suposições inalteradas, a produção passa a ser 450 × 6,5 × 0,96 = 2.808 peças boas. O pedido então ultrapassa quatro turnos. Esta comparação mostra por que uma pequena alteração no tempo de execução disponível pode afetar a programação sem qualquer alteração no ciclo de moldagem.
Experimente seu próprio cálculo de taxa de produção
Os padrões reproduzem o exemplo hipotético. Insira um intervalo médio observado durante o tempo de funcionamento, não uma classificação de ciclo seco. Não multiplique novamente por estações se o intervalo já abranger a máquina completa. Os dados permanecem nesta página.
- Peças brutas por hora de funcionamento
- 450
- Estimativa de peças boas por turno
- 3.024
- Boas peças por hora planejada
- 403.2
- Demanda de material durante a execução
- 40,5 kg/hora
Os resultados são estimativas e não resultados garantidos. As contagens de partes decimais expressam uma média esperada. Esta calculadora não modela armazenamento em buffer, inicialização de pedidos, contagens de cavidades variáveis ou um modo OEE de taxa ideal separado. Se os scripts estiverem desabilitados, os resultados exibidos permanecerão como o exemplo padrão.
O que as especificações KGB2L da Kinggle dizem sobre a capacidade
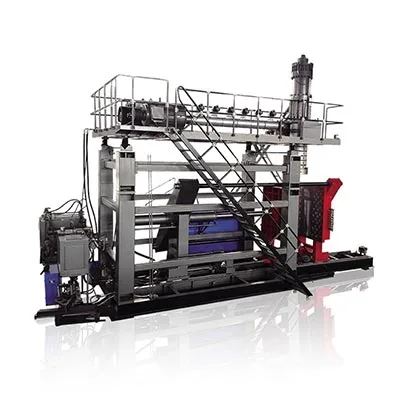
OMáquina sopradora de estação única KGB2L 2Lfornece um exemplo concreto de como ler uma folha de especificações. Seus valores publicados descrevem vários limites diferentes. O volume do contêiner, a produção do ciclo seco, a produtividade do material e as dimensões do molde respondem, cada um, a uma questão de seleção diferente.

| Parâmetro publicado | Valor | Pergunta que ajuda a responder |
|---|---|---|
| Capacidade máxima do contêiner | 2 litros | O produto proposto está dentro da categoria de volume declarada? |
| Saída (ciclo seco) | 600 PC/HR | Que referência de ciclo seco o catálogo indica? |
| Capacidade de fusão de HDPE | 30 kg/hora | Que referência de taxa de material está disponível para triagem preliminar? |
| Diâmetro do parafuso | 50mm | Qual plataforma de extrusão está sendo discutida? |
| Tamanho máximo do molde, L × A | 360 × 380 milímetros | Qual envelope de molde publicado a revisão do ferramental deve considerar? |
| Distância central da cabeça dupla | 130 milímetros | Qual referência de espaçamento precisa ser comparada com o layout proposto? |
O campo do ciclo seco não é um relatório de ensaio para uma garrafa específica de 2 L. Não rerotule 600 PC/HR como 600 contêineres aceitos por hora. A resina do produto, o peso, a disposição das cavidades, os requisitos de resfriamento e os critérios de aceitação ainda precisam ser estabelecidos.
Use a referência de HDPE de 30 kg/h para uma verificação de massa separada. No exemplo trabalhado, a massa bruta assumida de 90 g por peça, dividindo 30 por 0,09 dá cerca de 333,3 peças moldadas/h como um teto de tela apenas de material. As 450 partes/h do exemplo exigiriam 40,5 kg/h, acima da referência publicada.
Este cálculo não promete 333,3 partes/h do KGB2L. Ele sinaliza que a massa e a taxa alvo do exemplo não podem ser justificadas usando a referência listada de 30 kg/h. Uma revisão do projeto precisaria de uma configuração suportada diferente, de premissas de produto revisadas ou de uma meta de resultados diferente.
O espaçamento duplo das cabeças também não prova que cabem duas garrafas quaisquer. Verifique o desenho real do molde em relação ao envelope publicado e ao arranjo completo das ferramentas. Para produtos maiores ou mais largos, o número de cavidades utilizáveis deve seguir o desenho, em vez de um multiplicador de produção preferencial.
Ao solicitar uma recomendação, envie o desenho, a classificação do material, as estimativas de peso líquido e bruto, a produção aceita necessária e o padrão de turno pretendido juntos. Isto permite ao fornecedor verificar as suposições de capacidade em relação ao hardware proposto, em vez de responder a uma pergunta isolada sobre garrafas por hora.
Verifique a saída antes de confirmar com uma máquina
Faça da produção aceita a base do acordo de capacidade. Garrafas que saem do molde e garrafas liberadas para embalagem têm contagens diferentes. Antes do teste, especifique o ponto de inspeção e os requisitos que uma garrafa deve atender para entrar no total aceito. Caso contrário, o teste poderá atingir sua meta de moldagem, deixando o requisito de entrega sem solução.
Para o KGB2L, mantenha o valor publicado do ciclo seco de 600 PC/HR separado do compromisso de produção da garrafa. Confirme o material, o peso da garrafa, as cavidades ativas e os requisitos de aceitação antes de concordar com a capacidade de produção. Um número de ciclo seco por si só é insuficiente para um cronograma de entrega de garrafas.
Quando um teste erra o alvo, diagnostique a deficiência antes de aumentar a velocidade. Registre intervalos de saída, paradas e peças rejeitadas separadamente. Verifique o tempo de espera na entrega do parison, o tempo de resfriamento dentro do molde e as filas antes de aparar ou testar vazamentos. Estas observações distinguem uma restrição de moldagem de uma restrição a jusante.
Avalie um ajuste de cada vez e guarde os registros de antes e depois. Julgue a mudança pelos resultados aceitos durante períodos de observação comparáveis, e não apenas por um ciclo mais curto exibido. Registre as condições do material e das ferramentas ao lado do resultado. Se a contagem aumentar, mas mais garrafas falharem na inspeção, o ajuste não melhorou necessariamente a capacidade utilizável.
Mantenha um registro que outra pessoa possa verificar
- Identifique a revisão do desenho, o tipo de resina, a mistura de materiais, o peso alvo e a disposição das cavidades.
- Combine as verificações de aceitação e a posição onde as peças boas serão contadas.
- Registre horários de início e término, exclusões programadas, paradas de produção e seus motivos.
- Registre o total de peças moldadas, peças aceitas na primeira passagem e rejeições sem contar duas vezes as peças retrabalhadas.
- Compare a taxa observada, a procura de massa bruta e a produção a jusante ao longo de períodos correspondentes.
- Mantenha as configurações acordadas, observações e limitações não resolvidas com o relatório do ensaio.
Defina o que acontece no início e no final da janela de medição. Uma breve observação feita após o aquecimento responde a uma pergunta diferente de um pedido inteiro que inclui inicialização e troca de molde. Ambos podem ser úteis, mas apenas quando o relatório identifica o que foi excluído.
Use oguia de teste de aceitação de fábrica de máquina de moldagem por sopropara desenvolver o registro de inspeção mais amplo. Um cálculo de saída apoia a aceitação; não substitui a inspeção do produto, a verificação do equipamento ou o contrato de compra.
| Campo de registro | O que inserir |
|---|---|
| Produto e configuração | Revisão de desenho, material, peso, cavidades ativas e estações |
| Limite de medição | Início/fim do relógio, tempo planejado, tempo de execução e localização da contagem |
| Conta | Total de peças moldadas, boas de primeira passagem, rejeitadas e inacabadas |
| Condições | Configurações registradas, condições de refrigeração e ar, pessoal e auxiliares |
| Resultado | Peças boas por hora ou turno declarado, limitações e acompanhamento acordado |
Discuta uma estimativa de capacidade específica do produto com Kinggle
Exigir uma estimativa de produção vinculada ao desenho do produto e à configuração proposta da máquina. A proposta escrita deve indicar onde as peças aceitas são contadas, por quanto tempo a medição é executada e quais condições de produção se aplicam. Sem esses detalhes, um valor de garrafas por hora não é uma base sólida para comparar ofertas de equipamentos.
Envie o desenho da sua garrafa ou detalhes da amostra, qualidade do material, boa produção necessária e cronograma de turnos atravésPágina de contato oficial da Kinggle. Quando um valor ainda for uma estimativa, rotule-o para que a próxima revisão possa resolvê-lo.
Máquinas Co. de Ningbo Kinggle, Ltd.
E-mail:vendas@kinggle.com
Telefone:+86-574-87103665
Cidade de Yuyao, Ningbo, Zhejiang, China. Detalhes de contato verificados na página de contato oficial.
Perguntas frequentes
Quantas garrafas uma máquina sopradora pode produzir por hora?
Não existe um valor único de produção para cada máquina e garrafa. Divida 3.600 pelo intervalo de produção de toda a máquina em segundos e depois multiplique pelas peças moldadas por evento. Aplique o rendimento de qualidade da primeira passagem para obter uma boa produção durante o tempo de execução. Para planejamento de turnos, inclua também paradas registradas e confirme o material e a capacidade posterior.
Uma máquina de estação dupla sempre duplica a produção?
Não. Duas estações não estabelecem a taxa de produção sem o seu tempo e configuração reais. Se o intervalo medido de toda a máquina já incluir liberações alternadas de ambas as estações, não multiplique por dois novamente. Compare o tempo de cada estação, as cavidades ativas e a demanda de material antes de estimar a produção combinada.
A produção do ciclo seco é igual à produção do produto acabado?
Não. Um campo de catálogo denominado saída do ciclo seco não estabelece a saída aceita de um contêiner especificado. A página KGB2L de Kinggle lista 600 PC/HR sob esse rótulo. Uma declaração de saída específica para uma garrafa precisa do material, ferramentas, peso, condições operacionais e critérios de inspeção, juntamente com um período de medição definido.
Como o peso do contêiner afeta a capacidade de produção?
O peso afeta o material necessário em uma determinada taxa de produção. Para peneiramento de extrusão, use a massa processada bruta por peça moldada, incluindo o acabamento alocado, em vez de apenas o peso da garrafa acabada. Divida a produção de material disponível por essa massa bruta para obter um teto preliminar. Este cálculo por si só não estabelece um ciclo de moldagem alcançável ou uma produção aceitável.
Que informações são necessárias para uma estimativa precisa da produção?
Forneça o desenho do produto, a qualidade do material, os pesos líquidos e brutos, a disposição das cavidades e das estações, a produção alvo aceita e o cronograma de turnos. Inclua as verificações de aceitação e equipamentos posteriores. Se existirem registros de testes, forneça contagens totais, contagens boas, tempo e motivos de parada. Mantenha os valores assumidos separados dos resultados medidos para que o fornecedor possa identificar as lacunas restantes nas evidências.
Antes de fazer um pedido, combine por escrito a produção aceita, as condições de teste e o método de contagem. Use o registro de produção resultante como base para a programação de entrega.