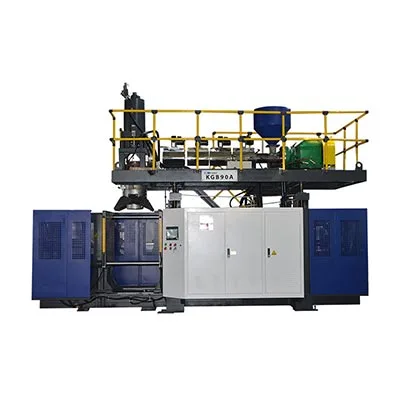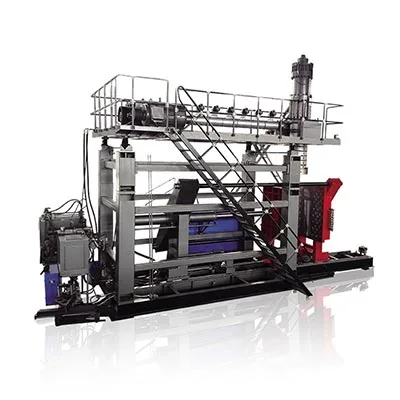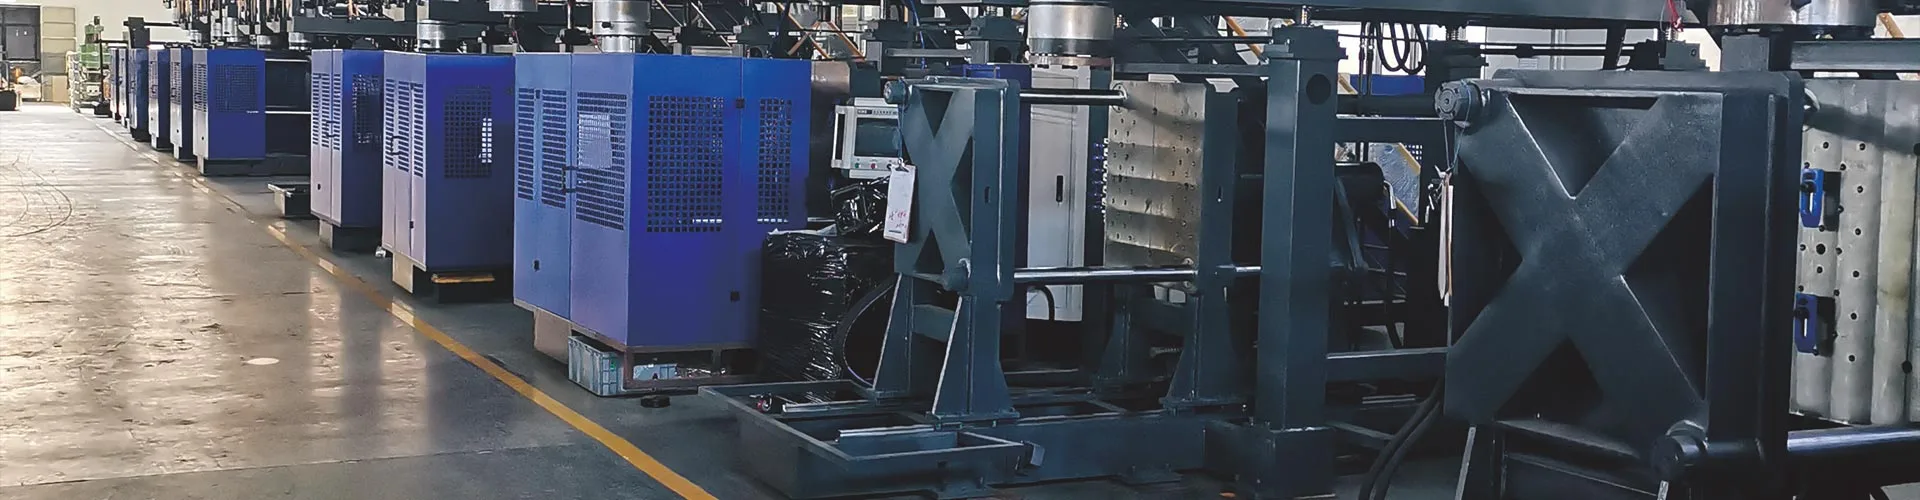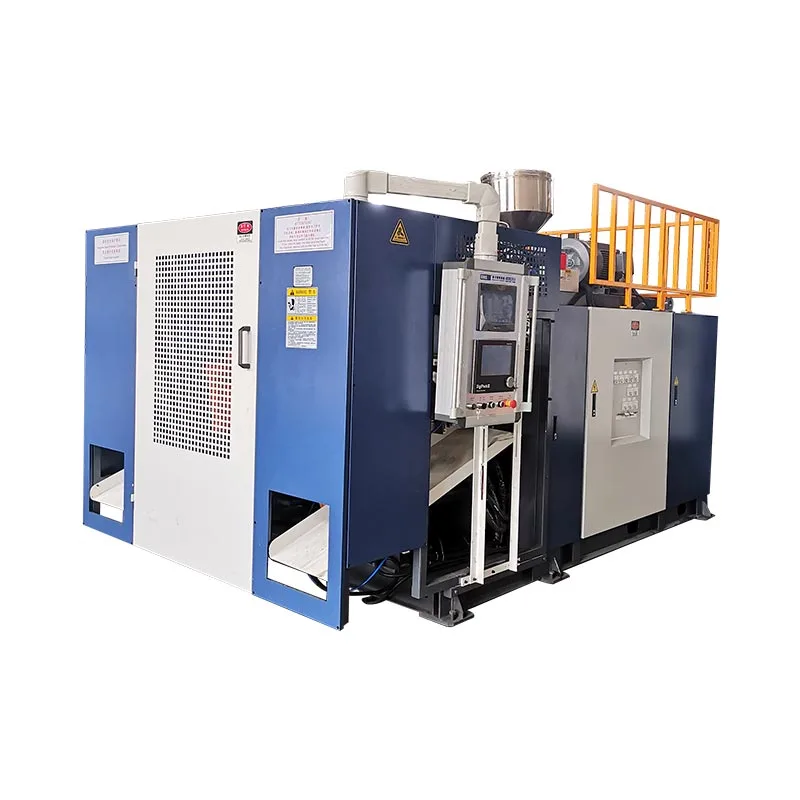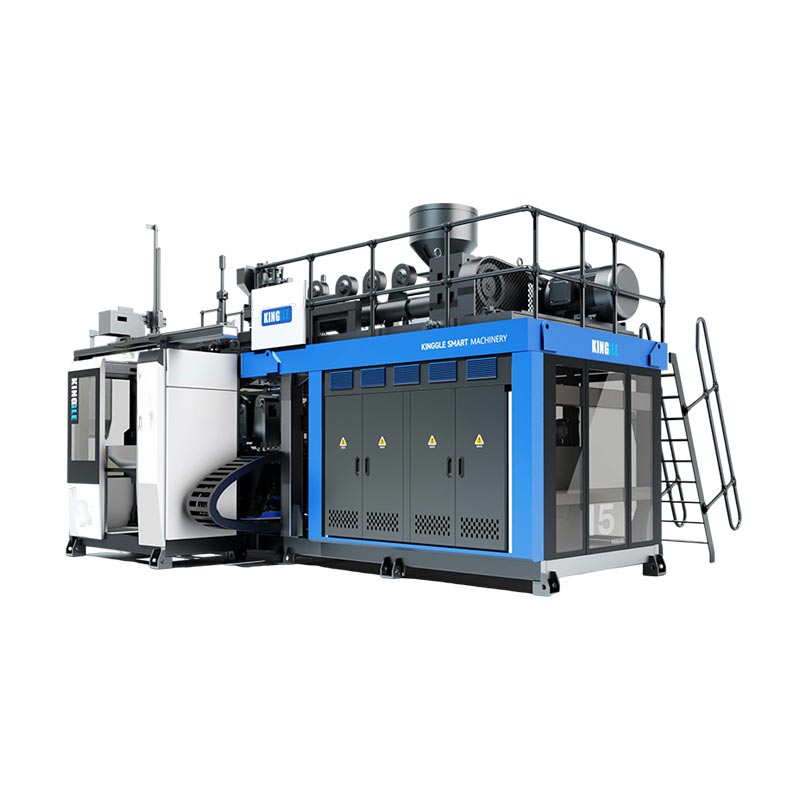

Uma máquina sopradora IBC de 1000L forma o receptáculo interno de plástico. Não prova o IBC completo por si só. Selecione e aceite a máquina em relação à garrafa interna aprovada, gaiola, palete, tampas, sistema de material, molde, montagem posterior e testes de embalagem necessários.
A grande capacidade faz com que um projeto IBC pareça um exercício de dimensionamento de máquina. O trabalho difícil fica nas interfaces. A abertura superior deve corresponder ao fechamento. A saída inferior deve atender ao acesso à válvula e à gaiola. O corpo moldado deve assentar corretamente na palete. A gaiola deve proteger o receptáculo interno sem criar contato prejudicial.
Este guia transforma essas interfaces em entradas de máquina e evidências de testes de fábrica. Ele usa a atual plataforma 1000L IBC da Kinggle como referência de equipamento publicada.

O produto é um sistema montado
A garrafa interna cabe na gaiola, palete, válvula e conexão de enchimento.
A cabeça, o perfil de parison, o molde e o resfriamento compõem o mapa de parede aprovado.
A retirada, o corte, a montagem e o teste sustentam o resultado aceito necessário.
O teste vincula cada unidade aceita ao material, configurações, medições e resultados de testes.
KGB1000L-IBC, enquanto sua tabela de especificações usaKGS1000L-IBC. A linha do ciclo de secagem também exibe150 litros, o que não é uma taxa utilizável. Este artigo chama o equipamento de plataforma Kinggle 1000L IBC até que a página ao vivo e a cotação usem um código de modelo confirmado e unidade de saída.Definir o que a máquina sopradora IBC 1000L fornece
A máquina sopradora faz o corpo de plástico. Na terminologia IBC, esse corpo é frequentemente chamado de garrafa interna, recipiente interno, forro ou receptáculo interno. O idioma de pesquisa varia de acordo com o mercado. O acordo técnico deve utilizar um termo controlado.
Um IBC composto completo contém mais do que um corpo moldado. A estrutura externa pode incluir uma gaiola metálica e um palete. Fechos, juntas, válvula de descarga inferior, etiquetas e marcas de identificação completam o pacote. Equipamentos de montagem e estações de teste podem ficar fora da célula de moldagem.
A distinção tem um efeito prático. O fornecedor da máquina pode comprovar o processo de moldagem e as dimensões incluídas no teste acordado. O proprietário completo do IBC deve provar que todos os componentes fornecidos funcionam juntos. Se a gaiola, palete ou válvula vier de outro fornecedor, o comprador precisará de controle de interface entre empresas.
As actuais regras dos Estados Unidos constituem um exemplo claro.49 CFR 178.707descreve um IBC composto como uma embalagem externa rígida que envolve um recipiente interno de plástico. Diz que o recipiente interno e a embalagem externa formam um pacote integral. Afirma também que o recipiente interno não se destina a desempenhar sua função de contenção sem a embalagem externa.
Essa regra é específica do mercado, mas a lição de engenharia funciona bem. Não aceite o frasco interno isoladamente se o produto comercial for um IBC montado. Traga a gaiola de produção, o palete, o fecho superior, a válvula e as juntas para o plano de qualificação.
A cotação deve indicar o limite máquina-fornecedor. Nomeie o molde, robô, rebarbação, testador de vazamento, transportadores e ferramentas de montagem fornecidos. Marque todos os componentes e serviços fornecidos pelo comprador. Um desenho de limite colorido é mais útil do que uma longa lista de “acessórios padrão”.
Controle a garrafa interna, a gaiola, o palete e a válvula em um único desenho
O desenho interno da garrafa não deve parar nas dimensões externas. Deve mostrar como a garrafa se encontra com o resto do IBC. Crie um desenho de controle de interface com referências aos desenhos de componentes aprovados.
Comece no topo. Registre a abertura de enchimento, interface de rosca ou fechamento, face de vedação, folga da tampa e acesso à gaiola. Adicione a altura da superfície superior em relação à gaiola. Uma tampa pode atingir seu próprio medidor, mas pode ser difícil de instalar quando a garrafa interna fica muito alta ou muito baixa.
Vá para a saída inferior. Mostre a linha central de saída, ângulo, suporte, conexão da válvula e folga através da gaiola. Inclua o relacionamento do palete. A garrafa quente pode mudar de formato durante o resfriamento, portanto meça a interface após o período de condicionamento acordado.
Mapeie os contatos da gaiola. Marque os raios dos cantos, as zonas do painel e quaisquer suportes locais. O contato pode mudar quando a unidade cheia é manuseada ou empilhada. A garrafa interna deve ficar onde o design espera que ela fique. Não deve depender de uma protuberância acidental para suporte.
| Interface | Evidência controlada | Decisão de máquina ou molde |
|---|---|---|
| Abertura e fechamento superior | Desenho de acabamento, face de vedação, folga do medidor e da tampa | Ferramentas de pescoço, arranjo de sopro, resfriamento e acabamento |
| Saída inferior e válvula | Linha central, ângulo, suporte, junta e acesso à gaiola | Inserção de molde, perfil de parede local, resfriamento e acabamento |
| Gaiola externa | Envelope interno, localizações de trilhos e zonas de contato com garrafas | Geometria da garrafa, mapa de parede e condição de liberação |
| Palete ou base | Geometria do localizador, superfície de apoio e folga de manuseio | Forma do molde base, suporte de remoção e dispositivo de pós-resfriamento |
| Etiquetar e marcar áreas | Planicidade, posição e identificação necessária | Superfície do molde, perfil da parede e manuseio posterior |
Numere cada interface. Use os mesmos números no desenho do molde, no plano de inspeção e no relatório de teste de fábrica. Quando uma dimensão falha, a equipe pode atribuí-la ao ferramental, ao resfriamento, à remoção ou à montagem sem discutir sobre qual desenho controla.
Kinggle'sprocesso de vendaspede fotos do produto, desenhos, peso, tamanho, material, espessura, rendimento e resistência química. Para um projeto IBC, adicione os desenhos da gaiola, palete, válvula e fechamento a esse pacote.
Leia o envelope da máquina de 1000L publicado sem lê-lo demais
Kinggle'sPágina do produto IBC 1000Lfornece o envelope de comparação. Ele lista uma classe de contêiner máximo de 1.000 L, uma máquina de 55 t e um tamanho de máquina de 9,5 por 5,1 por 6,5 m. O layout final ainda necessita de acesso, manutenção e espaço auxiliar.
A tabela de fixação pública lista 1.000 kN, uma placa de 1.800 por 1.600 mm e um tamanho máximo de molde de 1.600 por 1.500 mm. Fornece uma faixa de espessura de molde de 1200 a 1400 mm. Esses números apoiam uma revisão inicial do ajuste do molde. Eles não substituem o desenho completo da montagem do molde.
A seção de extrusão lista dois parafusos de 100 mm com relações L/D de 32. A capacidade de fusão publicada do HDPE é de 180 kg/h por parafuso. A seção do cabeçote lista um acumulador de 45 L e uma referência de peso do acumulador PE de 33 kg.
| Artigo publicado | Valor do site | Verificação de projeto necessária |
|---|---|---|
| Classe de contêiner | 1000 litros | Garrafa interna aprovada, injeção bruta, molde e caminho de remoção |
| Tamanho e peso da máquina | 9,5x5,1x6,5m; 55 toneladas | Desenho final do GA, fundação, divisão de transporte e plano de içamento |
| Força de aperto | 1000kN | Área projetada, pressão de sopro, pinçamento e margem |
| Tamanho máximo do molde | 1600x1500mm | Molde completo, coletores, mangueiras, peças móveis e folga do robô |
| Espessura do molde | 1200 a 1400 mm | Interface fechada de pilha e placa |
| Parafusos | 100 mm x 2; 32 L/D | Estrutura da camada, graus de resina e caminho de fusão ordenado real |
| Capacidade de fusão de HDPE publicada | 180 kg/h x 2 | Recuperação estável com a formulação aprovada |
| Referências de acumulador | 45 litros; 33 kg PE | Massa bruta de forma preliminar, reserva, base de resina e perfil |
| Soprar ar | 0,8 MPa; 2 m³/min | Pico de fluxo, receptor, qualidade do ar e pressão na máquina |
| Água de resfriamento | 0,3 MPa; 120 l/min | Temperatura, carga térmica, qualidade da água e equilíbrio do circuito |
| Referência de energia publicada | Média de 110 a 150 kW | Limite de medição, produto, configurações e resultados aceitos |
A linha do ciclo de secagem da página mostra atualmente150 litros. Litros não são uma taxa de ciclo. Não transforme essa linha em 150 peças por hora ou em outra reivindicação de produção. Peça à Kinggle para confirmar o número e a unidade pretendidos no orçamento.
Cada linha responde a uma pergunta restrita. A largura máxima do molde não prova a folga do robô. A massa do acumulador não comprova o peso final da garrafa interna. Um valor de capacidade de fusão não é igual à produção aceita. Conecte as linhas por meio do produto aprovado e do plano de avaliação.
Peça também a programação de carga conectada. As fileiras de motores e aquecedores descrevem os componentes principais, mas a carga final instalada também pode incluir controles, bombas, robô, manuseio de materiais e auxiliares solicitados.
Construa a decisão do acumulador a partir de um balanço de massa medido
A garrafa interna acabada é apenas parte de cada dose. O parison também forma rebarbas superiores, caudas inferiores, acabamentos de saída e outros resíduos de processo. O acumulador deve fornecer todo o parison sob a base material aprovada.
Pese uma amostra de produção conhecida, se existir. Remova tampas, válvulas e quaisquer peças montadas separadamente. Em seguida, pese ou estime cada fluxo de corte. Mantenha a estimativa vinculada ao molde proposto e ao design de pinça.
receptáculo interno acabado + flash superior + caudas inferiores + acabamento de saída + outras sucatas moldadas
Compare este resultado com a referência publicada de peso do acumulador de PE de 33 kg. Não compare apenas o peso final. O projeto também necessita de reserva operacional. A resina selecionada, a cor e a disposição das camadas podem alterar a base de massa útil.
O volume cria outra verificação. A página lista um acumulador de 45 L. A relação entre volume e massa depende do fundido real e da definição do fabricante. Não converta 45 L diretamente em peso de produto acabado sem o cálculo do fornecedor.
O tempo de descarga do acumulador é importante porque uma forma longa e pesada pode ceder. A cabeça deve entregar o esboço programado antes que a gravidade altere a distribuição da parede além do controle. Registre a janela de descarga, a condição de fusão e o perfil do intervalo durante o teste.
A recuperação também é importante. As duas extrusoras devem preparar o próximo disparo dentro do ciclo de produção. Compare o tempo de recuperação medido com o resfriamento e o trabalho posterior. Uma alta taxa de fusão de catálogo não pode ajudar se o sistema de material aprovado se recuperar lentamente ou se a célula a jusante já estiver cheia.
Use o registro de massa com Kinggle'sguia de programação parison. A massa informa quanto material entrou no molde. O mapa da parede mostra para onde foi esse material.
Dê a cada camada um trabalho escrito antes de encomendar duas extrusoras
A página do produto descreve a produção multicamadas e lista duas extrusoras. Isso é evidência de uma plataforma multi-stream. Não é uma especificação de camada completa.
Escreva a função de cada camada. Uma camada pode fornecer a superfície de contato controlada. Outro pode transportar material reciclado em processo aprovado. A proteção de cor ou UV pode permanecer em um fluxo definido. O design exato depende do produto, conteúdo, mercado e programa de testes aprovado.
Em seguida, defina os materiais permitidos. Nomeie os tipos de resina, masterbatch, aditivos e fonte de moagem. Registrar se o material reciclado provém apenas do mesmo processo de fabricação. Não use a palavra “reciclado” como substituto de uma especificação de material controlado.
Os actuais requisitos dos Estados Unidos ilustram a razão pela qual isto é importante. A seção 178.707 exige especificações plásticas conhecidas para recipientes internos IBC compostos. Também restringe o material usado, a menos que seja aprovado, ao mesmo tempo que permite resíduos de produção ou remoagem do mesmo processo de fabricação nas condições estabelecidas. Outros mercados podem aplicar regras diferentes.
A proporção da camada precisa de um alvo e de uma faixa de trabalho. Indique como a proporção será definida e verificada. Registros gravimétricos de alimentação, verificações de saída da extrusora ou análises de seções destrutivas podem apoiar o plano de controle. Escolha o método antes do teste de fábrica.
O desenho da cabeça deve mostrar o caminho do derretimento. Identifique qual extrusora alimenta cada camada. Registre o número de passagens e a ordem no dado. Adicione procedimentos de purga e mudança de material. Se o projeto for executado com produtos de camada única e multicamadas, defina o procedimento de conversão e sua verificação de aceitação.
Descrição da máquina
Dois parafusos publicados de 100 mm e uma declaração multicamadas mostram a direção da plataforma. Eles não definem as funções ou proporções da camada ordenada.
Especificação do projeto
Um diagrama de camadas nomeia cada fluxo de material, função, proporção alvo, intervalo permitido, método de verificação e regra de controle de alterações.
Não prometa custos mais baixos ou maior vida útil da construção multicamadas sem a fórmula aprovada e as evidências de teste. Esses resultados dependem dos materiais selecionados, da distribuição e do design final do IBC.
Verifique o molde, o grampo e o caminho da forma preliminar como um sistema mecânico
Um molde de 1000L ocupa mais do que a largura e altura do catálogo. Inclui coletores de resfriamento, mangueiras, ferramentas de pescoço, inserções de saída, áreas de aperto, pontos de elevação e quaisquer detalhes móveis. O robô e a garrafa interna quente precisam de um caminho de remoção claro.
Sobreponha o desenho completo do molde no desenho da placa. Verifique os tirantes, a linha central de fixação, as ferragens de sopro e as conexões de serviço. Revise a espessura fechada e a sequência de abertura. Um molde pode caber entre as placas e ainda bloquear o movimento da mangueira ou do robô.
A seleção da braçadeira deve usar a área projetada e a pressão de sopro. Os 1000 kN publicados são uma referência de página de máquina. Solicite o cálculo do projeto. Inclua forças de pinçamento e uma margem declarada. Grandes painéis planos podem produzir uma área projetada exigente mesmo quando a garrafa interna é leve para seu volume.
O caminho parison precisa de igual atenção. Confirme a linha central da matriz, comprimento de descarga, captura do molde e sequência de fechamento. Um parison longo pode balançar ou esticar antes da captura. O perfil deve considerar ombros, cantos, zona de saída e base.
As áreas de compressão precisam de material suficiente para soldar, mas o excesso de material aumenta o acabamento e o resfriamento. A inserção de saída precisa de controle local. A abertura superior necessita de geometria estável para seu fechamento. Esses recursos pertencem ao mapa de parede numerado.
A ventilação e o acabamento superficial afetam a liberação e a aparência. A gaiola pode esconder alguns painéis, mas não pode reparar um defeito de moldagem. Revise todas as áreas de contato e etiqueta que permanecem funcionais após a montagem.
Kinggle'sguia de design de moldecobre ajuste, pinçamento, ventilação e resfriamento. Use-o com o desenho de montagem final, não como uma lista de verificação genérica do molde.
Aprove o molde somente depois que o fornecedor da máquina, o construtor do molde, o fornecedor da gaiola e o proprietário do IBC concordarem com as interfaces. Registre cada revisão de desenho aprovada no arquivo de compra.
Proteja a geometria do IBC por meio de resfriamento, remoção e condicionamento
Grandes superfícies continuam a se mover após a abertura do molde. A garrafa interna pode parecer aceitável ao ser liberada e flutuar enquanto esfria. Esse movimento pode alterar a altura do fechamento, a posição da válvula ou o contato da gaiola.
Projetar circuitos de resfriamento em torno de zonas térmicas. Ombros, cantos, pescoços, inserções de saída e suportes de base podem precisar de fluxos diferentes. Nomeie cada circuito no desenho do molde. Adicione temperatura e fluxo de entrada alvo. Uma única leitura de pressão não pode provar um resfriamento equilibrado.
Meça as condições de fornecimento e devolução durante o teste. Inspecione o fluxo em cada circuito onde o sistema permitir. Registre a temperatura do molde em locais acordados. Se uma zona permanecer quente, não a esconda prolongando todo o ciclo sem investigar o circuito.
O suporte para retirada faz parte do resfriamento. Defina onde o robô agarra e onde a garrafa cai. Um painel quente pode deformar-se sob uma pinça estreita ou trilho transportador. A saída inferior deve evitar impacto. A base deve permanecer apoiada enquanto a peça atinge resistência ao manuseio.
Defina um tempo de condicionamento antes das verificações dimensionais. Indique a condição ambiente quando for importante. Use o mesmo tempo para amostras de teste e inspeção de produção. Medir uma garrafa quente e outra fria cria um ruído que parece desvio de processo.
A página do produto lista 0,3 MPa e 120 L/min como referências de água de resfriamento. Esses números ajudam a planejar a conexão. Eles não especificam a temperatura da água ou a capacidade total de remoção de calor. Solicite a máquina e as cargas de calor do molde.
Acompanhe o tempo de resfriamento em relação à qualidade. Kinggle'sguia de tempo de ciclosepara resfriamento, recuperação e manuseio. A meta útil é o ciclo estável mais curto que atenda ao plano dimensional e funcional.
Prove a garrafa moldada contra peças de gaiola de produção, paletes e válvulas
Use componentes de intenção de produção durante a qualificação. Protótipos de gaiolas ou paletes modificados manualmente podem ocultar erros de interface. Registre o fornecedor, o número da peça e a revisão de cada componente da montagem.
Comece com um ajuste seco. Coloque a garrafa interna condicionada na gaiola e no palete. Verifique o contato do localizador, a folga do painel, o acesso à abertura superior e a posição da saída. Instale a válvula e o fecho superior com as ferramentas definidas e o método de torque, quando aplicável.
Meça a unidade montada nas interfaces. Não repita todas as dimensões moldadas. Concentre-se no que controla o enchimento, descarga, manuseio, empilhamento e preparação de testes. Use medidores de avanço ou não avanço onde eles reduzem o julgamento do operador.
Inspecione o contato após o manuseio. Levante ou mova a unidade com o método aprovado. Procure novas marcas, pontos de pressão locais ou movimento. A garrafa interna e a gaiola devem funcionar conforme o projeto pretendido, e não apenas caber enquanto estão paradas.
| Verificação de montagem | O que gravar | Possível conexão de processo |
|---|---|---|
| Inserção de gaiola | Método de folga, interferência, orientação e inserção | Dimensões do corpo, resfriamento, deformação de remoção |
| Assentos de paletes | Contato de suporte, balanço, ajuste do localizador e altura de saída | Formato da base, suporte de resfriamento e inserto de molde |
| Fechamento superior | Resultado do medidor, face de vedação e altura instalada | Ferramentas de pescoço, corte, encolhimento e manuseio |
| Válvula inferior | Linha central, ângulo, condição da junta e acesso à gaiola | Inserção de saída, distribuição de parede e acabamento |
| Unidade concluída | Identificação, condição visual e revisões de componentes rastreáveis | Controles de montagem e inspeção final |
O teste de vazamento deve usar uma configuração aprovada. Defina quais componentes serão instalados, meio de teste, pressão ou vácuo, estabilização, duração e regra de rejeição. O método deve corresponder ao programa de produto aplicável. Uma verificação rápida no chão de fábrica não substitui automaticamente um teste formal.
Guarde um conjunto aprovado como amostra limite. Fotografe as interfaces. Armazene a receita moldada, o lote de material, a revisão da gaiola, a revisão do palete, os dados da válvula e do fechamento com o registro da amostra.
Separe o FAT da máquina da aprovação de tipo de projeto IBC completa
O teste de aceitação de fábrica comprova a célula de moldagem encomendada em relação ao produto e às condições acordadas. Não concede aprovação para todos os IBCs montados, substâncias de enchimento ou mercados.
OUNECE Regulamentos Modelo da ONU Rev.é a atual publicação de referência global de 2025. Seu Capítulo 6.5 aborda a construção e testes de IBCs. As regras nacionais e modais poderão adotar edição específica ou acrescentar requisitos. Confirme a autoridade aplicável e a rota de teste qualificada antes de congelar o plano de validação.
Não comece com uma única altura de queda encontrada online. O tipo de projeto, material, conteúdo pretendido, grupo de embalagem, preparação, condicionamento, fechamentos e sequência completa de testes afetam o programa. A autoridade competente ou laboratório qualificado deverá definir as provas exigidas.
A qualificação da máquina ainda deve criar evidências úteis a montante. Registre especificações de materiais, disposição de camadas, massa bruta e líquida, mapa de parede, dimensões, resultado de vazamento, receita e revisões de componentes. Guarde as amostras do lote testado. Essas informações ajudam a vincular o processo de fabricação aos testes posteriores da embalagem.
Separe três documentos. O relatório FAT da máquina cobre o desempenho de construção e processo. O relatório de qualificação de montagem abrange o ajuste da gaiola, palete, válvula e tampa. O relatório de teste regulamentar cobre o tipo de projeto aplicável. Cada relatório deve indicar o seu âmbito e limitações.
Os controles de produção continuam após a aprovação. Gerencie alterações em resina, pigmento, inibidor, material reciclado, proporção de camada, molde, fechamento, válvula, gaiola e palete por meio do sistema de qualidade aprovado. Uma pequena alteração pode afetar a base utilizada para teste.
Para uma linha de embalagem regulamentada menor, oGuia de célula de tambor químico KGB200L/LPmostra a mesma distinção entre evidência de máquina e aprovação de pacote.
Meça a saída na última porta de célula aceita
A página do produto atual não fornece uma taxa de produção utilizável. Sua linha de ciclo seco exibe150 litros, portanto este artigo não infere peças por hora. O projeto precisa de uma meta de produção aceita com base na garrafa interna real e na célula completa.
Escolha primeiro o limite de saída. Garrafas internas moldadas por hora medem a célula de moldagem. IBCs montados e testados quanto a vazamentos por hora medem um sistema maior. Ambos os números podem ser úteis, mas não devem compartilhar o mesmo rótulo.
garrafas internas passando pela inspeção de moldagem acordada ÷ minutos observados x 60
unidades montadas passando pelo portão final acordado ÷ minutos observados x 60
Conte todas as partidas, rejeições e paradas. Classifique as causas. Recuperação de extrusão, resfriamento, manuseio de robô, acabamento, inserção de gaiola, instalação de válvula e teste de vazamento podem definir a taxa de célula. A porta estável mais lenta determina a produção final.
A demanda de material deve usar massa bruta de granalha e eventos de moldagem. O peso interno da garrafa acabada perde perdas de corte e inicialização. Relate quilogramas brutos por garrafa aceita, bem como peças por hora.
A energia precisa do mesmo limite. Kinggle publica 110 a 150 kW como referência de potência média para a plataforma. Não é kWh por IBC. Registre o ponto de medição selecionado, o estado de produção, a duração da execução e a contagem aceita. Oguia de medição de energiaexplica essa distinção.
Use uma avaliação longa o suficiente para expor filas de recuperação e downstream. Uma explosão curta pode mostrar o movimento da máquina, mas não detectar desvio de material, desequilíbrio de resfriamento ou acúmulo de gaiola.
Um painel útil inclui garrafas moldadas aceitas, IBCs completos aceitos, rendimento na primeira passagem, quilogramas brutos por garrafa aceita, massa final, ciclo médio, tempo de inatividade contado e energia por unidade aceita. Defina cada termo no protocolo de aceitação.
Planeje o edifício em torno do desenho de arranjo geral atual
Uma máquina de 55 t precisa de mais do que área útil. O edifício deve suportar instalação, manutenção, movimentação de materiais e acesso seguro. Comece com o desenho geral atual do fornecedor para a revisão solicitada.
A tabela pública lista uma máquina de 9,5 por 5,1 por 6,5 m. O desenho da página do produto exibe suas próprias dimensões. Trate o desenho como uma referência visual até que Kinggle confirme qual revisão do desenho corresponde à cotação. Não use uma imagem da web para projetar a base.

Marque a rota do molde. Inclua o tamanho da porta, capacidade do piso, altura do gancho do guindaste, pontos de elevação e armazenamento. Mostre o espaço para puxar o parafuso e o acesso à cabeça do acumulador. Adicione escadas seguras e acesso à plataforma ao redor de equipamentos elevados.
Mapeie o fluxo de material do armazenamento para cada extrusora. Adicione masterbatch, reafiação, transporte, moagem e controle de poeira. Mantenha a guarnição limpa separada dos resíduos misturados. Mostre como será feita a manutenção de uma tremonha cheia ou de uma linha de retorno bloqueada.
Use folhas de utilidades específicas do projeto. A página lista 0,8 MPa e 2 m³/min para ar soprado. Ele lista 0,3 MPa e 120 L/min para água de resfriamento. Planeje a pressão na máquina, pico de vazão, receptores, tratamento, temperatura de alimentação, condição de retorno e rejeição de calor.
O projeto elétrico precisa de carga conectada, tensão, frequência, proteção, rotas de cabos e cargas auxiliares. A referência média publicada de 110 a 150 kW não é a carga conectada. Inclui chillers, compressores, equipamentos de materiais, moedores, estações de montagem e testes no total da planta.
Use o Kinggleguia de requisitos de utilidadepara construir a folha limite. Congele essa folha com o layout e o desenho de base.
Siga um lote IBC rastreável através do teste de aceitação de fábrica
Um FAT útil começa antes da máquina funcionar. Acorde o desenho interno da garrafa, revisões de componentes, resina, estrutura de camadas, mapa de parede, plano de amostra, limite de produção e limites de aceitação. Nomeie os instrumentos e métodos de teste.
- Confirme a plataforma encomendada.Verifique o código do modelo final, extrusoras, cabeçote acumulador, arranjo de fixação, controlador, robô, hardware de sopro, proteção e auxiliares em relação ao contrato.
- Confirme utilitários e calibração.Registre as condições de energia, ar e resfriamento. Liste os instrumentos de medição e o status de calibração.
- Carregue materiais controlados.Registre cada classe de resina, lote, cor, aditivo e fluxo de moagem. Verifique a rota de alimentação para cada extrusora.
- Estabilize o processo de moldagem.Obtenha recuperação, descarga, resfriamento do molde, remoção e acabamento repetíveis antes do início da execução formal.
- Congele a receita inicial.Salve temperaturas, velocidades, configurações de camada, perfil parison, tempos, pressões e configurações downstream em uma revisão.
- Execute a janela de produção acordada.A contagem começa, as garrafas aceitas, as rejeitadas e todas as paradas. Mantenha os códigos de motivo específicos.
- Meça o plano moldado.Verifique massa líquida e bruta, caimento, mapa de parede, aberturas, saída, base, geometria do corpo, aparência e resultado de vazamento.
- Monte componentes de produção.Instale a gaiola, palete, fecho superior, válvula e juntas aprovados. Conclua os medidores de interface e as verificações de montagem.
- Feche o pacote de evidências.Retenha amostras rotuladas, exporte a receita final e registre cada desvio aberto com um proprietário e método de reteste.
Selecione amostras do início, meio e fim da execução formal. Rotule-os com o tempo e a revisão da receita. Mantenha as revisões da gaiola, palete, válvula e tampa junto com o registro da amostra.
Use as estações a jusante reais quando possível. Uma amostra cortada manualmente pode passar enquanto o acessório de corte de produção danifica a saída. Um teste de vazamento em laboratório pode ocultar uma fila no testador de linha planejado.
Não misture aprovação regulatória com uma assinatura geral do FAT. Se um teste formal for testemunhado, anexe o protocolo de teste e o relatório separados. Indique o tipo de projeto, preparação da amostra e autoridade.
Fotografe a placa de identificação da máquina, a identificação do molde e as amostras retidas. Salve o histórico de alarmes e o contador de produção no final da execução. Registre qualquer intervenção manual que tenha alterado uma garrafa, mesmo após a inspeção final ter sido aprovada. Esses detalhes ajudam a equipe do site a reproduzir o estado aceito após a instalação.
O processo de vendas da Kinggle inclui inspeção e convite para participar do teste. Use oguia FAT da máquinapara definir o registro. Revise as imagens dos equipamentos disponíveis no Kinggle'spágina de vídeoantes da visita para que a equipe possa preparar perguntas específicas.
Envie um arquivo de projeto IBC pronto para cotação em vez de apenas um volume
Uma solicitação que diz apenas “máquina IBC 1000L” deixa o trabalho importante indefinido. Envie um desenho aprovado da garrafa interna e fotos. Adicione uma amostra física quando for prático. Indique a capacidade nominal e o conteúdo pretendido.
Inclui peso moldado líquido, estimativa bruta de tiro, mapa de acabamento e mapa de espessura da parede. Nomeie cada fluxo de resina, aditivo, cor e regra de moagem. Anexe o diagrama de camadas e o método de verificação.
Adicione os desenhos da gaiola, palete, fecho superior, válvula inferior e junta. Marque as interfaces controladas. Indique quem fornece cada componente durante o teste do molde, FAT e inicialização do local.
Liste todas as verificações do produto. Inclua dimensões, medidores, tempo de condicionamento, método de vazamento e verificações de montagem. Identifique qualquer programa de tipo de projeto aplicável, autoridade competente ou laboratório de testes. Não cole uma lista de testes genérica de outro mercado.
Defina a saída aceita na porta correta. Indique o padrão de turnos planejado e a demanda anual. Descrever a retirada do robô, corte, suporte de resfriamento, inserção da gaiola, fechamento e montagem da válvula, teste de vazamento, marcação e fluxo de paletes.
Fornece tensão de fábrica, frequência, ar e resfriamento disponíveis, condições ambientais, altitude, planta baixa, dados do guindaste e rota de acesso. Solicite o arranjo geral final, cargas de fundação, folha de utilidades e divisão de transporte.
A resposta do fornecedor deve nomear o modelo final da máquina e a revisão. Deve incluir a arquitetura da extrusora e do cabeçote, base do acumulador, envelope do molde, revisão do grampo, limite auxiliar, protocolo de aceitação e transferência de dados.
Use o Kingglecentro de downloadpara documentos atuais. Envie o arquivo do projeto controlado através dopágina de contato. A cotação pode então responder ao projeto IBC real em vez de uma etiqueta ampla de 1000L.
Perguntas frequentes
Essas respostas abordam os problemas de seleção de máquinas que mais frequentemente alteram o escopo, o teste ou o plano de fábrica. Os dados do modelo publicado continuam sendo uma referência inicial. O acordo técnico assinado deverá controlar o sistema encomendado.
O que uma máquina sopradora IBC 1000L realmente faz?
Ele forma o receptáculo interno de plástico, também chamado de garrafa interna ou forro. O IBC composto completo também inclui sua gaiola externa ou embalagem, palete, fecho superior, válvula inferior, juntas e outras peças estruturais ou de serviço.
Qual é o número do modelo da máquina IBC 1000L da Kinggle?
A página atual em inglês é inconsistente. O resumo do produto mostra KGB1000L-IBC, enquanto a tabela de especificações mostra KGS1000L-IBC. Confirme o código final do modelo e a revisão na cotação, desenhos, placa de identificação e manuais.
O valor publicado do acumulador de 33 kg significa uma garrafa acabada de 33 kg?
Não. A página indica 33 kg como referência de peso do acumulador PE. A massa bruta da forma preliminar inclui o receptáculo interno acabado e todos os acabamentos moldados. Confirme a base da resina, a reserva, a estrutura da camada e o cálculo completo da injeção.
Qual é a produção da plataforma Kinggle 1000L IBC?
A linha atual do ciclo de secagem exibe 150 L, o que não é uma unidade de taxa de produção utilizável. Não infira peças por hora. Defina garrafas moldadas aceitas ou IBCs completos aceitos por hora e comprove essa taxa durante o teste de produção acordado.
Por que a gaiola e o palete devem estar presentes durante o teste da máquina?
A garrafa deve caber e funcionar dentro do conjunto completo. Gaiolas de produção, paletes, tampas e válvulas expõem erros de altura, posição de saída, suporte, folga e manuseio que uma inspeção isolada de garrafas pode deixar passar.
Que informações devo enviar para uma cotação de máquina IBC 1000L?
Envie o desenho da garrafa interna, amostra, peso, mapa de parede, materiais, design de camada e estimativa de acabamento. Adicione os desenhos de gaiola, palete, fechamento e válvula, testes, meta de produção, escopo downstream, layout de fábrica e condições de utilidade.
Construa a proposta da máquina em torno do IBC completo
Envie à Kinggle o arquivo interno controlado da garrafa, interfaces de componentes, plano de materiais e camadas, meta de saída, testes e utilitários de fábrica. A equipe de engenharia pode então confirmar a plataforma 1000L, o molde, os auxiliares e o escopo de aceitação.
Solicite uma solução de máquina IBC 1000L