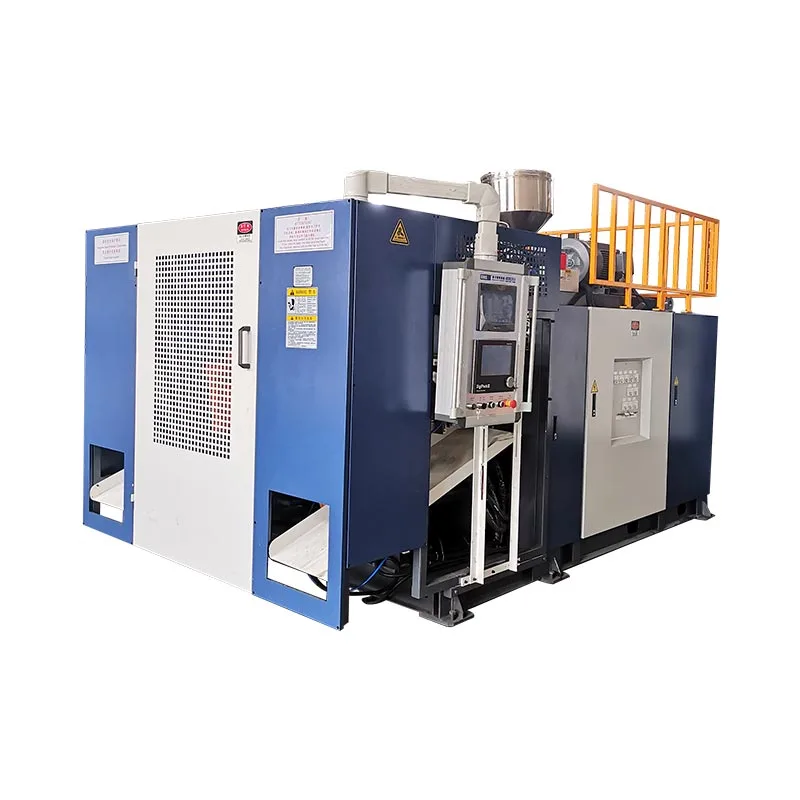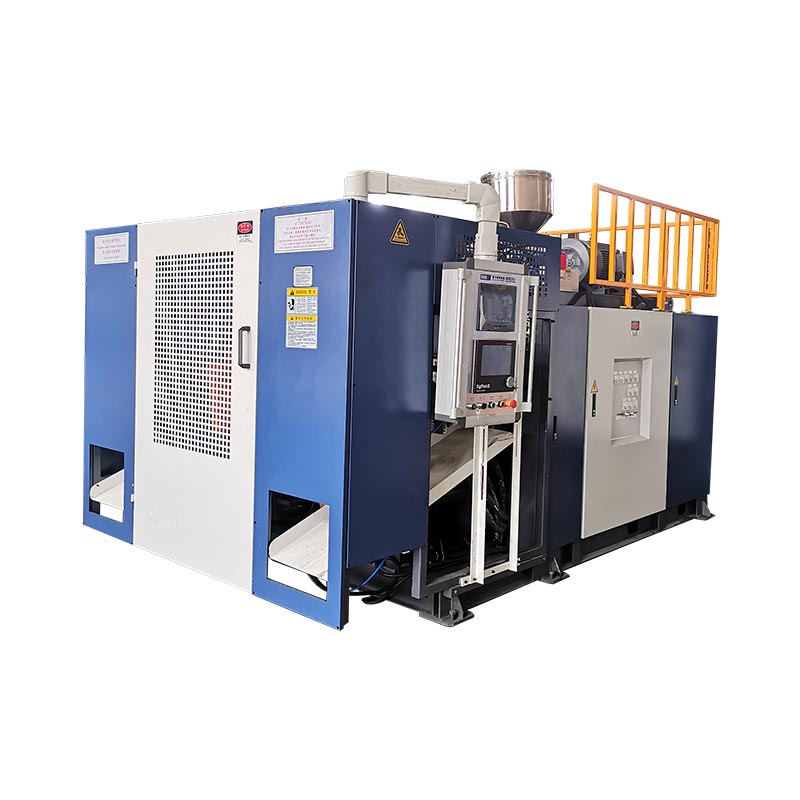

O KGB100B é candidato a grandes produtos ocos somente quando a peça, o molde, a forma bruta e a fábrica atendem aos limites publicados. Kinggle lista uma capacidade máxima de recipiente de 120 L, um tamanho máximo de molde de 920 x 1200 mm, uma referência de acumulador de 12(20) L e uma referência de peso de acumulador de PE de 9(15) kg. Esses números iniciam a revisão de engenharia, mas um desenho do produto e um plano de teste devem decidir a escolha final.
Um comprador que procura uma máquina sopradora de 120L geralmente tem uma peça real em mente. Pode ser um tambor químico, uma barreira de trânsito, um flutuador, um tanque, um brinquedo ou um grande componente técnico. A etiqueta de volume é útil, mas não descreve as áreas mais difíceis, o movimento do molde, a distribuição na parede ou a necessidade de resfriamento.
Este guia considera o KGB100B como um sistema de produção. Explica o que cada número publicado pode dizer e o que não pode. Ele também mostra o que enviar com uma RFQ, para que a discussão possa passar de um nome geral de máquina para uma solução testável.

Seis perguntas para uma verificação rápida de adequação do produto
- O molde completo se ajusta à placa, ao envelope do molde e à faixa de espessura?
- A peça resfriada pode sair do molde pela abertura disponível?
- A massa bruta da forma preliminar está dentro da configuração do acumulador selecionada?
- A extrusora pode recuperar material suficiente para o ciclo alvo?
- A força de fixação pode conter a área projetada e a pressão de sopro acordadas?
- A planta pode fornecer energia estável, água de resfriamento e ar comprimido?
Limite de especificação:os números deste guia provêm do atualPágina do produto Kinggle KGB100B. Eles foram verificados em 15 de setembro de 2026. Trate-os como referências de triagem publicadas. A cotação aprovada, layout, desenho da máquina e acordo técnico devem definir a máquina encomendada.
Uma etiqueta de 120L é um ponto de partida, não uma aprovação do produto
Kinggle publica 120 L como a capacidade máxima do contêiner KGB100B. Isso dá aos compradores um marcador de alcance rápido. Não diz que todas as peças abaixo de 120 L funcionarão na máquina. Um tambor compacto e uma barreira de tráfego longa podem ter larguras de molde, áreas projetadas, comprimentos de forma preliminar e caminhos de remoção muito diferentes.
O volume nominal também pode ocultar a demanda de materiais. Um flutuador grande e de paredes finas pode conter mais ar, mas menos resina do que uma peça técnica menor com nervuras, alças e zonas de aperto grossas. A máquina deve formar o esboço a quente completo, incluindo o material que posteriormente se transforma em rebarbas ou rebarbas. O peso do produto acabado, por si só, subestima o impacto que a cabeça deve fornecer.
A geometria muda a decisão novamente. Áreas profundas podem esticar muito o parison. Painéis largos podem precisar de mais força de fixação. Peças longas podem ser limitadas pela distância entre a matriz e o molde ou pelo espaço de retirada antes que o volume do recipiente se torne relevante. Inserções de pescoço, roscas internas e sopro inferior podem adicionar mais movimento ao ciclo.
Use a descrição do 120L para criar uma lista restrita. Em seguida, compare a peça real e o molde com a máquina. É por isso que o próprio Kinggleprocesso de vendassolicita fotos do produto, desenhos, peso, tamanho, material, espessura e requisitos de saída antes de recomendar um modelo.
Essa sequência mantém o rótulo de capacidade em sua função adequada: primeiro a triagem rápida, depois a confirmação de engenharia.
Transforme a especificação KGB100B em perguntas do comprador
Uma tabela de especificações é mais útil quando cada número leva a uma verificação. A página KGB100B cobre o tamanho da máquina, fixação, extrusão, cabeçote do acumulador e referências de utilidades. Alguns valores são limites claros. Outros descrevem uma configuração publicada ou uma condição de máquina sem carga.
A página lista o acumulador como 12(20) L e o peso do acumulador PE como 9(15) kg. Os parênteses parecem indicar as alternativas listadas, mas a página não define a regra de seleção. A cotação deve, portanto, nomear um arranjo principal e seu escopo material. Não combine o valor maior com uma suposição de máquina padrão, a menos que Kinggle confirme isso para o projeto.
| Campo publicado | Referência KGB100B | Pergunta que deve desencadear |
|---|---|---|
| Capacidade máxima do contêiner | 120 litros | A geometria real do produto e a comparação bruta se ajustam, e não apenas o seu volume nominal? |
| Saída | 320 unidades/h, ciclo seco | Que produção a máquina pode suportar com as regras de molde de produção, resina, resfriamento e qualidade? |
| Tamanho da máquina | 5,9x3,8x4,6m | Existe espaço instalado suficiente para acesso, plataformas, mangueiras, movimentação e manutenção? |
| Peso da máquina | 18 toneladas | Qual plano de fundação e equipamento segue o desenho final do arranjo geral? |
| Força de aperto | 440 kN | É suficiente para a área projetada do produto na pressão de processo acordada? |
| Referências de placas e moldes | Placa de 1200 x 1200 mm; Molde máximo de 920 x 1200 mm | O corpo do molde, o padrão de montagem, os serviços e as conexões se encaixam? |
| Abertura e movimento | Abertura de 500 a 1400 mm; Curso móvel de 600 mm | A peça pode se soltar e sair sem colidir ou danificar superfícies quentes? |
| Espessura do molde | 510 a 600 mm | A espessura instalada inclui placas de apoio, adaptadores e ferramentas necessárias? |
| Extrusora | Parafuso de 100 mm; 24 L/D; Motor de 55 kW | O parafuso selecionado e a janela de processo são adequados para a resina indicada? |
| Capacidade de fusão de HDPE publicada | 160 a 200 kg/h | A demanda bruta de matéria-prima está abaixo de uma produção comprovadamente estável para a formulação real? |
| Cabeça do acumulador | 12(20)L; Referência PE de 9(15) kg | Qual opção é cotada e cobre a massa bruta da forma preliminar com uma margem de processo utilizável? |
| Diâmetro do pino | Máximo 450 mm | Qual pacote de matrizes e ferramentas é necessário para o diâmetro da forma preliminar e o layout do produto? |
| Referência de água de resfriamento | 0,3 MPa; 120 l/min | A que temperatura de entrada, qualidade da água e âmbito do circuito isto se aplica? |
| Linha de energia média publicada | 52 a 60 kW | Quais kWh/kg e kWh por peça aceita relacionados ao produto são medidos durante um teste estável? |
A página do produto também publica pressão de sopro de 0,8 MPa e um valor de fluxo de ar de 1,8, mas sua unidade visível é renderizada como M2/MIN. Essa unidade precisa de correção ou confirmação antes de entrar em uma especificação de instalação. Um RFQ responsável deve sinalizar a incerteza em vez de alterar silenciosamente a unidade.
Leia as linhas relacionadas juntos. O tamanho do molde depende da abertura e da espessura. A massa do acumulador pertence à resina selecionada e à granalha bruta. A capacidade de fusão pertence ao tempo de recuperação e à qualidade de fusão estável. As dimensões da máquina pertencem ao acesso para manutenção e equipamentos auxiliares. Esta leitura conectada evita que um número favorável oculte uma restrição diferente do projeto.
Verifique o envelope do molde e o caminho de remoção da peça
O tamanho máximo do molde publicado é 920 x 1200 mm. A placa tem 1200 x 1200 mm e a faixa de espessura do molde é de 510 a 600 mm. Esses valores descrevem dimensões relacionadas, mas não são intercambiáveis. Um molde pode se ajustar às dimensões indicadas da face e ainda assim entrar em conflito com tirantes, tubos, orifícios de montagem ou equipamentos móveis.
Comece com um desenho de montagem, não com um esboço do produto. Mostre ambas as metades do molde, placas de apoio, coletores de água, pinos de sopro, ferramentas de pescoço ou fundo, dispositivos hidráulicos, sensores e caixas elétricas. Identifique a linha central e o padrão de montagem. Marque todos os itens que se movem para fora do corpo do molde durante a abertura.
A seguir, simule a remoção. A página KGB100B publica uma referência de abertura da placa de 500 a 1400 mm e um curso móvel da placa de 600 mm. A peça acabada precisa de espaço livre para ser liberada, girar se necessário e sair da máquina. Flash, caudas, alças e paredes flexíveis quentes podem ampliar o envelope de remoção real.
A rigidez da peça também é importante. Uma grande peça oca pode deformar-se se um robô a agarrar antes de a parede estar pronta. Uma simples queda pode danificar o pescoço ou deixar marcas em um painel quente. O tempo de resfriamento dentro do molde e suporte após a ejeção pertence à revisão do layout.
Vista de fábrica:mantenha o desenho do molde ao lado do arranjo geral da máquina. Adicione o caminho do gancho do guindaste, a rota do carrinho de molde, a folga do lado de serviço e o acesso seguro do operador. As dimensões publicadas da máquina de 5,9 x 3,8 x 4,6 m não representam a área total da célula.
Uma revisão adequada também inclui o peso do molde e os pontos de levantamento, mesmo que a página pública do produto não publique um limite de peso do molde. Peça à Kinggle para confirmar o peso permitido do molde e o método de manuseio recomendado para a configuração exata. Oguia de design de molde de moldagem por sopro e extrusãofornece uma lista de verificação mais completa para resfriamento, compressão e ventilação.
Dimensione o acumulador a partir da massa bruta de forma preliminar
Um cabeçote acumulador armazena derretimento e libera uma grande quantidade sob demanda. A quantidade de material relevante é o tiro completo que sai do cabeçote. Inclui a peça vendável, rebarbas superior e inferior, restos de alça ou pescoço e qualquer outro material aparado criado pelas ferramentas selecionadas.
Massa bruta de parison = massa da peça acabada + massa de rebarba e corte + tolerância de processo controlada
O subsídio não é uma percentagem universal. Deve vir da peça aprovada, conceito de molde, comportamento do material e resultado do teste.
Kinggle publica 9(15) kg como referência de peso do acumulador PE para o KGB100B. Isso não é uma promessa de que o produto final possa pesar 9 ou 15 kg. Também não é automaticamente transferível para PP, ABS ou uma formulação preenchida. A densidade da resina, a resistência do fundido, a temperatura e a condição da cabeça afetam a janela utilizável do processo.
A linha com capacidade de acumulador de 12(20)L necessita dos mesmos cuidados. A capacidade em litros descreve o volume dentro do sistema, enquanto o desenho do produto e o plano de materiais geralmente são gerenciados por massa. Pergunte qual opção de cabeçote está incluída, qual resina suporta a massa publicada e quanto material permanece no cabeçote no ponto operacional acordado.
Não execute em um limite teórico por padrão. Um projeto precisa de alcance de controle suficiente para corrigir a distribuição da parede e a variação entre planos. Se o parison bruto ocupar quase toda a capacidade disponível, uma alteração posterior do material ou uma correção de espessura local poderá remover esse espaço. O teste deve mostrar massa de tiro estável, comprimento de parison repetível e amortecimento aceitável para a cabeça selecionada.
Para um molde de múltiplas peças, conte cada forma preliminar liberada por ciclo. O tiro completo deve cobrir todas as saídas ativas e seus cortes. A contagem de cabeças e a contagem de cavidades podem alterar a matemática, portanto, indique-as separadamente na RFQ. Oguia de cabeça e cavidadeexplica essa distinção.
Combine a extrusora com a demanda de material e o tempo de recuperação
A página KGB100B lista um parafuso de 100 mm, relação L/D de 24, motor extrusor de 55 kW e quatro zonas de aquecimento. Publica uma faixa de capacidade de fusão de HDPE de 160 a 200 kg/h. Esse intervalo é uma referência com escopo de material. Não deve ser tratado como uma saída garantida para cada classe, masterbatch, taxa de moagem ou janela de temperatura.
Converta a meta de produção em demanda horária bruta. Use massa preliminar bruta e não massa de peça acabada. Inclua todas as posições ativas e utilize os eventos planejados por hora. Isso fornece a taxa de material que a extrusora e o cabeçote devem sustentar enquanto a máquina produz peças aceitáveis.
Demanda bruta de material, kg/h = massa bruta de formas preliminares por evento, kg x eventos de moldagem por hora x formas preliminares ativas por evento
Compare o resultado com um teste da formulação real. Uma gama de folhetos por si só não pode estabelecer a qualidade do fundido ou a margem de recuperação.
O tempo de recuperação deve caber dentro do ciclo da máquina. Se o molde permanecer fechado para resfriamento, a extrusora geralmente utiliza esse tempo para recarregar o acumulador. Um ciclo de resfriamento mais curto pode, portanto, aumentar a taxa de fusão necessária. O movimento mais rápido do molde tem pouco valor se o cabeçote não estiver pronto para o próximo disparo.
O manuseio de materiais pode se tornar a restrição oculta. Peças grandes consomem resina rapidamente. A planta precisa de transporte confiável, secagem quando o material exigir, mistura e controle de contaminação. A moagem pode alterar a densidade aparente e o comportamento da alimentação. Uma formulação escrita é mais útil do que um rótulo amplo como “HDPE mais material reciclado”.
Solicite que o registro do teste inclua o grau da resina, o fornecedor, o pacote de cores, a porcentagem de material reciclado, as configurações de temperatura, a velocidade da rosca e a massa bruta real. Se outro material for planejado, solicite evidências específicas do material. Kinggle'sGuia de processamento de HDPE e PPexplica por que o rótulo do polímero por si só não resolve a configuração da máquina.
Conecte a força de fixação, a área projetada e as condições de sopro
A página KGB100B publica 440 kN de força de fixação. Um número maior não é automaticamente melhor e uma etiqueta de volume não pode validar o clamp. O molde vê a força de separação em toda a área projetada exposta à pressão interna. A forma do produto, o flash land, o design de pinçamento e a pressão do processo influenciam a necessidade real.
A área projetada é a silhueta da cavidade pressurizada no plano de partição do molde. Um componente plano largo pode criar mais carga de separação do que um contêiner mais profundo, porém mais estreito. A revisão deve usar o desenho real da cavidade. Deve também incluir a pressão de sopro selecionada e qualquer fator de segurança acordado.
A página pública lista 0,8 MPa como referência de pressão de sopro. Isso não significa que todos os produtos devam funcionar na mesma configuração. A temperatura da resina, a ventilação, a espessura da parede, os detalhes da superfície e a estratégia de resfriamento afetam o processo. O teste de fábrica deve usar uma janela de produção documentada que produza peças aceitáveis sem crescimento de rebarbas ou comportamento instável do molde.
O design de pinça faz parte do mesmo sistema. Uma vedação fraca pode criar vazamentos ou uma solda frágil. O excesso de material pode aumentar o flash e dificultar o corte. O alinhamento do molde, o movimento do grampo e a colocação do parison devem apoiar o ferramental em vez de compensá-lo.
Peça ao fornecedor do molde e ao fornecedor da máquina para revisar o mesmo desenho. Isto evita uma lacuna comum em que cada parte aprova apenas o seu próprio equipamento. O acordo técnico final deve indicar a área projetada, pressão do processo, requisitos de fixação, espessura do molde, detalhes de montagem e conexão.
Planeje a fábrica em torno da célula de moldagem completa
A página KGB100B publica um tamanho de máquina de 5,9 x 3,8 x 4,6 me um peso de 18 t. Esses são pontos de partida valiosos para layout e aparelhamento. Eles não incluem todas as plataformas, sistemas de resina, resfriadores, compressores, dispositivos de remoção, transportadores, aparadores ou limites de segurança.
Comece acima da máquina. Confirme a altura livre do edifício, a capacidade do guindaste, o caminho de remoção do cabeçote e o acesso a aquecedores e componentes hidráulicos. Em seguida, trabalhe para fora. Os operadores precisam de espaço para inspecionar o molde, remover uma peça presa e chegar aos pontos de serviço normais. A entrega de materiais e o manuseio de peças acabadas precisam de rotas que não cruzem zonas inseguras.
A água de resfriamento merece mais do que uma estimativa do tamanho do tubo. A página lista 0,3 MPa e 120 L/min, mas a planta também precisa da temperatura de entrada necessária, aumento de temperatura aceitável, qualidade da água, filtração e condição de retorno. Os circuitos do molde e o resfriamento do óleo podem precisar de controle separado. A ficha de utilidade final deve indicar o que está incluído no fluxo publicado.
O ar comprimido precisa do mesmo tratamento. O site fornece uma referência de pressão de 0,8 MPa, mas sua unidade de fluxo de ar visível é inconsistente. Solicite uma demanda corrigida de entrada da máquina, demanda de pico, qualidade do ar, ponto de orvalho e tamanho da conexão. Pode ser necessário um receptor para manter a pressão estável durante grandes eventos de sopro.
A página do produto rotula 52 a 60 kW como “consumo médio de energia”. Como kW é uma unidade de potência, use a figura apenas como referência de potência publicada. Não converta em kWh por peça. A energia relacionada ao produto depende do molde, da resina, do ciclo, dos auxiliares e da produção aceita.
EUROMAPA 46.2define medidas relacionadas ao produto para uma determinada máquina de moldagem por extrusão e sopro, molde e produto especificado. Requer operação estável e qualidade do produto que atenda aos requisitos do cliente. Esta é uma base sólida para um teste de aceitação. Kinggle'sguia de requisitos de utilidadepode ajudar a estruturar a ficha técnica da planta.

Um ciclo seco de 320 unidades/h não é resultado de produção
Kinggle rotula 320 pcs/h como a saída do ciclo seco KGB100B. Um ciclo seco mede o movimento da máquina sem comprovar todo o processo de produção. Não inclui recuperação de resina, queda de forma preliminar, sopro, resfriamento, remoção de peças, corte ou inspeção de qualidade nas condições de produção pretendidas.
Peças grandes geralmente têm resfriamento limitado. Alças grossas, cantos e zonas de aperto podem precisar de mais tempo do que áreas de parede largas. Um movimento de abertura mais rápido não consegue libertar uma peça que ainda está demasiado mole para manter a forma. A automação também pode definir o ritmo se o robô, o aparador ou o transportador forem mais lentos que a máquina de moldagem.
Use três valores de saída separados. Primeiro, registre o ciclo de secagem apenas como referência de movimento. Segundo, meça o volume bruto de peças moldadas por hora durante o teste de produção. Terceiro, relate as peças aceitas por hora após as verificações de qualidade acordadas e as paradas contadas.
Produção aceita = peças moldadas brutas - peças rejeitadas - peças perdidas durante paradas contadas
Para planejamento de turnos, documente o período de medição e as categorias de parada. Uma observação curta do melhor ciclo não é uma taxa de produção estável.
O plano de aceitação deve nomear a peça, molde, resina, cor, regra de reafiação, ações do operador e equipamentos auxiliares. Deve também definir o padrão de qualidade. Peso, dimensões, desempenho de vazamento, condição de flash, aparência e espessura da parede são categorias comuns, mas o projeto deve escolher aquelas que importam.
Use o ciclo alvo como um orçamento. Divida-o em descarga do acumulador, movimentação do molde, sopro, resfriamento, exaustão, abertura, retirada e recuperação. Isto mostra se o limite vem da máquina, do molde, do material ou do trabalho posterior. Oguia de otimização do tempo de cicloexplica como melhorar um estágio sem transferir o defeito para outro lugar.
A programação da parede deve seguir o produto e não uma curva copiada
Grandes peças moldadas por extrusão e sopro esticam de maneira desigual. O material próximo a um ombro, canto, alça ou reentrância profunda pode se deslocar mais longe do que o material em um painel largo. Uma folga uniforme da matriz pode deixar uma área muito fina enquanto outra carrega peso desnecessário.
A página KGB100B diz que o modelo padrão inclui um controlador de espessura MOOG 100. O controlador exato instalado, a resolução do perfil e o pacote de opções devem ser mencionados na cotação. UMManual do Moog DigiPack III hospedado pela Kingglemostra como um controlador de máquina acumuladora pode vincular a posição da ferramenta a um perfil programado. Ele também lista as funções de tamanho da dose, almofada e posição do acumulador. Esse manual ilustra a lógica de controle, mas não deve ser usado para assumir a interface KGB100B exata.
Construa o primeiro perfil a partir de geometria conhecida e tempo de molde. Em seguida, corte ou meça as peças em locais definidos. Mude uma região de cada vez e registre a revisão. Uma parte mais pesada não é automaticamente uma parte melhor. O objetivo é ter material suficiente onde o desempenho precisa e menos excesso onde não é necessário.
O trabalho de perfil deve permanecer conectado à massa do tiro e ao comprimento do parison. Ampliar uma região do perfil altera o material disponível em outro local. A temperatura e o inchaço também podem alterar o resultado. Salve a receita aprovada com classificação do material, cor, temperatura da cabeça, configurações de injeção e versão do molde.
Oguia de programação parisonfornece um método de ajuste passo a passo. Para este projeto, o FAT deve comparar o perfil final salvo com o mapa da parede medido e a faixa de peso da peça.
Execute um teste de fábrica que responda à decisão de compra
Um teste de aceitação de fábrica útil não é uma demonstração de máquina. É uma tentativa controlada de fabricar o produto acordado sob condições documentadas. O resultado deverá mostrar o que foi testado, como foi medido e o que ficou fora do escopo do teste.
EUROMAPA 46.2 oferece disciplina de medição útil. Ele exige que a máquina esteja em condições estáveis, que a qualidade do produto atenda aos requisitos do cliente e que os principais dados do processo sejam documentados. O processo de vendas da Kinggle também diz que os clientes podem ser convidados a participar do teste. Transforme essa oportunidade em um protocolo escrito antes do início do teste.
- Congele o artigo de teste.Identifique a revisão da peça, o molde, a disposição do cabeçote, a contagem de cavidades ou saídas e cada opção instalada.
- Registre a formulação.Liste o grau de resina, fornecedor, pacote de cores, aditivos e regra de moagem. Mantenha material suficiente de um lote conhecido, se possível.
- Verifique a configuração.Registre as temperaturas do cano e da cabeça, configurações de tiro, arquivo de perfil, condições de sopro, condições da água de resfriamento e status de automação.
- Alcance uma operação estável.Não selecione a primeira parte aceitável. Combine as regras de estabilização e a janela de amostragem antes de medir o desempenho.
- Meça o equilíbrio de massa.Pese a peça acabada, rebarbas e outros acabamentos. Confirme a massa bruta da forma preliminar em relação ao arranjo do acumulador citado.
- Inspecione a qualidade do produto.Use os locais e métodos aprovados para espessura de parede, dimensões, peso, desempenho de vazamento e defeitos visíveis.
- Contar a saída aceita.Reportar ciclos totais, peças brutas, rejeições e paradas durante o período acordado. Mantenha o ciclo seco como um registro separado.
- Meça utilidades.Registre tensão, potência, pressão e vazão do ar comprimido, temperatura da água de resfriamento, pressão e vazão em limites definidos.
- Repetibilidade do desafio.Verifique a massa do shot, a posição do parison e as medidas do produto na janela da amostra, não apenas em uma peça selecionada.
- Fechar desvios.Dê a cada item com falha um proprietário, uma ação, um requisito de evidência e uma data de vencimento antes da aprovação da remessa.
Mantenha as leituras brutas com o resumo assinado. As fotos devem mostrar a identificação da amostra e o local da medição. Arquivos de receitas, alarmes e notas de desvio fazem parte das evidências. Oguia FAT para máquina de moldagem por soprocontém uma estrutura de aceitação mais completa.
A seleção da amostra também precisa de uma regra. Numere as peças em sequência e não substitua uma amostra com falha por uma melhor. Se as configurações mudarem, inicie um novo grupo de amostra e registre o tempo de alteração. Isso mantém o resultado rastreável. Também separa a variação normal do desenvolvimento deliberado do processo.
Antes da aprovação da remessa, compare o registro do teste com a matriz de requisitos assinada. Uma verificação de movimento da máquina aprovada não pode fechar um item aberto de qualidade do produto. Qualquer teste que não possa ser concluído deverá permanecer visível com o motivo e o método de acompanhamento acordado.
Prepare uma RFQ que um fabricante de máquinas possa projetar
Um pedido vago de “uma máquina sopradora de 120 litros” convida a uma proposta vaga. Envie um pacote técnico compacto. Não precisa ser perfeito, mas deve separar os requisitos conhecidos das decisões abertas.
Comece com um desenho dimensionado do produto ou arquivo 3D. Adicione fotos quando elas explicarem pescoços, inserções, alças ou acabamentos. Indique o peso final desejado e identifique áreas críticas da parede. Nomeie o tipo de material e qualquer material reciclado permitido. Se a resistência química ou um teste regulamentar for importante, indique o padrão exato e a condição do produto.
Em seguida, defina a produção. Forneça peças aceitas por hora ou por dia, turnos disponíveis, automação planejada e etapas posteriores. Informe se o projeto inclui um novo molde. Caso já exista molde, forneça desenho de montagem, peso, espessura, conexões de montagem e serviço.
As informações da instalação devem incluir alimentação elétrica, frequência, capacidade de ar comprimido, condições da água de resfriamento, altura livre, porta de acesso, guindaste e dados do piso. Não espere até a instalação para comparar esses itens com a máquina. Projetos de peças grandes podem ser restringidos pelo rigging e pelo manuseio do produto tão facilmente quanto pela extrusão.
Anexe com a consulta
Desenhos de produtos e moldes, detalhes de resina, meta de produção, critérios de qualidade, condições de utilidade, limites de layout e escopo de automação desejado.
Solicitação na proposta
Opção de cabeça final, parafuso e acionamento, declaração de ajuste do molde, limites de utilidade, layout, protocolo de aceitação, opções fornecidas e exclusões técnicas.
Solicite uma matriz de requisitos preenchida. Cada linha deve dizer “em conformidade”, “requer alteração” ou “não incluído”, seguido de uma referência à proposta. Isso é mais fácil de auditar do que declarações dispersas por e-mail. Kinggle fornece umárea de downloadpara documentos técnicos e umformulário de consulta do projetopara contato inicial.
Quando o KGB100B pertence à lista
O KGB100B merece uma análise mais detalhada quando o produto estiver próximo de sua faixa de aplicação em peças grandes e as verificações de engenharia estiverem alinhadas. A página do produto nomeia barris químicos, peças automotivas, barreiras de trânsito, carros alegóricos, brinquedos e móveis como aplicações. Essa lista mostra o campo pretendido, mas não é prova de que uma parte específica será executada.
Um caso forte de lista restrita tem quatro características. O molde se adapta com espaço para movimentação e serviços. A massa bruta da forma preliminar se ajusta à opção de cabeçote confirmada. A recuperação de extrusão suporta o ciclo necessário com o material pretendido. A fábrica pode fornecer serviços públicos e manuseio dentro dos limites acordados.
Mude para outra configuração quando uma dessas condições falhar. Um acumulador maior pode resolver a massa do granalha, mas não a largura do molde. Uma placa maior pode resolver o envelope do molde, mas não a recuperação da extrusão. Um tamanho de máquina diferente pode ser mais econômico quando a peça for muito menor que a faixa de trabalho da plataforma.
Faça também uma pausa quando os dados estiverem incompletos. As figuras entre parênteses do site e a unidade de fluxo de ar inconsistente precisam de esclarecimentos por escrito. O número do ciclo de secagem não pode encerrar uma garantia de produção. Esses são itens normais para um acordo técnico, e não motivos para adivinhações.
A decisão de compra deve terminar com um plano experimental baseado em partes. Se a máquina puder fabricar peças estáveis e aceitáveis na taxa e limite de utilidade acordados, o modelo se adequa ao trabalho. Se faltarem essas provas, a lista restrita permanece provisória.
Perguntas frequentes
Quais produtos a máquina sopradora KGB100B 120L pode fabricar?
Kinggle lista barris químicos, peças automotivas, barreiras de trânsito, carros alegóricos, brinquedos e móveis na página KGB100B. Estas são referências de aplicação, não aprovações automáticas. O produto real ainda precisa de verificações quanto ao tamanho do molde, massa bruta da forma preliminar, demanda de fixação, material, caminho de remoção e resfriamento.
120 L significa que todos os recipientes abaixo de 120 L caberão?
Não. O volume nominal do contêiner é apenas um valor de triagem. Uma peça abaixo de 120 L ainda pode exceder o envelope do molde, o limite de área projetada, a demanda do acumulador ou o espaço de remoção disponível. Envie os desenhos do produto e do molde para uma análise específica do modelo.
O KGB100B pode produzir um produto HDPE acabado de 15 kg?
Não faça essa suposição a partir da tabela pública. A página publica 9(15) kg como referência de peso do acumulador PE, aparentemente ao lado de duas capacidades de cabeçote listadas. A massa bruta de parison inclui a peça e todas as rebarbas ou acabamentos. A cabeça selecionada, a resina e a margem de processo utilizável devem ser confirmadas pela Kinggle e comprovadas em um teste.
320 unidades/h é a produção esperada?
Não. Kinggle rotula 320 unidades/h como ciclo de secagem. A produção real aceita inclui extrusão, formação de parison, sopro, resfriamento, remoção, corte, rejeições e paradas. Indique a saída aceita necessária e verifique-a com o molde e material de produção.
Como o uso de energia deve ser comparado?
Compare a energia relacionada ao produto sob o mesmo molde, produto, resina, regras de qualidade e limite de teste. A página KGB100B publica 52 a 60 kW como linha de energia média, que é uma referência de potência. Meça kWh/kg e kWh por peça aceita durante uma produção estável em vez de converter o valor da página.
Que informações devo enviar para uma cotação KGB100B?
Envie desenhos e fotos do produto, dimensões, peso final, requisitos de parede, qualidade do material, regra de retificação, produção aceita, testes de qualidade, dados de molde, condições de utilidade e necessidades de automação. Marque claramente os itens desconhecidos. Isso fornece ao fornecedor informações suficientes para confirmar o cabeçote, o ajuste do molde e o escopo do teste.
Verifique sua peça antes de escolher a máquina
Envie à Kinggle o desenho do produto, estimativa de peso bruto, resina, dados do molde, meta de produção e condições de utilidade da fábrica. A equipe pode avaliar se a plataforma KGB100B e a configuração do acumulador selecionada se adequam ao projeto.
Solicite uma análise de adequação do produto