
Configure o KGB110A a partir de uma amostra de produto medida, não apenas do nome 160L. Registre a geometria da peça, peso líquido, mapa de parede, resina, acabamento e meta de produção. Em seguida, use essas informações para verificar o envelope do molde, a demanda bruta de parison, a recuperação da extrusão, os requisitos de fixação e as utilidades da fábrica.
Uma sopradora de 160 litros pode fazer produtos muito diferentes. Uma barreira rodoviária oca tem uma ampla área projetada. Um pontão pode ter zonas de tração longas e requisitos de vedação. Um painel de mesa pode ser largo, mas relativamente raso. Um nome de modelo não elimina essas diferenças.
O ponto de partida mais útil costuma ser o objeto que já está na mesa do comprador. Meça, pese e marque as áreas que importam. Essa amostra se torna o elo entre o projeto do produto, as ferramentas, a configuração da máquina e o teste de aceitação.

O arquivo de amostra de seis páginas que deve orientar o projeto
Desenho dimensionado de peças, dimensões totais, aberturas, insertos e interfaces de montagem.
Peso líquido da peça, qualidade do material, cor, aditivos e material reciclado permitido.
Mapa de espessura de parede com locais críticos e requisitos de teste de produto.
Mapa de corte mostrando flash superior, cauda inferior, sucata e outras perdas.
Meta de produção aceita, padrão de turno, automação e trabalho posterior.
Energia de fábrica, ar, água, acesso, elevação e espaço disponível nas células.
Nota sobre dados publicados:O título da página atual e o texto do aplicativo de Kinggle colocam o KGB110A na classe 160L. A mesma página mostra atualmente 120 L na tabela de resumo e capacidade máxima. Este artigo segue o posicionamento publicado do produto 160L, mas a capacidade exata solicitada deve ser confirmada no orçamento e acordo técnico.
Comece com a amostra do produto, não com o rótulo do catálogo
A amostra informa onde a decisão da máquina pode falhar. Suas dimensões externas afetam o molde. Seu peso e acabamento afetam o acumulador. Suas amplas superfícies afetam a área projetada. Cantos profundos e alças afetam a distribuição na parede. O comportamento de resfriamento afeta o tempo de ciclo e a remoção.
O volume ainda é útil. Ajuda a colocar o projeto em uma gama geral de máquinas. No entanto, dois produtos com o mesmo volume fechado podem necessitar de cabeças, grampos ou aberturas de molde diferentes. Um flutuador volumoso pode conter mais ar e usar menos resina do que um painel técnico denso com nervuras locais e zonas de montagem espessas.
Não confie na peça acabada de um concorrente como única fonte. Se possível, adicione o arquivo do projeto original e o requisito de desempenho pretendido. Uma amostra copiada pode incluir espessura de parede que compensa um molde ou processo antigo. Repetir aquela parede sem compreender a sua função pode adicionar peso sem melhorar o desempenho.
Kinggle está documentadoprocesso de vendascomeça com fotos do produto, desenhos, peso, tamanho e material. Também exige requisitos de espessura, rendimento e resistência química. Essa ordem é prática porque a recomendação da máquina segue as evidências do produto.
O arquivo de amostra deve ter um número de revisão. Se o pescoço, o cabo, a inserção ou o comprimento total mudarem, atualize o arquivo antes que a máquina e o molde sejam congelados. Isso evita um projeto onde a cotação cabe em uma amostra anterior, mas o desenho de produção não cabe mais na célula cotada.
Crie um dossiê de amostra que possa sobreviver à revisão de engenharia
Comece com medidas básicas. Registre o comprimento, largura e altura totais. Adicione diâmetros de abertura, acabamento do pescoço, tamanho do flange, folga do manípulo e a posição de qualquer inserto. Marque a linha de partição e as áreas de compressão visíveis se a amostra as revelar.
Pesar o produto completo em balança calibrada. Em seguida, separe quaisquer componentes removíveis que não sejam moldados por sopro. Uma tampa, tampão, inserto de metal ou enchimento de espuma não devem ser contados como plástico moldado. Registre o método de identificação do material em vez de assumir a aparência do polímero.
A espessura da parede precisa de um mapa de localização. Numere os pontos em um desenho ou foto. Inclui cantos, transições de ombros, alças, contatos de base, zonas de montagem e painéis largos. Uma única espessura média esconde a área fina que pode controlar o desempenho.
A seguir, escreva os testes do produto. Um flutuador, uma barreira de trânsito, um painel para móveis e um contêiner industrial não têm os mesmos critérios de aprovação. Use o desenho real do comprador, exigência regulatória ou teste interno. Não peça emprestado um teste de altura de queda, carga ou vazamento de um produto não relacionado.
| Evidência de amostra | Como gravar | Decisão da máquina afetada |
|---|---|---|
| Geometria geral | Desenho cotado ou arquivo 3D verificado | Envelope do molde, linha central, posição da cabeça e caminho de remoção |
| Peso moldado líquido | Peso sem peças montadas separadamente | Ponto de partida para massa bruta de parison |
| Distribuição de parede | Locais numerados com o método de medição escolhido | Perfil de Parison, distribuição de doses e critérios de teste |
| Sistema de resina | Grau, fornecedor, cor, aditivos e regra de moagem | Adequação do parafuso, taxa de fusão e janela de processamento |
| Aparar e piscar | Sucata esperada na parte superior, inferior, alça e lateral | Demanda do acumulador e carga de material reciclado |
| Testes funcionais | Método nomeado, condição, tamanho da amostra e limite de aprovação | Projeto de molde, resfriamento, alvos de parede e escopo FAT |
| Saída aceita | Peças boas por hora ou turno após inspeção | Taxa de recuperação, resfriamento, automação e capacidade downstream |
Uma amostra é uma evidência, não uma especificação completa. Pode ter envelhecido, deformado ou absorvido produtos químicos. Use-o para fazer perguntas melhores e, em seguida, coloque o desenho aprovado e o padrão de teste acima da amostra física na hierarquia do documento.
Leia a especificação KGB110A como um conjunto de verificações
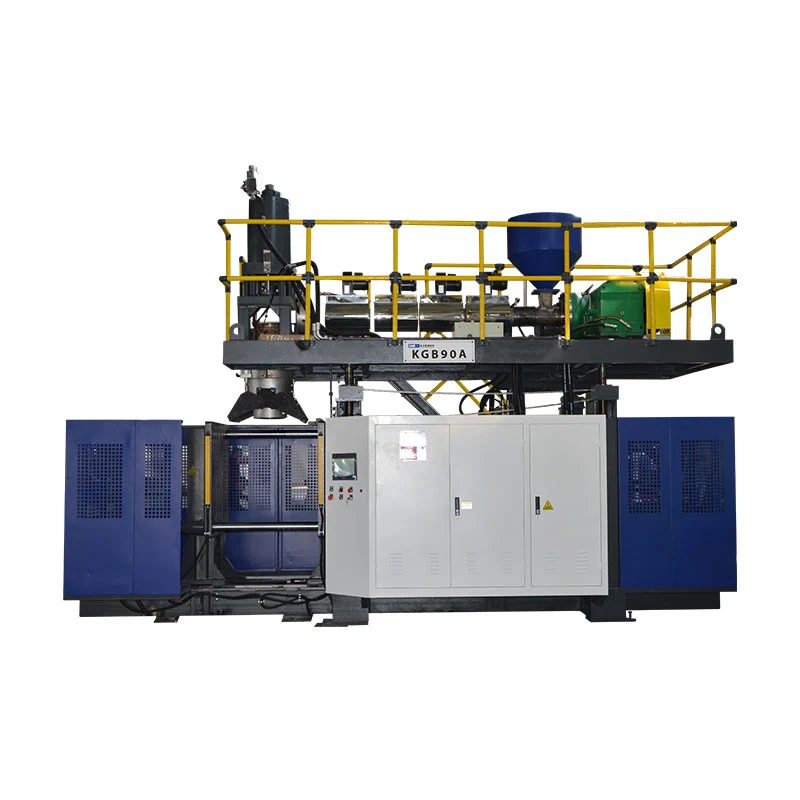
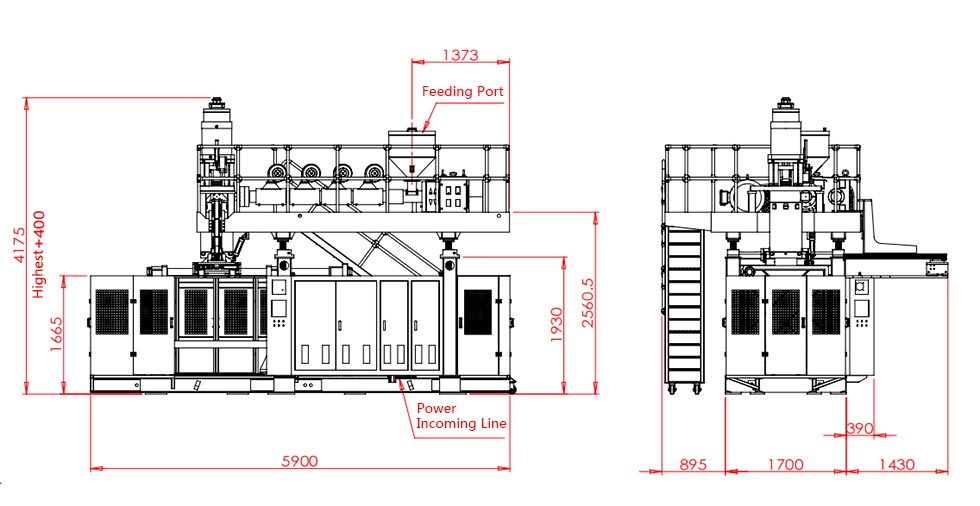
OPágina do produto KGB110Apublica um tamanho de máquina de 6,6 x 4,2 x 5,2 m e peso de máquina de 22 t. Sua seção de fixação possui 760 kN, uma placa de 1100 x 1400 mm e um molde máximo de 1000 x 1400 mm. A página também fornece uma faixa de espessura de molde de 610 a 750 mm.
Para abertura e movimentação, a página mostra 600 a 1600 mm e curso móvel de 600 mm. Esses números precisam do conjunto do molde ao lado deles. A questão útil é se a peça resfriada completa pode se soltar e sair do molde com o robô pretendido, as inserções e os acabamentos ainda fixados.
A seção de extrusão lista um parafuso de 110 mm, relação L/D de 25, motor extrusor de 75 kW e quatro zonas de aquecimento. A capacidade de fusão publicada do HDPE é de 160 a 200 kg/h. Esse intervalo pertence ao texto HDPE da página. Não prova a mesma taxa para outro material ou formulação.
A seção principal publica capacidade do acumulador de 12(20) L e peso do acumulador de PE de 9(15) kg. Ele também lista um diâmetro máximo do pino da matriz de 450(600) mm. Os valores entre parênteses podem refletir opções de configuração, mas a página não define a regra. A proposta deve indicar o cabeçote selecionado, ferramental e base de resina.
A página descreve o modelo padrão com controlador de espessura MOOG 100, braço robótico e sistema de sopro inferior. Estas são declarações publicadas pela primeira parte. A cotação ainda deverá nomear cada item fornecido, sua interface e qualquer alteração específica do projeto.
Leitura de fábrica:não copie a tabela em um pedido de compra sem perguntas. Coloque a medição da amostra, o desenho do molde ou o cálculo de utilidade ao lado de cada especificação que ele pretende satisfazer.
Traduza a forma do produto em espaço de ajuste e remoção do molde
O desenho do produto se torna um molde somente após a adição de estratégia de contração, cavidade de aço, resfriamento, pinçamento, aberturas, ferramentas de gargalo e montagem. A montagem resultante pode ser muito maior que o produto. Uma peça que pareça confortável dentro de um limite de 1000 x 1400 mm pode ficar apertada quando conexões e dispositivos móveis forem adicionados.
Verifique largura, altura e espessura instalada separadamente. Use o conjunto completo, incluindo placas de apoio e adaptadores. Confirme o padrão de montagem em relação à referência da placa de 1100 x 1400 mm. Mostre as conexões hidráulicas, hidráulicas, pneumáticas e elétricas em suas posições instaladas.
Abrir espaço é um problema de movimento. Um painel de mesa pode precisar limpar costelas profundas. Uma barreira pode sair da cavidade em ângulo. Um pontão pode permanecer flexível enquanto está quente e pode precisar de apoio durante a retirada. A aderência do robô e a rotação da peça precisam de seu próprio envelope varrido.
Planeje a rota de troca de molde ao mesmo tempo. A página KGB110A fornece um peso de máquina de 22 t, mas não publica o peso permitido do molde. Peça à Kinggle o limite final de peso do molde, pontos de içamento e desenho de disposição geral. Em seguida, verifique o guindaste da planta, a altura do gancho e a aproximação.
O resfriamento do molde pode controlar todo o ciclo. Superfícies grandes precisam de circuitos balanceados, enquanto recursos espessos podem exigir resfriamento concentrado. Oguia de molde de moldagem por sopro de extrusãocobre o pinçamento, a ventilação e o planejamento do circuito com mais detalhes.
Calcule a demanda bruta de parison antes de escolher o cabeçote
O acumulador deve entregar todo o material que sai da matriz durante um evento de moldagem. O peso do produto acabado é apenas uma parte. O cabeçote também alimenta rebarbas, rejeitos, restos de cabo e qualquer material que o processo de recorte remova.
Massa bruta de parison = produto moldado líquido + rebarbas e acabamento + margem de processo documentada
Use valores medidos ou derivados de molde. Não existe um percentual universal de sucata para flutuadores, barreiras, móveis e peças técnicas.
Kinggle publica 9(15) kg como a linha de peso acumulador PE para KGB110A. Trate-o como uma referência de cabeça e material, e não como capacidade de produto acabado. O grau de PE, a temperatura de fusão, o conteúdo reciclado e a configuração da matriz podem alterar o comportamento utilizável. Outra resina requer sua própria revisão.
O comprimento de Parison é importante para a massa. Um parison longo pode ceder ou esticar antes que o molde feche. Uma matriz larga pode reduzir o estiramento necessário ao redor do produto, mas pode alterar os requisitos do cabeçote e das ferramentas. Registre o tamanho da matriz, a folga programada, o tempo de extrusão e a posição do parison durante o teste.
A demanda bruta também afeta o material reciclado. Flash pesado pode caber no acumulador enquanto cria um grande fluxo de sucata. O granulador, o sistema de transporte e a mistura devem acompanhar. Caso o material moído retorne ao produto, seu percentual e controles de contaminação pertencem à formulação aprovada.
Deixe a faixa de controle para correção do perfil. Uma cabeça que corre em sua borda prática pode ter pouco espaço para cantos mais grossos ou um parison mais longo. O ensaio deve mostrar massa bruta estável, almofada aceitável e colocação repetível do parison ao longo de uma janela de amostra definida.
Transforme o mapa de parede em um perfil de parison controlado
O mapa de parede indica onde o produto precisa de material. O perfil da forma preliminar indica quando a folga da matriz deve mudar à medida que a forma preliminar sai do cabeçote. Conectar esses dois registros é mais útil do que copiar um perfil de uma parte diferente.
Numere as localizações das paredes no desenho de amostra. Após cada tentativa, corte ou meça os mesmos locais na mesma ordem. Registre o peso da peça e a revisão do perfil com cada grupo. Se várias configurações forem alteradas ao mesmo tempo, a equipe perde a razão do resultado.
A página KGB110A nomeia um controlador de espessura MOOG 100. UMManual Moog DigiPack III hospedado por Kinggleexplica um método de controlador que armazena arquivos de produtos e relaciona a espessura da parede programada com a posição da máquina. É uma evidência útil do processo, mas não identifica a interface exata do controlador fornecida em cada KGB110A.
Um perfil não pode corrigir todos os defeitos. A geometria da matriz e do mandril, a centralização da cabeça, a temperatura de fusão, o inchamento da forma preliminar e o tempo do molde ainda são importantes. Se a forma preliminar entrar no molde descentralizada, a adição de material pode ocultar o sintoma enquanto aumenta o peso.
Assim que a parte passar, salve a receita completa. Inclui material, cor, temperaturas, configuração de injeção, arquivo de perfil, sopro, resfriamento e revisão de molde. Oguia de programação parisonfornece uma sequência de ajuste mais completa.
Combine a recuperação da extrusão com o resfriamento e a saída aceita
A tabela pública lista 160 a 200 kg/h como a faixa de capacidade de fusão do HDPE KGB110A. A questão da produção é se a rosca selecionada pode reabastecer o acumulador antes do próximo disparo, mantendo ao mesmo tempo uma qualidade de fusão estável. Uma taxa máxima de folheto não pode responder a isso por si só.
Calcule a demanda horária bruta a partir do parison completo. Utilize os eventos de moldagem planejados por hora e saídas ativas. Em seguida, compare o resultado com a taxa de fusão testada para a resina, cor e condição real de moagem.
Demanda bruta de material, kg/h = massa bruta de formas preliminares x eventos de moldagem por hora x formas preliminares ativas por evento
A página KGB110A lista 320 unidades/h, mas rotula como ciclo de secagem. O ciclo seco é uma referência de movimento da máquina. A produção do produto inclui recuperação de acumulador, formação de parison, sopro, resfriamento, exaustão, abertura, retirada, corte e perdas de qualidade.
Peças grandes geralmente passam grande parte do ciclo resfriando. Esse tempo pode permitir que a extrusora recarregue o cabeçote. Se um melhor resfriamento do molde encurtar o ciclo, a taxa de fusão necessária aumentará. A otimização do ciclo deve, portanto, verificar a recuperação e a qualidade da parede, e não apenas a temperatura do molde.
Relate as peças aceitas por hora após as verificações acordadas. Mantenha ciclo seco, ciclos brutos, rejeitos e paradas em colunas separadas. Oguia de otimização do tempo de ciclomostra como construir um orçamento de tempo etapa por etapa.
Verifique 760 kN em relação à área projetada e à pressão do processo
Kinggle publica força de fixação de 760 kN para o KGB110A. Esse número só se torna útil ao lado da área projetada da cavidade e da pressão interna acordada. A área projetada é a silhueta da cavidade no plano de partição. Não é o volume do recipiente ou a área de superfície.
Uma barreira larga ou tampo de mesa pode criar uma carga de separação significativa, mesmo quando é rasa. Um flutuador profundo, mas estreito, pode se comportar de maneira diferente. Layouts com múltiplas cavidades ou peças aumentam a área total projetada vista pelo grampo.
A página do produto lista pressão de sopro de 0,8 MPa. Use a janela de produção real no cálculo. A ventilação do molde, a temperatura de fusão, os detalhes da superfície e a espessura da parede podem alterar a pressão necessária. O teste de fábrica deve registrar a pressão definida e a pressão de entrada da máquina disponível.
A condição do flash é uma evidência útil. O aumento da rebarba pode indicar força de separação excessiva, áreas desgastadas, problemas de alinhamento ou excesso de material. Não corrija todos os problemas de flash aumentando a força de fixação. Inspecione o molde e processe juntos.
O fornecedor da máquina e o fornecedor do molde devem aprovar um cálculo. Coloque a área projetada, a pressão do processo, o requisito de fixação e o fator assumido na ficha técnica. Isto evita duas aprovações separadas que dependem de pressupostos diferentes.
Verifique o cálculo novamente se o layout da cavidade mudar. Adicionar uma segunda peça, mover a linha de partição ou ampliar um painel pode alterar a área projetada. As inserções e as ações laterais também podem alterar a forma como o molde reage. O desenho final do molde, em vez de um esboço inicial do produto, deve encerrar esta verificação.
Defina as camadas de material em vez de confiar em uma frase característica
A página KGB110A afirma que a plataforma pode fornecer produtos de camada única e também construir estruturas de camada dupla ou multicamadas. A mesma tabela de especificações públicas lista um parafuso de 110 mm e um motor extrusor de 75 kW. Um projeto multicamadas necessita, portanto, de um desenho de configuração além da tabela padrão.
Comece com o motivo do produto para outra camada. Pode ser a colocação de cores, material de núcleo reciclado ou uma barreira funcional. Indique o material em cada camada e a proporção alvo. Verifique a compatibilidade, as temperaturas de processamento e a variação permitida.
Em seguida, solicite o diagrama do caminho de fusão. Deve identificar cada extrusora, adaptador, canal principal e ponto de controle. A proposta também deve mostrar tamanhos de motores, cargas de aquecimento, manuseio de materiais e o total revisado de utilidades. Uma etiqueta genérica “multicamadas” não define este equipamento.
O trabalho de troca cresce com cada caminho de material. O volume de purga, o acesso para limpeza, a sequência de cores e a segregação de resíduos afetam o tempo de operação. Se o produto não precisar de múltiplas camadas, o sistema extra poderá agregar trabalho sem criar valor para o comprador.
Direção de camada única
Use um fluxo de resina definido quando o desempenho do produto, a cor e o plano de reciclagem puderem ser atendidos com uma estrutura de parede.
Direção multicamadas
Solicite uma configuração de coextrusão específica do projeto quando cada camada tiver uma função documentada e uma faixa de aceitação.
Kinggle'sguia de coextrusão multicamadasexplica as funções das camadas e as perguntas que pertencem à RFQ.
Planeje a célula completa em torno de uma máquina de 22 t
As dimensões da máquina publicadas são 6,6 x 4,2 x 5,2 m. O peso da máquina é de 22 t. Esses valores iniciam o layout da planta. Eles não incluem liberação de serviço, escadas, manuseio de moldes, equipamentos de resina, compressor, sistema de refrigeração, remoção ou acabamento posterior.
Verifique primeiro o caminho vertical. O edifício necessita de altura suficiente para a máquina, acesso à plataforma e elevação planejada. Marque a rota para os componentes da cabeça de rosca e da extrusora se a manutenção exigir remoção superior. Confirme a capacidade do guindaste e o alcance do gancho no desenho final.
A página KGB110A publica 0,3 MPa e 120 L/min para água de resfriamento. A ficha do projeto também precisa de temperatura de entrada, limite de retorno, qualidade da água, filtragem e escopo do circuito. Um número de vazão sem temperatura não pode dimensionar o sistema de refrigeração.
Para ar comprimido, a página lista 0,8 MPa e 1,8 m³/min. Confirme a demanda máxima e média, o tamanho do receptor, o ponto de orvalho, a filtragem e o tamanho da conexão. Grandes eventos de sopro podem reduzir a pressão quando a plataforma está subdimensionada.
A página rotula 52 a 60 kW como consumo médio de energia. Como kW é potência, trate isso como uma referência publicada de potência operacional. Não converta em kWh por peça.EUROMAPA 46.2vincula a medição de energia relacionada ao produto a uma determinada máquina, molde e produto sob condições estáveis.
Oguia de utilidades de fábricaabrange limites elétricos, ar, água, obras civis e acesso. Use o desenho final do arranjo geral em vez do envelope público para aprovação da instalação.

Comprove a configuração com uma avaliação rastreável do produto
Uma avaliação de fábrica deverá recriar o trabalho do produto descrito no arquivo de amostra. O molde aprovado, a resina e as principais opções precisam estar presentes. Se for utilizado um substituto, registe a diferença e limite as conclusões em conformidade.
Planeje a sequência da amostra antes de executar. Numere as peças na ordem de moldagem. Defina quando começa a produção estável e quanto tempo dura a janela de medição. O EUROMAP 46.2 exige condições estáveis da máquina para seu método de energia relacionado ao produto e documenta a qualidade do produto como parte do contexto de teste.
- Identifique a configuração.Registre o número de série da máquina, opção de cabeçote, ferramentas de matriz, revisão do molde, controlador e automação instalada.
- Verifique a formulação.Registre o grau de resina, o fornecedor, a cor, os aditivos e o conteúdo de material reciclado do material de teste real.
- Capture a receita.Salve temperaturas, configurações de disparo, perfil de parede, configurações de sopro, condições de resfriamento e tempo de automação.
- Feche o balanço de massa.Pese o produto, cada fluxo de corte e o peso bruto completo. Compare-o com a base principal citada.
- Meça o mapa de parede.Use os locais numerados e o método acordado. Mantenha as leituras vinculadas a cada número de amostra.
- Execute verificações funcionais.Aplique apenas os testes e limites específicos do produto escritos no requisito aprovado.
- Conte a produção honestamente.Ciclo seco separado, ciclos brutos, peças aceitas, rejeições e paradas durante o período acordado.
- Grave utilitários.Meça a potência, o ar e a água em limites definidos enquanto o produto aceito está sendo fabricado.
- Feche os itens em aberto.Dê a cada desvio um responsável, ação corretiva, exigência de evidência e data de vencimento.
Não selecione apenas a melhor parte para o relatório. Mantenha uma sequência que mostre variação. Se a receita mudar, comece um novo grupo de amostras. Isso separa o desenvolvimento do processo da evidência de aceitação.
Combine as ferramentas de medição antes do teste. Registre a resolução da escala, o método de espessura e o status de calibração onde eles afetarem o resultado. Use as mesmas ferramentas para a sequência de amostras. Se o comprador e o fornecedor medirem com métodos diferentes, compare esses métodos antes de decidir que as peças discordam.
Um resultado com falha precisa de contexto. Mantenha as configurações relacionadas, histórico de alarmes, número de amostra e registro de inspeção. Uma peça corrigida pode comprovar o reparo, mas não deve apagar o desvio anterior. Esse histórico ajuda a equipe a decidir se a correção é estável ou temporária.
Armazene dados brutos, fotos, exportações de receitas e resumos assinados juntos. Oguia de teste de aceitação de fábricafornece um protocolo mais amplo para verificações de máquinas, produtos e documentos.
Use quatro portas para decidir se o KGB110A se encaixa
O KGB110A pertence à lista quando quatro portões de evidências se fecham. Primeiro, o molde se ajusta à placa, ao envelope, à faixa de espessura e ao movimento. Segundo, o cabeçote selecionado pode fornecer o parison bruto com faixa de controle útil. Terceiro, a recuperação da extrusão apoia o ciclo alvo com o material real. Quarto, a fábrica pode fornecer os serviços e o manuseio necessários.
Uma etiqueta 160L não pode substituir nenhuma porta. Uma peça longa pode falhar na verificação do molde. Uma peça pesada pode falhar na verificação de tiro. Um ciclo curto pode falhar na verificação de recuperação. Uma fábrica com altura limitada pode falhar na verificação de instalação.
Desça uma faixa de máquinas quando o produto e o molde forem muito menores e a plataforma maior não acrescentar capacidade útil. Aumente ou solicite outra configuração quando a demanda de granalha bruta, espaço de molde ou fixação exceder a faixa comprovada. OGuia KGB100B 120Lfornece as verificações de engenharia adjacentes de faixa inferior.
Finalize a escolha com uma matriz de requisitos assinada. Cada linha deve nomear a opinião do comprador, a configuração proposta e as evidências que comprovarão a conformidade. Itens desconhecidos devem permanecer abertos em vez de serem substituídos por uma suposição de folheto.
O modelo da máquina é então o resultado do arquivo do produto. Esse pedido dá ao projetista do molde, ao construtor da máquina e ao comprador um conjunto de fatos para trabalhar.
Perguntas frequentes
Para quais produtos a sopradora KGB110A 160L se destina?
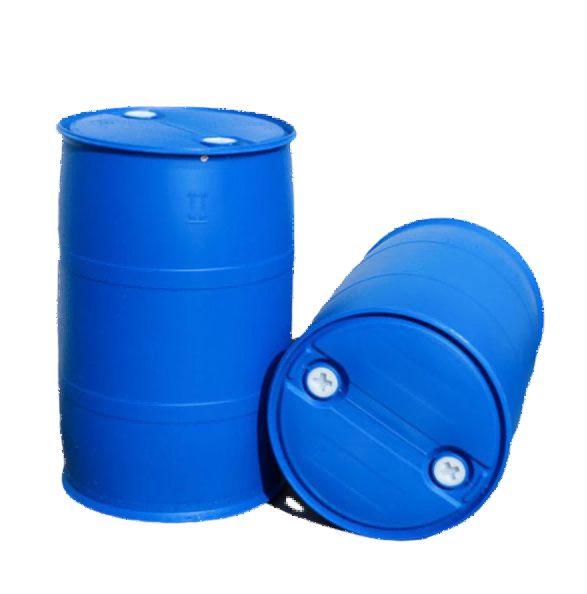
A página de produtos da Kinggle lista barris, móveis, carros alegóricos, pontões, brinquedos, peças automotivas e barreiras de tráfego. Estas são famílias de aplicativos. O produto específico ainda precisa de verificações de ajuste do molde, massa bruta da forma preliminar, demanda de fixação, material, resfriamento e remoção.
Por que devo enviar uma amostra física e também um desenho?
O desenho define a geometria aprovada, enquanto a amostra ajuda a equipe de engenharia a inspecionar o peso, a linha de partição, o acabamento, a distribuição da parede e o manuseio. Use ambos quando possível. Os desenhos e testes escritos devem controlar se a amostra difere do projeto atual.
320 unidades/h é a produção do KGB110A?
A página KGB110A rotula 320 unidades/h como ciclo de secagem. A produção aceita deve incluir recuperação de extrusão, formação de parison, sopro, resfriamento, retirada, corte, rejeições e paradas contadas com o molde de produção e resina.
Uma peça PE acabada de 15 kg pode funcionar com KGB110A?
A tabela pública mostra 9(15) kg como referência de peso do acumulador de PE, e não capacidade de produto acabado. A massa bruta de parison inclui o produto e todas as rebarbas ou acabamentos. Confirme o cabeçote selecionado, a base de resina e a margem operacional e, em seguida, comprove o resultado no teste do produto.
O KGB110A padrão fabrica produtos multicamadas?
A descrição do produto menciona soluções de camada única e multicamadas, enquanto a tabela pública lista um parafuso e um motor extrusor. Um projeto multicamadas precisa de um desenho separado do caminho de fusão, lista de extrusora, configuração de cabeçote, faixa de proporção de camada e folha de utilidades revisada.
O que deve ser incluído em uma consulta KGB110A?
Envie o desenho do produto, fotos de amostra, dimensões, peso líquido, mapa de parede, resina, estimativa de acabamento, testes de qualidade, meta de produção aceita, dados de moldes e utilidades de fábrica. Kinggle pode então confirmar o cabeçote, o espaço do molde, o arranjo de extrusão e o plano de aceitação.
Envie a evidência do produto, não apenas um volume
Compartilhe o arquivo de amostra, informações do molde, meta de produção e condições da planta com Kinggle. A equipe do projeto pode usar esses fatos para confirmar a configuração do KGB110A e definir um teste baseado no produto.
Solicite uma revisão da configuração do KGB110AFontes e base de revisão
- Kinggle, Máquina sopradora de acumulação 160L, modelo KGB110A. Posicionamento do produto, especificações e aplicações declaradas, verificado em 15 de setembro de 2026.
- Processo de vendas Kinggle. Solicitação de informações do produto e fluxo de trabalho de inspeção declarado, verificado em 15 de setembro de 2026.
- Manual de instruções do Moog DigiPack III hospedado por Kinggle. Arquivos de produtos armazenados e controle programado de espessura de parede para acumuladores ou máquinas contínuas.
- EUROMAPA 46.2, Máquinas de moldagem por sopro e extrusão, Determinação do consumo de energia relacionado ao produto. Versão 1.0, janeiro de 2014.
Nota editorial:Kinggle é o fabricante e editor deste guia. Os dados do produto são apresentados como informações publicadas pela própria empresa. A especificação do projeto assinada e o teste testemunhado devem controlar a máquina encomendada.