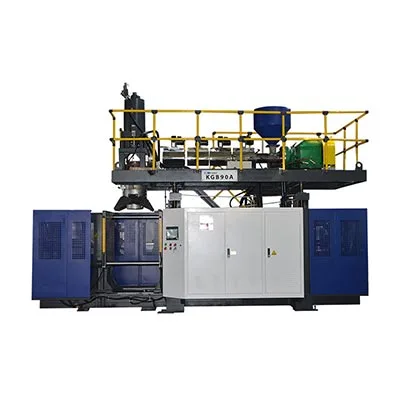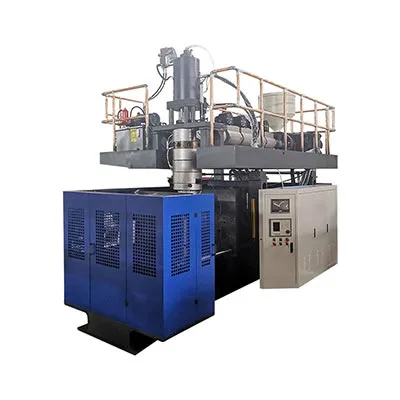

A KGB200L/LP é a plataforma de moldagem por sopro com acumulador classe 250L da Kinggle para tambores químicos de anel duplo de 220L. Um projeto funcional precisa de mais do que uma máquina de moldagem. Ele também precisa de uma especificação de tambor aprovada, HMWHDPE compatível, projeto de molde e resfriamento, programa de parison, remoção e rebarbação, teste de vazamento, verificações de qualidade rastreáveis e um plano de aceitação de fábrica.
Uma linha de tambores químicos deve ser planejada a partir da embalagem finalizada. O tambor deve conter o conteúdo pretendido. Deve sobreviver aos testes de manuseio e transporte definidos. Seus fechamentos, mapa de parede e registros de produção devem permanecer sob controle. Um ciclo de secagem rápido por si só não prova nada disso.
Este guia segue um tambor por toda a célula. Ele separa os dados da máquina publicados das entradas do projeto. Também mostra quais resultados devem ser comprovados durante um teste de produção.

- Congele o desenho do tambor, os fechos, o material, o peso líquido e o mapa da parede.
- Converta o peso final em massa bruta de parison, incluindo todos os cortes.
- Combine o cabeçote, o programa de parison, o molde e o resfriamento com as zonas críticas.
- Defina manuseio, rebarbação e inspeção como parte do ciclo.
- Aceite a linha com resina aprovada, configurações de produção e critérios de aprovação mensuráveis.
O que uma célula de tambor químico completa de 220L realmente inclui
A máquina forma o corpo oco. A célula produz tambores repetíveis e aceitos. Essa distinção altera a lista de compras. Também altera as perguntas feitas durante a engenharia.
O equipamento upstream pode incluir armazenamento, transporte, secagem ou mistura de resina quando a formulação assim o exigir. A dosagem de corantes e aditivos necessita de receitas controladas. A moagem precisa de uma fonte definida, condição de partícula e proporção permitida. Esses itens determinam o que chega à extrusora. Uma alimentação instável não pode produzir um parison estável.
A célula central contém o sistema extrusor, cabeçote acumulador, unidade de fixação, molde, pinos de sopro ou arranjo de sopro inferior, sistema hidráulico e controles. Kinggle'sPágina do produto KGB200L/LPtambém lista um controlador de espessura MOOG 100, braço robótico e sistema de sopro inferior em sua descrição publicada. O pedido final deverá identificar as versões exatas fornecidas.
O trabalho posterior começa quando o molde se abre. O tambor quente necessita de remoção controlada. As rebarbas superior e inferior devem ser cortadas sem danificar as superfícies de vedação. As aberturas podem precisar de usinagem ou acabamento. Os fechamentos podem precisar de ajustes. Cada tambor aceito precisa então das verificações acordadas de dimensões, peso, parede e vazamento.
Equipamentos de refrigeração, ar comprimido, manuseio de materiais, coleta de aparas e acesso seguro ficam ao redor desta célula. Um laboratório ou área de qualidade pode ficar fora dele. Essa área cuida de testes mais longos, amostras retidas e revisão de registros.
Um escopo completo também nomeia cada limite. Quem fornece o resfriador de molde? Quem fornece o compressor e o receptor? Quem conecta a guarda do robô? Quem fornece o testador de vazamento? Se um limite não tiver proprietário, muitas vezes se torna um atraso na inicialização.
Bloqueie a especificação do tambor antes de selecionar a configuração final
A frase “tambor de 220 litros” não é uma especificação completa. Dois tambores podem compartilhar o volume nominal, mas necessitam de condições de processo diferentes. Um tambor de anel duplo de cabeça fechada possui gargalos e zonas de manuseio diferentes de um design de cabeça aberta. O sistema de fechamento, o conteúdo e a rota de transporte também afetam os testes.
Comece com um desenho controlado. Inclua dimensões totais, capacidade nominal e de borda, aberturas, detalhes de fechamento, sinos, anéis, alças e áreas de etiquetas. Marque a linha de partição e aperte. Identifique todas as dimensões que afetam o enchimento, a paletização, o empilhamento ou o ajuste da tampa.
Adicione um mapa numerado da espessura da parede. O mapa deve cobrir o anel superior, o ombro, a parede lateral, o anel inferior, a base, os pescoços e as áreas de compressão. Um número médio de parede não pode mostrar como a resina é distribuída. A página de Kinggle lista 3,5 a 4 mm para sua aplicação publicada de 200L. Use isso como uma referência específica da página, não como um substituto para o mapa de parede aprovado.
Registre o peso líquido moldado. Não inclua fechos montados separadamente. Em seguida, estime o flash superior, a cauda inferior, a sucata do pescoço e qualquer outro material aparado. Isso cria a meta de comparação bruta. Um tambor acabado de 12 kg pode precisar de um descarregamento acima de 12 kg porque o processo também deve formar material removível.
O conteúdo pretendido pertence ao arquivo. Adicione densidade, viscosidade, temperatura de enchimento, pressão de vapor, requisitos de compatibilidade química e tempo de armazenamento esperado. O comprador também deve indicar se o tambor transportará mercadorias perigosas regulamentadas. Essa resposta altera o caminho de validação.
Kinggle'sprocesso de vendaspede fotos, desenhos, peso, tamanho, material, espessura, produção diária e resistência química. Essas entradas devem ser um dossiê de tambor controlado por revisão. A cotação, o projeto do molde e o plano de aceitação devem apontar para a mesma revisão.
Leia os dados publicados do KGB200L/LP como um conjunto correspondente
A página KGB200L/LP fornece um envelope inicial útil. Identifica uma classe de contêiner máximo de 250L, uma máquina de 39 t e um arranjo fixo de abertura e fechamento. Ele também lista uma força de fixação de 760 kN, uma placa de 1.300 por 1.500 mm e um tamanho máximo de molde de 1.100 por 1.700 mm.
A tabela de extrusão pública mostra dois parafusos de 100 mm com relação L/D de 32. A capacidade de fusão publicada do HDPE é de 180 kg/h por parafuso. A tabela também lista um acumulador de 25 L e uma referência de peso do acumulador de PE de 18 kg. Estes são valores de página de máquina. Eles não testam um tambor, resina ou ciclo específico sem uma avaliação correspondente.
| Item KGB200L/LP publicado | Valor do site | O que o projeto ainda deve verificar |
|---|---|---|
| Capacidade máxima do contêiner | 250 litros | Molde real, demanda de injeção, geometria e caminho de remoção |
| Tamanho e peso da máquina | 9,5x4,1x6,5m; 39 toneladas | Liberação de serviço, fundação, divisão de transporte e plano de elevação |
| Força de aperto | 760 kN | Área projetada, pressão de sopro, carga de pinçamento e margem |
| Tamanho máximo do molde | 1100x1700mm | Envelope completo do molde, mangueiras, coletores e peças móveis |
| Espessura do molde | 810 a 950 mm | Pilha fechada de moldes e desenho de interface de cilindro |
| Parafuso e L/D | 100 mm x 2; 32 L/D | Arquitetura de camada ordenada, grau de resina e sistema de cores |
| Capacidade de fusão de HDPE publicada | 180 kg/h x 2 | Saída estável com a formulação aprovada de HMWHDPE |
| Acumulador | 25 litros; Referência PE de 18 kg | Massa bruta de parison, reserva e perfil programado |
| Soprar ar | 0,8 MPa; 1,8 m³/min | Qualidade do ar necessária, pico de fluxo, receptor e pressão na máquina |
| Água de resfriamento | 0,3 MPa; 120 l/min | Temperatura de fornecimento, temperatura de retorno, qualidade e carga térmica |
| Referência de energia publicada | Média de 70 a 80 kW | Limite de medição, produto, configurações e estado de produção |
A página também exibe 300 unidades/h como “Saída (ciclo seco)”. Isso não é produção de tambores químicos. Descreve uma referência de movimento de máquina a seco. A mesma página publica separadamente de 17 a 20 tambores por hora para sua aplicação em barris químicos. Mantenha ambos os rótulos intactos.
A meta de aceitação correta não é nenhum número por si só. São aceitos tambores por tempo acordado e sob condições de produção aprovadas. A execução deve incluir extrusão, sopro, resfriamento, retirada, corte, inspeção e paradas contadas.
Leia os dados em grupos conectados. As dimensões do molde pertencem ao curso de abertura e ao caminho de remoção. A massa do acumulador pertence à massa bruta de granalha e à resina. O fluxo de ar pertence à pressão na máquina. Um único valor grande não pode compensar uma correspondência fraca em outro local da célula.
Por que o sufixo /LP não deve desaparecer da citação
Kinggle publica atualmente duas páginas de produtos relacionados. Um nomeia a plataforma especializada em barris químicos KGB200L/LP. O outro nomeia a bateria eletrônica de plástico KGB200L de 220 litros. Sua classe 250L compartilhada não torna os nomes dos modelos intercambiáveis.
A página KGB200L/LP lista uma máquina de 39 t e dois parafusos de 100 mm. Sua descrição centra-se em um cabeçote acumulador de camada dupla. A página KGB200L lista uma máquina de 36 t e um parafuso de 120 mm. Publica 320 kg/h para HDPE. Ambas as páginas mostram o mesmo envelope amplo do molde e referência de fixação de 760 kN.
Essa diferença aponta para a arquitetura, não apenas para a capacidade. Um layout de duas extrusoras pode suportar uma estrutura de camadas ordenadas ou divisão de material. Um layout de extrusora única oferece um caminho de fusão diferente. A função exata de cada camada ainda precisa de um diagrama de processo escrito. Nunca presuma que duas extrusoras criam automaticamente uma barreira necessária, uma estrutura de conteúdo reciclado ou um arranjo de cores.
Posicionamento público KGB200L/LP
Plataforma especializada de tambor químico de anel duplo 220L. A página lista dois parafusos de 100 mm, uma descrição de cabeça de camada dupla e um peso de máquina de 39 t.
Posicionamento público KGB200L
Bateria eletrônica de plástico de 220 litros. A página lista uma rosca de 120 mm, capacidade de fusão de HDPE de 320 kg/h e peso da máquina de 36 t.
Um pedido de compra deve incluir o modelo completo, revisão e configuração. Anexe um desenho do fluxo do processo. Liste cada extrusora, motor, parafuso, passagem de cabeçote e controlador. Mostre qual material alimenta cada passagem. Se a proporção da camada for controlada, defina sua faixa de trabalho e método de verificação.
Este controle protege ambos os lados. O comprador recebe a arquitetura pretendida. O fornecedor recebe uma meta técnica estável. Também mantém listas de peças de reposição, desenhos elétricos e treinamento de operadores alinhados com a máquina instalada.
Controlar o HMWHDPE como um insumo de produção, não como um rótulo genérico
A referência do aplicativo Kinggle nomeia HMWHDPE. A sigla descreve polietileno de alta densidade e alto peso molecular. Não identifica uma nota exata. O desempenho do tambor depende da resina selecionada, da formulação, do histórico de processamento e do design da embalagem.
O arquivo de material aprovado deve nomear o fornecedor e a classe. Adicione a folha de dados do material, o masterbatch de cores, os aditivos e as regras de controle de alterações. Registre como os lotes recebidos são identificados. Se for permitida uma qualidade alternativa, indique o teste de aprovação antes de entrar em produção normal.
Regrind precisa de sua própria regra. Separe o acabamento limpo em processo do material reciclado pós-uso. Defina a fonte permitida, preparação, tamanho de partícula, armazenamento e proporção de mistura. Registre como os operadores respondem quando o triturador ou transportador para. Uma porcentagem em uma tela de receita tem pouco valor se o fluxo de alimentação real não for controlado.
Umidade, contaminação e finos podem perturbar a alimentação ou a qualidade da superfície. A temperatura do material e o comportamento do volume também podem alterar a recuperação. Inspecione o sistema real durante o teste de produção. A resina deve passar pela tremonha, misturador, transportador e circuito de moagem pretendidos.
Se o tambor transportar produtos químicos, a compatibilidade pertence ao programa de embalagem finalizado. A máquina de moldagem não consegue estabelecer compatibilidade por si só. A substância pretendida, a duração do armazenamento, a exposição ambiental e as regras aplicáveis determinam as evidências.
Uma mudança de material pode alterar a resistência do fundido e a flacidez. Isso pode alterar a forma como o parison se estende em torno de anéis e cantos. É por isso que a aprovação de materiais eprogramação parisiensenão devem ser geridos como projectos separados.
Construa o parison em torno de anéis, ombros, base e fechos
Um tambor grande não estica uniformemente. O ombro passa por uma parte do molde. O canto inferior passa por cima de outro. Os anéis, o contato da base e as áreas do pescoço pedem ao parison um material diferente. Uma diferença de dados não pode servir todas as zonas igualmente.
Comece com massa. Adicione o tambor acabado, a rebarba superior, a rebarba inferior, a sucata do pescoço e outros acabamentos. Esta é a massa bruta de parison. Compare-a com a capacidade solicitada do acumulador sob a base de resina aprovada. Deixe uma reserva de engenharia em vez de corresponder exatamente ao máximo publicado.
massa de tambor acabada + flash superior + cauda inferior + sucata de pescoço ou alça + outro material aparado
A seguir, mapeie o parison ao longo de seu comprimento. Use o mapa de parede numerado do tambor aprovado. Conecte cada local crítico do tambor a uma posição no programa de parison. O primeiro perfil é apenas uma receita inicial. O teste de produção deve atualizá-lo a partir dos resultados medidos da parede.
Observe as zonas de anel duplo. Muito pouco material pode reduzir a parede local ou alterar a geometria do anel. Muito pode aumentar o peso, o tempo de resfriamento e o brilho. Os gargalos e fechos precisam de uma geometria estável. A base precisa de material suficiente para desempenho de contato e impacto. Nenhum desses objetivos é resolvido tornando todo o tambor mais pesado.
A descarga do acumulador também é importante. A forma preliminar deve entrar no molde dentro de um tempo controlado. A temperatura de fusão, a velocidade de descarga, o movimento da folga da matriz e o tempo de fechamento do molde interagem. Se o parison ficar pendurado por muito tempo, o sag altera o mapa da parede antes que o molde feche.

Armazene o perfil final com um número de revisão. Registre as ferramentas da matriz, a resina, os pontos de ajuste de temperatura, o tempo de descarga e o mapa da parede da amostra. Um perfil sem essas condições é difícil de reproduzir.
Trate o molde do tambor e o circuito de resfriamento como uma decisão de projeto
O envelope do molde público é apenas uma verificação de adequação. Isso não prova que o molde irá esfriar uniformemente, liberar o tambor ou limpar o robô. Revise a montagem completa do molde. Inclui coletores, curvas de mangueira, acessórios de sopro, inserções móveis, blocos de aperto e pontos de içamento.
A linha de partição e o pinçamento devem suportar um parison pesado. O corte deve vedar de forma consistente, sem prender material excessivo. Os bolsos flash precisam de espaço para a massa esperada. Os detalhes do pescoço e do sopro inferior devem corresponder ao desenho do tambor e ao método de acabamento posterior.
O resfriamento deve seguir a carga térmica do tambor. Anéis e transições grossas podem reter o calor. Paredes laterais largas podem deformar-se durante a remoção. As zonas de base e de fechamento podem precisar de um controle de temperatura mais rígido. Projete canais de acordo com essas necessidades, em vez de usar um circuito simples para todo o molde.
Divida o molde em zonas de resfriamento nomeadas. Dê a cada zona um fluxo alvo e uma condição de entrada. Forneça conexões acessíveis e um plano de descarga. Durante o teste, registre as temperaturas de fornecimento e retorno. Uma leitura de pressão por si só não pode mostrar se o calor está saindo de cada circuito.
A temperatura de remoção faz parte do ciclo. Um lançamento antecipado pode aumentar a produção enquanto o tambor ainda está macio. O robô, o transportador ou o operador podem distorcer anéis ou superfícies de vedação. Defina uma condição de remoção segura com evidências dimensionais e funcionais.
A página Kinggle lista 0,3 MPa e 120 L/min como referências de água de resfriamento da máquina. Esses valores ajudam a dimensionar a conexão. Eles não são uma especificação completa do chiller. O pacote de resfriamento final precisa da temperatura da água, das condições ambientais do projeto, da carga térmica do molde, da carga térmica da máquina, da estabilidade do fluxo e da qualidade da água.
Use oguia de design de molde de moldagem por sopro e extrusãopara revisar a ventilação, compressão, resfriamento e liberação. Colocar o desenho do molde aceito na mesma ficha técnica do layout da máquina.
Planeje a retirada, rebarbação e testes de vazamento dentro do ciclo
O ciclo de moldagem não termina quando o molde se abre. Um tambor grande ainda precisa de remoção segura e acabamento controlado. Essas etapas podem se tornar o limite real de produção se forem adicionadas após a construção da máquina.
Comece com comida para viagem. Defina a localização da garra, a temperatura do tambor, a carga útil e o caminho do movimento. O robô deve limpar o molde, proteger e soprar as ferragens. Sua aderência não deve esmagar um anel quente ou marcar um painel de etiquetas. O ponto de transferência deve apoiar o tambor sem rolar descontroladamente.
A seguir, mapeie cada corte. O flash superior, a cauda inferior e o material do pescoço podem precisar de ferramentas diferentes. Proteja faces de fechamento e dimensões críticas. Colete a guarnição sem misturá-la com detritos do chão. Se a guarnição limpa retornar ao processo, mostre o caminho até o moedor e liquidificador.
O teste de vazamento precisa de um limite escrito. Defina as aberturas testadas, condição de fechamento, método de pressão ou vácuo, tempo de estabilização, tempo de teste e limite de rejeição. Defina também o que acontece após a falha. Um tambor rejeitado deve permanecer rastreável à sua cavidade, janela de tempo e registro do processo.
| Estação | Entrada | Saída | Evidências para capturar |
|---|---|---|---|
| Retirada do robô | Tambor moldado quente | Tambor suportado na estação de trim | Folga, marcas de aderência, tempo de ciclo e repetibilidade |
| Rebarbação | Tambor com acabamento de processo | Limpe as bordas acabadas | Qualidade de corte, danos ao tambor e massa de corte |
| Acabamento de abertura | Pescoços moldados | Interfaces prontas para fechamento | Dimensões, superfície e resultados de medição |
| Teste de vazamento | Tambor acabado e fechamentos de teste | Aprovado ou rejeitado rastreável | Receita, resultado, ID do instrumento e carimbo de data/hora |
| Inspeção final | Tambor testado | Produto aceito ou rejeição controlada | Peso, mapa de parede, dimensões e aparência |
Cronometre cada estação durante o teste de fábrica. Uma máquina de moldagem pode esperar porque o percurso de retirada é longo ou a estação de acabamento está cheia. Esses atrasos pertencem à saída aceita. Eles não devem ficar escondidos atrás do número do ciclo de secagem.
Capacidade da máquina separada da aprovação de embalagem da ONU
A página do produto Kinggle afirma que os tambores do aplicativo publicado podem passar no teste de queda de 3 m e completar a certificação da ONU. Mantenha essa reivindicação vinculada ao aplicativo declarado. Não o reescreva como garantia para cada tambor, substância de enchimento ou mercado.
Uma máquina não pode conceder uma marca de embalagem da ONU. A aprovação aplica-se a um tipo de design de embalagem no âmbito do sistema relevante. O tambor acabado, as tampas, o conteúdo ou o meio de teste, a preparação, o condicionamento e os resultados dos testes são importantes. Os controles contínuos de fabricação também são importantes após a aprovação do projeto.
A Comissão Económica das Nações Unidas para a Europa publica oRegulamentos Modelo da ONU. A revisão 24 foi publicada em 2025. As regras nacionais ou modais aplicáveis podem utilizar uma edição específica ou adicionar requisitos. Confirme a autoridade, laboratório de testes e via de aprovação para o mercado de destino.
Construa duas camadas de evidências. O primeiro é o teste de aceitação da fábrica da máquina. Prova que a célula ordenada opera o tambor acordado sob condições definidas. O segundo são os testes de tipo de design de embalagem. Comprova a embalagem acabada em relação ao programa aplicável. Um não substitui o outro.
Durante os testes da máquina, meça os recursos que suportam testes posteriores. Registre a massa líquida, a massa bruta do disparo, o mapa da parede, as dimensões do fechamento, a geometria do anel, o resultado do vazamento e as configurações do processo. Guarde as amostras rotuladas. Isso dá à equipe de teste de embalagens um lote inicial rastreável.
Para obter mais detalhes sobre a intenção de teste do produto, use o relatório existente da Kinggleguia de teste de queda de tambor químico. Mantenha o presente artigo focado na célula de produção. Essa separação ajuda os compradores a encontrar a resposta de integração da máquina ou a resposta do teste sem ler duas páginas que dizem a mesma coisa.
Calcule a produção aceita de eventos de produção reais
A página do produto publica de 17 a 20 tambores por hora para a aplicação nomeada. Essa é uma referência de planejamento útil. Não é uma taxa garantida para um tambor diferente. Peso, mapa de parede, resina, resfriamento do molde, retirada e inspeção podem alterar o resultado.
Comece com uma corrida cronometrada. Conte todos os eventos de moldagem. Em seguida, classifique cada tambor como aceito, rejeitado ou aguardando teste. Registre cada parada e sua causa. Use o mesmo plano de qualidade que regerá a produção.
tambores aceitos ÷ minutos de produção observados x 60
Calcule também a demanda bruta de material. Multiplique a massa bruta do parison moldando os eventos por hora. Não multiplique o peso do tambor acabado por uma taxa de catálogo. Esse atalho ignora rebarbas, rejeições, material inicial e outras perdas de processo.
massa bruta de parison x eventos de moldagem por hora
Separe o rendimento da primeira passagem do retrabalho ou reteste. Um tambor que falha na estação de vazamento e depois passa após o ajuste de fechamento não deve desaparecer do registro de eventos. O motivo é importante. Pode apontar para moldagem, acabamento, montagem de fechamento ou testador.
O resfriamento geralmente controla o ciclo. Se alguns segundos extras protegerem a geometria do anel, esse tempo pertence à taxa aceita. Uma liberação mais rápida que crie pescoços ovais ou dimensões instáveis não representa um ganho de produtividade.
Use uma corrida longa o suficiente para expor a recuperação e o equilíbrio posterior. Registre as configurações da máquina no início e no final. Oguia de tempo de cicloexplica como separar recuperação de extrusão, moldagem, resfriamento e manuseio. Oguia de energiaexplica por que a potência e a energia por tambor aceito precisam de um limite de medição declarado.
Um conjunto útil de KPI final inclui tambores aceitos por hora, rendimento na primeira passagem, quilogramas brutos por tambor aceito, quilogramas de corte por tambor, tempo de inatividade contado e energia por tambor aceito. Cada número precisa de uma regra de início e parada acordada.
Planeje os limites da fábrica em torno de picos, acesso e remoção de calor
As dimensões da máquina pública são 9,5 por 4,1 por 6,5 m. Essa caixa não é o espaço de instalação. Operadores, trocas de moldes, plataformas, gabinetes, tubos, transportadores e proteções vão além dele. A cobertura também deve permitir montagem e manutenção.
Comece com o desenho do layout do equipamento. Adicione espaço de manutenção para parafusos e componentes hidráulicos. Marque o caminho do molde desde o caminhão ou área de armazenamento até as placas. Verifique a capacidade do guindaste ou empilhadeira em todos os pontos. Mostre para onde os tambores quentes e o flash removidos irão viajar.
O ar comprimido necessita de pressão e fluxo na conexão da máquina. Kinggle publica 0,8 MPa e 1,8 m³/min. A sala do compressor deve levar em conta a perda de linha, outros usuários, demanda de pico, volume do receptor e tratamento de ar. O processo de sopro também precisa da qualidade do ar acordada.
O resfriamento precisa de temperatura e fluxo estáveis. A página pública lista 0,3 MPa e 120 L/min. Solicite uma folha de carga térmica que separe o molde, o sistema hidráulico e outros consumidores. Dimensione o chiller ou a torre de resfriamento de acordo com as condições ambientais locais e a qualidade da água.
O planejamento elétrico precisa da carga conectada, tensão, frequência, rota do cabo, proteção e verificação do transformador. A linha de “consumo médio de energia” de 70 a 80 kW da página é uma referência de potência. Não é a carga instalada e nem a energia por tambor.

Revise o completoplano utilitário de moldagem por soprocom os fornecedores de máquinas e auxiliares. Coloque todas as condições e limites de fornecimento no acordo técnico.
Execute um teste de aceitação que siga um lote de tambores rastreável
O teste de aceitação de fábrica deve usar desenho, molde e material de tambor aprovados. Se a resina de produção não estiver disponível, documente o substituto e os limites do resultado. Não chame o movimento da máquina a seco de teste de aceitação do produto.
Combine o plano de teste antes da visita. Nomeie os instrumentos, tamanho da amostra, duração da execução e limites de aceitação. Decida como as paradas serão contadas. Defina quais configurações podem ser alteradas durante a execução e quem aprova a alteração.
- Verifique a construção.Verifique o modelo KGB200L/LP completo, extrusoras, cabeçote, controlador, pinça, robô, sopro de fundo, proteção e auxiliares solicitados contra o contrato.
- Verifique a calibração e os utilitários.Registre os IDs dos instrumentos. Confirme as condições de energia, ar e refrigeração nos limites da máquina.
- Carregue o material aprovado.Registre o grau, o lote, a cor, o aditivo e a receita de moagem da resina. Siga o caminho de transporte pretendido.
- Estabilize o processo.Alcance condições de fusão repetíveis, recuperação do acumulador, comportamento de descarga, resfriamento e retirada antes de iniciar a execução formal.
- Congele a receita inicial.Salve temperaturas, velocidades, perfil parison, tempos, pressões e configurações a jusante com um número de revisão.
- Execute a janela acordada.Contagem de tambores moldados, aceitos e rejeitados. Registre cada parada com duração e causa.
- Meça o plano amostral.Verifique a massa, as dimensões, o mapa da parede, a geometria do anel e do pescoço, a qualidade do acabamento, a aparência e o resultado do vazamento.
- Audite o saldo downstream.Confirme se o robô, o aparador, o testador e os transportadores podem sustentar a taxa de moldagem sem acumulação insegura.
- Feche todos os desvios.Registre o resultado, o proprietário e o método de reteste. Não esconda um problema em aberto em uma declaração geral de “teste aprovado”.
Retenha amostras do início, meio e fim. Rotule cada tambor com tempo, receita e resultado. Mantenha o mapa da parede e o registro do vazamento junto com o relatório do teste. Isso transforma uma visita à fábrica em uma evidência que pode apoiar a inicialização e a solução de problemas posteriores.
Fotografe as amostras aprovadas e seus rótulos. Exporte a receita final antes do desligamento. O relatório também deve listar as observações não resolvidas que não provocaram rejeição. Esses detalhes fornecem à equipe do site um ponto de reinicialização claro após a instalação.
Testes de pacotes funcionais podem ser testemunhados durante o projeto da máquina se o método for acordado. No entanto, a aprovação formal do tipo de projeto pode acontecer em outro lugar. Mantenha esses relatórios separados. Cada relatório deve indicar exatamente o que prova.
O processo de vendas da Kinggle inclui inspeção, testes e um convite para participar do teste. Aproveite essa oportunidade para seguir oguia de teste de aceitação de fábrica. Após a entrega, repita uma execução de aceitação do local definido com os utilitários instalados e o sistema de materiais local.
Crie uma RFQ pronta para cotação para a célula KGB200L/LP
Uma consulta útil permite ao fornecedor verificar todo o percurso de produção. Comece com o arquivo de bateria. Adicione um desenho, fotos e uma amostra física, se disponível. Informar se o produto é 200L, 220L ou outro tamanho dentro da classe proposta.
Forneça o peso líquido moldado, a estimativa bruta de tiro e o mapa de parede numerado. Nomeie o grau, a cor, os aditivos e a regra de moagem do HMWHDPE. Indique o conteúdo, o sistema de fechamento, os requisitos de resistência química e os testes de embalagem aplicáveis.
Defina a saída como tambores aceitos por hora. Adicione volume anual, padrão de turnos e trocas planejadas. Descrever retirada, corte, acabamento de abertura, teste de vazamento, inspeção, marcação e paletização. Marque quais itens a Kinggle deve cotar e quais o comprador fornecerá.
Anexe os dados de fábrica. Inclua tensão, frequência, capacidade de ar comprimido, fonte de resfriamento, faixa ambiente, altitude, altura do edifício, capacidade do guindaste e planta baixa disponível. Adicione a orientação preferida da máquina e o fluxo do tambor.
Solicite uma resposta por escrito com a configuração completa do KGB200L/LP. Deve incluir envelope do molde, arquitetura da extrusora e do cabeçote, base do acumulador, utilidades, lista auxiliar, layout, plano de aceitação e transferência de dados. Não aceite “configuração padrão” como única descrição.
A decisão final deve conectar todos os requisitos importantes do tambor a um recurso ou teste da máquina. Se um requisito não tiver proprietário, feche-o antes da liberação do pedido. Se você ainda estiver coletando arquivos, use o Kinggle'scentro de downloadevídeos de máquinaspara referências disponíveis. Em seguida, envie o pacote do projeto controlado através doformulário de contato.
Perguntas frequentes
Essas respostas abrangem as questões de compra que mais frequentemente alteram a configuração ou o plano de aceitação. Eles usam as páginas atuais dos produtos Kinggle como referência da máquina. Os documentos do projeto devem controlar o pedido final.
Quais produtos o KGB200L/LP foi projetado para fabricar?
Kinggle posiciona a KGB200L/LP como uma máquina especializada da classe 250L para tambores químicos azuis de anel duplo de 220L. Um tambor diferente ainda precisa de verificações de massa bruta da forma preliminar, ajuste do molde, distribuição na parede, fechamentos, resfriamento, remoção e testes de embalagem necessários.
300 unidades/h significa que a máquina produz 300 tambores químicos por hora?
Não. A tabela de produtos indica 300 unidades/h como ciclo de secagem. A mesma página publica de 17 a 20 peças por hora para a aplicação denominada tambor químico. O resultado final aceito deverá ser comprovado com o plano de produção de molde, resina, resfriamento, automação e qualidade.
A KGB200L/LP consegue produzir um tambor acabado de 15 kg?
A página lista uma referência de tambor acabado de 12 a 15 kg e uma referência de peso de acumulador PE de 18 kg. A massa bruta de parison também inclui flash e outros acabamentos. Confirme o balanço de massa completo, base de resina, reserva e mapa de parede antes de congelar a configuração do cabeçote.
KGB200L/LP é a mesma máquina que KGB200L?
Não. Kinggle os publica como configurações relacionadas, mas distintas. A página KGB200L/LP lista dois parafusos de 100 mm, uma descrição de camada dupla e peso da máquina de 39 t. A página KGB200L lista um parafuso de 120 mm e peso de máquina de 36 t.
A compra desta máquina confere à bateria a certificação ONU?
Não. Uma máquina não concede uma marca de embalagem da ONU. A aprovação se aplica ao tipo de design de embalagem testado de acordo com as regras relevantes. O tambor acabado, as tampas, o conteúdo pretendido ou o meio de teste, a preparação, os resultados dos testes e a produção contínua controlam tudo.
O que devo enviar para uma cotação KGB200L/LP?
Envie o desenho do tambor, fotos, amostra, dimensões, aberturas, peso líquido, mapa de parede, grau HMWHDPE, estimativa de acabamento, fechamentos, conteúdo, testes, meta de produção aceita, escopo downstream e utilidades de fábrica. Indique também a estrutura da camada necessária e o limite de automação.
Transforme um tambor aprovado em uma especificação de máquina completa
Envie à Kinggle o desenho do tambor, material, mapa de parede, fechamentos, plano de teste, meta de produção e utilidades de fábrica. A equipe de engenharia pode então confirmar a configuração, molde, auxiliares e escopo de aceitação do KGB200L/LP.
Solicite uma solução KGB200L/LP