
A métrica de energia mais útil para moldagem por sopro não é a potência instalada ou uma leitura momentânea de kW, porque nenhuma delas mostra quanta produção vendável veio da energia consumida sob condições de produção estáveis e especificadas.Use a eletricidade medida durante uma janela de produção estável, divida-a pela produção aceita da mesma janela cronometrada e registre o limite, as posições dos medidores, o produto, o molde, a resina, o ciclo e as regras de qualidade. Para uma visão completa do custo operacional, meça primeiro a máquina de moldagem por sopro e, em seguida, adicione ar comprimido alocado, resfriamento, manuseio de materiais, manuseio de sucata e cargas a jusante quando elas estiverem fora do medidor principal da máquina, sem contar a mesma energia duas vezes.

Os cinco números que valem a pena incluir em um relatório
- Eletricidade da máquina durante o teste, em kWh
- Potência ativa média durante a mesma janela, em kW
- Massa extrudada e massa de produto aceita
- Peças aceitas feitas durante o teste
- Ar alocado, resfriamento e energia downstream
| Visualização de medição | Limite típico | Melhor denominador | Pergunta que responde |
|---|---|---|---|
| Carga conectada | Motores instalados, aquecedores, controles e auxiliares selecionados | Nenhum | Como deve ser dimensionada a infraestrutura elétrica? |
| Energia da máquina principal | Fornecimento de entrada para a máquina de moldagem por sopro | kg extrudado, kg aceito ou peças aceitas | O que esta máquina consome em uma execução definida? |
| Energia relacionada ao produto | Limites definidos da máquina, molde e produto especificado | kg de produção medida | Como dois testes de produtos podem ser comparados? |
| Energia de linha completa | Máquina mais compressor, resfriador e equipamento de linha alocados | kg aceito ou peças aceitas | Que eletricidade pertence ao modelo de custo do produto? |
Comece desenhando o limite de energia
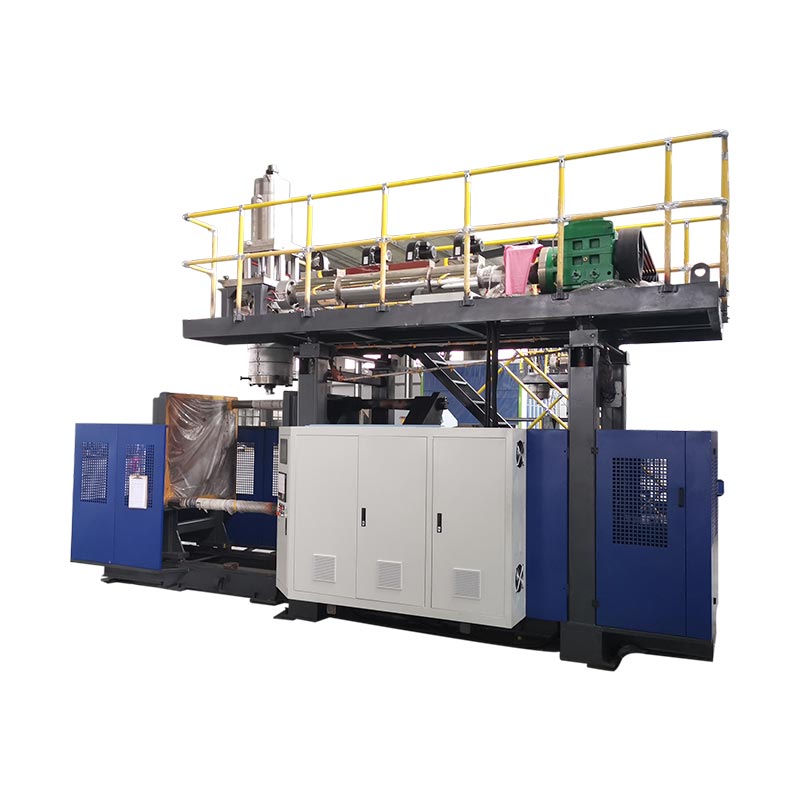
“Quanta energia uma máquina de moldagem por sopro usa?” parece simples. Não é uma medida. A resposta muda com a linha traçada ao redor do equipamento. Um medidor de entrada principal pode incluir a extrusora, aquecedores, sistema hidráulico, pinças, controles e robô acoplado. Pode excluir o compressor de ar central e o resfriador. Outra planta pode colocar equipamento de refrigeração local dentro do painel da máquina. Essas leituras não podem ser comparadas até que o limite seja estabelecido.
O oficialLista de recomendações EUROMAPsepara esse problema em dois documentos para máquinas sopradoras. EUROMAP 46.1 aborda a eficiência energética relacionada às máquinas. O EUROMAP 46.2 aborda a energia utilizada para fabricar um produto específico com um determinado molde. Ambos os documentos são a versão 1.0 de janeiro de 2014. Eles permanecem listados na atual página de recomendações técnicas do EUROMAP.
Essa distinção é útil em uma fábrica. Um teste de máquina padronizado pode descrever o comportamento da máquina sob condições determinadas. Um teste de produto responde a uma questão comercial diferente. Mostra a energia utilizada na fabricação de um recipiente, peça ou tanque definido. Nenhuma das leituras inclui automaticamente a planta completa. A sala do compressor, a planta de resfriamento, o sistema de resina, o triturador, o transportador, o aparador e o testador de vazamento podem ficar fora do medidor da máquina.
Desenhe um diagrama unifilar simples antes de instalar os medidores. Marque o suprimento de entrada da máquina. Marque cada fonte auxiliar. Em seguida, liste os serviços centrais que cruzam a fronteira. Registre qualquer carga compartilhada por outras linhas. Um compressor compartilhado não pode ser atribuído inteiramente a um soprador. Um chiller que atenda cinco máquinas também precisa de um método de alocação.
Use energia por quilograma e energia por parte aceita
A potência média e a energia estão relacionadas, mas não são intercambiáveis. Quilowatts descrevem uma taxa de uso. Os quilowatts-hora descrevem a energia consumida ao longo do tempo. O EUROMAP 46.1 define a energia total da máquina como a potência ativa média multiplicada pelo intervalo de medição. Define o consumo específico de energia como aquela energia dividida pela massa extrusada durante o mesmo intervalo.
O valor kWh/kg é valioso para comparação de processos e máquinas. Ele normaliza diferentes durações de execução. Ele também lida com peças de tamanhos diferentes melhor que kWh por ciclo. Ainda assim, a massa extrusada inclui materiais que podem não se tornar produtos aceitos. Flash, tails, purga de inicialização, contêineres rejeitados e peças de teste podem alterar o resultado do negócio.
Adicione uma segunda métrica para custeio de fábrica. Divida a energia da linha relevante pelas partes aceitas ou pela massa aceita. Use a unidade que corresponda à forma como o produto é vendido e controlado. Um produtor de garrafas pode preferir kWh por 1.000 garrafas aceitas. Um grande produtor de peças industriais pode preferir kWh por peça aceita. Uma equipe focada em materiais pode escolher kWh por quilograma aceito.
Mantenha ambos os denominadores. A lacuna entre a massa extrudada e a massa aceita expõe a perda de rendimento. Um processo pode apresentar um bom resultado de kWh/kg de máquina, mas desperdiçar energia através de rejeitos. Outro processo pode usar um pouco mais de energia, mas produzir mais peças aceitas no mesmo período. Uma leitura por si só não pode mostrar essa compensação.
Não use carga conectada como resultado de consumo. A carga conectada ajuda a dimensionar transformadores, cabos e dispositivos de proteção. A energia operacional real depende do ciclo, resina, molde, estratégia de controle e estado de produção. Kinggle'sguia de planejamento de serviços públicosexplica essa diferença para a preparação de fábrica.
Meça somente depois que o processo se tornar estável
Uma breve leitura do medidor feita durante o aquecimento não descreve a produção. Os aquecedores de barril podem estar funcionando de maneira diferente de seu padrão constante. O óleo hidráulico ainda pode estar mudando de temperatura. Os operadores podem estar corrigindo o comprimento do parison ou removendo peças iniciais. O denominador também é fraco porque foram contabilizados poucos produtos aceites.
EUROMAPA 46.2fornece um método específico de teste de produto. O produto deve atender aos requisitos do cliente. A máquina deve funcionar automaticamente sem intervenção manual durante pelo menos 15 minutos. O barril deve ter permanecido na temperatura definida por pelo menos 15 minutos. Uma máquina hidráulica também deve atingir uma temperatura estável do óleo e mantê-la por pelo menos 15 minutos.
A medição formal dura pelo menos 10 minutos e cobre pelo menos 15 ciclos. A massa do produto coletada é pesada. O EUROMAP também exige instrumentação certificada para as classes de medidores referenciadas IEC 62053-22:2003. Estas condições pertencem a essa recomendação. Uma planta pode escolher uma janela mais longa quando a variação normal, múltiplas estações ou eventos a jusante precisarem de mais cobertura.
| Antes da janela cronometrada | Durante a janela | Depois da janela |
|---|---|---|
| Confirme o produto, molde, material e receita aprovados | Mantenha os carimbos de data e hora do medidor e da saída alinhados | Pesar a massa de produção definida |
| Alcance uma produção automática estável | Grave alarmes, paradas e ações manuais | Contar peças aceitas e rejeitadas |
| Confirme as condições térmicas e de utilidade | Não altere as configurações do processo | Conclua as verificações de qualidade exigidas |
| Zere ou registre todos os medidores relevantes | Observe todas as estações, cabeças e cavidades | Salve receitas, medidores e registros de inspeção |
O EUROMAP 46.2 também identifica a documentação necessária para comparação. Inclui identidade da máquina, potência instalada, detalhes do parafuso, isolamento do cilindro, peso da peça, espessura da parede, material e fornecedor. Detalhes do ciclo, informações de fixação, temperaturas, tempo de medição, contagem de ciclos e fator de potência médio também pertencem ao registro. Esse nível de detalhe mantém o resultado vinculado à execução que o produziu.
Para o trabalho rotineiro na fábrica, crie uma folha de teste repetível a partir dessas ideias. Marque qualquer desvio do método EUROMAP. Não chame uma verificação informal de teste EUROMAP se as condições e os instrumentos forem diferentes. Ainda podem ser dados internos úteis quando seu método é claro.
Descubra quais cargas de máquinas estão consumindo eletricidade
Um medidor de máquina inteira informa o tamanho do problema. Não identifica a causa. Os principais consumidores geralmente pertencem a alguns sistemas físicos. O acionamento da extrusora move e plastifica o material. Os aquecedores de barril e cabeça controlam o estado térmico. O sistema de formação alimenta o movimento do grampo e da estação. Controles, ventiladores, bombas e dispositivos de resfriamento locais adicionam cargas menores ou intermitentes.
O EUROMAP 46.1 fornece medições de subsistemas opcionais por esse motivo. Ele separa o motor e o acionamento da extrusora da termorregulação do cilindro e do cabeçote. Também define a energia do sistema de formação. A recomendação inclui acréscimos para refrigeração líquida e energia do cabeçote do acumulador quando esses sistemas forem aplicáveis. Estas categorias oferecem um mapa de diagnóstico útil mesmo quando uma planta não está executando o teste de classificação formal.
Comece com um gráfico de tempo, não com um número médio. Combine as mudanças de potência com os eventos reais da máquina. Uma carga constante da extrusora tem uma causa diferente de um pico acentuado de movimento de fixação. A ciclagem do aquecedor deve ser visualizada ao lado das temperaturas da zona. Um sistema hidráulico pode consumir energia enquanto a máquina espera. Um moedor anexado pode iniciar somente depois que um lote flash chegar até ele.
A próxima etapa depende do padrão. O aumento da carga de extrusão pode justificar verificações do estado do material, da condição do parafuso ou da resistência mecânica. A atividade excessiva do aquecedor pode indicar perdas térmicas, comportamento de controle ou processo instável. A demanda contínua da bomba durante a espera necessita de uma investigação diferente. Olista de verificação de manutenção preventivaajuda a separar os sintomas energéticos de desgaste, fugas, restrições de refrigeração e más condições.
Não ajuste vários sistemas ao mesmo tempo. Salve primeiro a linha de base estável. Alterar uma causa evidenciada. Em seguida, repita o mesmo teste do produto. Isso protege a ligação entre ação e resultado. Também mostra se a menor potência da máquina causou outra perda, como tempo de ciclo mais longo ou pior estabilidade do fundido.
Adicione ar comprimido e resfriamento nos limites da planta
O medidor elétrico da máquina pode perder duas cargas importantes de fábrica. O ar soprado é produzido em outras partes de muitas plantas. A água de resfriamento pode vir de um resfriador central e de um conjunto de bombas. Nenhum dos utilitários é gratuito. Ambos devem ser medidos ou alocados antes que a fábrica possa estimar a eletricidade total por peça aceita.
Para ar comprimido, registre a pressão e a vazão na máquina durante a produção. A pressão por si só não é uma quantidade de ar. O fluxo por si só não revela a condição entregue. Observe o período de operação, o comportamento do receptor, a disposição do secador e outros usuários na plataforma. Vazamentos e usos inadequados também podem distorcer o total da planta.
O Departamento de Energia dos EUA mantém umrecurso de sistemas de ar comprimidocom orientações sobre análise, controles, armazenamento, pressão, vazamentos e custeio do sistema. Isso éPlataforma MEASURtambém inclui calculadoras para ar comprimido, motores, bombas e outros sistemas de plantas. Essas ferramentas podem apoiar uma avaliação. O desempenho real do compressor e os dados medidos do sistema ainda devem orientar a alocação.
Para resfriamento, defina o que o medidor cobre. Um chiller local pode ser dosado diretamente com suas bombas. Uma planta central precisa de um método transparente baseado na energia elétrica medida e na carga atribuída à linha. As temperaturas de fornecimento e retorno, o fluxo, as condições ambientais e os usuários simultâneos podem ser importantes. Não converta o fluxo de água de resfriamento em energia elétrica com um fator genérico.
Kinggle'sguia utilitário de moldagem por soprorecomenda medição separada para dados confiáveis de custo do produto. Ele também observa que um medidor de linha completa pode incluir o compressor, o resfriador, o triturador, o transportador e o equipamento a jusante. Use essa abordagem quando o layout da planta permitir. Caso contrário, mantenha cada fórmula de alocação visível.
Conecte energia com tempo de ciclo, peso da peça e rejeitos
A eficiência energética é um resultado da produção. O kW momentâneo mais baixo nem sempre cria o kWh mais baixo por parte aceita. Uma máquina pode consumir mais energia enquanto se move, mas terminar produtos mais aceitáveis em uma hora. Outra configuração pode reduzir a potência média, mas prolongar o ciclo. O denominador decide qual resultado é importante.
O tempo de ciclo é a primeira conexão a ser verificada. Use o método em Kinggleguia de otimização do tempo de ciclo. Meça a etapa limite e compare a saída aceita. Um temporizador mais curto não é uma economia se causar peças mais quentes, desvio dimensional ou congestionamento a jusante. Registre a potência média e a energia medida na mesma janela de produção.
O peso da peça e a distribuição da parede também afetam o resultado energético. Mais material requer plastificação e remoção de calor. No entanto, um peso total inferior não é automaticamente aceitável. As paredes críticas ainda devem atender aos requisitos do produto. Use oguia de programação parisonpara conectar alterações de perfil com localizações de parede medidas. Use oguia de design de moldequando um limite de resfriamento local vem da ferramenta.
Os rejeitados merecem uma linha própria na planilha energética. A eletricidade utilizada para uma peça rejeitada já foi consumida. Algum material pode ser recuperado, mas o tempo de máquina, o ar e o resfriamento não são recuperados. Rastreie a eliminação de inicialização, flash, caudas, rejeições visuais e rejeições de testes funcionais separadamente. Kinggle'sguia de solução de defeitosajuda a vincular falhas comuns às evidências do processo.
As trocas e partidas podem dominar os pedidos curtos. Aquecimento, purga, transição de cores e aprovação inicial consomem energia antes do início da produção vendável. Use olista de verificação de inicializaçãoeguia de mudançapara registrar essa perda. Relate a energia em estado estacionário e a energia em nível de pedido separadamente. Cada um responde a uma pergunta válida, mas diferente.
Compare servo-hidráulicos e outros sistemas de acionamento de forma justa
Os rótulos das unidades podem ajudar o comprador a entender a arquitetura. Eles não podem substituir um teste de produto. Uma máquina servo-hidráulica, uma máquina hidráulica convencional e um projeto acionado eletricamente podem gerenciar os períodos de inatividade de maneira diferente. Seus resultados também dependem do movimento da pinça, da operação da extrusora, da operação do acumulador, do dimensionamento da bomba, dos controles e do ritmo de produção necessário.
Comece com o mesmo produto. Mantenha o molde, o material, o peso da peça, os requisitos da parede e os testes de aceitação comparáveis. Inclui o mesmo limite auxiliar. Em seguida, execute cada máquina em um processo estável e aprovado. Uma comparação feita entre uma máquina em ciclo seco e outra fazendo peças acabadas tem pouco valor comercial.
Observe o traçado de energia, bem como o kWh final. As cargas dinâmicas podem aumentar durante o movimento do molde ou durante a saída do acumulador. A demanda ociosa pode ser importante quando a sequência contém espera. A extrusão e o aquecimento podem dominar outro trabalho. Em uma máquina com vários cabeçotes, a saída útil por evento muda novamente. Oguia multicabeças e multicavidadesexplica por que as peças por ciclo devem ser definidas.
O layout da máquina também pode alterar o denominador. UMlinha de estação única ou estação duplapodem sobrepor a extrusão, o resfriamento e o manuseio das peças de uma maneira diferente. Isso não garante um resultado energético. O produto, o equilíbrio do ciclo, a capacidade de resfriamento e a linha a jusante determinam a produção aceita.
Peça aos fornecedores que indiquem os limites e as condições do teste. Solicite energia da máquina, produção aceita, massa extrudada e evidências de qualidade do mesmo intervalo. Se for oferecida uma reivindicação de economia percentual, solicite ambas as medidas originais. Pergunte também quais equipamentos estavam fora de cada medidor. Isso transforma uma afirmação do sistema de acionamento em uma comparação que a engenharia e as compras podem analisar.
Execute um teste de energia da planta em oito etapas
A planta não precisa de um painel complicado para começar. Precisa de um teste controlado, medidores adequados e uma contagem de saída clara. Eletricistas qualificados devem instalar ou conectar instrumentos de acordo com os procedimentos de segurança da planta. A equipe de produção e qualidade deve aprovar as condições do produto antes da execução cronometrada.
- Defina o produto e a regra de aceitação.Registre o desenho, revisão da peça, molde, resina, cor, regra de retificação, peso alvo e verificações necessárias. Indique quais partes contam como aceitas.
- Desenhe o limite do metro.Marque a máquina principal, auxiliares locais, alocação de compressores, alocação de resfriamento e cargas posteriores. Dê um nome a cada medidor.
- Verifique instrumentos e carimbos de data/hora.Utilize medidores adequados para a medição. Alinhe os relógios utilizados para eletricidade, ciclos de máquinas e contagens de produção.
- Alcance uma produção automática estável.Confirme o estado térmico, utilidades e qualidade. Para um teste EUROMAP 46.2, siga os requisitos declarados de estabilidade e instrumentação.
- Meça sem alterar a receita.Registre os valores iniciais, os valores finais e a janela de produção. Observe alarmes, paradas, intervenções manuais e eventos incomuns de serviços públicos.
- Conte a massa e a saída aceita.Pesar a massa de produção definida. Conte peças aceitas, rejeições, rebarbas, sobras e outros materiais excluídos usando categorias claras.
- Calcule as métricas emparelhadas.Informar kWh/kg da máquina e energia por peça aceita ou quilograma aceito. Adicione utilidades da planta somente através da alocação documentada.
- Repita uma mudança controlada.Corrija uma perda evidenciada, restaure as condições estáveis e repita o mesmo teste. Mantenha a nova configuração somente quando a qualidade e a segurança permanecerem aprovadas.
Salve os dados brutos. Uma proporção final não é suficiente para solução de problemas posterior. Armazene leituras de medidores, contagens de ciclos, pesos de peças, resultados de inspeção, revisão de receitas e fotografias da localização dos medidores. Se o rastreamento de energia estiver disponível, mantenha-o no log de eventos da máquina.
Revise o resultado com mais de um departamento. A manutenção pode explicar o comportamento da bomba, do aquecedor e do resfriamento. A produção pode explicar esperas e paradas curtas. A qualidade define o denominador aceito. A compra precisa de um resultado que possa ser colocado em um modelo de custo. Um relatório compartilhado impede que uma equipe melhore seu número enquanto transfere a perda para outro lugar.
Use oIHM e guia de alarmepara separar comandos dos estados reais da máquina. Use oguia de teste de aceitação de fábricaquando o teste suporta a compra de uma máquina. As evidências energéticas devem ficar ao lado das evidências da qualidade do produto e dos resultados, e não substituí-las.
Agende uma verificação repetida após o processo retornar à produção normal. O resultado de um dia pode ser afetado pelas condições de manutenção, pela temperatura ambiente ou por um problema temporário de rede elétrica. A tendência do mesmo produto e limite mostra se o ganho permanece real. Também dá à fábrica um sinal antecipado quando a energia por peça aceita começa a oscilar.
Transforme o consumo de energia em uma questão de compra
Uma cotação útil começa com o produto, não com um adjetivo geral de eficiência. Corrente de Kinggleprocesso de vendaspede aos compradores fotos ou desenhos de produtos, peso, tamanho, material, espessura, produção e necessidades de resistência química. Essas contribuições também definem uma discussão significativa sobre energia.
Solicite separadamente a carga conectada e os dados operacionais esperados. A carga conectada suporta o projeto elétrico. Um teste relacionado ao produto apoia a estimativa do custo de produção. Solicite o limite do medidor, duração do teste, condição da máquina, molde, resina, massa extrusada bruta, produção aceita e verificações de qualidade. Indique se ar comprimido e refrigeração estão incluídos.
Para um novo projeto, concorde com o teste antes do teste da máquina. Escolha o produto e o material. Congele os critérios de aceitação. Identifique quem fornece o medidor e quem verifica as contagens. Decida como a inicialização, os rejeitos, o flash e o material reciclado serão tratados. Se o EUROMAP 46.2 for o método acordado, nomeie-o no plano de teste e siga as suas condições.
Use o resultado como uma parte do custo total. A eletricidade é importante, mas a máquina ainda deve produzir o produto necessário. Revise a estabilidade da produção, o rendimento, a perda de troca, o acesso para manutenção, peças sobressalentes, mão de obra e compatibilidade downstream. Uma suposição fraca pode compensar uma pequena diferença no kWh em estado estacionário.
Kinggle fornece ambosmáquinas de moldagem por sopro de extrusão contínuaemáquinas de moldagem por sopro de acumulador. O plano de medição apropriado depende da configuração e do produto selecionado. Envie o desenho do produto e as informações de utilidade da fábrica antes de solicitar um orçamento de projeto.
Perguntas frequentes
Quanta eletricidade uma máquina de moldagem por extrusão e sopro usa?
Não existe um número universal confiável. O consumo varia de acordo com a configuração da máquina, tamanho da extrusora, sistema de acionamento, aquecedores, produto, molde, resina, ciclo e auxiliares incluídos. Meça kWh durante uma janela de produção estável. Divida pela massa extrudada e pela saída aceita. Mantenha a carga conectada separada porque ela é usada para dimensionamento do sistema elétrico e não para custeio de energia do produto.
Qual é a melhor métrica de eficiência energética para moldagem por sopro?
Use pelo menos duas métricas. Máquina kWh por quilograma de massa extrudada suporta comparação técnica. A linha completa de kWh por peça aceita ou quilograma aceito suporta o cálculo de custos do produto. Relate o kW médio e o kWh total como dados de apoio. Cada resultado deve identificar o produto, molde, material, regras de qualidade e limite do medidor.
A potência instalada mostra o consumo normal da máquina?
Não. A energia instalada ou conectada ajuda os engenheiros a dimensionar transformadores, cabos, disjuntores e equipamentos de isolamento. Nem toda carga funciona com capacidade máxima durante a produção. A energia real depende do tempo e do estado operacional. Use um medidor de energia adequado durante a produção estável, em vez de estimar a eletricidade apenas pela placa de identificação.
A alimentação do compressor e do chiller deve ser incluída?
Inclua-os ao calcular a energia completa ou o custo do produto. Mantenha-os separados ao relatar uma medição da máquina principal. Os sistemas centrais necessitam de uma atribuição documentada porque podem servir várias linhas. Verifique primeiro o mapa do medidor para que os compressores, resfriadores ou bombas locais não sejam contados duas vezes.
Uma máquina sopradora servo-hidráulica sempre usa menos energia?
Não decida apenas pela etiqueta da unidade. Compare máquinas enquanto fabrica o mesmo produto aceito em condições equivalentes. Inclui os mesmos auxiliares e mede a mesma janela de tempo. A demanda ociosa, o movimento do grampo, a extrusão, o aquecimento, o funcionamento do acumulador e o equilíbrio do ciclo podem alterar o resultado de cada aplicação.
Como uma fábrica pode reduzir a energia por peça aceita?
Meça a perda de corrente antes de alterar as configurações. As áreas comuns de investigação incluem demanda ociosa, vazamentos de ar, restrições de resfriamento, condição do aquecedor, comportamento hidráulico, etapas de ciclo longas, rejeições e desperdícios de troca. Corrija uma causa evidenciada e repita o mesmo teste do produto. Mantenha a alteração somente quando o rendimento, a qualidade, a segurança e as condições da máquina permanecerem aceitáveis.
Precisa de um plano de teste de energia para o seu produto?
Compartilhe o desenho do produto, material, peso alvo, produção, informações do molde e utilitários de fábrica disponíveis. Kinggle pode usar esses detalhes para definir a configuração da máquina e um limite de aceitação mensurável.
Envie os requisitos do seu produtoFontes verificadas para este guia
- Recomendações Técnicas EUROMAP, lista atual mostrando EUROMAP 46.1 e 46.2 em Blow Molding, verificada em 9 de setembro de 2026.
- EUROMAP 46.1, versão 1.0, janeiro de 2014, definições de energia relacionadas à máquina e medição de subsistemas.
- EUROMAPA 46.2, versão 1.0, janeiro de 2014, método energético relacionado ao produto, condições de funcionamento estável e documentação.
- Departamento de Energia dos EUA, Sistemas de Ar Comprimido, avaliação do sistema e recursos técnicos, verificado em 9 de setembro de 2026.
- Departamento de Energia dos EUA, MEASUR, ferramentas de análise de sistema de planta, verificado em 9 de setembro de 2026.
- Kinggle, requisitos de utilidade da máquina de moldagem por sopro, limite de máquina e utilidade de linha completa, verificado em 9 de setembro de 2026.
- Processo de vendas Kinggle, informações do produto solicitadas para definição do projeto, verificadas em 9 de setembro de 2026.