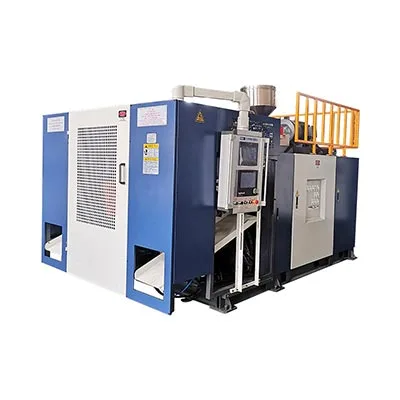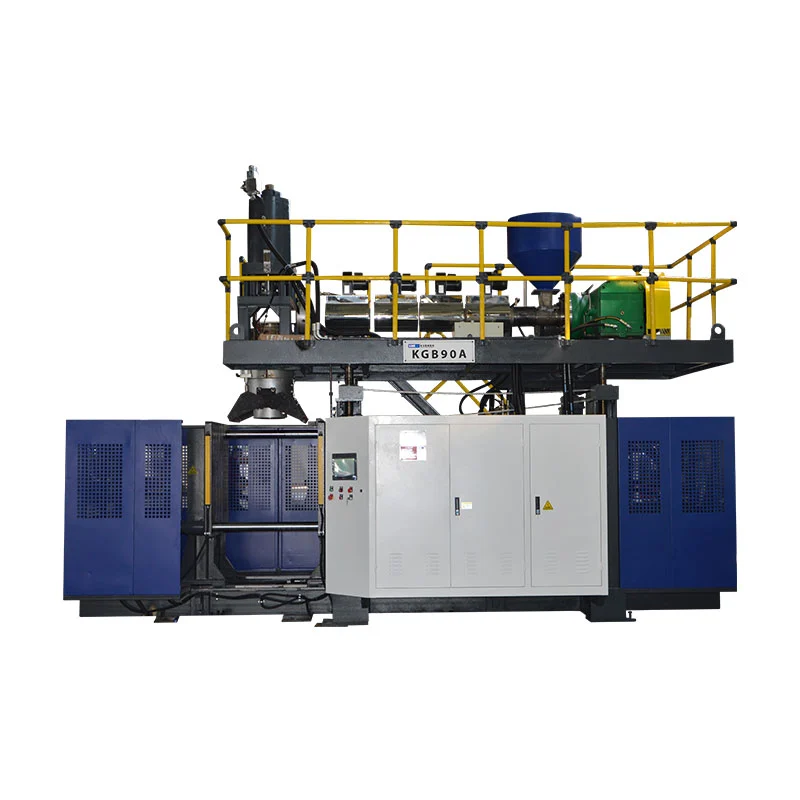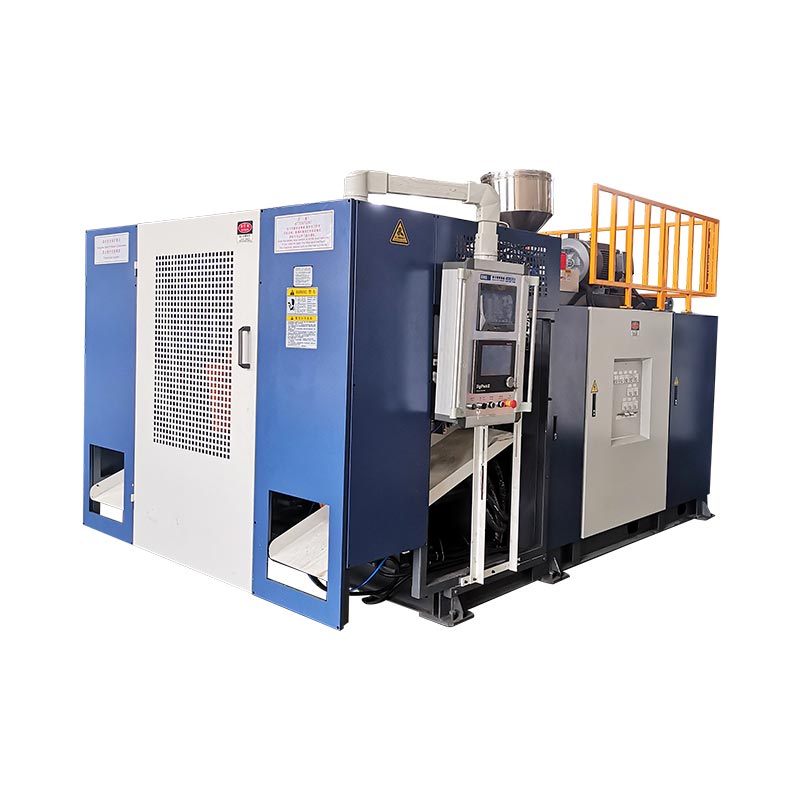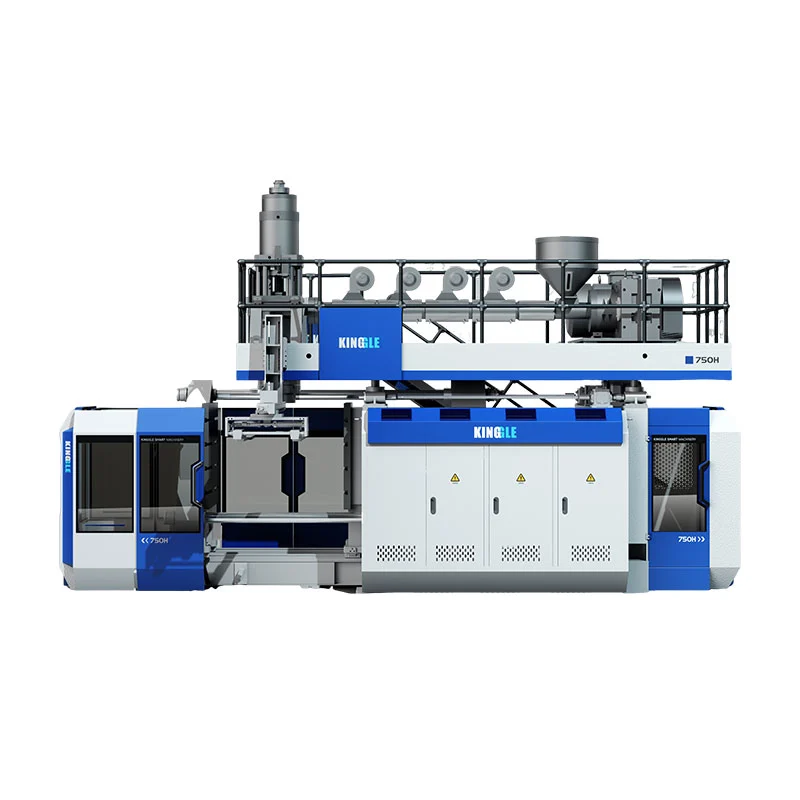

Uma segunda estação altera a forma como a máquina utiliza o tempo de extrusão, resfriamento e manuseio do molde. Não duplica automaticamente a produção vendável, não reduz o consumo de energia por garrafa nem produz um produto maior. Três tamanhos de máquinas Kinggle emparelhados mostram onde aparecem as diferenças reais.

O verdadeiromáquina de moldagem por sopro de estação simples vs duplaa comparação é, portanto, um estudo de células completas, não uma contagem de carruagens. A decisão deve conectar a garrafa, o cronograma de produção, a demanda bruta de fusão, a sequência de duas estações e o requisito de peça aceita.
O que muda entre uma estação e duas?
Em uma máquina de moldagem por sopro e extrusão contínua de estação única, uma posição de molde e fixação captura a forma preliminar, forma a peça, resfria-a e libera-a. O próximo evento de moldagem deve se ajustar à sequência daquela estação.
Uma máquina extrusora sopradora de estação dupla ou estação dupla alterna duas posições de molde em torno de um sistema de extrusão compartilhado. Uma estação pode estar em uma etapa de sopro, resfriamento ou remoção de peças enquanto a outra se prepara para capturar o próximo parison. É por isso que o equipamento de estação dupla também é descrito como máquina de moldagem por sopro de dupla face ou shuttle em alguns mercados.
Esta sequência simplificada explica a oportunidade, não a taxa de produção final. O deslocamento da estação, a formação do parison, o fechamento do molde, o sopro, a exaustão, o resfriamento, a ejeção, o corte e a transferência a jusante ainda precisam se encaixar. A literatura independente sobre máquinas shuttle também lista configurações de face única e dupla separadamente de cabeçotes de rosca simples e multiparison, reforçando que essas são opções de equipamentos diferentes.
Não confunda contagem de estações, contagem de cabeças, contagem de cavidades e contagem de camadas
Muitos erros de citação começam porque “duplo” é usado sem dizer o que é duplicado. Uma máquina de estação dupla não é necessariamente uma máquina de cabeça dupla, um molde de duas cavidades ou uma linha de duas camadas.
| Prazo | O que conta | O que isso muda | Pergunta para o fornecedor |
|---|---|---|---|
| Estação simples ou dupla | Posições de molde e fixação que funcionam em sequência | Sequência da máquina, requisitos de conjunto de moldes, potencial de produção, área ocupada e manuseio | Quantas estações de molde completas se alternam nesta máquina? |
| Matriz de cabeça única ou múltipla | Parisons extrudados em um evento de moldagem | Quantas cavidades de molde podem ser alimentadas de uma só vez e o passo de saída necessário | Quantas tomadas estão incluídas e qual é a distância central delas? |
| Molde de cavidade única ou múltipla | Peças formadas em um molde próximas | Peças por evento de moldagem, tamanho do molde, equilíbrio de resfriamento e corte | Quantas peças vendáveis um evento de molde deve produzir? |
| Simples ou multicamada | Camadas de material na parede da peça | Extrusoras, arquitetura de matrizes, manuseio de materiais e controle de processos | Quais materiais e estrutura de camadas estão incluídos na cotação? |
OFolha de dados do shuttle de extrusão contínua R&B, por exemplo, lista cabeçotes de rosca simples e múltiplos separadamente das configurações de fixação de uma ou duas estações. As ferramentas multiparison são uma alavanca de saída; uma segunda estação de molde é outra. Uma proposta pode usar alavancagem ou combinar ambas, portanto a cotação deve identificar cada uma separadamente.
A terminologia também muda por região. Os compradores podem procurar por ummáquina de moldagem por sopro de estação dupla, máquina de moldagem por sopro de estação dupla, máquina sopradora de garrafas de duas estaçõesousoprador de lançadeira dupla face. Confirme a sequência física em vez de selecionar apenas pelo nome.
Comparação original: três tamanhos de máquinas Kinggle emparelhados
A análise a seguir usa especificações publicadas em seis páginas atuais de produtos Kinggle. Cada par tem a mesma capacidade nominal máxima de contêiner, o que facilita a visualização da diferença entre estações. Os números são referências de catálogo e não uma garantia de produção para cada frasco, resina, cabeçote de matriz ou pacote opcional.
| Capacidade e modelo | Estações | Rótulo de saída publicado | Capacidade de fusão de HDPE | Dimensões da máquina (C×L×A) | Envelope C×L simples* | Peso | Força de aperto |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Solteiro | Ciclo seco de 600 unidades/h | 30 kg/hora | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 toneladas | 40 kN |
| 2LKGB2D | Dobro | Ciclo seco de 600 × 2 unidades/h | 55 kg/hora | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 toneladas | 40 kN |
| 5LKGB5L | Solteiro | Ciclo seco de 500 unidades/h | 55 kg/hora | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 toneladas | 65 kN |
| 5LKGB5D | Dobro | Ciclo seco de 500 × 2 unidades/h | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 toneladas | 65 kN |
| 15LKGB15L | Solteiro | Ciclo seco de 450 unidades/h | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 toneladas | 165kN |
| 15LKGB15D | Dobro | Ciclo seco de 450 × 2 unidades/h | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 toneladas | 165kN |

O que os dados emparelhados revelam
1. A contagem de estações não define o tamanho máximo da peça
Dentro de cada par Kinggle, a capacidade nominal do recipiente e a força de fixação publicada permanecem as mesmas: 2L e 40 kN, 5L e 65 kN ou 15L e 165 kN. A segunda estação altera a sequência de produção; não transforma uma plataforma de 5L em uma plataforma de 15L.
Essa distinção é importante durante a seleção da máquina. O volume da peça, a área projetada, as dimensões do molde e a braçadeira necessária ainda precisam caber na plataforma. Kinggle'sguia de seleção de máquina de moldagem por soprocomeça no contêiner antes de escolher a contagem de estações.
2. Os pares de estações duplas adicionam capacidade de fusão, mas não em uma proporção fixa
A capacidade de fusão publicada do HDPE aumenta de 30 a 55 kg/h no par de 2L, de 55 a 80 kg/h no par de 5L e de 100 a 120 kg/h no par de 15L. Esses aumentos não são idênticos e não devem ser convertidos num “multiplicador de estação dupla” universal.
Esta é a lição de capacidade mais importante nos dados. Duas estações podem criar mais oportunidades de moldagem, mas a extrusora ainda precisa fornecer a massa bruta da forma preliminar. Uma garrafa mais pesada, mais flash, mais saídas de matrizes ou intervalos de eventos mais curtos aumentam a demanda por fusão. Quando a extrusão se torna o gargalo, adicionar disponibilidade de estação não pode resolver o problema.
3. O peso e o envelope de instalação aumentam de forma diferente de acordo com o tamanho
Passar do modelo simples para o modelo duplo aumenta o peso publicado da máquina de 2,5 para 4,5 toneladas em 2L, 3,0 para 5,2 toneladas em 5L e 7,5 para 12,5 toneladas em 15L. O envelope calculado da máquina L×W varia de cerca de 5,3 a 6,8 m², 6,8 a 7,0 m² e 9,9 a 13,9 m², respectivamente.
A área útil, portanto, não é descrita com segurança como “quase a mesma” ou “duas vezes maior”. O resultado depende da plataforma. Nenhum dos cálculos do envelope da máquina é um layout de fábrica: acesso para serviço, fornecimento de materiais, coletores de resfriamento, gabinetes de controle, descarga de peças e manuseio de moldes ainda precisam de espaço. Use o Kinggleguia de energia, ar, água e layoutantes de congelar a planta do local.
4. O rótulo do ciclo seco é um sinal de comparação, não uma promessa de entrega
Um ciclo seco registra o movimento da máquina sem comprovar as condições de produção de uma peça acabada. A produção real deve incluir formação de parison, tempo de sopro e exaustão, resfriamento, ejeção, corte, perda de qualidade e paradas planejadas. Um galão grosso de 15L e uma garrafa leve de 500ml não podem ter a mesma produção simplesmente porque funcionam em uma máquina com a mesma contagem de estações.
Calcule a produção de eventos de moldagem e balanço de massa
Comece com o produto e trabalhe de trás para frente. Não comece multiplicando um número de catálogo pelas horas do turno.
Etapa 1: definir o bom resultado necessário
Converta a demanda confirmada em peças boas por hora usando horas de produção programadas, trocas planejadas e premissas de disponibilidade da própria fábrica. Mantenha os cenários de procura separados – base, pico sazonal e crescimento futuro – para que o excesso de capacidade fique visível e não escondido dentro de uma meta optimista.
Etapa 2: medir um evento de moldagem completo
Para o molde proposto, registre o número de formas preliminares, peças formadas, massa bruta da forma preliminar, massa da peça acabada, rota de flash/remoagem, intervalo de eventos estável e resultado de qualidade aceito. Um evento de moldagem significa que um molde captura o material preliminar e produz seu conjunto de peças.
Peças boas/h = eventos de moldagem/h × peças por evento × fração aceita
Demanda bruta de fusão (kg/h) = eventos de moldagem/h × massa bruta de forma preliminar por evento (kg)
A fração aceita deve vir de um teste acordado ou de uma suposição honesta da planta. A massa preliminar bruta inclui o material que entra no evento de moldagem, não apenas a garrafa acabada. Se a rebarba for reafiada, seu manuseio e reintrodução ainda afetarão a linha.
Etapa 3: teste os gargalos como uma linha
Compare a demanda bruta de fusão com a extrusora proposta sob o material real. Em seguida, confirme o resfriamento do molde, sopro de ar, remoção de peças, corte, teste de vazamento, transporte, embalagem e capacidade do moedor. O estágio sustentável mais baixo define a saída da linha.
Para uma lógica de saída de máquina contínua mais ampla, consulte Kinggle'sguia de máquina de moldagem por sopro contínuo. Se o peso da peça ou a distribuição da parede mudarem durante os testes de velocidade, use oguia de programação parisone verifique os mesmos locais de parede em cada condição.
Qual configuração se ajusta ao plano de produção?
A estação única é geralmente a lista de limpeza quando…
- a demanda verificada se ajusta a uma estação de molde com margem operacional aceitável;
- as mudanças de produtos são frequentes ou as tiragens de produção são curtas;
- um conjunto de moldes é preferido por motivos de orçamento, manutenção ou validação;
- o método da peça, molde ou remoção torna o layout alternado menos prático;
- o espaço da fábrica, o acesso de elevação ou a automação a jusante são limitados;
- o projeto está entrando em um mercado onde a demanda ainda não está comprovada.
Estação dupla merece um estudo de linha completo quando…
- a demanda de repetição estável excede a produção realista de estação única;
- duas estações de molde combinadas podem executar um processo repetível;
- a extrusora e a cabeça de roscar podem fornecer a taxa de fusão bruta necessária;
- o resfriamento deixa tempo útil para alternar o trabalho do molde;
- corte, teste e manuseio de materiais podem aceitar o aumento do fluxo;
- o escopo adicional de molde, máquina e utilidade tem um caso de negócio defensável.
Nenhuma das listas substitui uma avaliação do produto. Isso evita um erro comum de aquisição: tratar a segunda estação como um acessório de saída independente. É uma decisão sistêmica que altera as ferramentas, os controles, o comissionamento e o fluxo de peças na fábrica.
Serviços públicos e equipamentos downstream podem eliminar a vantagem da estação
Uma linha de estação dupla pode enviar mais calor para o sistema de resfriamento do molde e criar eventos de moldagem mais próximos. O ar comprimido precisa manter a pressão e fornecer fluxo quando a linha exigir, e não apenas em marcha lenta. A água de resfriamento deve chegar a ambos os circuitos do molde em condições estáveis. A distribuição elétrica, o resfriamento hidráulico e o ambiente do gabinete devem corresponder à construção final.
Não calcule os serviços da planta a partir da tabela de comparação. Algumas especificações atuais da Kinggle web usam tipografia de unidade inconsistente e os valores médios de energia não descrevem um teste de produto idêntico. Solicite a folha de utilidades específica do projeto, o desenho elétrico e o desenho de arranjo geral para a configuração solicitada.
Verifique cada processo após a abertura do molde
- Os equipamentos de retirada podem receber peças das estações alternadas?
- O corte pode lidar com o flash real e a geometria do pescoço/fundo?
- O testador de vazamento pode inspecionar todas as cavidades na taxa de linha exigida?
- Os transportadores podem evitar colisão, acúmulo e deformação de peças?
- O moedor e o liquidificador podem lidar com o flash sem desestabilizar a proporção do material moído?
- Os operadores podem chegar a ambas as estações com segurança para inspeção aprovada e trabalhos de mudança?
Se um funcionamento mais rápido criar espessura de parede instável, flash, distorção de resfriamento ou alarmes repetidos, conecte oregistro de manutenção preventivacom KinggleMétodo de solução de problemas de IHMantes de esconder um gargalo físico com alterações de receita.

Compare o custo total instalado e não apenas o preço da máquina
Um comprador que procura o preço de uma máquina para fazer garrafas plásticas pode receber duas cotações que não são equivalentes. Pode-se incluir o segundo conjunto de moldes, retirada e teste de vazamento; outro pode mostrar apenas a máquina de moldagem de base. O preço nominal mais baixo pode, portanto, descrever uma célula de produção menos completa.
| Camada de custo | Pergunta de estação única | Pergunta de estação dupla |
|---|---|---|
| Plataforma da máquina | Qual extrusora, pinça, controles e auxiliares padrão estão incluídos? | Que equipamento adicional de transporte, fixação, sopro e controle está incluído? |
| Moldes e cabeçotes | Um molde completo e o pacote de saída de matriz correto estão incluídos? | Estão incluídas duas estações de molde correspondentes e o número de cabeças e o passo de saída são idênticos ao plano da ferramenta? |
| Serviços de fábrica | Que trabalho de energia, ar, água e piso/carga é necessário? | Os serviços existentes podem suportar a sequência de eventos mais rápida sob demanda simultânea de fábrica? |
| Célula a jusante | Quais etapas de remoção, corte, teste, transporte e moagem são manuais ou automáticas? | Cada estágio a jusante pode aceitar peças de estações alternadas sem acumulação? |
| Mudança e validação | Quanto tempo leva uma mudança de molde e receita de acordo com o procedimento do comprador? | Como duas estações são alinhadas, qualificadas e restauradas após uma troca de produto? |
| Risco operacional | Que produção será perdida se a estação de molde única parar? | Qualquer uma das estações pode ser isolada com segurança e o que acontece com a sequência de extrusão compartilhada? |
Uma comparação económica útil utiliza o mesmo limite do projecto em ambos os lados. Inclui a máquina de moldagem, moldes, cabeçote, auxiliares, instalação, comissionamento, treinamento e modificações de fábrica. Em seguida, estime mão de obra, serviços públicos, manutenção planejada, perda de troca, perda de qualidade e tempo de inatividade usando as próprias premissas operacionais do comprador.
Custo por peça boa = custo total durante o período de comparação ÷ peças aceitas produzidas no mesmo período
O numerador e o denominador devem usar a mesma janela de tempo e escopo. Não coloque um valor capital de estação dupla acima de uma saída de ciclo seco de estação única, nem compare uma linha dupla automatizada com uma máquina básica única que exclui corte e teste. Se a procura não puder utilizar a produção adicional, a capacidade ociosa continua a ser um custo. Se a demanda exceder a capacidade de uma única estação, a perda de produção e as horas extras também serão custos.
O preço ainda é uma restrição de compra válida, mas pertence depois do ajuste técnico. Peça à Kinggle para identificar cada componente incluído e cada item fornecido pelo comprador para que a cotação possa ser comparada linha por linha.
Uma RFQ melhor separa as condições garantidas das referências do catálogo
Envie a mesma folha de entrada para todos os fornecedores. Caso contrário, duas cotações poderão utilizar pressupostos diferentes e ainda assim parecer comparáveis.
| Campo de solicitação de cotação | Entrada obrigatória | Por que isso muda a decisão da estação |
|---|---|---|
| Papel | Desenho ou amostra, dimensões máximas, pescoço/acabamento, alça, linha de partição e requisitos de corte | Define o ajuste do molde, movimento e trabalho posterior |
| Material | Grau exato de resina, cor, aditivos, plano de moagem/PCR e dados do fornecedor | Altera o comportamento de fusão, rendimento bruto e resfriamento |
| Massa e parede | Peso final, estimativa bruta de parison/flash, locais críticos de parede e tolerância | Transforma metas de ciclo em demanda de fusão e evidências de qualidade |
| Demanda | Boas peças por hora, turno, ano e alta temporada; SKU/plano de mudança | Mostra se a segunda estação pode ser mantida carregada de forma produtiva |
| Ferramentas | Contagem de estações, saídas de matrizes, cavidades, distância central, conjuntos de moldes e layout de resfriamento | Evita que a “estação dupla” oculte uma suposição diferente de cabeça ou cavidade |
| Qualidade | Peso, dimensional, parede, vazamento, queda, carga superior ou outros testes acordados | Define boa saída em vez de velocidade de movimento |
| Fábrica | Padrão de energia, condições de ar/água, limites de piso e teto, caminho de elevação e equipamentos a jusante | Testa se a célula completa de estação dupla pode ser instalada e suportada |
Registre esses itens durante o teste de aceitação
- Identidade da máquina, molde, cabeçote, resina e receita.
- Intervalo estável de eventos de moldagem para cada estação – não um evento mais rápido.
- Massa bruta da forma preliminar, peso da peça acabada e rota flash.
- Peças aceitas por cavidade e estação na janela de teste acordada.
- Resultados críticos de parede, dimensionais e funcionais.
- Condições reais de ar, água e elétrica sob a carga demonstrada.
- Registro de alarme, parada e intervenção manual durante o teste.
Esse registro transforma “estação simples versus estação dupla” em uma decisão baseada no produto do comprador. Ele também fornece a linha de base de comissionamento para futuras soluções de problemas e manutenção preventiva.
Perguntas frequentes
O que é mais rápido: uma máquina sopradora de estação única ou de estação dupla?
Uma máquina de estação dupla tem maior potencial de produção porque duas estações de molde se alternam em torno de um sistema de extrusão compartilhado. A boa produção real ainda depende da capacidade de fusão, contagem de parison, resfriamento, remoção de peças, equipamento posterior e qualidade aceita.
Uma máquina de moldagem por sopro de estação dupla duplica a produção?
Não automaticamente. Os números publicados sobre o ciclo seco podem mostrar duas estações alternadas, mas a produção vendável pode ser limitada pela demanda bruta de fusão, resfriamento, corte, testes, paradas ou rejeições. Verifique a máquina com o produto e material reais.
Uma máquina de estação dupla é igual a uma máquina de duas cabeças?
Não. A contagem de estações descreve as posições do molde e da fixação. A contagem de cabeças descreve quantas formas preliminares são extrudadas para um evento de moldagem. Uma máquina pode combinar duas estações com uma ou várias saídas de matrizes.
As duas estações podem executar moldes diferentes?
Não presuma que eles podem executar produtos não relacionados com eficiência. As estações compartilham condições de extrusão e processo, portanto a massa do produto, o tempo de parison, o resfriamento e o trabalho posterior devem ser compatíveis. Confirme o arranjo exato durante a engenharia.
Devo escolher uma estação simples ou dupla para recipientes de 5L?
O volume do contêiner identifica apenas a plataforma. Escolha a contagem de estações a partir da demanda verificada de peças boas, peso do produto, comprimento de tiragem, plano de molde e matriz, utilidades disponíveis, layout da fábrica e capacidade downstream.
Como deve ser calculada a produção da máquina de moldagem por sopro?
Use eventos de moldagem por hora multiplicados por peças por evento e pela fração aceita. Verifique o resultado em relação à demanda bruta de fusão, ao resfriamento e a cada etapa posterior. Não use apenas o ciclo seco como saída de produção.
Que informações são necessárias para uma cotação de estação única versus estação dupla?
Fornece o desenho da peça, a qualidade do material, a massa final e bruta da forma preliminar, os requisitos de parede e qualidade, a meta de peças boas, o plano de SKU, o conceito de molde e cavidade, utilidades, layout e equipamentos downstream.