
Nesta página
Se você produz latas de lubrificante, recipientes de agroquímicos, garrafas de detergente ou porta-água, a máquina no centro de sua linha é uma sopradora de latas. Ele forma o corpo, a alça e o gargalo em um ciclo de extrusão, e o modelo escolhido define seu teto de produção, seu custo de material por lata e sua conta de energia durante a vida útil da linha. Este guia aborda as decisões que realmente movimentam esses números.
Configurações da máquina: estação simples vs dupla
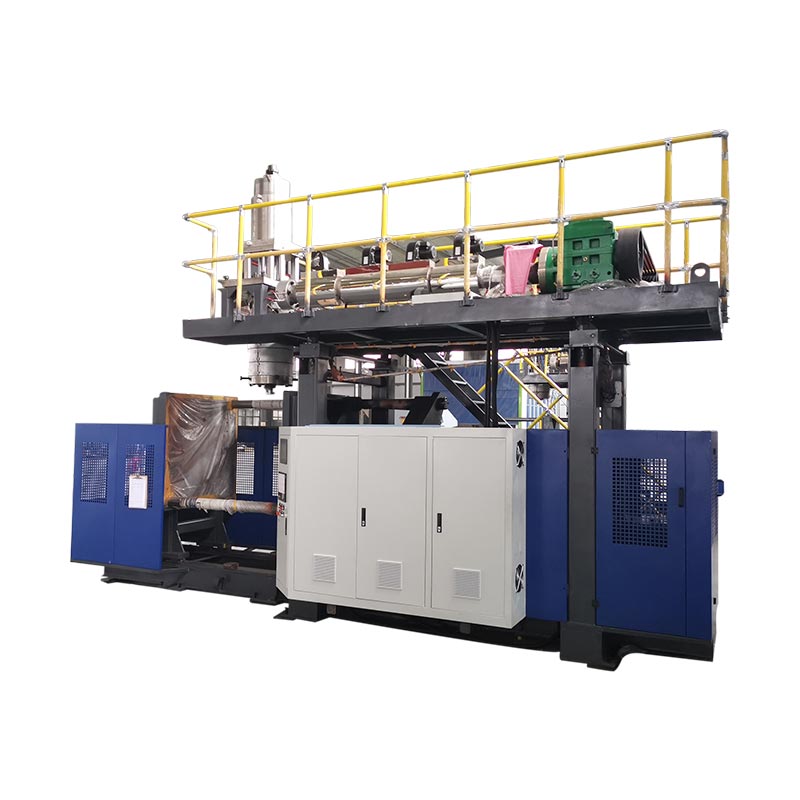
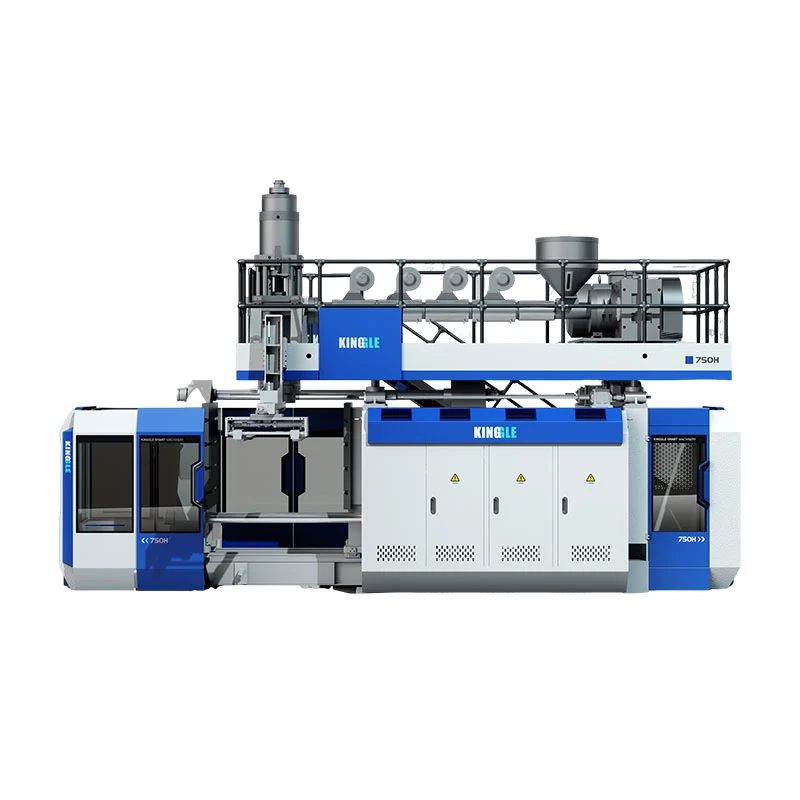
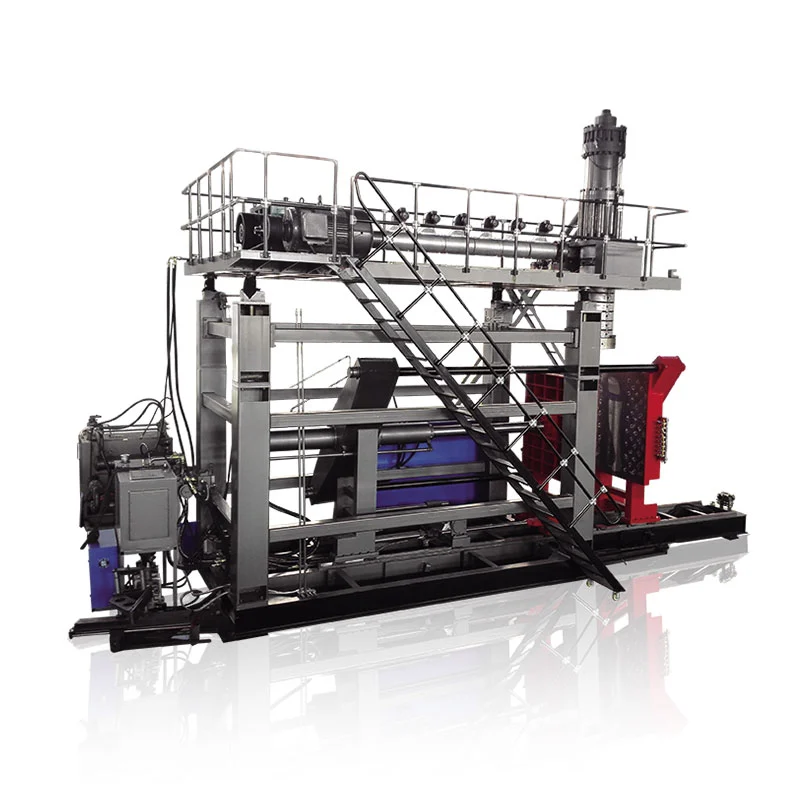
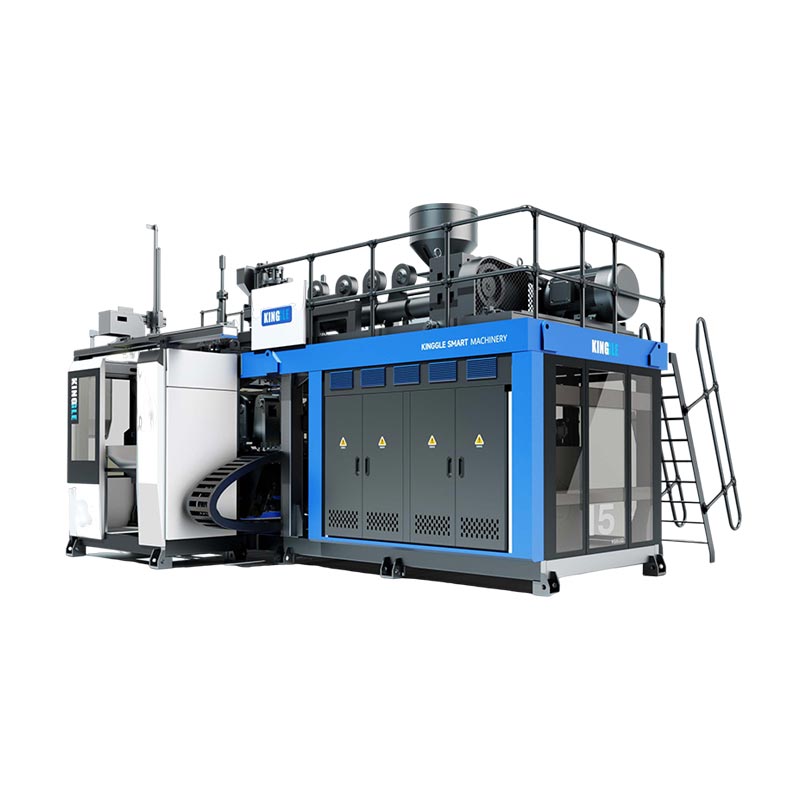
Os Jerry Cans são feitos em duas plataformas relacionadas. UMmáquina de moldagem por sopro contínuoextrusa a forma preliminar sem parar e é a escolha padrão para latas de até cerca de 30 L. Para tambores maiores e recipientes de paredes pesadas, ummáquina de moldagem por sopro de acumulação (acumulador)armazena derreter em uma cabeça e atira com um golpe rápido. Dentro da família contínua, a decisão principal é estação simples versus estação dupla.
| Configuração | Cavidades / ciclo | Melhor para | Saída relativa | Investimento |
|---|---|---|---|---|
| Estação única | 1 | Novas linhas, tiragens mistas ou curtas, amostragem | Linha de base | Mais baixo |
| Estação dupla | 2 | SKUs únicos de alto volume | ≈ 2× linha de base | Maior e melhor custo por lata em volume |
| Cabeça multi-matriz | 2/3/4 | Frascos pequenos (100 ml – 1 L) funcionam em vários | Multiplica a produção de peças pequenas | Depende da contagem de cabeças |
| Acumular | 1 (plano grande) | Latas de paredes grossas e grandes (30 L+) | Orientado pelo tamanho, não pela velocidade | Mais alto |
Recipientes pequenos abaixo de ~1 L geralmente são usados em vários cabeçotes de matriz múltipla, e é por isso que uma máquina de 2 L também pode produzir garrafas de 100 ml a 1 L de maneira econômica.
Guia de modelos e tamanhos (1–30 L)
Combine o tamanho da lata e o volume diário com a máquina certa. Os modelos de estação dupla executam duas cavidades por ciclo para praticamente duplicar a produção.
| Jerry pode dimensionar | Modelo de estação única | Modelo de estação dupla | Peso da máquina (S/D) | Saída do ciclo seco* |
|---|---|---|---|---|
| 1 – 2 litros | Estação única 2L | Estação Dupla 2L | 2,5 toneladas / 4,5 toneladas | ~600 / 1.200 latas·h⁻¹ |
| 3 – 5 litros | Estação única 5L | Estação Dupla 5L | 3,0 t/5,2 t | ~500/1.000 latas·h⁻¹ |
| 10 – 15 litros | Estação única 15L | Estação Dupla 15L | 7,5 toneladas / 12,5 toneladas | ~450/900 latas·h⁻¹ |
| 20 – 30 litros | 30L acumulado | — | a pedido | ~450 latas·h⁻¹ |
*A produção do ciclo seco é o máximo teórico sem tempo de inatividade. A produção real é menor quando o tempo de resfriamento e o peso da lata são levados em consideração – veja a matemática de saída abaixo.
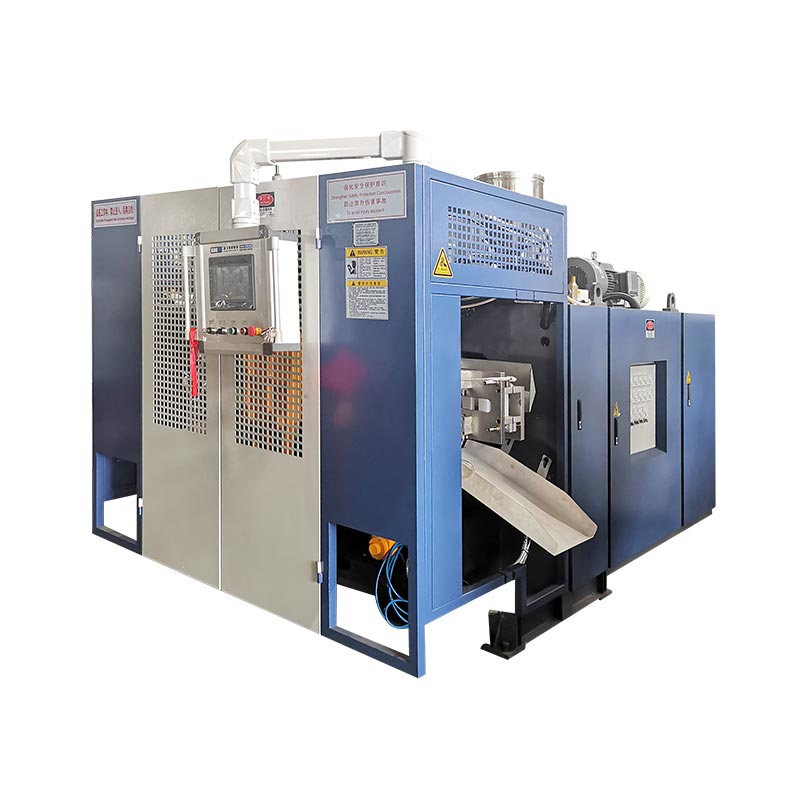 Estação única 2L – latas de 100 ml – 2 L
 Estação única 5L – latas de óleo e detergente
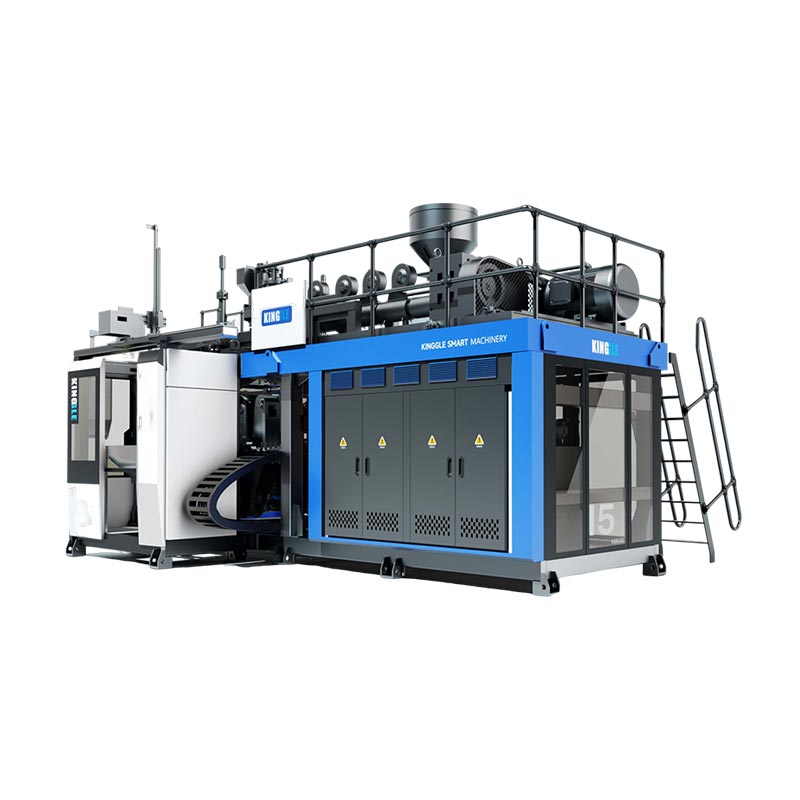 Estação única 15L – latas de produtos químicos e água
Produção: a matemática que importa
O número impresso em uma folha de especificações é ociclo secotaxa (ar livre) - a máquina funcionando sem plástico e sem resfriamento. Seu número real é menor e saber como convertê-lo evita que você compre capacidade acima ou abaixo do limite.
Saída real= ciclo seco × eficiência (≈ 0,75–0,85)
Produção diária= produção real × horas de funcionamento
Exemplo resolvido - umMáquina de estação única de 5 Lcom um ciclo de 7,2 s:
Real com eficiência de 80%: 500 × 0,8 =400 latas/h
Dois turnos (16 h): 400 × 16 =6.400 latas/dia
Em umestação dupla: ≈12.800 latas/dia
O tempo de ciclo é determinado principalmente pela espessura da parede e pelo resfriamento — uma lata de produto químico mais pesada de 15 L esfria mais lentamente do que uma lata de óleo de 5 L, portanto, não presuma que uma máquina maior é mais rápida. Se o seu curso de armazenamento parecer lento, geralmente é um problema de cabeçote ou de resfriamento; cobrimos as causas emo que causa armazenamento lento de material em máquinas de moldagem por sopro.
Materiais e design de Jerry Can
Os Jerry Cans são quase sempre de HDPE, mas a resina exata e o design da parede mudam de acordo com o que vem dentro. A máquina opera PE, PP, PVC e PA; o programa de molde e parison faz o resto.
| Jerry pode digitar | Tamanho típico | Material | Nota de projeto |
|---|---|---|---|
| Lata de lubrificante / óleo de motor | 1 – 5 litros | PEAD | Alça integrada, estilo F, face pronta para impressão |
| Químico / Agroquímico | 5 – 30 litros | HDPE / HMW-HDPE | Espessura de parede controlada para classificação de transporte da ONU |
| Água/lata transportadora | 5 – 20 litros | HDPE (qualidade alimentar) | Interior suave, opção tap-boss |
| Detergente / limpeza | 2 – 5 litros | PEAD/PP | Faixa de visualização para nível de preenchimento |
| Vasilha empilhável | 10 – 30 litros | PEAD | Geometria de aninhamento/empilhamento, base reforçada |
A maior alavanca no custo por lata é oprograma de espessura de parede parison: deposita o plástico onde a lata precisa de resistência (base, alça, gargalo) e afina onde não precisa, para que você atinja as especificações do teste de queda com menos resina. Os fabricantes de barris químicos investem especificamente nesse controle – vejapor que os fabricantes de barris químicos investem em máquinas sopradoras especiais.
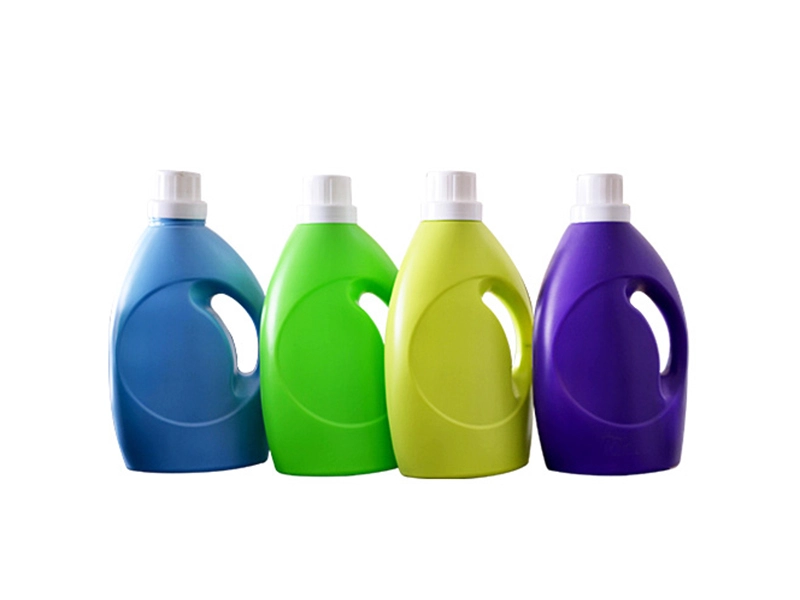 5 L ou menos – latas de óleo e detergente
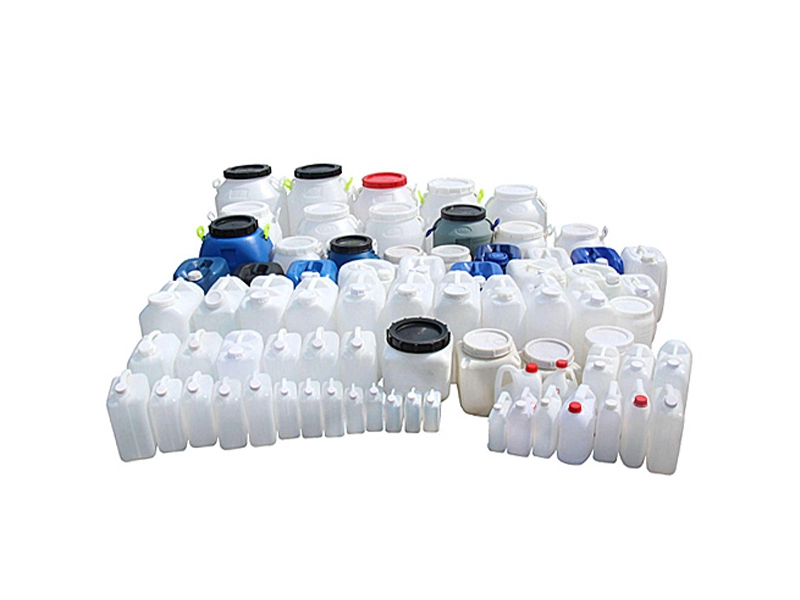 15 L ou menos – latas de produtos químicos
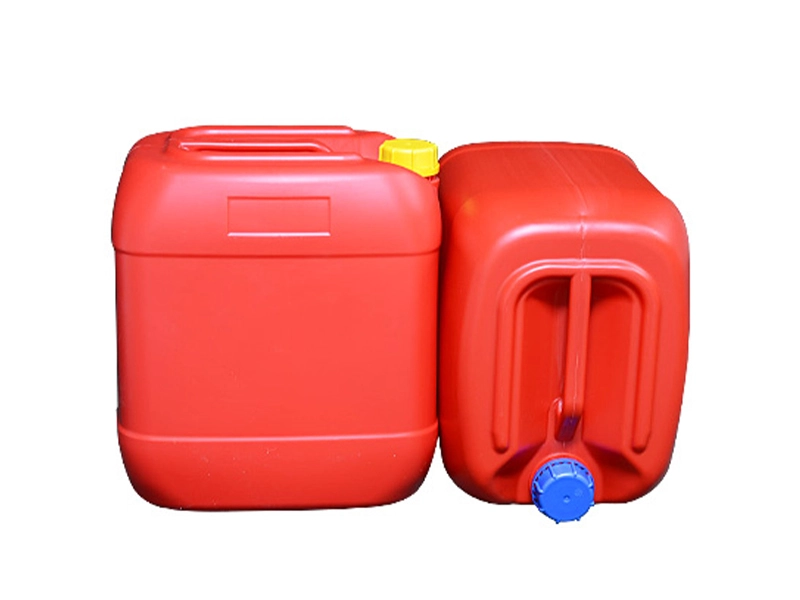 30 L – barris e recipientes químicos
Automação, controles e energia
O que separa uma linha jerry can estável de uma problemática raramente é a estrutura – é o pacote de controle e automação em torno dela.
- Controlador de espessura de parede Parison.Perfil de parede ponto a ponto para latas consistentes e uso mínimo de resina — a maior alavanca de custos da linha.
- Acionamento servo de economia de energia.Uma bomba servo principal consome energia sob demanda em vez de funcionar a todo vapor, reduzindo a conta de eletricidade que acompanha a linha há anos.
- Remoção e rebarbação do braço robótico.A retirada automatizada, o corte de cauda/flash e a inspeção mantêm a qualidade estável em longas execuções não tripuladas.
- Componentes principais importados.Mitsubishi PLC, Weinview HMI, Omron, Schneider, MOOG e AirTAC para confiabilidade e facilidade de manutenção em todo o mundo.
- Integração de toda a planta.A alimentação central, o abastecimento de água centralizado e a britagem centralizada podem ser fornecidos como uma linha pronta para uso, e não como uma máquina independente.
A potência instalada varia de acordo com o tamanho — de cerca de 11 kW em uma máquina de 2 L a 75 kW ou mais em uma máquina de 30 L — mas o consumo real depende muito de a bomba principal ser acionada por servo. Para uma comparação mais profunda do processo, consultemoldagem por sopro vs moldagem rotacional para grandes peças ocas.
Custos operacionais e custo por lata
O preço da máquina é um número único; o custo por lata dura para sempre. Ele se decompõe em resina, energia, trabalho e despesas gerais – e a resina domina.
Resina= peso da lata (kg) × preço da resina ($/kg)
por exemplo Lata de HDPE de 5 L ≈ 0,20 kg × US$ 1,30 =US$ 0,26
Energia= máquina kW × $/kWh ÷ latas por hora
por exemplo 15 kW × $ 0,12 ÷ 400 =US$ 0,0045
Trabalhocom retirada robótica ≈ frações de centavo por lata
Conclusão: energia e mão de obra são pequenas perto da resina, então o retorno mais rápido vem de uma máquina que permite operar paredes mais finas e consistentes - e não de buscar um preço de etiqueta mais baixo. Corte 5% da resina de uma lata que é vendida na casa dos milhões e a economia supera o custo de energia da máquina.
Escolhendo sua configuração
Resolva quatro perguntas e a máquina certa geralmente se escolhe:
- Qual o tamanho das latas e quantos SKUs?Um tamanho de alto volume favorece uma estação dupla; uma mistura de tamanhos favorece uma única estação flexível.
- Qual volume diário?Execute a matemática de saída acima em relação às horas de dois turnos antes de decidir entre simples e duplo.
- Quais especificações de resina e parede?As latas de produtos químicos com classificação ONU precisam de um forte controle de espessura de parede; latas de comida/água precisam de interiores limpos.
- Autônomo ou pronto para uso?Se você estiver escalando, leve em consideração a alimentação central, a água e a trituração desde o início.
Obtenha uma cotação de máquina jerry can
Envie-nos o tamanho da lata, a meta diária e a resina - recomendaremos o modelo exato e a configuração da cavidade, com valores reais do ciclo.
Obtenha uma cotação Converse no WhatsAppPerguntas frequentes
Que plástico é usado para galões?
A maioria dos galões é moldada por sopro em HDPE. Latas de produtos químicos resistentes usam HMW-HDPE para maior resistência a impactos e rachaduras; algumas latas de parede fina ou de detergente usam PP. As máquinas Kinggle operam em PE, PP, PVC e PA.
É uma moldagem por sopro ou uma máquina de moldagem por sopro?
A mesma máquina - "moldagem" é a grafia dos EUA e "moldagem" a grafia do Reino Unido/Commonwealth. Uma máquina de moldagem por sopro de galão e uma máquina de moldagem por sopro de galão são idênticas.
Como calculo a produção do Jerry Can por hora?
Saída do ciclo seco = cabeças de roscar × (3600 ÷ tempo de ciclo em segundos). Multiplique por um fator de eficiência real de cerca de 0,75–0,85 para latas reais por hora e depois pelas horas de funcionamento diárias para latas por dia.
Quais materiais a máquina pode operar?
As máquinas de enlatados Kinggle processam PE (HDPE / HMW-HDPE), PP, PVC e PA. HDPE é o padrão para latas de óleo, produtos químicos e água.
Quanta energia uma máquina de moldagem por sopro Jerry Can usa?
A potência instalada varia de aproximadamente 11 kW em uma máquina de 2 L a 75 kW+ em uma máquina de 30 L. Uma bomba servo principal reduz significativamente o consumo real e a energia geralmente representa uma pequena fração do custo por lata em comparação com a resina.
Você fornece o molde e a instalação?
Sim. Nós fornecemos a máquina, podemos combiná-la com moldes de acordo com seus desenhos e fornecemos instalação, comissionamento, treinamento de operadores e suporte pós-venda. Linhas completas prontas para uso também estão disponíveis.