
Nesta página
- O que é uma máquina de moldagem por sopro?
- Como funciona a moldagem por sopro
- Tipos por processo: EBM, IBM, ISBM
- Dentro da máquina: peças que decidem a qualidade
- Tipos por estrutura e gama de modelos
- Materiais que executamos
- O que as máquinas de moldagem por sopro fazem
- Produção e custo: os números que importam
- Como ajudamos você a escolher
- Qualidade, testes e o que assistimos
- O que impulsiona o preço da máquina
- Comprando de um fabricante
- Perguntas frequentes
O que é uma máquina de moldagem por sopro?
Uma máquina de moldagem por sopro transforma a resina plástica em peças ocas, derretendo-a, formando-a em um formato macio e soprando ar comprimido dentro desse formato para que ele seja pressionado contra o molde. Quando o plástico esfria e o molde se abre, você tem um produto oco acabado – uma garrafa, uma lata, um tambor, um tanque. Quase todos os recipientes de plástico rígido que você manuseia começaram em uma máquina de moldagem por sopro de um tipo ou de outro.
A categoria é ampla porque as peças são muito diferentes: um frasco conta-gotas de 100 ml e um tambor químico de 220 L são ambos "moldados por sopro", mas nada nas duas máquinas é igual. Escolher bem significa entender duas coisas – como a forma suave é formada (otipo de processo) e como a máquina é construída para entregá-lo (oestrutura). Faremos os dois por sua vez.
Como funciona a moldagem por sopro
A moldagem por extrusão e sopro – o processo por trás da maioria dos contêineres industriais – ocorre em um circuito fechado. Compreendê-lo torna óbvias todas as decisões posteriores (custo, produção, qualidade):
- Derreta e meça.Uma rosca extrusora derrete a resina e empurra um fluxo constante e homogêneo em direção à cabeça de roscar.
- Forme a paróquia.O fundido sai da cabeça da matriz como um tubo oco – o parison. Um controlador de espessura de parede perfila esse tubo ao longo de seu comprimento para que o plástico fique onde a peça precisa de resistência.
- Braçadeira.O molde fecha em torno do parison. A fixação síncrona e o travamento por pressão direta mantêm as placas paralelas para que a peça não se quebre.
- Soprar.Um pino de sopro injeta ar (com sistema de sopro de fundo em muitas partes) e o parison infla contra a cavidade, tomando sua forma final.
- Legal.A peça assenta contra o molde resfriado. Esta é geralmente a etapa mais longa e é ela – e não a extrusora – que define o tempo do ciclo.
- Ejete e termine.O molde é aberto, um braço robótico remove a peça e a rebarba é aparada. Em uma linha automatizada, isso funciona sem tripulação.
Duas dessas etapas decidem silenciosamente a economia de toda a linha. O perfil Parison define a quantidade de resina que cada peça carrega; o resfriamento define a rapidez com que você pode produzi-los. Acerte esses dois e o resto da máquina cuidará de si mesmo – e é por isso que eles merecem mais atenção do que as especificações principais que os compradores geralmente comparam primeiro.
Tipos por processo: EBM, IBM e ISBM
Existem três tipos principais de processos de máquinas de moldagem por sopro. A diferença está inteiramentecomo a forma suave é feitaantes que estoure.
| Tipo | Como a forma é formada | Melhor para | Produtos típicos |
|---|---|---|---|
| Extrusão (EBM) | Parison extrudado como um tubo e depois soprado | Peças ocas manuseadas e grandes | Latas, tambores, tanques, garrafas |
| Injeção (IBM) | Pré-forma moldada por injeção e depois soprada | Recipientes pequenos e de alta precisão | Frascos farmacêuticos, frascos cosméticos |
| Alongamento de injeção (ISBM) | Pré-forma injetada, esticada e soprada | Garrafas PET transparentes e fortes | Garrafas de água e refrigerantes |
Moldagem por extrusão e sopro (EBM)é o carro-chefe dos contêineres industriais e do processo que construímos. Como o corpo, o cabo e o pescoço se formam de uma só vez, a EBM fabrica peças manuseadas e grandes que os outros processos não conseguem.Moldagem por injeção e sopro (IBM)molda primeiro uma pré-forma precisa, proporcionando excelente precisão no gargalo de garrafas pequenas, mas sem alças e sem peças grandes.Alongamento de injeção (ISBM)estica uma pré-forma de PET para obter a clareza e a resistência que você vê em garrafas de água — uma família de produtos diferente das peças industriais de HDPE.
Na prática, a escolha raramente é ambígua. Uma lata, tambor, tanque ou qualquer recipiente manuseado ou grande é uma peça de extrusão; IBM e ISBM pertencem a pequenas garrafas precisas e PET transparente. Saber em qual família seu produto se enquadra antes de selecionar as máquinas economiza a comparação de cotações para dois processos que nunca caberiam.
Dentro da máquina: as peças que decidem a qualidade
Duas máquinas podem partilhar a mesma capacidade principal e comportar-se de forma completamente diferente, porque a qualidade reside nos componentes. Estas são as peças com as quais nossos engenheiros mais se preocupam:
| Componente | O que isso faz | Por que isso importa |
|---|---|---|
| Extrusora e parafuso | Derrete e mede a resina | Parafusos de 50–100 mm a 24–25 L/D proporcionam uma massa fundida estável e homogênea de HDPE — a base de peças consistentes |
| Cabeça de rosca + controlador de parison | Forma e perfila a parede de parison | Um controlador de espessura de parede MOOG de 100 pontos é a maior alavanca no custo da resina e na resistência da peça |
| Unidade de fixação | Fecha e segura o molde | Fixação síncrona de haste dupla + trava de pressão direta do cilindro de óleo mantêm as placas paralelas sob alta tonelagem |
| Sopro e resfriamento | Infla e define a peça | Pino de sopro + sopro inferior moldam a peça; o design de resfriamento impulsiona o tempo de ciclo real |
| Dirigir e controlar | Alimenta e opera a máquina | A bomba servo principal corta energia; Mitsubishi PLC + Weinview HMI protegem o tempo de atividade em linhas 24 horas por dia, 7 dias por semana |
| Automação | Retirada, rebarbação, inspeção | O braço do robô + o corte a jusante mantêm a qualidade estável em operações não tripuladas |
Em uma linha que funciona 24 horas por dia, a confiabilidade do controle é o que protege o rendimento – e é por isso que os componentes importados na última linha são mais importantes do que parecem. Mitsubishi PLC, Weinview HMI e controle de espessura de parede MOOG não são emblemas; são peças comprovadas que podem ser reparadas em quase qualquer lugar do mundo, portanto, uma falha em Lagos ou Lima não deixa a linha parada por semanas.
Tipos por estrutura e gama de modelos
Dentro da extrusão, as máquinas são agrupadas de acordo com a forma como a forma preliminar é entregue e como a parede é construída. É aqui que você combina a máquina com o tamanho e volume da peça.
- Máquina sopradora contínua.O parison extrusa sem parar e o molde se desloca para capturá-lo - alta cadência em peças pequenas a médias de até cerca de 30 L, e onde um cabeçote de matriz múltipla passa várias garrafas.
- Máquina sopradora acumuladora (acumuladora).O Melt armazena na cabeça e atira rápido, impedindo que grandes parisons caiam - o tipo para tambores, tanques IBC, tanques de combustível e barreiras.
- Máquina sopradora multicamadas.Uma cabeça de roscar de 2 a 6 camadas co-extrusa camadas de barreira, retificação ou cor em uma parede — usada para tanques de combustível e tambores de produtos químicos de alta especificação.
- Máquina sopradora automática.Qualquer um dos itens acima com automação total – remoção, rebarbação e inspeção do robô para operação consistente e não tripulada.
Nossa própria linha abrange tambores de 100 ml a 220 L (e maiores mediante solicitação), portanto, a mesma fábrica cobre uma pequena garrafa de óleo e um tambor de produtos químicos com classificação ONU:
| Capacidade | Tipo de máquina | Modelos de exemplo | Saída do ciclo seco* | Fixação |
|---|---|---|---|---|
| 100ml – 2L | Contínuo, único/múltiplo | 2L simples/ estação dupla | até 1.200/h | 40 kN |
| 3 – 15 litros | Contínuo, simples/duplo | 5L / 15Lestação | 450–1.000/h | 65–200 kN |
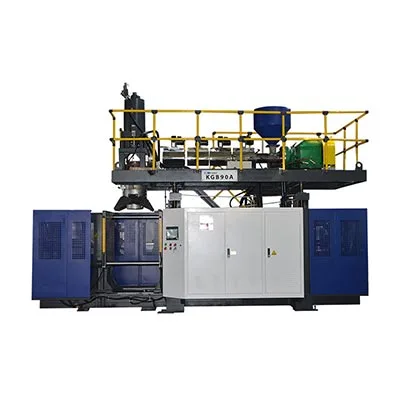
| 20 – 60 litros | Acumulador | KGB70A / 80A /90A | 500–700/hora | 130–280 kN |
| 120 – 160 litros | Acumulador | KGB100B/110A | 300–320/hora | 440–760 kN |
| Tambores de 220 L+ | Barril químico especial | 250L especial | 17–20/h | a pedido |
*O ciclo seco é o máximo teórico; o produto real é menor. Especificações completas e números trabalhados estão em nossos mergulhos profundos nomáquina de Jerry Caneacumular máquina.
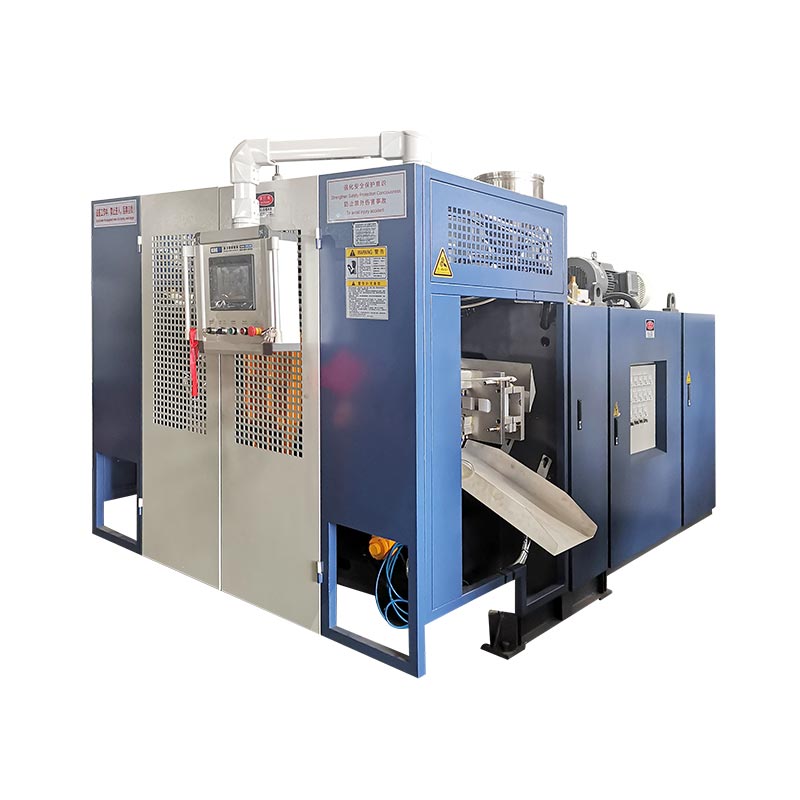
 Contínuo — estação única de 5L
 Acumulador — 60L para peças grandes
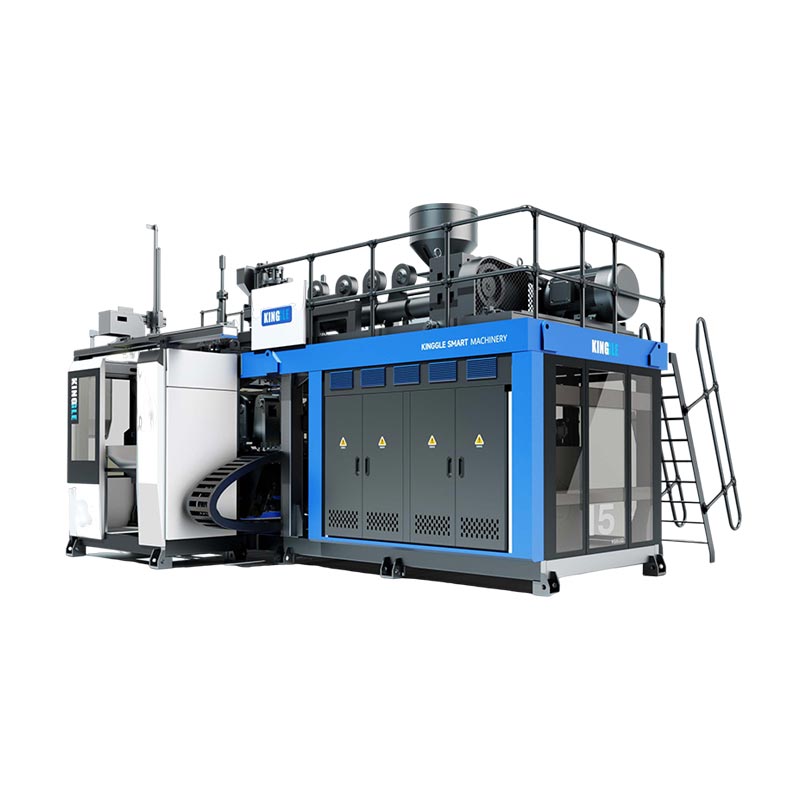
 Acumulador — Tambores e tanques de 250L
Materiais que executamos
A máquina define o processo; a resina define as propriedades. Nossas máquinas extrusoras atendem a família industrial abaixo em paredes simples ou multicamadas.
| Material | Por que é usado | Peças típicas |
|---|---|---|
| PEAD | Rígido, resistente a produtos químicos e de baixo custo | Latas, garrafas, tanques |
| HMW-HDPE | Alto impacto e resistência à fissuração | Tambores químicos, tanques de combustível |
| PP | Resistência ao calor, opções de clareza | Recipientes de parede fina e de enchimento a quente |
| PVC/PA | Propriedades de barreira e especialidades | Frascos especiais, camadas de barreira |
O que as máquinas de moldagem por sopro fazem
Mude o molde e uma família de máquinas atenderá muitos setores. Estas são as áreas de aplicação que mais utilizamos:
| Indústria | Produtos |
|---|---|
| Embalagem | Frascos de óleo e detergente, galões, tambores de produtos químicos, tanques IBC |
| Automotivo | Tanques de combustível, dutos de ar, spoilers |
| Administração rodoviária | Barreiras de trânsito, cones, cais de isolamento |
| Flutuante | Bóias, flutuadores, pontões |
| Logística e muito mais | Paletes, caixas de ferramentas, mesas e cadeiras, brinquedos |
Produção e custo: os números que importam
Dois cálculos decidem se uma máquina se adapta ao seu negócio — e ambos são fáceis de executar antes de comprar.
Exemplo — uma lata de 5 L em um ciclo de 7,2 s, cabeçote único:
(3600 ÷ 7,2) × 0,8 =400 latas/h· dois turnos ≈6.400/dia
Resina = peso da peça × preço da resina → por ex. 0,20 kg × $ 1,30 =US$ 0,26
Energia = kW da máquina × $/kWh ÷ partes/h → por ex. 15 × 0,12 ÷ 400 =US$ 0,0045
Observe que a resina supera a energia e a mão de obra em custo por peça. Esse único fato é o argumento para um controle preciso da espessura da parede: aparar 5% da resina de uma peça que é enviada aos milhões economiza muito mais do que qualquer conta de eletricidade - e é por isso que uma máquina mais barata com controle de parede fraco geralmente acaba sendo a mais cara.
Como ajudamos você a escolher
Quando um comprador envia uma consulta, trabalhamos com a peça, não com a máquina. Responda a estas e a configuração correta geralmente será clara:
- Maior parte e formato.O tamanho e se possui alça decidem extrusão versus injeção e contínuo versus acumulador.
- Especificações de resina e parede.Camadas de barreira ou reafiadas precisam de um cabeçote multicamadas; Os tambores com classificação ONU precisam de um forte controle de espessura de parede.
- Produção diária.Execute a matemática de saída em relação às horas de dois turnos antes de escolher estação simples ou estação dupla.
- Certificação.Teste de queda ou requisitos da ONU alteram ferramentas e validação.
- Autônomo ou chave na mão.As linhas de escamação beneficiam-se de alimentação central, água e britagem fornecidas em conjunto.
Qualidade, testes e o que assistimos
A consistência é o jogo principal na moldagem por sopro e é onde aparecem duas décadas de construção das mesmas máquinas. Algumas coisas que fazemos e assistimos:
- Uniformidade da espessura da parede.Perfilado ponto a ponto para que cada peça atenda às especificações de teste de queda com o mínimo de resina - verificada antes do envio.
- Teste de queda e validação da ONU.As ferramentas de tambor químico passam por um teste de queda de 3 metros e pela certificação da ONU antes de saírem do nosso piso.
- Onde geralmente começa a queda da produção.Ciclos mais lentos são mais frequentemente atribuídos ao curso de armazenamento ou resfriamento do que à extrusora – esse é o primeiro lugar a ser observado, não o último. (Mais emo que causa armazenamento lento de material.)
O que impulsiona o preço da máquina
Não existe um preço de tabela único para uma “máquina sopradora” porque as especificações variam no custo. Os principais motivadores:
- Tamanho da peça e força de fixação.Peças maiores precisam de estruturas mais pesadas e de tonelagem muito maior – o maior gerador de custos.
- Número de cabeçotes.Twin/multi-die multiplica produção e preço.
- Simples vs multicamada.Um cabeçote multicamadas adiciona capacidade e custo.
- Automação e controles.Os controles de retirada, rebarbação e premium do robô aumentam o preço, mas reduzem os custos de operação.
- Sistemas chave na mão.Alimentação central, água e britagem aumentam o orçamento, mas reduzem desperdício e mão de obra.
Comprando de um fabricante
Uma máquina é um relacionamento que dura uma década, então quem está por trás dela é tão importante quanto as especificações. Como fábrica, apoiamos cada máquina com:
- Garantia.Os componentes principais têm garantia de 1 a 2 anos; as peças de desgaste são substituídas gratuitamente no primeiro ano.
- Instalar e treinar.Nossos engenheiros viajam até sua fábrica para instalar, comissionar e treinar seus operadores.
- Suporte remoto.Um sistema de alarme integrado nos permite diagnosticar e solucionar problemas remotamente.
- Soluções personalizadas.Moldes de acordo com seus desenhos e configurações ajustadas à sua peça, resina e saída.
Conte-nos a sua parte – nós especificaremos a máquina
Envie seu produto, tamanho, resina e produção diária. Recomendamos o tipo, configuração e força de fixação corretos, com valores reais de ciclo.
Obtenha uma cotação Converse no WhatsAppPerguntas frequentes
O que é uma máquina de moldagem por sopro?
Ela fabrica produtos plásticos ocos derretendo a resina, moldando-a em um formato macio e inflando-a com ar dentro de um molde – usado para garrafas, galões, tambores, tanques, tanques de combustível e muito mais.
Quais são os tipos de máquina de moldagem por sopro?
Por processo: extrusão (EBM), injeção (IBM) e injeção estiramento (ISBM). Por estrutura: contínuo, acumulador e multicamadas. Por operação: automático. A extrusão é a mais comum para recipientes industriais de HDPE.
Quanto custa uma máquina de moldagem por sopro?
O preço é determinado pelo tamanho da peça e força de fixação, número de cabeçotes de matriz, camada única versus multicamada e automação. Uma pequena máquina de estação única custa muito menos do que uma grande linha de bateria acumuladora – compartilhe sua peça e produção para obter um orçamento preciso.
Como faço para escolher o caminho certo?
Comece pela peça: tamanho maior, cabo ou não, resina, especificação da parede, certificação e produção diária. Peças manuseadas e grandes utilizam extrusão (contínua para pequeno-médio, acumulador para grande); pequenos frascos precisos usam injeção; garrafas PET transparentes usam estiramento por injeção.
Quais materiais ele pode executar?
As máquinas extrusoras utilizam PE (HDPE e HMW-HDPE), PP, PVC e PA em paredes simples ou multicamadas. As máquinas de estiramento por injeção utilizam PET para garrafas transparentes.
Como a produção é medida?
As folhas de especificações mostram resultados (teóricos) do ciclo seco. A produção real é de ciclo seco × cerca de 0,75–0,85, porque o tempo de resfriamento e o peso da peça prolongam o ciclo real.