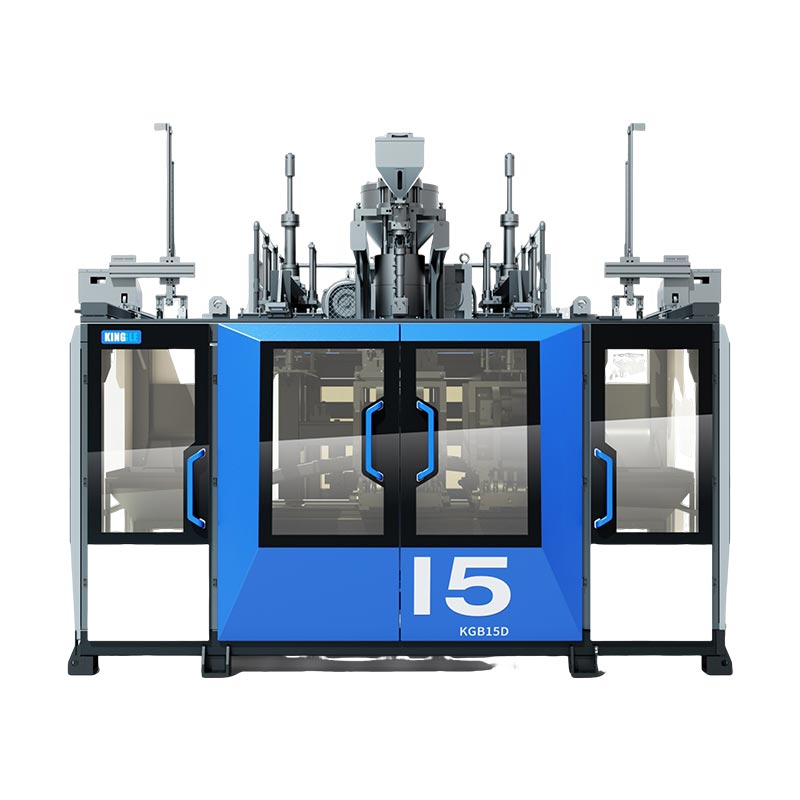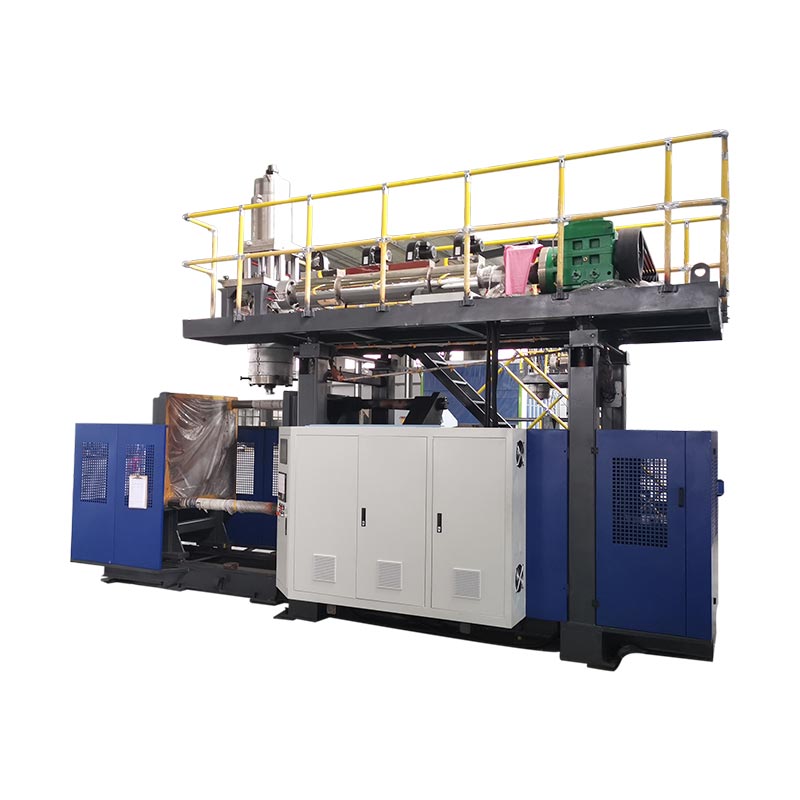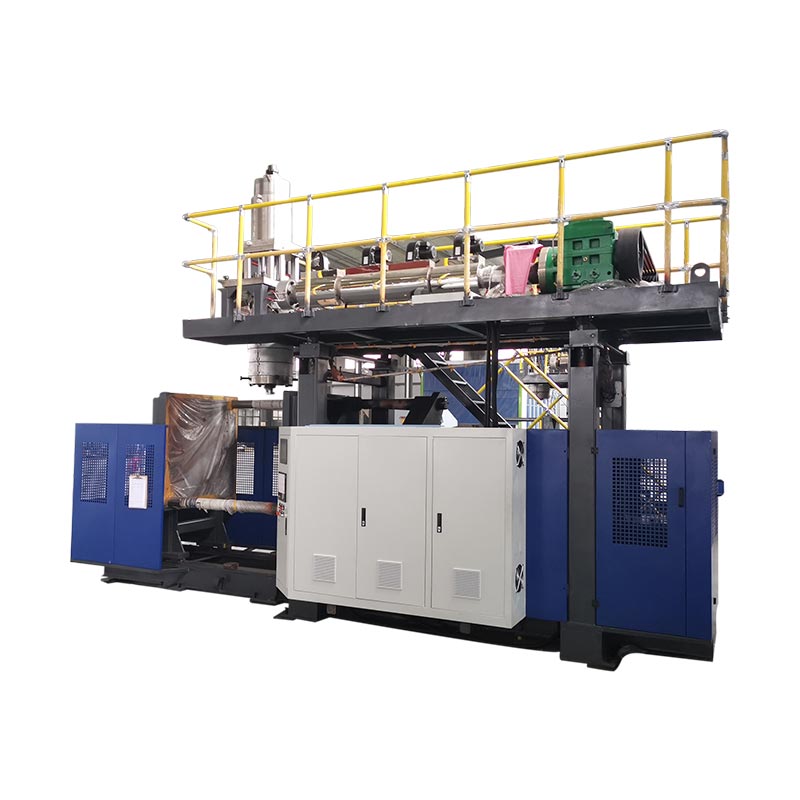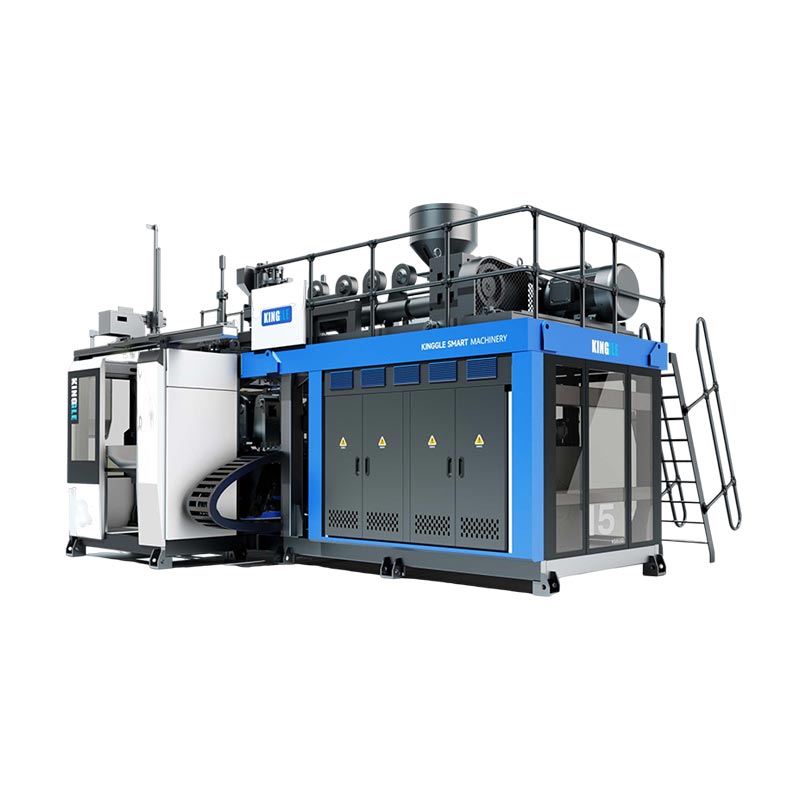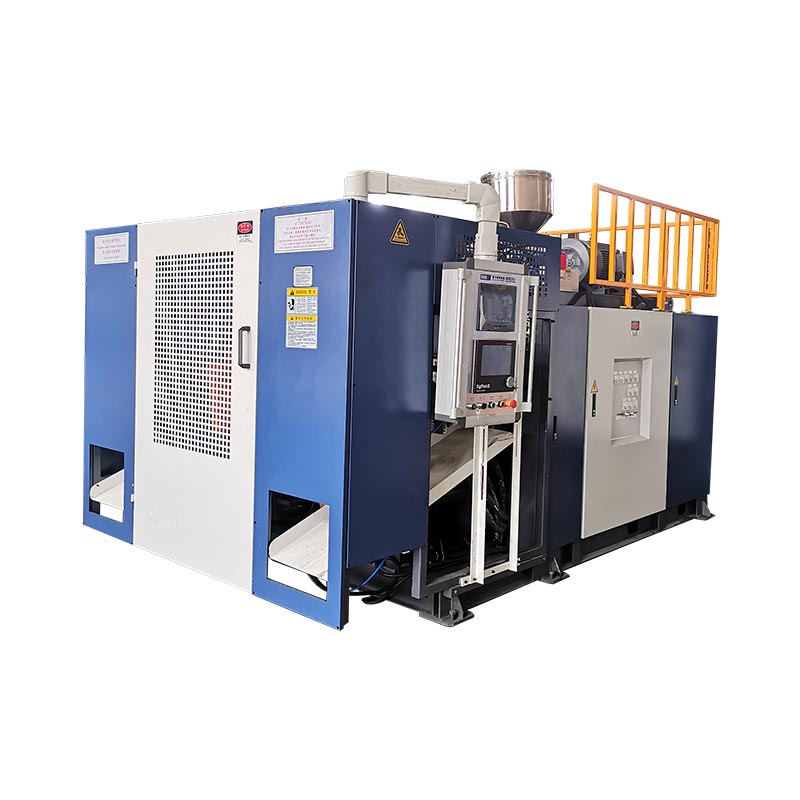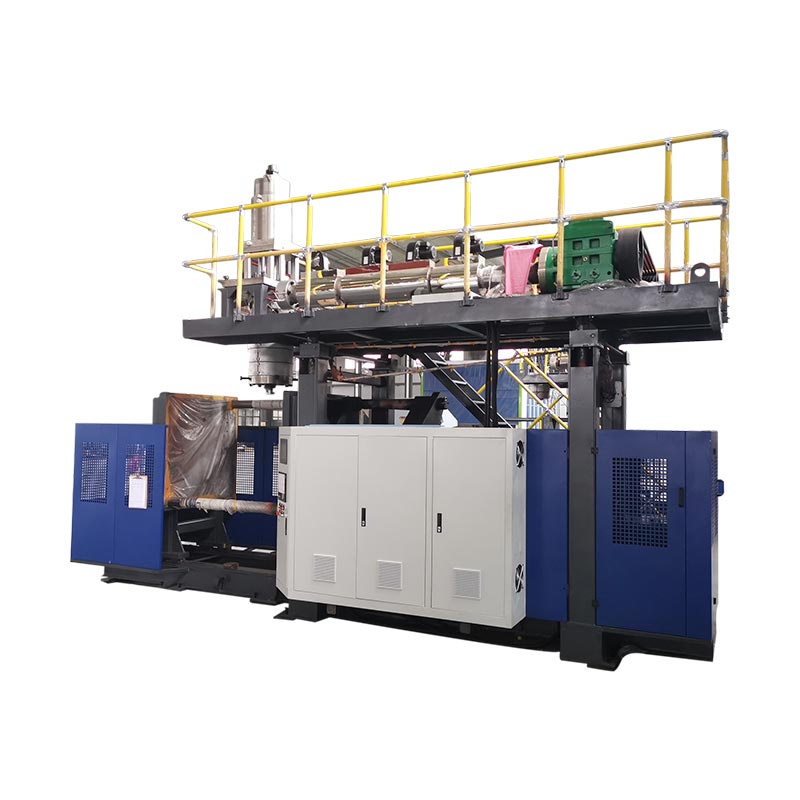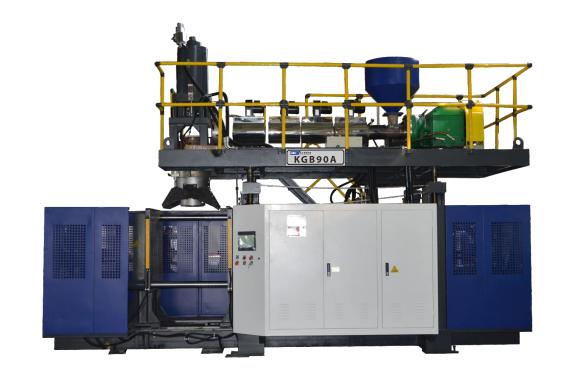
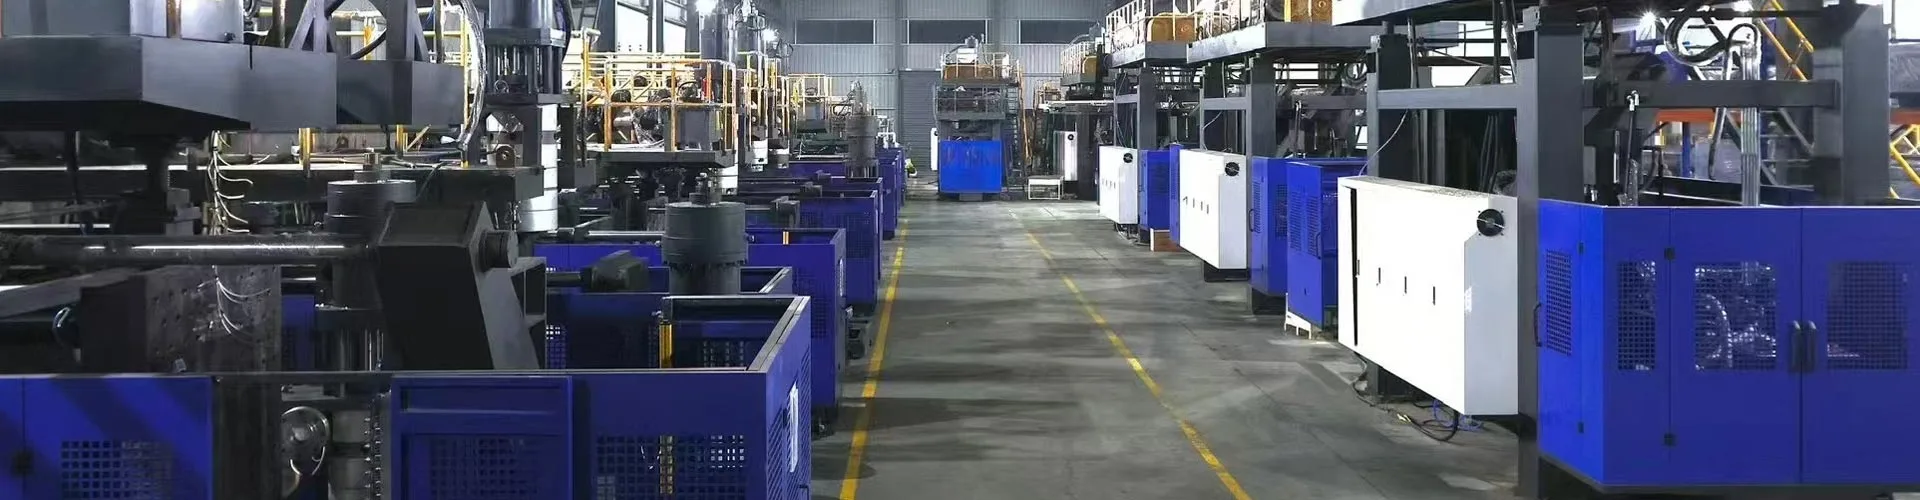
A máquina de moldagem por sopro contínuoextrusa um parison ininterrupto enquanto as estações de molde se movem para pegá-lo e inflá-lo. A extrusora nunca para, o que torna este o caminho mais rápido para recipientes de HDPE e PP de cerca de 0,5 a 30 litros. Três variáveis definem sua produção: contagem de estações, cavidades do cabeçote e tempo de ciclo. Mais três definem seu custo: energia por peça, manutenção e sucata. Este guia cobre ambos os lados, com especificações reais de nossas próprias máquinas.
A extrusão contínua cobre a maioria dos recipientes plásticos que você manuseia em um dia. Frascos de detergente, jarros de óleo de motor, galões, embalagens de agroquímicos – quase todos saem de máquinas como essas.
Um esclarecimento antes dos detalhes. Garrafas de água PET transparentes vêm de um processo diferente, moldagem por injeção e sopro, em máquinas diferentes. Este guia cobre moldagem por sopro por extrusão contínua para HDPE, PP, PVC e PA. Se o seu produto for uma garrafa PET de bebida, o equipamento da nossagama de máquinas contínuasnão vai conseguir.
Configurações da máquina: como os moldes atendem ao parison
Toda máquina contínua resolve o mesmo problema. A forma preliminar flui sem parar, então o molde tem que chegar até ela, fechar, soprar e limpar antes da próxima injeção. Como a máquina faz isso define a configuração.
Máquinas de movimentação de moldestransporte o molde horizontalmente para o parison. A construção é simples, comprovada e econômica. Abrange recipientes de 2 a 15 litros.
Máquinas de braço curvobalance o molde em um arco, o que encurta o percurso e acelera o ciclo. Eles também possuem cabeçotes de coextrusão para 1 a 6 camadas. Esta é a classe para garrafas de alto rendimento e em camadas.
Depois vem a contagem de estações.Estação única (L)executa um conjunto de moldes.Estação dupla (D)executa dois conjuntos de moldes em uma extrusora, de modo que um lado sopra enquanto o outro ejeta.
| Configuração | Gama de contentores | Melhor para | Troca |
|---|---|---|---|
| Movimentação de moldes, estação única | 2–15 litros | Volumes modestos, mudanças frequentes de produtos | Menor produção por máquina |
| Movimentação de moldes, estação dupla | 2–15 litros | Altos volumes em uma família de produtos | Custo mais elevado; precisa de demanda constante |
| Braço curvo, estação única | 5–30 litros | Velocidade, paredes em camadas, galões maiores | Maior consumo de energia |
| Braço curvo, estação dupla | 5–30 litros | Saída máxima, multicamadas em volume | Maior capital e espaço físico |
Ajuste da planta, verificado antecipadamente:confirme quatro coisas antes de se comprometer: espaço físico em relação à área ocupada pela máquina, altura do teto para o cabeçote de matriz e o carregador da tremonha, alimentação trifásica para a carga conectada e capacidade de água gelada. O peso da máquina varia de 2,5 toneladas em uma estação única de 2 L a 28,5 toneladas em uma estação dupla de braço curvo de 30 L, portanto, verifique também a carga no piso.
Os compradores dos EUA devem adicionar mais um cheque antecipado. Recipientes para contato com alimentos, bebidas ou produtos farmacêuticos trazem requisitos de materiais da FDA que moldam sua resina e qualquer política de reciclagem. As regras de conteúdo reciclado também variam de acordo com o estado e mudam frequentemente, portanto, confirme os requisitos atuais para a sua categoria de produto antes de bloquear as especificações da resina.
Desempenho de produção: transformando especificações em garrafas por hora
Cada catálogo imprime um número de saída. Leia-o corretamente ou você prometerá demais na entrega.
Esses números mostramciclo seco— a máquina funcionando vazia em velocidade máxima, sem plástico, sem refrigeração. Use-os para comparar máquinas de maneira justa. Nunca os use como previsão de produção.
Aqui estão os números reais do ciclo a seco em toda a nossa gama contínua, com as especificações que os impulsionam.
| Modelo | Contêiner máximo | Ciclo seco | Fixação | Parafuso | Capacidade de HDPE | Média energia |
|---|---|---|---|---|---|---|
| KGB2L | 2 litros | 600 unidades/hora | 40 kN | 50 mm, L/D 25 | 30 kg/h | 12–18 kW |
| KGB2D | 2 litros | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/h | 12–18 kW |
| KGB5L | 5 litros | 500 unidades/hora | 65 kN | 60 mm, L/D 25 | 55 kg/h | 16–25 kW |
| KGB5D | 5 litros | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/h | 16–25 kW |
| KGB15L | 15 litros | 450 unidades/hora | 165kN | 75 mm, L/D 25 | 100 kg/h | 25–34 kW |
| KGB15D | 15 litros | 450 × 2 | 165kN | 90 mm, L/D 25 | 120 kg/h | 25–34 kW |
| KGH15L | 15 litros | 500 unidades/hora | 200kN | 80 mm, L/D 25 | 150 kg/h | 40–50 kW |
| KGH15D | 15 litros | 500 × 2 | 200kN | 90 mm, L/D 25 | 180 kg/h | 40–50 kW |
| KGH30L | 30 litros | 450 unidades/hora | 300 kN | 90 mm, L/D 25 | 180 kg/h | 70–80 kW |
| KGH30D | 30 litros | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/h | 70–80 kW |
Agora a matemática que transforma esses números em um plano de produção.
Duas regras tornam essa redução honesta. Paredes mais grossas esfriam mais lentamente, então as peças pesadas são mais descarregadas do que as leves. E as trocas consomem horas que nunca aparecem em um número de tempo de ciclo.
Meça sua própria redução após a instalação. Opere a máquina vazia para confirmar o ciclo de secagem, depois execute um turno de produção completo e divida as peças boas por horas. Essa proporção se torna seu fator de planejamento e se mantém estável quando o processo é resolvido.
Combine a linha, não apenas a máquina:dimensione sua produção de moldagem por sopro em relação à sua linha de enchimento, não isoladamente. Uma máquina que ultrapassa seu enchimento cria estoque e bagunça o chão. Multiplique as peças planejadas por hora pelas horas do turno, divida pelas garrafas por caixa e compare esse número com a produção de caixas e paletes posteriores antes de comprar.
Materiais e design de peças
A extrusão contínua executa PE, PP, PVC e PA. O HDPE carrega a maior parte das garrafas e jerry can, e sua janela de processamento indulgente explica por que ele domina a categoria.
O parafuso faz o verdadeiro trabalho. Seu diâmetro e relação comprimento-diâmetro definem a quantidade de resina que a máquina derrete por hora, e isso limita a produção antes de qualquer outra coisa. Nossas máquinas utilizam parafusos de 50 a 100 mm em L/D 25, com 3 a 5 zonas de aquecimento no cilindro e 3×5 a 3×8 seções de aquecimento na cabeça de roscar.
| Material | Produtos típicos | O que assistir |
|---|---|---|
| PEAD | Garrafas de detergente, galões, jarras de óleo de motor, laticínios | Muito indulgente. Combine o índice de fusão com o peso da peça – menor MFI para peças maiores |
| PP | Embalagens de enchimento a quente e de alta temperatura | Janela de processamento mais estreita; esfria mais lentamente, então os ciclos se prolongam |
| PVC | Frascos transparentes, embalagens de produtos químicos especiais | Sensível ao calor. Degrada-se se ficar quente; purgar antes de qualquer parada |
| Misturas moídas | Redução de custos na maioria dos produtos | Misture em uma proporção controlada; a moagem contaminada carrega partículas para o fundido |
O projeto da peça estabelece limites que a máquina não consegue superar. Cortes profundos combatem o aperto. Cantos agudos afinam a parede onde a forma preliminar se estende mais. Os cabos precisam de diâmetro de cabeçote suficiente para serem formados de maneira limpa — nossos cabeçotes vão de 90 a 220 mm em modelos de pino de molde único.
Leve o desenho ao seu fornecedor antes de cortar um molde. Em nossa experiência, a maioria das reclamações sobre espessura de parede remonta a uma decisão de projeto e não a uma configuração da máquina – e uma hora no desenho evita semanas de tentativa e erro.
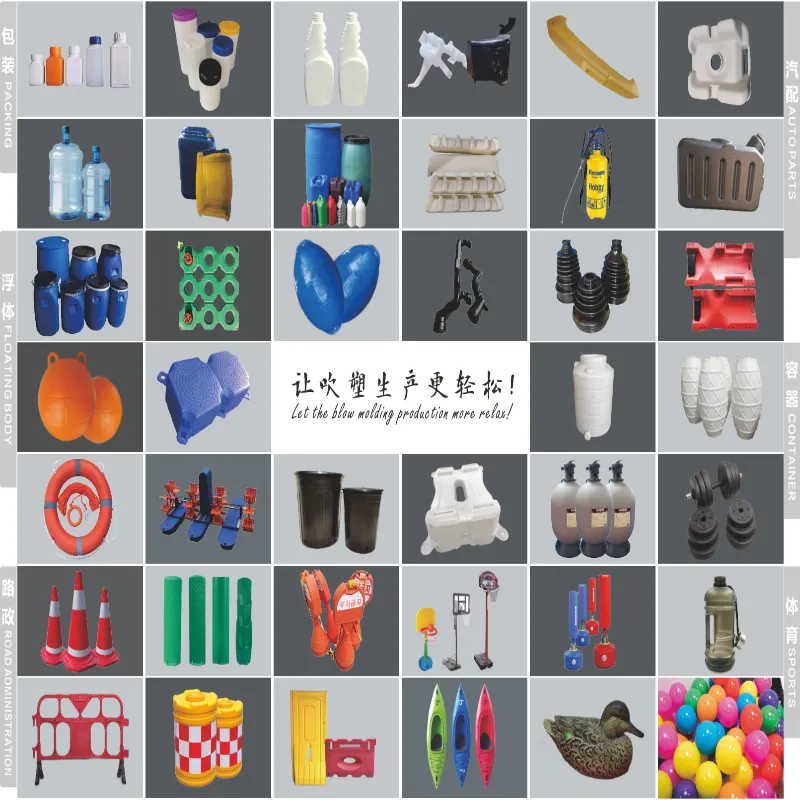
As camadas abrem mais opções. Uma cabeça de coextrusão adiciona uma camada colorida, uma faixa de visualização transparente ou um núcleo reciclado enterrado – tudo na mesma foto. Nossas máquinas de braço curvo operam de 1 a 6 camadas, totalmente cobertas peloguia multicamadas.
Automação, controles e energia
A pilha de controle decide se a qualidade se mantém durante os turnos. Pergunte a qualquer fornecedor o que está dentro e espere nomes, não adjetivos.
Nossas máquinas operam PLCs Mitsubishi, servo controle MOOG, IHMs Weinview e componentes OMRON, Schneider e GEFRAN. O controle programado da espessura da parede varia a folga da matriz através do descarregamento, o que coloca o material onde a peça precisa dele e o retira onde não precisa.
Para integração de linha, faça três perguntas específicas: quais protocolos o CLP expõe para conexão MES ou SCADA, se os alarmes são exportados como dados estruturados e se o fornecedor oferece diagnóstico remoto. Fornecemos monitoramento remoto IoT para que nossos engenheiros possam inspecionar uma máquina em tempo real e sinalizar problemas antes que interrompam a produção.
A energia merece a sua própria análise. Três cargas dominam: aquecimento do barril, sistema de acionamento e resfriamento. A tabela acima lista o consumo médio por modelo, e a água de resfriamento varia de 50 a 180 L/min dependendo do tamanho da máquina.
Compare os fornecedores com base no valor por peça, não no sorteio por hora. Uma máquina mais rápida distribui os mesmos quilowatts por mais garrafas, o que muitas vezes torna a máquina de classificação mais alta a mais barata de operar.
Economia do ciclo de vida: quanto custa possuir a máquina
O preço de compra é um pagamento. A propriedade dura uma década. Cinco fatores impulsionam o custo de capital e quatro impulsionam o custo operacional.
| Gerador de custos | Categoria | Notas |
|---|---|---|
| Tamanho da máquina e contagem de estações | Capital | A maior variável única |
| Contagem de camadas | Capital | Cada camada adiciona uma extrusora e complexidade de cabeçote |
| Moldes e cavidades | Capital | Geralmente cotado separadamente – orçamento para eles |
| Automação downstream | Capital | Rebarbação, teste de vazamento, transporte |
| Energia | Operando | Use o valor por peça acima |
| Trabalho | Operando | Queda acentuada com rebarbação e manuseio automatizados |
| Sucata e reafiação | Operando | Fechar o ciclo de reciclagem recupera o flash pelo qual você já pagou |
| Peças sobressalentes e manutenção | Operando | Orçamento anual; estocar itens de uso rápido no local |
Construa seu modelo de retorno no delta, não no total. Compare a nova linha com a que você opera hoje: peças por hora ganhas, horas de trabalho economizadas, sucata reduzida, energia por peça trocada. Divida o custo de máquinas e ferramentas por esse ganho anual e você terá um período de retorno em seus próprios números, e não nos números do fornecedor.
Modos de manutenção e falha
O tempo de atividade vem de uma programação, não de sorte. Planeje três níveis de trabalho.
| Intervalo | Tarefas |
|---|---|
| Diário | Verifique os aquecedores e as temperaturas da cabeça da matriz; limpe a área de pinçamento; verifique o fluxo e a pressão da água de resfriamento |
| Semanalmente | Inspecione as faces de fixação e os pinos de localização; verifique as pressões servo e hidráulicas; revisar a taxa de sucata para deriva |
| Trimestral | Execute diagnósticos de desempenho; inspecionar o sistema de lubrificação; calibrar componentes críticos |
| Anualmente | Inspecione o desgaste do parafuso e do cilindro; faça a manutenção da cabeça de roscar; revisar o estoque completo de peças de reposição |
Os modos de falha comuns seguem padrões: bordas desgastadas enfraquecem as soldas de base, zonas de aquecimento flutuantes alteram a distribuição da parede e faces de fixação cegas deixam aparecer rebarbas. Cada um aparece primeiro como um defeito da peça.
O treinamento do operador tem retorno mais rápido do que qualquer peça sobressalente. Confirme o que o seu fornecedor inclui e confirme se a instalação cobre a proteção da máquina e os procedimentos de bloqueio de acordo com os requisitos de segurança locais – nos EUA, isso significa que a conformidade com a OSHA é assinada antes da linha iniciar a produção.
Pergunte sobre a garantia por escrito:o nosso funciona por um ano em toda a máquina a partir da chegada à sua fábrica, com componentes principais, como o controlador de espessura de parede MOOG e servo motores, estendendo-se por dois anos. Pergunte a qualquer fornecedor o que a garantia cobre, o que exclui e com que rapidez as peças de reposição chegam ao seu país.
Escolhendo sua configuração
Trabalhe nesta ordem: o volume e o material do contêiner restringem a classe da máquina, o volume anual decide a estação única ou dupla e os requisitos de camada decidem o movimento do molde ou o braço curvo. As cavidades então dimensionam a produção de acordo com sua previsão.
Nossoguia de seleção em cinco etapaspercorre esse caminho de dimensionamento em detalhes. Para recipientes acima de 30 litros, a forma preliminar fica muito pesada para extrusão contínua, e a decisão passa para máquinas acumuladoras - abordadas em nossoacumulador vs comparação contínua.
Perguntas frequentes
O que é uma máquina de moldagem por sopro contínuo?
Uma máquina de moldagem por sopro contínuo extrusa um tubo ininterrupto de plástico derretido, chamado parison, enquanto uma ou duas estações de molde se movem para pegá-lo, fechar e inflar a peça. A extrusora nunca para. Isso é adequado para recipientes pequenos e médios em HDPE, PP e PVC – garrafas, galões e embalagens de lubrificantes. Em vez disso, peças grandes usam máquinas acumuladoras, porque uma forma preliminar pesada se estica antes de o molde fechar.
Como calculo garrafas por hora a partir do tempo de ciclo e das cavidades?
Multiplique os ciclos por hora por cavidades por cabeçote e por contagem de estações. Uma máquina avaliada em 600 ciclos de secagem por hora com um cabeçote de 2 cavidades em uma estação dupla atinge 2.400 peças por hora em teoria. Em seguida, aplique uma redução realista para resfriamento, manuseio e troca, porque as classificações do catálogo mostram o ciclo da máquina vazio. Planeje a capacidade no número reduzido.
Quais materiais funcionam em uma máquina de moldagem por sopro contínua?
HDPE, PP, PVC e PA funcionam bem em máquinas de moldagem por sopro e extrusão contínua. O HDPE domina a produção de garrafas e galões. Combine o parafuso com o material: classes mais rígidas precisam de maior capacidade de fusão, e é por isso que o diâmetro do parafuso e a relação comprimento/diâmetro são importantes. As garrafas PET transparentes para bebidas usam um processo diferente – moldagem por injeção e sopro – e máquinas diferentes.
Quanta energia uma máquina de moldagem por sopro contínuo usa?
O consumo médio de energia varia de acordo com o tamanho da máquina. As máquinas contínuas Kinggle operam de 12 a 18 kW na classe 2 L, 16 a 25 kW na classe 5 L, 25 a 34 kW na classe 15 L e 40 a 80 kW em modelos de braço curvo de alta velocidade. Compare os fornecedores em termos de energia por peça acabada e não por hora, uma vez que uma máquina mais rápida distribui o mesmo consumo por mais peças.
De que manutenção uma linha de moldagem por sopro contínua precisa?
Planeje o trabalho diário, semanal e trimestral. Diariamente: verifique os aquecedores do cabeçote, limpe a área de esmagamento, verifique o fluxo da água de resfriamento. Semanalmente: inspecione as superfícies de fixação e as pressões hidráulicas ou servo. Trimestralmente: execute diagnósticos de desempenho, inspecione o sistema de lubrificação e calibre componentes críticos. Mantenha peças sobressalentes de desgaste rápido no local, pois uma peça faltante custa mais em tempo de inatividade do que em estoque.
O próximo passo depende de onde você está
Envie os detalhes do seu contêiner – volume, material, espessura da parede, produção desejada – e nossos engenheiros responderão com o caminho certo para o seu estágio:
- Testando um novo produto?Recomendaremos uma configuração inicial e executaremos sua parte em um teste de amostra.
- Adicionando capacidade?Construiremos a matemática de saída em relação à sua linha de preenchimento e citaremos o modelo correspondente.
- Substituindo uma máquina envelhecida?Compararemos a energia por peça e sucata com sua linha atual, para que o retorno venha de seus números.
Cada cotação nomeia o modelo, os componentes, os termos de negociação e o prazo de entrega – modelos regulares funcionam de 30 a 40 dias, construções personalizadas de 60 a 120 dias. Navegue pelogama completa de máquinas contínuasenquanto você reúne seus números.
Solicite uma configuração e orçamento →Uma máquina de moldagem por sopro contínua ganha seu lugar através do ritmo – uma extrusora que nunca para, moldes que acompanham e uma linha dimensionada para seu enchimento. Obtenha a configuração, a contagem de cavidades e a redução correta, e a matemática de saída será mantida na produção. Veja os modelos e especificações nogama de máquinas de moldagem por sopro contínuo.