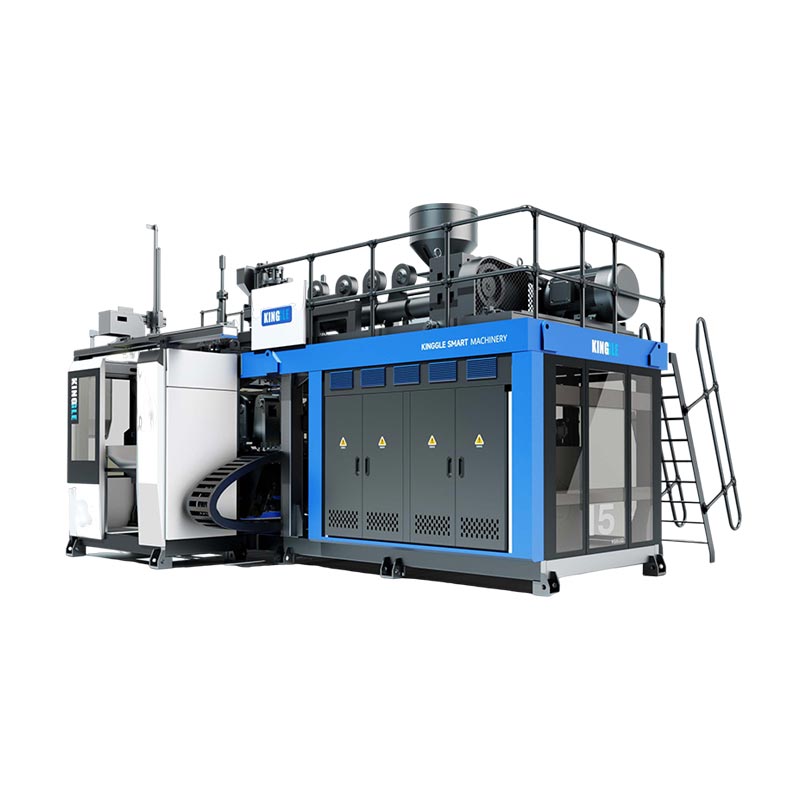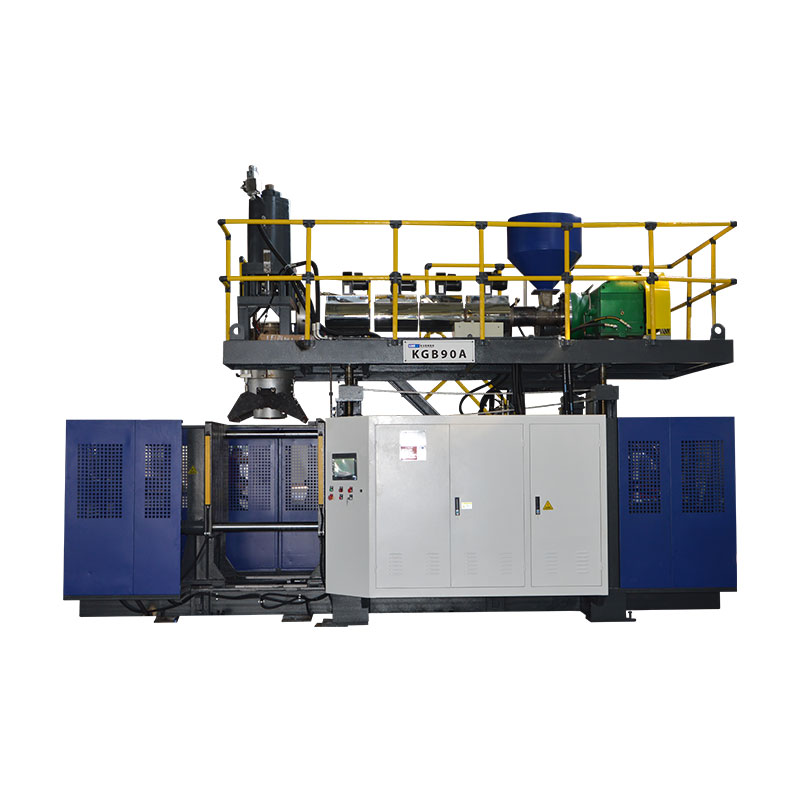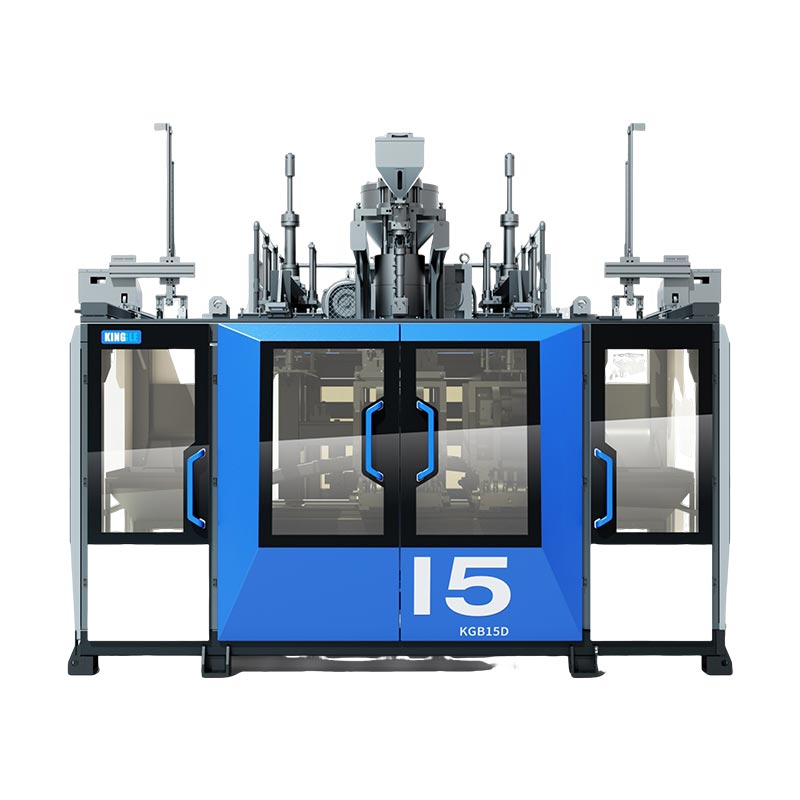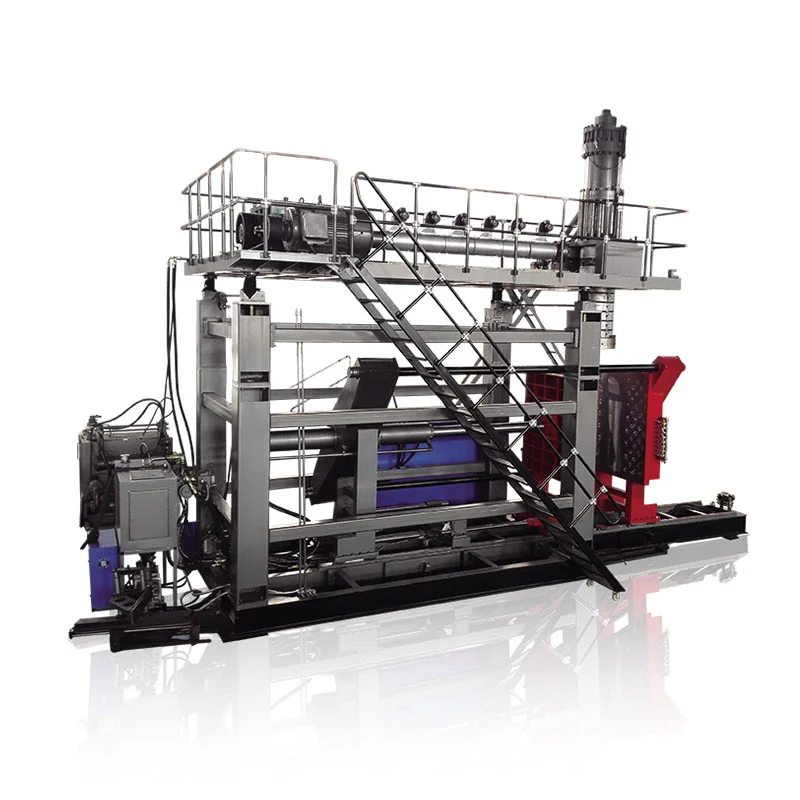
Uma troca de máquina de moldagem por sopro é concluída somente quando o novo molde, caminho do material, ferramentas, receita e configuração posterior são identificados corretamente e a nova peça passa nas verificações definidas.Iniciar ciclos automáticos é um marco intermediário e não uma prova de conclusão. O método prático mais seguro e rápido é preparar tudo o que for possível antes da parada, isolar a energia perigosa para o trabalho exposto, restaurar as funções em uma ordem controlada e medir o tempo até a primeira janela de produção aceita, com a definição de aceitação, perda de transição, aprovador responsável e evidências exigidas registradas antes que a equipe inicie a próxima campanha de produção a partir de uma linha de base de produção controlada e rastreável.

Nota terminológica:As equipes de produção podem descrever este trabalho como uma troca de máquina de moldagem por sopro de extrusão, mudança de molde de moldagem por sopro, troca de molde, mudança de ferramenta, mudança de linha de garrafas, mudança de cor de moldagem por sopro, mudança de resina de moldagem por sopro ou mudança de receita de moldagem por sopro. Esses rótulos se sobrepõem, mas nem sempre descrevem o mesmo escopo. O pacote de trabalho deve indicar exatamente quais elementos físicos, materiais, digitais e posteriores serão alterados.
Cinco decisões que controlam a mudança
- Defina o ponto de acabamento como peça aceita e janela de produção estável.
- Identifique cada item alterado: molde, ferramenta de matriz, pino de sopro, resina, cor, receita e equipamento posterior.
- Mova a verificação, preparação e documentação para fora da janela da máquina parada, onde for seguro.
- Use o procedimento autorizado para energia perigosa do local antes que alguém entre em uma zona de perigo exposta.
- Registre a configuração aprovada e as evidências para que a próxima execução comece a partir de uma linha de base controlada.
| Alterar domínio | O que deve corresponder ao novo emprego | Reiniciar evidência | Dependência oculta típica |
|---|---|---|---|
| Molde e interfaces | Revisão correta, montagem, resfriamento, relações entre pino de sopro/núcleo e remoção | Movimento manual controlado e conexões sem vazamentos | Roteamento da mangueira, posição do sensor ou folga a jusante |
| Ferramentas de matriz e parison | Identidade de ferramentas aprovadas, posição mecânica e calibração | Forma reta e estável posicionada para o molde | O arquivo de ferramentas não corresponde ao hardware instalado |
| Material e cor | Grau de resina correto, lote, masterbatch e regra de reafiação aprovada | Derretimento limpo e homogêneo e transição de material rastreável | Resina ou cor antiga permanece no manuseio e nos caminhos de fusão |
| Receita e controles | Lançada revisão de receita para o pacote de produto instalado | O comando e o estado real concordam através de um ciclo controlado | Um valor antigo do produto sobrevive fora da receita salva |
| Aceitação de peças e linhas | Desenho, limite visual, peso, parede, dimensões e testes funcionais | Janela de aceitação consecutiva ou baseada no tempo definida | Cortador, testador de vazamento, transportador ou empacotador ainda usa o SKU antigo |
Uma troca é concluída somente quando a nova garrafa é aprovada
As plantas costumam usar a palavramudançapara vários eventos diferentes. Um supervisor pode parar o relógio quando o novo molde for fixado. Outro pode interrompê-lo quando o primeiro ciclo automático começar. A qualidade pode definir a conclusão como a primeira peça que passa pela inspeção, enquanto a produção pode exigir uma série sustentada de peças aceitas. Essas definições produzem números diferentes, portanto, uma comparação do tempo de mudança não tem sentido até que o ponto inicial e o ponto final sejam fixos.
Para uma linha de moldagem por extrusão e sopro, um ponto de partida útil é a última peça aceita do trabalho final. Um ponto final útil é a primeira janela de produção aceita para o trabalho recebido. A planta deve definir essa janela. Pode ser um número definido de peças consecutivas, um tempo definido em condições estáveis ou uma regra de amostragem entre estações, cavidades ou saídas de matrizes. O requisito pertence à especificação do produto ou processo controlado, e não à memória do operador.
Esta definição expõe o trabalho que uma métrica somente de molde oculta. O produto recebido pode exigir outra matriz ou mandril, pino de sopro, ferramenta de gargalo, movimento do núcleo, perfil de parison, resina, cor, regra de reafiação, programa de teste de vazamento, dispositivo de corte, etiqueta, guia de transporte ou padrão de embalagem. Mesmo quando o molde físico permanece instalado, uma transição de material e receita ainda pode ser uma mudança completa na produção de garrafas plásticas.
Separe o resultado em quatro medidas: tempo de máquina parada, tempo até a primeira peça formada, tempo até a primeira peça aceita e tempo até a janela de produção aceita. Registre rejeições de configuração e elimine a quantidade além desses horários. Isso não promete que todos os números cairão. Isso torna a perda visível e evita que uma reinicialização rápida seja relatada como uma troca bem-sucedida da máquina de moldagem por sopro e extrusão quando a linha downstream ou a porta de qualidade ainda estão rejeitando peças.
Planeje o novo pacote de produtos antes que a máquina pare
A mudança deve começar como uma verificação de informações enquanto o trabalho de saída ainda está em execução. Crie um pacote de trabalho liberado que identifique o desenho e a revisão da peça, o grau de resina, o masterbatch, a retificação permitida, o peso alvo da peça, as dimensões críticas, os locais de espessura da parede, os critérios visuais, os testes funcionais e o empacotamento esperado. Adicione o molde, as ferramentas da matriz, o pino de sopro, a inserção, a remoção e as identidades do acessório a jusante. Se dois itens compartilham um nome comum, use identificações duráveis ou fotografias com revisão controlada para que a equipe de configuração não escolha pela aparência.
Kinggle publicouprocesso de vendaspede aos compradores que forneçam fotografias ou desenhos do produto, peso, tamanho, material, espessura, produção e necessidades de resistência química antes de uma solução de máquina ser selecionada. As mesmas categorias de entrada são valiosas durante trocas posteriores porque conectam a configuração da máquina com a peça que deve ser produzida. O pacote de produção deve ser mais específico do que a consulta original e deve conter apenas valores aprovados para a combinação real de máquina, molde e material.
Preparar o próximo molde e verificar os itens auxiliares na área designada sem obstruir saídas, guardas ou fluxo de material. Verifique os pontos de içamento e o plano de içamento da planta, mas não deduza a capacidade de içamento a partir do tamanho nominal do molde. Confirme se as conexões de resfriamento, conexões de ar, sensores, cabos e fixadores estão presentes e identificados corretamente. Prepare equipamentos de manuseio de materiais limpos e recipientes segregados para resina de saída, material de transição e peças rejeitadas. Se a linha incluir um aparador, testador de vazamento, etiquetador ou transportador, inclua sua receita e troque as peças na mesma revisão de prontidão.
Faça uma breve decisão de prontidão antes da parte final antiga. O configurador de moldes confirma a prontidão do ferramental e do içamento, o manuseio de materiais confirma os lotes corretos e a rota limpa, o operador confirma o acesso à receita, a manutenção confirma qualquer trabalho programado e a qualidade confirma o plano de amostra. Se um item obrigatório estiver faltando, deixe o trabalho de saída em execução quando for prático. Descobrir o problema antes da parada planejada converte o tempo de inatividade em tempo de preparação sem tomar atalhos de segurança.
Controle a energia perigosa antes do trabalho com moldes ou ferramentas
Uma troca de molde de moldagem por sopro pode expor as pessoas a movimentos de fixação, movimentação de placas, pinos de sopro, cortadores, robôs, pressão hidráulica, pressão pneumática, energia elétrica, polímero quente e ferramentas aquecidas. Pressionar um botão de parada normal não estabelece uma condição segura para trabalhar dentro de uma zona de perigo. O empregador deve determinar quais tarefas são de serviço ou manutenção, identificar todas as fontes de energia e aplicar o procedimento de controle de energia específico da máquina do local por meio de pessoal treinado e autorizado.
Para locais de trabalho nos Estados Unidos,OSHA 29 CFR 1910.147aborda serviços e manutenção onde energização inesperada, partida ou liberação de energia armazenada pode ferir um funcionário. Requer um programa de controle de energia, procedimentos documentados quando aplicável, treinamento e inspeção periódica.OSHA 29 CFR 1910.212fornece o requisito geral de proteção da máquina. As fábricas fora dos Estados Unidos devem seguir as leis, padrões e procedimentos do empregador aplicáveis em suas localidades.
O plano de mudança também deve abordar tarefas que requerem energia temporária para testes ou posicionamento. Isso não é permissão para improvisar. O empregador responsável deve definir uma sequência conforme para limpar ferramentas e pessoas, restaurando apenas a energia necessária, realizando o teste, desenergizando novamente quando necessário e reaplicando os controles antes que o trabalho exposto seja retomado. Uma cortina de luz, uma porta intertravada ou uma parada de emergência podem proteger a operação normal, mas não devem ser tratadas casualmente como um substituto para o procedimento de energia perigosa aplicável.
Proteja o equipamento com tanto cuidado quanto as pessoas. Hospedado por Kingglemanual de operação da máquina de moldagem por sopro automáticaalerta que o movimento do pino de sopro deve ser coordenado com a condição de molde aberto e descreve as funções de posicionamento da plataforma e da matriz. A interface exata e a lógica de movimento seguro variam de acordo com o modelo, as opções e a versão do software. Portanto, a equipe de configuração deve identificar os movimentos permitidos específicos da máquina antes da parada, em vez de descobri-los enquanto um molde suspenso ou uma ferramenta exposta estiver presente.
Execute uma sequência controlada em molde, material e controles
A sequência de oito estágios a seguir foi escrita deliberadamente como um fluxo de controle, não como um procedimento mecânico universal. As etapas detalhadas de remoção do molde, os valores dos fixadores, o método da mangueira, os limites de temperatura das ferramentas e os movimentos de teste devem vir das instruções reais da máquina, do molde e da planta. O valor de uma sequência comum é que ela dá às operações, ferramentas, manutenção, materiais e qualidade os mesmos pontos de transferência.
-
Libere o trabalho de saída.Identifique a última peça antiga aceita, salve o registro do processo necessário e reconcilie a saída de resina, etiquetas e material em processo. Preservar uma amostra aprovada se o plano de controle da planta assim o exigir.
-
Pare na condição aprovada.Siga as instruções de desligamento da máquina e da resina. Considere a permanência quente e o material deixado no funil, extrusora, cabeçote ou acumulador, em vez de presumir que uma pausa normal é adequada para uma troca de resina.
-
Isolar para trabalhos expostos.O pessoal autorizado aplica os procedimentos de energia perigosa e de elevação do local. Verifique o isolamento e aborde a energia hidráulica, pneumática, gravitacional e térmica armazenada antes que alguém entre na zona de perigo definida.
-
Remova e proteja os componentes de saída.Desconecte, levante e armazene o molde e as ferramentas associadas de acordo com suas instruções controladas. Tampe ou proteja conexões limpas e registre danos, vazamentos ou desgaste anormal em vez de passá-los para a próxima execução.
-
Inspecione interfaces comuns.Verifique as faces de montagem, os recursos de alinhamento, as conexões de refrigeração e de ar, os sensores, os cabos e a área protegida acessível. Um problema de interface oculto pode seguir o novo molde e parecer uma falha de receita.
-
Instale o pacote de entrada verificado.Combine os IDs físicos com o pacote de trabalho liberado. Direcione as conexões para evitar riscos de esmagamento, calor e movimento e, em seguida, conclua as verificações especificadas de montagem e conexão.
-
Restaure funções por autorização.Limpe o pessoal e as ferramentas, reinstale as proteções, siga o processo de reenergização aprovado e comprove os movimentos manuais permitidos em condições controladas. Confirme se o comando, o feedback e o movimento físico estão de acordo.
-
Introduzir material e qualificar o produto.Conclua a transição de resina ou cor aprovada, carregue a receita liberada, forme peças de diagnóstico, corrija uma causa evidenciada por vez e libere a produção somente após a janela de aceitação definida passar.
O proprietário do palco deve assinar ou confirmar digitalmente cada transferência. Esse pequeno controle evita declarações ambíguas como “o molde está pronto” quando o resfriamento não está conectado ou “a receita está carregada” quando um dispositivo auxiliar ainda contém o SKU anterior. Também mostra onde o tempo foi realmente perdido: aguardando autorização, localizando hardware, corrigindo uma interface, limpando cores antigas, estabilizando o parison ou repetindo um teste de qualidade.
Para obter mais detalhes sobre o relacionamento de ferramentas, use Kinggle'sguia de design de molde de moldagem por sopro e extrusão. Para o retorno controlado de uma máquina parada à produção, utilize olista de verificação de inicialização da máquina de moldagem por sopro. Esses artigos expandem estágios individuais; esta página de mudança possui a transferência multifuncional de um trabalho aprovado para o próximo.
Trate a resina e a mudança de cor como uma decisão do caminho do material
A troca do material de moldagem por sopro não está completa quando o próximo saco chega à tremonha. A resina ou cor que sai pode permanecer nas linhas de transporte, nos carregadores, nos funis, nos misturadores, nas gargantas de alimentação, na rosca e no cilindro, nos adaptadores, no cabeçote de extrusão, nos caminhos de fluxo do acumulador e nas ferramentas de matriz. O plano de transição deve identificar quais desses volumes estão envolvidos e onde o material misturado ou descolorido será coletado. Deve também indicar se o material de transição pode ser recuperado, deve ser colocado em quarentena ou deve ser eliminado de acordo com as regras de materiais da planta.
Siga as orientações de desligamento, inicialização e purga aprovadas pelo fornecedor da resina, bem como as instruções da máquina. Não presuma que um material de purga, temperatura ou quantidade universal funcione para todos os polímeros, corantes e sistemas de extrusão. Uma mudança do material natural para o escuro apresenta um problema de visibilidade diferente do escuro para o natural. Uma mudança entre classes do mesmo polímero ainda pode alterar a resistência do fundido, o inchamento, o resfriamento e o comportamento do parison. Uma mudança entre famílias de polímeros pode exigir uma revisão mais específica de compatibilidade e degradação. Kinggle'sGuia de moldagem por sopro HDPE versus PPexplica por que o pacote de peça, processo e validação deve ser reconsiderado em vez de tratar o nome do material como uma simples substituição.
LyondellBasell'sguia de solução de problemas de moldagem por soproidentifica contaminação externa e resina degradada como fontes de linhas de matriz, listras, partículas descoloridas e buracos. Ele aponta especificamente a manutenção do manuseio de materiais, o material reciclado contaminado, a má purga entre as resinas e as más práticas de desligamento ou inicialização como possíveis contribuintes. Estas são relações de diagnóstico, não pontos de ajuste operacionais Kinggle.
Construa uma identificação positiva do material na transferência. Registre o fornecedor de resina, a classe, o lote, o masterbatch, a proporção, a fonte de moagem e o momento em que a nova mistura entrou no sistema de alimentação. Mantenha etiquetas ou registros de códigos de barras com amostras retidas quando necessário. Se as primeiras peças novas apresentarem manchas pretas, listras ou transferência de cor, o carimbo de data/hora e o registro do caminho do material ajudam a distinguir uma transição previsível de contaminação ou degradação. Oguia de defeitos de moldagem por sopro de extrusãofornece uma matriz mais ampla de sintomas e evidências.
Restaure a receita sem importar as suposições do produto antigo
Uma receita salva só é útil quando sua identidade e escopo são claros. O registro recebido deve indicar a revisão do produto, combinação de molde e ferramental, grau de resina, arquivo do controlador relevante, status de aprovação e data da última verificação. Os direitos de acesso devem distinguir as receitas de produção divulgadas dos testes de desenvolvimento. Antes de carregar um arquivo, o operador deve confirmar se o estado físico da máquina corresponde ao arquivo, em vez de usar o nome da receita como prova de que o hardware está correto.
O escopo da receita pode ser dividido entre sistemas. A IHM principal pode conter posições de abertura e fechamento do molde, velocidades de movimento, atrasos, tempo de sopro, tempo de resfriamento, lógica de remoção e seleções de função. Um controlador de espessura de parede separado pode conter informações de disparo ou ciclo, valores de folga da matriz e o perfil de parison. O equipamento a jusante pode reter configurações de corte, teste de vazamento ou transportador. Hospedado por KinggleManual de instruções Moog DigiPack IIIexplica que os arquivos de contêiner armazenados podem incluir o perfil de parison programado e informações de calibração de ferramentas. Ele também afirma que a calibração precisa das ferramentas de folga da matriz é importante ao mudar de um contêiner para outro.
Essa evidência apoia uma regra vital: não separe um arquivo de software da ferramenta para a qual foi calibrado para operar. O mesmo manual do controlador observa que uma troca de molde também pode exigir uma troca de ferramental. Um arquivo que produziu um recipiente aceito com uma matriz, mandril e calibração não é automaticamente válido após a alteração desses itens. Quando a planta tiver configurações mestre aprovadas, compare a revisão carregada com o registro liberado e documente qualquer diferença deliberada. Não sobrescreva o master durante o ajuste das primeiras partes.
Use o modo manual ou de configuração para provar apenas os movimentos permitidos pelo procedimento específico da máquina. Verifique a folga do molde, o pino de sopro ou a relação do núcleo, a posição da cabeça da matriz e da placa, o caminho de remoção, as proteções e o feedback antes do ciclo automático. O manual de operação da Kinggle descreve as funções manuais e alerta que o movimento do pino de sopro deve ser coordenado com o molde aberto. Como as interfaces e funções opcionais variam, oGuia de configurações e alarmes da IHMdeve ser lido junto com o manual exato da máquina, em vez de ser usado como um substituto.
Quando o ajuste começar, altere uma variável controlada por um motivo declarado, registre os valores antigos e novos e aguarde a resposta do processo antes de julgá-la. A distribuição de Parison, o peso da peça, o comportamento de extrusão, o resfriamento e a posição do molde interagem. Oguia de programação parisonexplica como conectar o perfil com locais de parede medidos em vez de suavizar pontos apenas pela aparência.
Valide as primeiras peças antes de medir o sucesso da mudança
A primeira parte fechada responde apenas a uma pergunta: a linha pode formar alguma coisa. Não prova que a peça atenda aos requisitos de desenho, funcionais ou de processo. Trate as primeiras peças como amostras de diagnóstico. Marque-os por sequência, tempo, estação, cavidade ou saída da matriz, conforme apropriado. Mantenha-os em ordem por tempo suficiente para ver se o processo está convergindo, desviando ou repetindo um defeito específico do lado.
Comece com identidade e condição grosseira. Confirme a peça e revisão corretas, resina e cor, geometria do pescoço ou interface, formação completa, rota de corte e danos óbvios. Em seguida, aplique o plano controlado para peso da peça, distribuição na parede, dimensões críticas, aparência e testes funcionais necessários. Testes de vazamento, queda, pressão, carga, resistência química ou ajuste são específicos do produto; inclua apenas aqueles exigidos pelo desenho, padrão ou plano de validação do comprador. Não invente uma tolerância universal ou uma contagem de amostras.
A amostra de aceitação deve representar o arranjo real de produção. Em uma máquina de estação dupla, experimente ambos os lados. Em uma configuração com vários cabeçotes ou cavidades, preserve a identidade do cabeçote ou da cavidade para que uma média não possa ocultar uma saída com falha. Se um aparador ou testador de vazamento downstream fizer parte do processo de peças vendáveis, qualifique esse equipamento também. Uma garrafa que passa no molde, mas falha após o corte, não é um resultado de produção aceito. Oguia de teste de aceitação de fábricamostra como as evidências de produtos, processos e testes podem ser interligadas antes do envio; o mesmo princípio de rastreabilidade se aplica durante as mudanças de produção.
Protetores, feedback, utilitários, movimentos manuais e fluxo de material estão de acordo com a configuração aprovada.
As amostras identificadas atendem aos requisitos de desenho, visuais, dimensionais, de parede e funcionais aplicáveis.
A janela de produção consecutiva ou baseada no tempo definida pela planta passa por todas as saídas relevantes.
Libere a linha somente através da autoridade designada da planta. Registre as amostras aceitas e a revisão da receita que as produziu. Se o processo não conseguir atingir a janela aprovada sem sair da faixa qualificada, interrompa o escalonamento das configurações e investigue ferramentas, utilidades, materiais, condições da máquina ou o projeto original do processo. Kinggle'sguia de requisitos de utilidadeajuda a separar um problema de configuração da máquina de ar, água ou fornecimento elétrico instáveis.
Reduza o tempo de troca movendo a preparação para fora da parada
A oportunidade mais segura geralmente não é um trabalho mais rápido com a chave inglesa. Está eliminando trabalhos que não deveriam estar dentro da janela parada. Revise uma mudança registrada e classifique cada atraso: aguardando o molde, confirmando uma revisão, encontrando uma mangueira, limpando um recipiente de material, baixando um arquivo, localizando um dispositivo de teste, aguardando qualidade ou corrigindo uma conexão danificada. Muitas dessas tarefas podem ser concluídas ou verificadas antes da última peça antiga aceita, desde que a preparação não interfira na produção ou na guarda.
Crie um kit pronto para uso para cada família de produtos repetida. Pode incluir mapas de conexão verificados, fixadores protegidos, mangueiras etiquetadas, suportes de sensores, referências de receitas aprovadas, planos de amostra e peças de alteração posteriores. Use identificação visual que sobreviva ao ambiente da loja. Armazene moldes e ferramentas de modo que os pontos de içamento e as faces de conexão permaneçam acessíveis e protegidos. Um kit deve reduzir a busca e a interpretação; nunca deve encorajar a substituição quando falta um item controlado.
Padronize as interfaces somente após revisão de engenharia. Localizações consistentes de mangueiras, identificação de conectores, referências de montagem e nomenclatura de receitas podem reduzir o tempo de decisão, mas devem atender aos requisitos de pressão, temperatura, vazão, movimento e segurança. Se um recurso de troca rápida for considerado, avalie todo o sistema, incluindo bloqueio positivo, feedback, vazamento, manutenção, proteção contra erros e avaliação de risco do local. Não transforme um projeto rápido em uma modificação de hardware não documentada.
Use o registro de mudança para escolher uma melhoria de cada vez. Se a limpeza de cores dominar, investigue o roteamento de materiais e a estratégia de eliminação aprovada. Se o alinhamento predominar, inspecione o armazenamento, as características de localização e a condição do molde. Se o ajuste da primeira parte dominar, audite a governança da receita, a calibração de ferramentas e as evidências do processo. Se a espera de qualidade dominar, pré-prepare medidores calibrados e defina quem pode liberar o trabalho. O objetivo é uma primeira janela de produção aceita e repetível, e não uma mudança a seco recorde seguida de sucata.
O trabalho de manutenção também deve ser planejado explicitamente. Uma mudança pode fornecer acesso para inspeções, mas a combinação de tarefas altera o escopo, as pessoas e as necessidades de controle de energia. Use olista de verificação de manutenção preventivapara decidir o que pertence a uma intervenção planejada. Mantenha as descobertas de manutenção separadas das alterações na configuração do produto para que os problemas recorrentes do equipamento permaneçam visíveis.
Crie um registro de troca que facilite a próxima execução
Um registro útil é curto o suficiente para ser completo e específico o suficiente para reconstruir a execução. Comece com a identidade: data e hora, máquinas, revisões de produtos de saída e entrada, IDs de moldes e ferramentas, classes e lotes de materiais, revisões de receitas, membros da equipe e autoridade de liberação. Adicione os quatro pontos de tempo definidos anteriormente, mais a quantidade ou peso do material de purga, rejeitos de configuração e produto retido. Se a planta não puder medir um campo de forma confiável, rotule-o como indisponível em vez de estimá-lo.
Registre exceções em linguagem observável. “O retorno de resfriamento do circuito do molde B não mostrou fluxo” é mais útil do que “problema de água”. “Arquivo de receita 14 carregado; testador downstream permaneceu no SKU X” identifica uma falha de transferência. Fotografe desgaste inesperado, vazamento, conectores danificados ou defeitos de peças repetíveis com o marcador de identidade relevante. Vincule o trabalho corretivo ao sistema de manutenção ou não conformidade, em vez de enterrá-lo em um comentário do operador.
| Bloco de registro | Campos úteis mínimos | Pergunta que responde na próxima vez |
|---|---|---|
| Identidade do trabalho | Revisões de máquinas, produtos, moldes, ferramentas, materiais e receitas | O pacote físico e digital correspondeu? |
| Tempo | Última parte antiga aceita, primeira parte nova formada, primeira parte aceita, versão de janela estável | Onde o intervalo interrompido se tornou o tempo de qualificação? |
| Perda | Eliminar quantidade, rejeições de configuração, produtos retidos e mão de obra por função | Um stop mais curto simplesmente transferiu a perda para outro lugar? |
| Código de atraso | Espera, pesquisa, reparo, limpeza, ajuste, teste ou autorização | Qual preparação ou problema de sistema deve ser melhorado? |
| Aceitação | IDs de amostras, medições, testes, aprovação e revisão final da receita | Que evidências provam que a linha foi lançada? |
| Exceção | Problema observado, proprietário, contenção e ação vinculada | O que deve ser corrigido antes que o mesmo trabalho retorne? |
Revise as alterações repetidas por família de produtos, em vez de confiar na melhor execução. Procure a mediana e a distribuição de cada estágio de tempo, exceções recorrentes e modos de descarte repetidos. Um único evento invulgarmente rápido pode ter omitido uma verificação, beneficiado de condições ideais ou utilizado uma definição de aceitação diferente. O objetivo dos dados é melhorar o padrão e a preparação, e não pressionar os operadores a ignorarem as salvaguardas.

Feche o registro com a linha de base aprovada atual e a próxima ação. Se a alteração produziu uma configuração melhor, encaminhe os valores revisados através do processo de aprovação da fábrica antes de atualizar o mestre. Se isso expôs um problema de projeto, mantenha a contenção temporária visível até que a engenharia a feche. Essa disciplina transforma cada troca de máquina de moldagem por sopro em uma evidência utilizável, em vez de outro evento de mudança isolado.
Perguntas frequentes sobre trocas de moldagem por sopro
O que está incluído em uma troca de máquina de moldagem por sopro?
Uma troca completa pode incluir molde, matriz e mandril, pino de sopro, macho ou inserções, resina, masterbatch, regra de reafiação, receita HMI, perfil de espessura de parede, remoção, aparador, testador de vazamento, guias de transporte, etiquetas e embalagem. O escopo exato depende das diferenças entre os pacotes de produtos de saída e de entrada. Defina essas diferenças antes da parada. Se apenas o molde estiver listado, a equipe poderá reiniciar com uma rota de material antiga, arquivo de controlador ou configuração posterior.
Quando o tempo de mudança deve começar e parar?
Uma definição prática começa na última peça aceita do trabalho de saída e termina na primeira janela de produção aceita para o trabalho de entrada. Registre também os tempos intermediários para a primeira peça formada e a primeira peça aceita. A planta deve definir a janela de produção, como um número especificado de peças consecutivas ou uma amostra baseada no tempo em todas as estações, cavidades ou cabeçotes relevantes. Usar a mesma definição torna as comparações futuras significativas.
Como uma fábrica pode reduzir o tempo de troca do molde de moldagem por sopro com segurança?
Mova a identificação, preparação, limpeza, verificação de receitas, preparação de medidores e planejamento de qualidade fora do intervalo interrompido, onde essas atividades podem ser realizadas sem interferir na produção. Rotule interfaces, proteja o armazenamento, prepare kits específicos de trabalho e atribua proprietários para cada transferência. Analise o tempo de espera e correção separadamente do trabalho físico do molde. Não reduza o tempo ignorando as proteções, ignorando os controles de energia perigosa, usando equipamentos de elevação não classificados ou aceitando peças antes que as verificações exigidas sejam aprovadas.
Carregar uma receita salva conclui a configuração?
Não. Uma receita salva deve corresponder ao molde instalado, ferramenta de matriz, pino de sopro, material e revisão do produto. Algumas configurações também podem residir em um controlador parison separado ou em uma máquina downstream. Confirme o conjunto completo de arquivos, comprove os movimentos manuais permitidos e compare o comportamento real da máquina com a linha de base divulgada. O manual DigiPack III da Moog vincula arquivos de contêiner armazenados com informações de calibração de ferramentas de perfil parison e die-gap, e é por isso que a identidade do hardware e a identidade do arquivo devem permanecer conectadas.
Por que aparecem manchas pretas ou listras coloridas após uma mudança de material?
As possíveis causas incluem material antigo remanescente no manuseio ou no caminho de fusão, resina ou material reciclado contaminado, resina degradada liberada de uma área estagnada, mistura irregular de cores, falhas no aquecedor ou desligamento e purga inadequados. Preserve a resina e o registro de transição antes de alterar as configurações. Siga o procedimento aprovado da máquina e do fornecedor de resina, inspecione o trajeto do material e classifique se o defeito é aleatório ou fixo ao redor do esboço. Não presuma que um método de purga universal seja seguro para cada resina e cabeçote.
Que informações devem ser enviadas à Kinggle sobre uma mudança difícil?
Envie a identificação da máquina e do controlador, desenhos de produtos de saída e entrada, IDs de moldes e ferramentas, classes e lotes de resina, detalhes de masterbatch e reafiação, revisões de receitas, histórico de alarmes, leituras de utilidades, cronograma de troca, fotografias de amostras marcadas e dados de falhas medidas. Inclua um vídeo somente quando ele puder ser capturado sem entrar em uma zona de perigo. Evidências específicas permitem que a discussão separe um problema de caminho de material, ferramental, controle, utilidade ou projeto de peça de forma mais eficiente.
Planeje a máquina em torno da embalagem do produto
Para um novo molde, novo material ou problema de troca repetida, envie o desenho real da peça, a resina, os testes alvo, os detalhes do molde e das ferramentas, as informações atuais da máquina e o registro de troca observado. Kinggle pode discutir máquinas, ferramentas, controles e requisitos de produção a partir do mesmo conjunto de evidências.
Envie as informações do seu projetoFontes verificadas e método de evidência
Páginas Kinggle originais e manuais hospedados pela Kinggle foram usados para interface de máquina, entrada de projeto e declarações de escopo de treinamento. O manual do fabricante do controlador foi usado para relações de arquivos armazenados e calibração de ferramentas. Um guia oficial do produtor de resina foi utilizado para contaminação do material e vias de degradação. Os regulamentos da OSHA foram usados apenas para descrever os limites de segurança dos Estados Unidos. Nenhuma fonte abaixo é apresentada como uma receita universal.
- Manual de operação da máquina de moldagem por sopro automática hospedado pela Kinggle, acessado em 8 de setembro de 2026.
- Manual do controlador de espessura de parede Moog DigiPack III Parison, MRJ06301, hospedado por Kinggle, acessado em 8 de setembro de 2026.
- Processo de vendas KinggleeServiço pós-venda, acessado em 8 de setembro de 2026.
- LyondellBasell, Como resolver problemas de moldagem por sopro, acessado em 8 de setembro de 2026.
- OSHA 29 CFR 1910.147, O Controle de Energia Perigosa, acessado em 8 de setembro de 2026.
- OSHA 29 CFR 1910.212, Requisitos Gerais para Todas as Máquinas, acessado em 8 de setembro de 2026.