
Resposta rápida
Moldagem por soproinfla um tubo de plástico derretido contra um molde em segundos a minutos. Custa mais em ferramentas e ganha em volume.Rotomoldagemdespeja pó de plástico dentro de um molde aquecido e de rotação lenta. Seus ciclos duram dezenas de minutos, mas as ferramentas são baratas e as peças saem perfeitas. O volume anual geralmente decide: volumes baixos favorecem os moldes baratos da rotomoldagem; os volumes de produção favorecem a velocidade da moldagem por sopro. Para tanques, IBCs, flutuadores e barreiras, uma máquina sopradora de 250 litros opera 300 peças por hora em ciclo seco, enquanto um ciclo de rotomoldagem produz uma peça no mesmo vão.

Ambos os processos produzem peças plásticas ocas. Para tanques, caiaques, flutuadores e barreiras, qualquer um deles poderia fazer o trabalho. Portanto, a escolha é importante e custa muito dinheiro errar.
A maioria dos artigos sobre esse assunto vem de oficinas de moldagem que favorecem qualquer processo que vendam. Construímos máquinas de moldagem por sopro, por isso diremos isso claramente. Para manter isso útil, adicionamos uma seção completa sobre quando a rotomoldagem vence – porque às vezes acontece.
Aqui está a comparação honesta que um comprador precisa.
Os dois processos, um minuto cada
Uma máquina de moldagem por sopro extrusa um tubo oco de plástico fundido chamado parison. O molde fecha ao redor do tubo, o ar o infla contra as paredes e a peça esfria e ejeta. O ciclo dura segundos para garrafas e alguns minutos para peças grandes.
Uma máquina de rotomoldagem carrega pó plástico em um molde oco. O molde gira em dois eixos dentro de um forno, e o pó derretido reveste o interior como uma película transparente. Depois esfria enquanto ainda gira e a peça sai.
Mesmos produtos, física oposta. Um usa pressão e velocidade. O outro usa calor, gravidade e tempo.
Moldagem por sopro vs rotomoldagem: lado a lado
| Moldagem por sopro | Rotomoldagem | |
|---|---|---|
| Como a peça se forma | O ar infla uma forma preliminar derretida em um molde | O pó derrete em um molde giratório à pressão ambiente |
| Tempo de ciclo | Segundos a alguns minutos | Dezenas de minutos por parte |
| Ferramentas | Moldes usinados – custo mais alto, longa vida útil | Moldes de alumínio fundido – mais baratos e mais rápidos de trocar |
| Paredes | Mais fino, distribuição programada por controle de folga | Mais espesso, naturalmente uniforme, sem costuras |
| Costuras | Linha de pinça superior e inferior | Nenhum – uma camada contínua |
| Melhores volumes | Execuções de produção; o custo por peça cai com a escala | Tiragens baixas a médias; protótipos; mudanças frequentes |
| Produtos típicos | Garrafas, tambores, garrafas IBC, tanques de combustível, galões | Tanques superdimensionados, equipamentos de playground, peças personalizadas de baixo consumo |
A verdadeira diferença: pressão e tempo
Remover:moldagem por sopro ganha velocidade com pressão e ferramentas mais caras. A rotomoldagem compra ferramentas baratas com o tempo.
Cada linha dessa tabela remonta a um fato. A moldagem por sopro forma a peça sob pressão, em um evento rápido. A rotomoldagem forma-o à pressão ambiente, lentamente, à medida que o pó derrete na parede.
A pressão explica o custo do ferramental. Os moldes de sopro devem resistir às forças de fixação — 800 a 1.800 kN em nossas máquinas de grande porte — por isso são usinados em aço ferramenta. Os rotomoldes quase não enfrentam força, então o alumínio fundido barato funciona.
O tempo é o preço que a rotomoldagem paga. Aquecer um molde no forno e resfriá-lo enquanto ele gira leva dezenas de minutos. Nenhuma habilidade encurta isso.
O ponto de equilíbrio do volume: onde a decisão é tomada
Remover:abaixo do ponto de equilíbrio, as ferramentas baratas da rotomoldagem vencem. Acima disso, a velocidade do ciclo de moldagem por sopro vence – e a diferença aumenta a cada ano que você produz.
Este cálculo resolve a maioria das decisões reais. A rotomoldagem começa mais barata, porque o molde custa uma fração de um molde por sopro. Mas cada parte carrega um ciclo lento.
A moldagem por sopro inverte isso. O molde custa mais adiantado. Então a máquina fabrica peças muitas vezes mais rápido, a cada hora, durante a vida útil do programa.
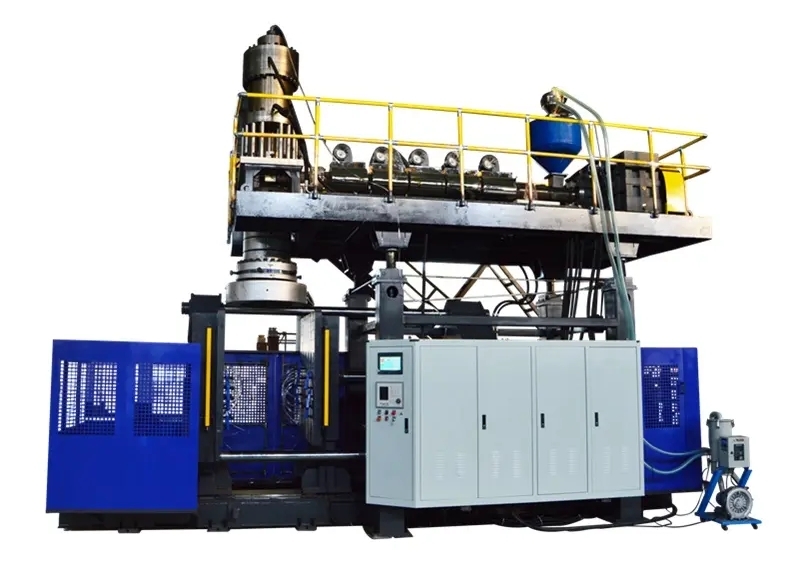
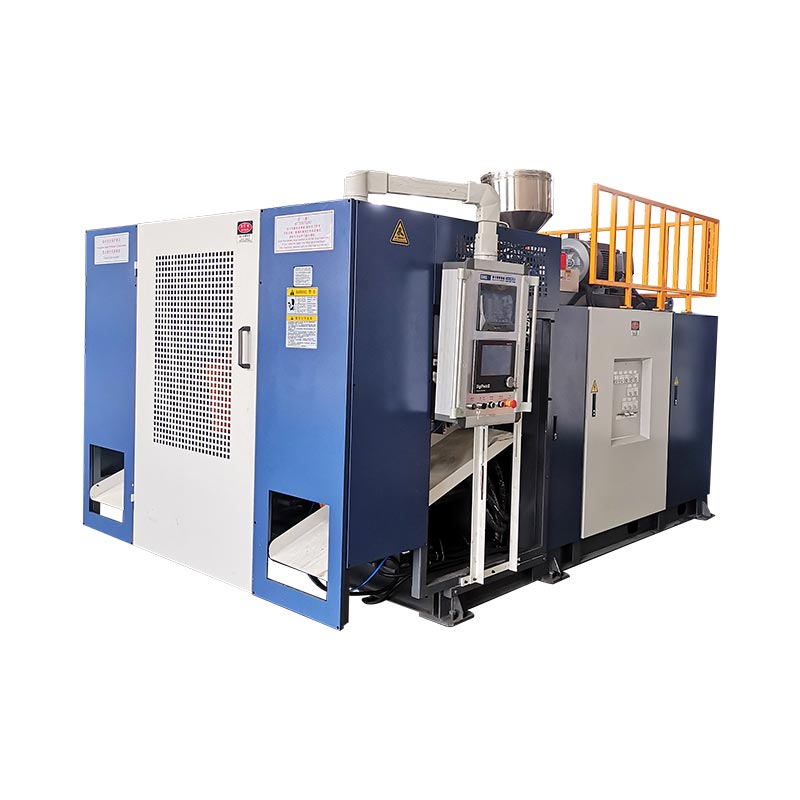
Os números reais mostram a lacuna. NossoMáquina classe KGB120Epara recipientes de 250 litros, funciona um ciclo de secagem de 300 peças por hora. Uma célula de rotomoldagem que faz um tanque semelhante termina uma peça por ciclo de forno e resfriamento.
Portanto, a verdadeira questão não é “o que é mais barato?” Pergunte "mais barato na sua quantidade anual?" Algumas centenas de peças por ano favorecem a rotomoldagem. Milhares a dezenas de milhares são a favor da moldagem por sopro por uma ampla margem.
A zona de cruzamento: tanques, caiaques, carros alegóricos, barreiras
Remover:os produtos que as pessoas chamam de "peças rotomoldadas" - tanques, caiaques, flutuadores, barreiras - funcionam em grandes máquinas sopradoras de acumuladores em volume.
A maioria dos artigos de comparação pula esta parte. Uma família inteira de produtos grandes se adapta a ambos os processos.
Tanques de água. Garrafas IBC de 1000 litros. Caiaques e pequenos barcos. Flutuadores e bóias. Barreiras rodoviárias. Todos ocos, todos grandes, todos ligados à rotomoldagem por hábito — e todos hoje funcionando em máquinas sopradoras.
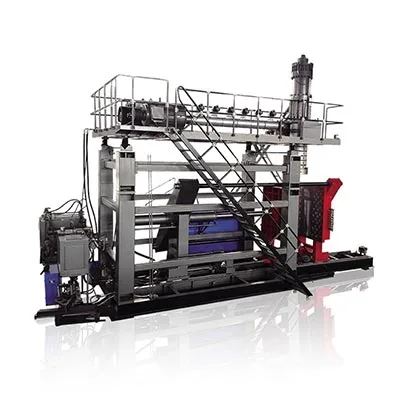
Estes são trabalhos reais da nossa gama. Nossas máquinas acumuladoras fazem tanques de água eGarrafas IBC de até 1000 litros, e a série KGS de três cilindros chega a contêineres de 2.000 litros, além de flutuadores, barreiras e peças da classe caiaque em HDPE e HMWHDPE.
Por que mudar essas peças de roto para soprar à medida que o volume aumenta? Tempo de ciclo. Quando um tanque é vendido na casa das dezenas de milhares por ano, um processo que produz uma peça por ciclo do forno não consegue acompanhar. Adicionar braços roto significa adicionar fornos, espaço físico e energia por peça.
O comércio é o muro. Um tanque rotomoldado funciona perfeitamente e com espessura uniforme. Um moldado por sopro carrega uma linha de pinça e depende decontrole programado de espessura de paredepara colocar o material onde a carga fica. Feito corretamente, a peça moldada por sopro cumpre a mesma função com um peso mais leve – o que também significa menos resina por peça.
Quando a rotomoldagem vence
Remover:volumes baixos, mudanças frequentes de design, tamanhos extremos e especificações sem costuras são verdadeiras vitórias na rotomoldagem. Nenhuma compra de máquina muda isso.
Prometemos honestidade. Aqui estão os empregos onde diríamos para você não comprar nossa máquina.
Baixos volumes anuais.Algumas centenas de unidades por ano nunca compensam as ferramentas de molde de sopro. Os moldes de alumínio baratos da rotomoldagem se ajustam exatamente a isso.
Mudanças freqüentes de design.Recortar um rotomolde custa pouco. Recortar um molde de sopro custa muito. A iteração anual de um produto favorece o roto.
Tamanhos extremos e formas complexas.A rotomoldagem se adapta a enormes tanques inteiros além de qualquer parison e lida bem com inserções moldadas e cortes profundos.
Requisitos sem costura.Uma boa pinça é forte. Mas se a sua especificação proíbe qualquer linha de solda, a pele rotomoldada sem costura resolve isso.
Se dois ou mais deles se adequarem ao seu produto, observe atentamente a rotomoldagem. Se nenhum couber e seus volumes aumentarem, a moldagem por sopro é o seu processo.
O ângulo de compra: o que muda para sua linha
O processo que você escolhe remodela todo o seu investimento, então considere-o como uma compra, não como uma preferência.
Custo de ferramentas e prazo de entrega.Um rotomold é enviado mais barato e mais rápido. Um molde de sopro custa mais e dura mais. Combine a escolha com quanto tempo o produto irá funcionar e com que frequência ele muda.
Tempo de ciclo e trabalho.A moldagem por sopro produz mais peças por hora de operador em volume. A rotomoldagem precisa de mais fornos e mãos para atingir o mesmo rendimento.
Como cada processo é dimensionado.Uma planta de rotomoldagem cresce com a adição de braços e fornos – cada vez mais espaço e energia de aquecimento. Uma planta de moldagem por sopro cresce através da velocidade do ciclo e da automação nas máquinas que possui.
ROI no seu volume.Modele o número honesto: ferramentas mais energia mais mão de obra, dividido pela sua quantidade anual. Peça a qualquer fabricante de máquina de moldagem por sopro uma cotação específica antes de comparar - um número real supera uma regra prática.
Dois erros que os compradores cometem
Escolhendo o processo por hábito.“Tanques são rotomoldados” era verdade em volumes baixos. Em escala de produção, isso deixa de ser verdade. Calcule o ponto de equilíbrio para sua quantidade, não para o reflexo do setor.
Comparando apenas o preço do ferramental.O molde barato parece uma vitória até você dividir o ciclo lento em 20.000 peças. Compare o custo por peça acabada, em todo o programa — e não a cotação do molde.
Escolhendo moldagem por sopro? Dimensione a próxima máquina com nossoguia de seleção em cinco etapas. Ainda está decidindo entre peças ocas e sólidas? Lermoldagem por sopro vs moldagem por injeçãoprimeiro. Novo nas famílias de máquinas? Comece notipos de máquinas de moldagem por sopropilar.
Perguntas frequentes
Qual é a diferença entre moldagem por sopro e rotomoldagem?
A moldagem por sopro infla um tubo de plástico derretido contra um molde com ar, formando peças em segundos a minutos. A moldagem rotacional despeja o pó de plástico dentro de um molde aquecido que gira em dois eixos, formando peças sem costura e de paredes espessas em ciclos que duram dezenas de minutos. A moldagem por sopro ganha em velocidade e custo por peça em volume. A rotomoldagem ganha em custo de ferramental e liberdade de projeto em baixos volumes.
O que é mais barato, moldagem por sopro ou rotomoldagem?
Depende do volume. A moldagem rotacional custa menos para começar, porque seus moldes de alumínio fundido custam uma fração dos moldes de sopro usinados. A moldagem por sopro custa menos por peça, pois seus ciclos são muitas vezes mais rápidos. Baixos volumes anuais favorecem a economia de ferramentais. Altos volumes favorecem a velocidade do ciclo. Modele sua quantidade anual real para encontrar o ponto de equilíbrio.
Grandes tanques de água podem ser moldados por sopro em vez de rotomoldados?
Sim. As sopradoras de grandes acumuladores produzem tanques de água, garrafas IBC de 1.000 litros e recipientes de até 2.000 litros. Em volumes de produção, a moldagem por sopro torna essas peças muito mais rápidas do que a rotomoldagem. Uma máquina da classe de 250 litros opera 300 peças por hora em ciclo seco, enquanto um ciclo de rotomoldagem para um tanque comparável leva dezenas de minutos por peça.
Por que as peças rotomoldadas não têm costura e as peças moldadas por sopro não?
Na rotomoldagem, o pó reveste todo o interior do molde à medida que ele gira, de modo que a peça se forma como uma camada contínua sem linha de solda. Na moldagem por sopro, as metades do molde apertam o parison na parte superior e inferior, deixando uma linha de pinçamento. Uma boa pinça é forte. Mas se a sua peça não pode ter nenhuma costura, a parede rotomoldada sem costura é uma vantagem.
Qual processo produz peças mais resistentes?
Nenhum dos dois vence imediatamente – eles alcançam força de maneira diferente. As peças rotomoldadas são mais espessas e sem costuras, o que é adequado para produtos com alto nível de abuso. As peças moldadas por sopro alcançam resistência através da distribuição controlada na parede: o controle programado da folga da matriz coloca o material onde a carga fica, de modo que uma peça mais leve cumpra a mesma tarefa. A moldagem por sopro em HMWHDPE com controle de espessura adequado produz garrafas IBC com classificação de empilhamento.
Decidindo entre os dois processos?
Se você estiver escolhendo um processo para uma peça oca grande, nossa equipe de engenharia poderá avaliar o ponto de equilíbrio com você com base no tamanho da peça, material e volume anual. Se a rotomoldagem se adequar melhor aos seus números, nós o diremos. Se a moldagem por sopro vencer, especificaremos a máquina exata e mostraremos a matemática do ciclo por trás dela. Construindo máquinas sopradoras desde 2002, com 15 engenheiros na equipe.
Obtenha uma avaliação honesta do processo →Moldagem por sopro versus rotomoldagem é uma questão de volume em um traje técnico. Ferramentas baratas e paciência em pequenas quantidades. Pressão, velocidade e paredes programadas em escala. Conheça o seu número anual e o processo se escolhe sozinho. Quando escolhe moldagem por sopro, ogrande gama de acumuladoresé onde vivem os produtos crossover.