Este relatório FAT diz "aprovado". Não prova quase nada.
Um teste de aceitação de fábrica de máquina de moldagem por sopro torna-se útil somente quando cada conclusão aponta para uma máquina, produto, método, limite e resultado identificados.
A máquina dá um ciclo. As garrafas saem da esteira. A testemunha assina uma página marcada PASS. Todos se sentem finalizados até que o relatório chegue a um gerente de projeto que não estava presente. Qual grau de resina funcionou? Qual revisão do molde? Quantas garrafas passaram? O que o "segurança OK" realmente testou? A página não pode responder.
Essa é a diferença entre testemunhar um teste de máquina de moldagem por sopro e criar um registro de aceitação. Um teste de aceitação de fábrica, muitas vezes abreviado para FAT, deve expor lacunas nas especificações antes do envio e preservar contexto suficiente para explicar a decisão posteriormente. Não é um segundo turno cerimonial e não é uma prova de todas as condições futuras de produção.
Corrente de Kinggleprocesso de vendasdiz que os compradores são convidados a participar de testes de máquinas e que a inspeção de terceiros pode ser organizada quando necessário. Quem presencia o teste ainda precisa de um protocolo acordado. A presença não substitui a evidência.
Relatório de teste de aceitação de fábrica
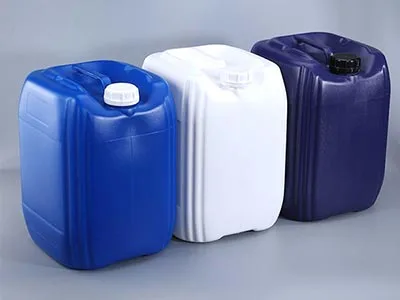
Frasco de 5 L, PEADdescreve categorias, não a garrafa
Dois recipientes nominalmente de 5 L podem ter pesos, alças, acabamentos de gargalo, geometria de aperto, condições de acabamento e alvos de parede diferentes. Essas diferenças alteram a demanda do parison, o tempo de resfriamento e o significado de uma peça aceita. "HDPE" também é uma família de materiais, não um código de classificação.
O artigo de teste precisa de um desenho e revisão controlados da peça, condição de acabamento, identificadores de molde e matriz, fornecedor e classe de resina, lote, cor ou pacote de aditivos e uma regra acordada para conteúdo reciclado ou moído. Utilidades e preparação de materiais também pertencem ao registro de condições. Sem eles, um bom resultado não pode se tornar um ponto de partida reproduzível na fábrica do comprador.
Oguia de design de molde de moldagem por sopro e extrusãoexplica por que o molde, o cabeçote, o método de corte e os dados de inspeção devem ser aprovados como um sistema. Onde a distribuição da parede for importante, os mesmos locais de desenho devem aparecer noprogramação parison e registro de espessura de parede.
O teste de produção utilizou resina [fornecedor, classe completa e lote] com [cor, aditivo e condição de moagem], molde [ID e revisão], matriz e pino [ID] e desenho da peça [ID e revisão]. As amostras foram avaliadas na condição final acordada após [denominadas operações downstream].
500x2 unidades/hnão é aceita saída de garrafa
O exemplo copiou uma referência de catálogo na coluna de resultados. A página KGB5D atual de Kinggle publica vários valores relacionados à capacidade, mas eles não medem a mesma coisa.
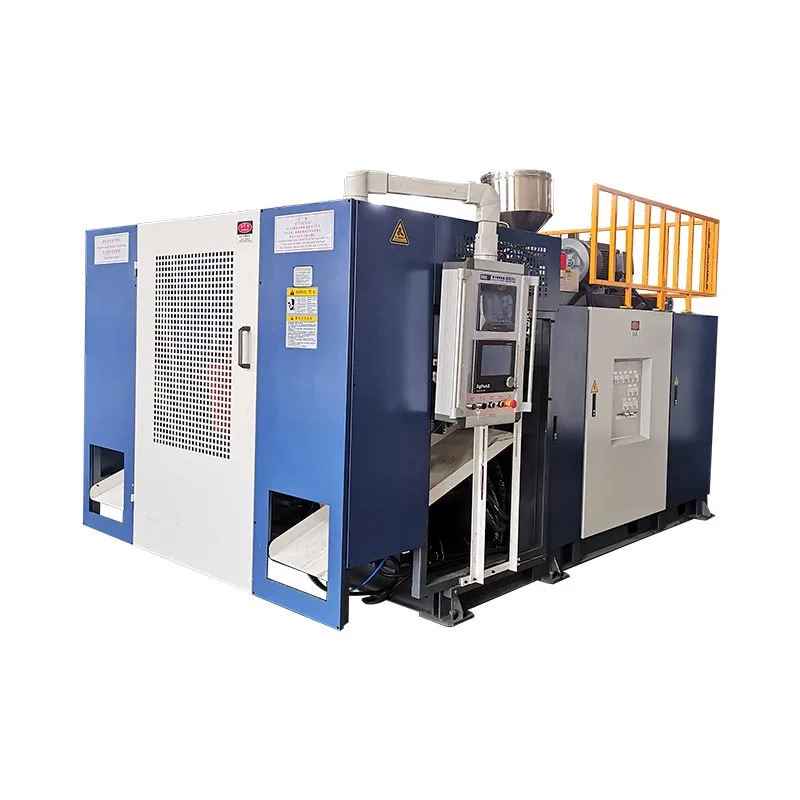
O que a página KGB5D realmente afirma
Esses valores primários são referências de catálogo. Eles não são o resultado de uma garrafa sem nome.
Um ciclo mecânico a seco pode testar movimento e sequência sem resina. A capacidade de fusão diz respeito ao rendimento do polímero sob condições determinadas. A saída aceita da garrafa adiciona o molde real, resina, resfriamento, corte, inspeção e rejeições. Relatar um como outro cria um falso nível de certeza.
A mesma separação é importante quando se comparamáquinas de estação simples e duplaou avaliandoarranjos com múltiplas cabeças e múltiplas cavidades. Mais movimento ou mais pontos de venda não produzem automaticamente mais produtos aprovados.
Resultadoado do ciclo seco: [eventos por hora] em [sequência nomeada e inclusões]. Resultado do teste de produção: [garrafas aceitas] durante [tempo de produção observado definido], usando o artigo de teste controlado e os métodos de aceitação registrados neste relatório.
Uma caixa mista pode mostrar que existiam garrafas aceitáveis. Ele não pode revelar se uma estação, cabeçote ou período de tempo causou as falhas.
Qualidade: aprovadoesconde o método e os erros
Uma conclusão de qualidade necessita de um limite controlado e de uma observação rastreável. Mantenha a estação, o cabeçote ou a cavidade, o carimbo de data e hora e a sequência anexados a cada amostra por meio de pesagem, medição de parede, verificações dimensionais e testes funcionais. Para uma configuração de duas estações e duas saídas, misturar todos os frascos em um recipiente pode apagar o padrão de posição que teria localizado um problema de ferramenta ou processo.
Registre a identidade do medidor, o método de medição e a condição final. Um pescoço pode parecer aceitável antes do corte, mas falhar no medidor da tampa depois. Um recipiente pode passar pela inspeção visual e ainda assim vazar no aperto ou no acabamento. A inspeção deve seguir o trabalho que a garrafa deve realizar e não uma lista genérica copiada de outro produto.
Quando aparecer um defeito, classifique as evidências antes de alterar diversas configurações. Oguia de defeitos de moldagem por sopro de extrusãosepara material, parison, molde, resfriamento e causas mecânicas para que uma correção não se torne uma adivinhação.
As amostras [intervalo de ID] foram coletadas por [estação/ponto de venda] às [horários]. A tabela [referência] registra cada valor medido, método, bitola, limite de aceitação e disposição. As rejeições permanecem na contagem e carregam códigos de motivo.
Segurança: aprovadonão descreve um teste de função
Uma etiqueta ou declaração não mostra como a máquina respondeu quando um dispositivo de proteção foi acionado. O plano de segurança do projeto aprovado deve identificar o dispositivo inicial, o estado da máquina, a resposta esperada, a resposta observada e o comportamento de reinicialização. O registro também deverá mostrar quais proteções, intertravamentos, paradas de emergência e condições de falha acordadas foram realmente testadas.
ISO 12100fornece princípios gerais para avaliação de riscos de máquinas e redução de riscos.CEI 60204-1:2016+A1:2021aborda equipamentos elétricos, eletrônicos e eletrônicos programáveis de máquinas. Estas referências ajudam a enquadrar uma revisão, mas este artigo não pode determinar as leis, normas ou procedimentos de conformidade exigidos no destino. O profissional de segurança responsável do comprador deverá definir esse escopo.
As funções de segurança foram testadas em relação ao plano aprovado [ID e revisão]. O registro [referência] identifica cada dispositivo, estado inicial da máquina, resposta esperada, resposta observada e resultado de reinicialização. A integração não testada e os itens do site de destino são listados como escopo SAT.
Tempo de execução: 1 horanão tem significado até que o relógio seja definido
A hora foi medida a partir da partida a frio, após a estabilização ou apenas enquanto a produção automática continuava? O reabastecimento de material, as retenções de qualidade, as intervenções manuais, as paradas de corte ou a recuperação de alarmes contaram? Uma duração sem regras de início e parada permite que duas partes relatem desempenhos diferentes na mesma execução.
Mantenha eventos de moldagem, peças brutas e peças aceitas como contadores separados. Registre rejeições por motivo e registre paradas com carimbos de data/hora. Um documento do NIST sobre KPIs de produção trata a disponibilidade, a eficácia e a qualidade como medidas separadas e observa que o rendimento da linha depende de equipamentos, buffers e suas interações. Essa distinção é útil aqui: uma máquina de moldagem pode continuar girando enquanto um aparador ou testador de vazamento limita a produção aceita. Veja oPublicação NIST.
Bom rendimento observado = garrafas aceitas / tempo de produção definido
Indique o que a base de tempo inclui. Não remova silenciosamente paradas, rejeições ou retenções de inspeção do denominador.
A duração necessária é específica do projeto. Um curto prazo pode verificar uma condição restrita, mas não pode estabelecer a capacidade anual ou a confiabilidade ao longo da vida. Se o reabastecimento de material, a devolução de sucata, a estabilização da temperatura ou uma mudança de turno forem importantes para a aceitação, inclua-os explicitamente no protocolo.
A janela de aceitação ia de [timestamp] a [timestamp]. A base de tempo acordada inclui [eventos] e exclui [eventos]. O log de eventos registra cada parada, intervenção, alteração de configuração e decisão de reinicialização.
Reconstrua o relatório em torno de reivindicações, não de marcas de seleção
A primeira página reparada não precisa ser longa. Precisa apontar para evidências. Cada reivindicação de aceitação deve nomear sua fonte contratual, método de teste, limite de aprovação, resultado real e registro de apoio. Essa matriz pode então levar o revisor a fotografias, tabelas de dados, registros de alarmes, backups de receitas, listas de amostras e desvios assinados.
| Reivindicação de aceitação | Requisito e método | Resultadoado real | Referência de evidência | Disposição |
|---|---|---|---|---|
| A versão ordenada está presente | Especificação de compra e lista de construção aprovada, ambas por revisão | Identidade e exceções registradas | Fotos da placa de identificação, visualização da construção, identificação de perfurações | Aprovado, condicional ou reprovado |
| A sequência seca é repetível | Sequência automática nomeada, janela de observação e intervenções permitidas | Eventos, paradas e respostas observadas | Registro de ciclo, exportação de alarme, registro de vídeo ou testemunha | Escopo do estado claramente |
| Garrafa controlada atende aos limites | Desenho da peça, método de teste, medidores, plano de amostra e limites | Valores medidos e rejeições, não apenas médias | Tabela de amostras rastreáveis por posição e hora | Registre cada erro |
| A saída aceita atende à meta | Base de tempo acordada e definição de boa parte | Contagem bruta, contagem aceita e registro de eventos | Registro de contador, tabela de qualidade, registro de parada | Sem substituição de catálogo |
| A transferência é reproduzível | Desenho, manual, software e lista de receitas necessários | Arquivos verificados por revisão e formato | Índice de documentos e soma de verificação ou recibo de backup | Lacunas abertas tornam-se itens marcantes |
Essa abordagem também muda a forma como a equipe escreve. "Operação estável observada" torna-se uma declaração vinculada a uma janela definida e a um log de eventos. "Qualidade da garrafa OK" torna-se uma faixa de amostra, método, limite e resultado. "Documentos concluídos" torna-se uma lista de arquivos indexados. A linguagem específica torna o desacordo mais fácil de localizar e o encerramento mais fácil de provar.
Uma assinatura deve registrar uma decisão, não apagar o trabalho aberto
No encerramento, cada problema não resolvido precisa de um ID, requisito, proprietário, data de vencimento, correção, método de reteste e disposição final. Uma promessa verbal não é um encerramento. Nem uma assinatura em um relatório que esconde as exceções no e-mail.
Cada critério exigido tem evidências aceitáveis e nenhum item em aberto bloqueia o envio.
Os itens em aberto limitados têm proprietários, datas, evidências de fechamento e autoridade de envio por escrito.
Um resultado obrigatório está fora do seu limite, ausente ou não pode ser vinculado à configuração testada.
A autoridade de embarque pertence ao contrato, não a este artigo. A função do relatório é tornar a base visível. Caso a equipe opte por um passe condicional, o registro deverá mostrar quem aceitou o risco residual e exatamente como cada item será fechado.
FAT encerra a questão da fábrica, não a questão do site
Um teste de fábrica não pode verificar a base final do comprador, a qualidade da energia, o circuito de resfriamento da planta, o sistema de ar comprimido, a integração da proteção, a logística de materiais, a linha downstream ou o procedimento operacional local. Essas condições pertencem aos testes de instalação e aceitação do local, geralmente chamados de SAT.
Leve a evidência FAT adiante. A receita aceita, as revisões dos desenhos, os IDs das amostras, o registro de alarmes e o status da lista de pendências formam a linha de base para o comissionamento. Compare os utilitários do local com as condições de fábrica registradas; Kinggle'sguia de requisitos de utilidade da máquina de moldagem por soproexplica por que a pressão por si só não descreve o ar, a água ou a capacidade elétrica. Oguia de manutenção preventivapode então converter a condição de entrega em verificações de rotina.
Envie o resumo das evidências antes da data da testemunha
Para um teste útil de escoamento do equipamento, envie à Kinggle o desenho e revisão do frasco, fornecedor e classe de resina, detalhes de molde e matriz, testes de peças acabadas, definição de saída, condições de execução necessárias, lista de documentos e autoridade de testemunha. A equipe do projeto pode então alinhar o teste da máquina com a decisão do produto que você realmente precisa tomar.
Discuta seu escopo FAT com KinggleTodos os campos entre colchetes e o relatório de abertura são modelos ou exemplos de ensino construídos. Não são registros de clientes, limites contratuais ou resultados de desempenho da Kinggle.
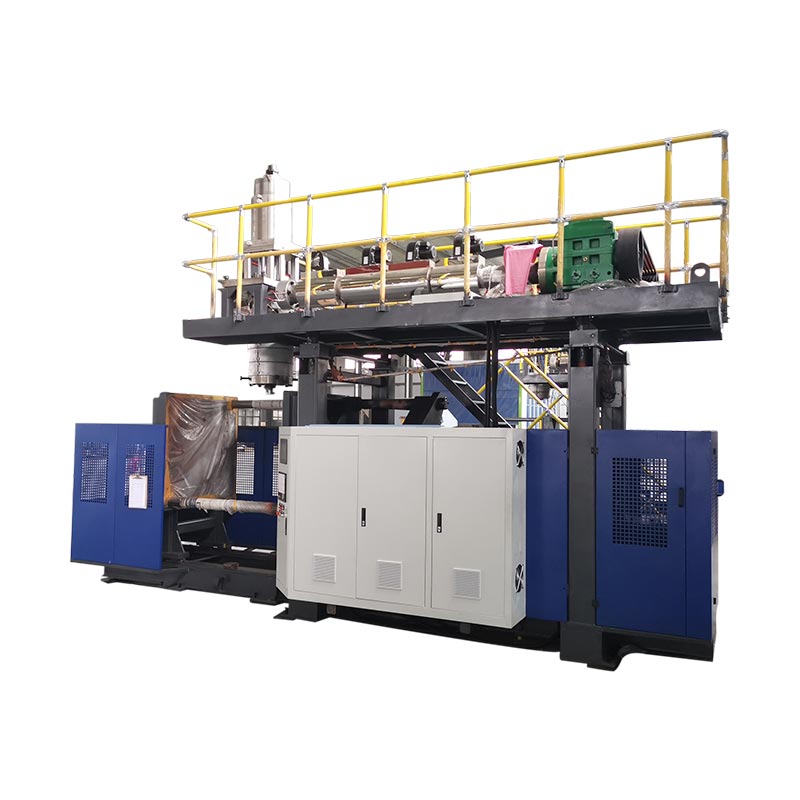
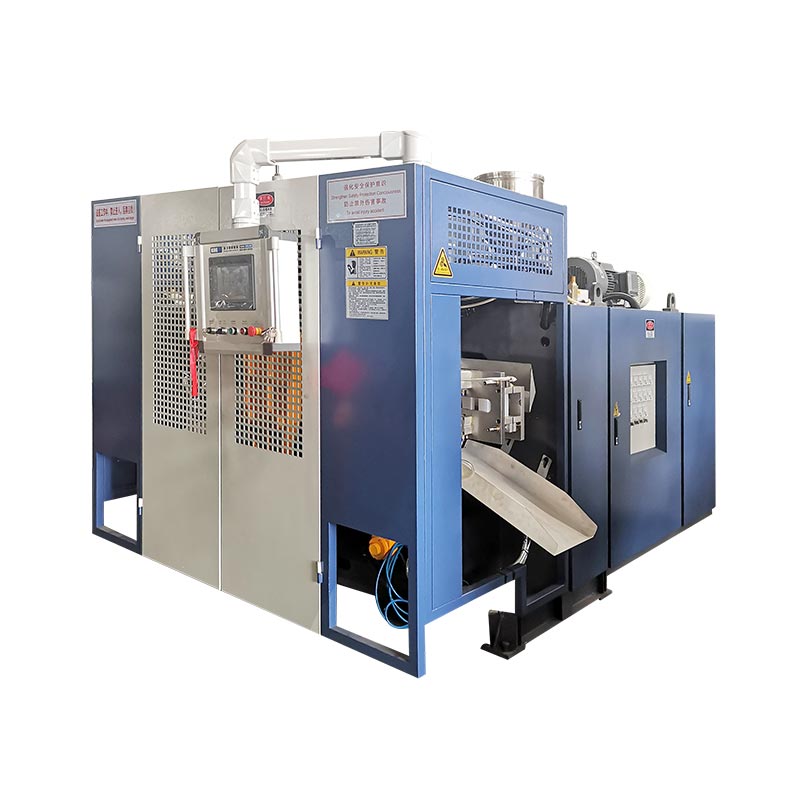
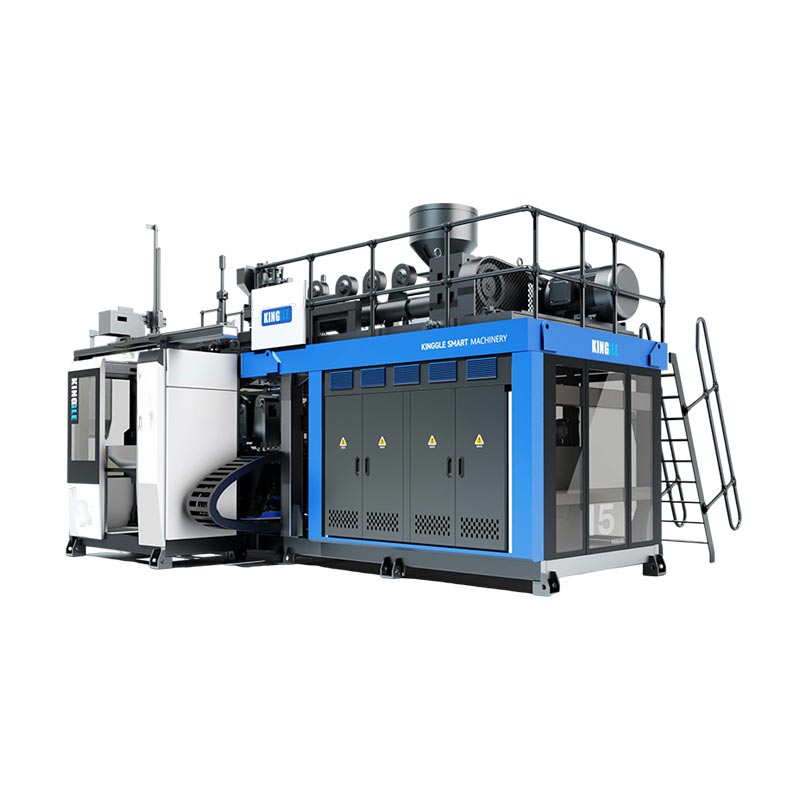
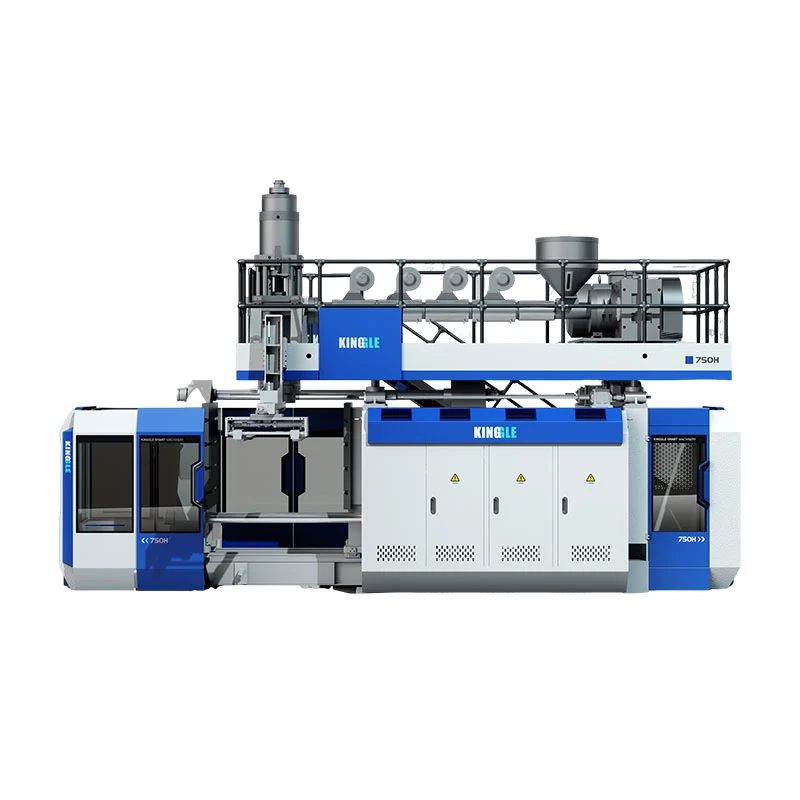
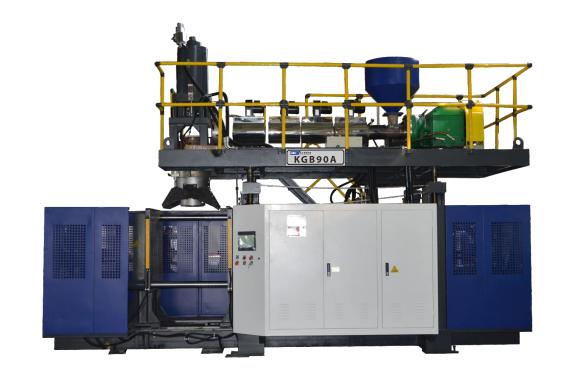
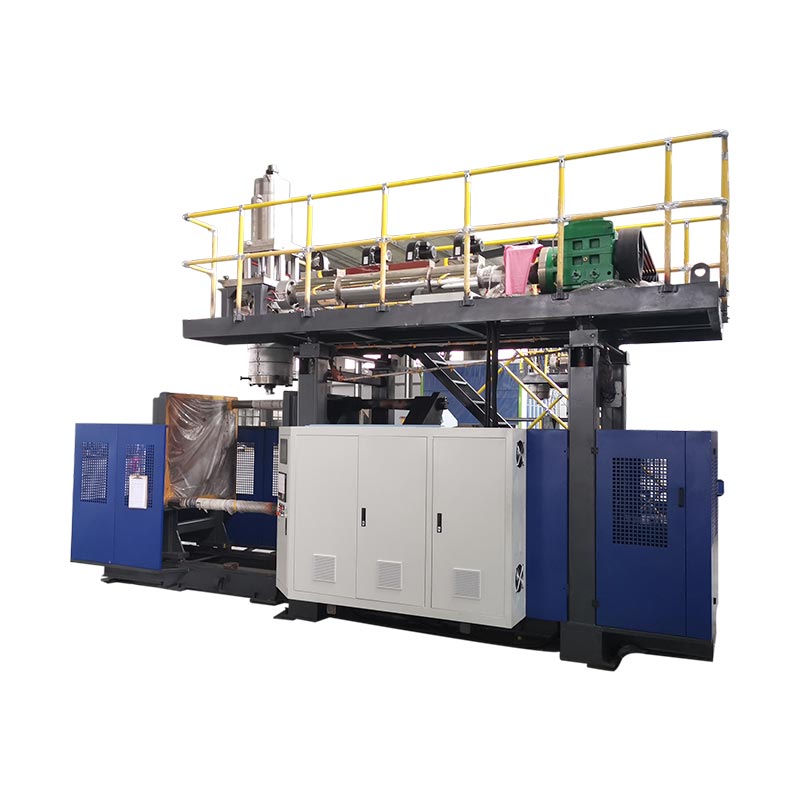
Máquina: KGB5Dnão é uma identidade construída
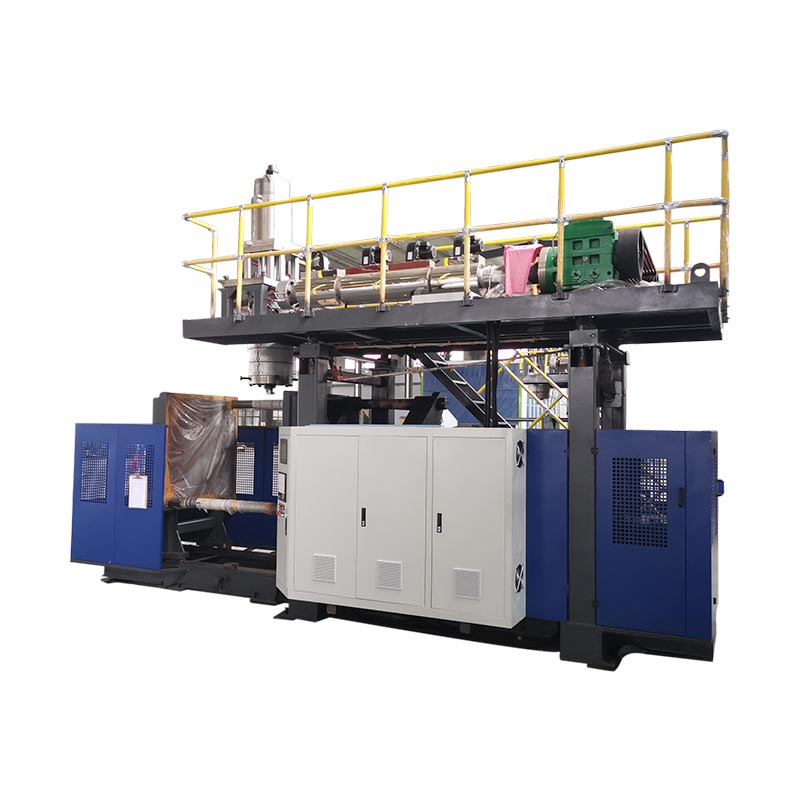
O nome do modelo coloca o equipamento em uma família. Ele não mostra qual versão serial foi inspecionada ou quais opções, versão de controle, interfaces de ferramentas e dispositivos downstream estavam presentes. Um futuro técnico deve ser capaz de combinar o relatório com a máquina física e com a configuração solicitada.
Comece com a placa de identificação da máquina e a lista de construção aprovada. Registre a identidade serial, base elétrica, configuração da extrusora e do cabeçote, unidade de fixação, disposição da estação, auxiliares incluídos, revisão de software ou receita e índice de desenho. Fotografia identificando placas e conjuntos. Se a cotação incluir um dispositivo automático de remoção ou rebarbação, mas o FAT o excluir, torne esse limite visível.
Identidade de configuração verificada em relação à especificação de compra [documento e revisão]. As exceções estão listadas nos itens de punção [IDs]. Fotografias [referências de arquivo] mostram a placa de identificação testada, os principais conjuntos e o equipamento downstream incluído.
Os campos em branco são deliberados. Um modelo de relatório nunca deve inventar uma identidade que pertença ao arquivo do projeto.