PEAD ou PP? Siga o frasco, não o rótulo do polímero
Dois arquivos de produtos hipotéticos mostram como a escolha muda quando o conteúdo, a aparência, os testes e as evidências de produção mudam.
O HDPE costuma ser o ponto de partida prático para garrafas opacas para uso doméstico e de produtos químicos. Um tipo de PP para moldagem por sopro pode permanecer em operação quando a clareza, a rigidez ou a temperatura de serviço alteram o briefing. Nenhuma das respostas sobrevive sem uma nota exata e testes finais.
A maioria das comparações entre HDPE e polipropileno começa com um gráfico de propriedades. Isso ajuda na triagem, mas incentiva um atalho ruim: tratar duas famílias de polímeros como se cada uma tivesse densidade fixa, comportamento de fluxo, valor de impacto e janela de processamento.
Os portfólios de fornecedores dizem o contrário. A Braskem publica diversos tipos de moldagem por sopro de polietileno e polipropileno para diferentes tamanhos e utilizações de embalagens. A SABIC separa as opções de homopolímero HDPE, copolímero HDPE e copolímero aleatório PP em sua página de material de garrafa. Um nome de família inicia a comparação; não pode terminar.
Os dois arquivos abaixo são casos de ensino. Eles não descrevem clientes nomeados da Kinggle ou testes de fábrica concluídos.
A garrafa de detergente começa com HDPE e depois ganha
- Resumo do produto
- Uma pequena garrafa com cabo opaco para um líquido doméstico.
- Prioridade do comprador
- Compatibilidade química, desempenho de vazamento, integridade de manuseio e aperto, corte repetível e saída aceita.
- Ainda desconhecido
- Conteúdo exato, condições de armazenamento, fechamento, peso, mapa de parede, limites de teste e grau de resina.
O conteúdo decide se a lista é confiável
“Produto químico doméstico” é demasiado amplo para ser aprovado. O proprietário da embalagem deve identificar o conteúdo, concentração, tempo de armazenamento e faixa de temperatura. A SABIC nomeia a resistência ao impacto, a resistência química e a resistência ao estresse ambiental entre as necessidades de seleção para garrafas não alimentícias. Essas são questões de notas e testes, e não promessas gerais para cada garrafa de HDPE.
A alça e a linha de aperto transformam os dados em um problema parcial
Um valor de placa moldada não pode mostrar como a ponte do cabo se esticou ou se a solda da cauda se fundiu. O desenho do produto eprojeto de molde de soprodetermine para onde o parison viaja, comprime e esfria. Medições de parede, resultados de vazamentos e testes funcionais pertencem à folha de dados.
A opacidade remove um motivo para preferir PP
Esta garrafa não precisa se parecer com PET transparente. A consistência da cor, o acabamento da superfície e o formato do painel da etiqueta ainda são importantes, mas a alta transparência não é o que motiva o briefing. As classes adequadas para moldagem por sopro de HDPE permanecem na lista enquanto a equipe verifica os requisitos mais rigorosos.
A garrafa tem a votação final
A classe nomeada deve formar uma forma preliminar estável, passar pela matriz e molde propostos, aparar corretamente e passar pelas inspeções acordadas. Boa aparência com um aperto fraco é uma decisão material fracassada. Oguia de defeitosajuda a separar evidências de resina, parison, ferramentas e resfriamento durante o teste.
Mantenha um grau adequado de moldagem por sopro de HDPE como candidato principal. Não o divulgue até que o conteúdo exato, os documentos de notas e os testes finais sejam acordados.
Por que isso não é uma vitória universal do HDPE
O Arquivo A retirou a razão para preferir o PP, preservou os riscos que ainda importam e anexou a escolha a um teste de garrafa. Isso é mais restrito do que uma tabela de vantagens e muito mais útil.
O fornecedor de resina possui dados de classificação
Os valores de fluxo, densidade, rigidez, impacto, calor e fissura por tensão mantêm os métodos e condições impressos no documento de origem.
O proprietário da garrafa possui o resumo do serviço
Conteúdo, fechamento, enchimento, armazenamento, transporte e testes de aceitação definem a função da embalagem.
O molde cria paredes locais
A linha de partição, a geometria de pinçamento, as aberturas de ventilação, o resfriamento e o caminho de desenho afetam a forma como o material se forma.
O julgamento conecta as evidências
O resultado precisa de um registro nomeado de máquina, matriz, molde, receita, material e amostra.
A mesma folha de dados pode enganar ambas as equipes do projeto
Um comprador pode abrir dois documentos de resina, circular o valor de maior impacto e encerrar a comparação. Isso só funciona quando o método de teste, a amostra, o condicionamento e as unidades são comparáveis. O guia HDPE da ExxonMobil, por exemplo, rotula seus valores publicados como típicos, em vez de limites de especificação. O portfólio da Braskem coloca métodos de teste ao lado das colunas de propriedades. Esses detalhes fazem parte do número.
O arquivo A deve procurar evidências de qualidade relacionadas à exposição a produtos químicos, rachaduras por estresse ambiental, impacto e estabilidade do processo e, em seguida, confirmar essas necessidades na garrafa. O arquivo B pode gastar mais tempo em opacidade, brilho, rigidez e condições térmicas. Nenhuma das equipes deve promover uma afirmação familiar como “PP é sempre mais claro” ou “HDPE é sempre mais resistente” como requisito de compra. A nota de um candidato pode avançar porque seu perfil documentado se adequa ao briefing. Ele passa somente quando a embalagem finalizada atende aos testes controlados.
Os dados de fluxo precisam da mesma disciplina. A taxa de fluxo de fusão e o índice de fusão podem ser relatados sob diferentes cargas e temperaturas para diferentes polímeros. Comparar os números impressos sem seus métodos pode reverter o significado pretendido. A questão útil para a equipe da máquina é mais direta: essa classe nomeada pode formar e manter a forma preliminar necessária na cabeça de extrusão proposta, com um ciclo repetível e uma garrafa aceitável?
O frasco de cuidados pessoais mais transparente dá à PP um motivo para ficar
- Resumo do produto
- Um frasco menor de cuidados pessoais onde o comprador deseja ver o produto e manter o formato rígido da embalagem.
- Prioridade do comprador
- Aparência visual, qualidade de acabamento, ajuste de fechamento, condições de serviço e moldagem por extrusão e sopro estável.
- Ainda desconhecido
- Neblina ou clareza alvo, parede, contato com o produto, temperatura de enchimento, decoração, requisitos de queda e grau.
"Limpar" deve se tornar um alvo de aceitação
Transparente, translúcido e apenas menos opaco são expectativas diferentes. O portfólio da Braskem inclui grades de copolímero aleatório PP para embalagens transparentes moldadas por sopro. Isso torna o PP credível, mas não garante a aparência desta parede, embalagem de cores, superfície do molde e processo.
A falta de condições de serviço pode encerrar o caso
O documento ainda não especifica as condições de enchimento e armazenamento. Uma afirmação sobre resistência ao calor seria prematura. O fornecedor deverá confirmar os dados exatos da nota e a declaração atual para o contato e região pretendidos. A equipe do projeto então testa a garrafa moldada de acordo com seu plano de serviço.
A densidade mais baixa não garante uma garrafa aprovada mais leve
As tabelas de fornecedores geralmente mostram tipos de PP com densidade mais baixa do que os tipos de HDPE. Isso pode informar estimativas iniciais de massa, mas volume igual de resina não significa desempenho igual da garrafa. Rigidez, impacto, distribuição da parede, dimensões de acabamento e testes decidem o peso final.
A antiga receita de HDPE não pode aprovar PP
Uma mudança na família de polímeros pode alterar o fluxo, a resistência do fundido, o inchamento, o rebaixamento, as configurações térmicas e o resfriamento. O trabalho revisado por pares sobre a formação de parison usa dados de processo, incluindo ondulação, rebaixamento e temperatura. Na fábrica, o tubo suspenso faz parte da decisão material.
Mantenha uma classe de moldagem por sopro de PP adequada para o desenvolvimento da amostra, pois a aparência fornece uma razão específica para o produto competir. Guarde uma referência de HDPE até que as evidências visuais, dimensionais e funcionais sejam comparadas.
Os arquivos não compartilham um vencedor
O arquivo A dá ao HDPE uma vantagem inicial porque a compatibilidade e as evidências estruturais impulsionam o frasco opaco. O arquivo B mantém o PP em disputa porque a aparência faz parte do trabalho. Ambos permanecem condicionais porque nenhum deles forneceu uma classe exata, condições de serviço completas ou resultados de peças moldadas.
Tipo de produto, intenção de aparência, ampla categoria de conteúdo, tipo de processo e existência de classes de moldagem por sopro em ambas as famílias.
Desenho controlado, fechamento, classe e lote exatos, condições de contato, metas de parede e peso, métodos, produção e registro de teste.
Até mesmo os scorecards dos testes deveriam ser diferentes
O teste da garrafa de detergente deve preservar evidências ao redor da alça, linha de aperto, interface de fechamento e quaisquer testes de exposição ou transporte exigidos pelo proprietário da embalagem. A aparência pertence à folha, mas uma pequena preferência estética não deve compensar um vazamento ou falha funcional. O teste de cuidados pessoais pode dar maior peso à consistência visual, à qualidade do acabamento, à decoração e à meta de clareza definida pelo comprador, mantendo os limites dimensionais e funcionais como portas inegociáveis.
Essa distinção afeta a amostragem. Não coloque garrafas de cada estação e saída em uma caixa. Marque a máquina, revisão do molde, lote de material, receita, estação ou saída e sequência temporal. Meça as amostras após a etapa de corte ou acabamento acordada. Uma média mista pode ocultar uma saída fraca ou um desvio na espessura da parede que se torna visível apenas na ordem do tempo.
O registro do processo deve mostrar as condições reais e não apenas os pontos de ajuste. Registre o estado térmico, as configurações de extrusão e cabeçote, a revisão do programa de parison, a condição da água de resfriamento, os estágios do ciclo e qualquer intervenção manual. Se a equipe alterar uma configuração importante durante a comparação, marque o tempo e decida se a janela de aceitação será reiniciada. Caso contrário, o resultado poderá combinar dois processos diferentes, apresentando ao mesmo tempo uma média conveniente.
O julgamento também precisa de regras de interrupção. Um candidato que não consegue manter uma comparação segura e controlável no equipamento selecionado não deve continuar apenas a produzir amostras atraentes. Um candidato que se molda sem problemas, mas perde um teste crítico do produto, não vence porque seu ciclo parece calmo. Estas são decisões de engenharia, não um concurso de beleza entre materiais.
O custo entra somente após a garrafa aceita existir
O preço da resina por quilograma é visível e fácil de comparar. Também está incompleto. A unidade comercial é uma garrafa pronta e aceita. O peso final da peça, o desperdício de corte, a perda inicial, o produto rejeitado, o tempo de ciclo, o trabalho posterior e o comportamento de troca afetam o resultado utilizável. Um grau de PP de densidade mais baixa pode permitir uma estimativa de peso promissora, mas o projeto pode precisar de distribuição de parede ou massa diferente para passar nos testes de impacto e manuseio. Um candidato HDPE com um preço cotado mais baixo ainda pode perder se a garrafa necessária não puder ser produzida de forma consistente.
Mantenha o cálculo transparente: use o peso real aprovado da garrafa e o rendimento aceito observado para cada candidato e, em seguida, aplique os dados comerciais atuais fornecidos pelo comprador e pela fonte de resina. Não transforme uma propriedade de laboratório ou um valor de catálogo de máquina em uma reivindicação de poupança. A comparação torna-se credível quando o procurement consegue rastrear cada entrada até uma cotação, amostra controlada ou registo de ensaio.
O catálogo de Kinggle traça um limite útil
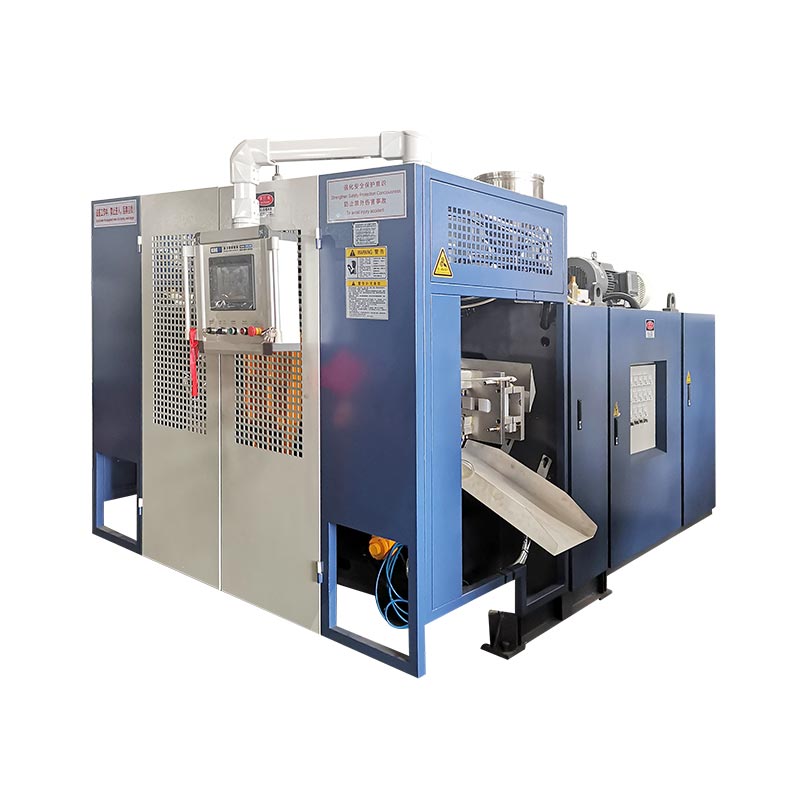
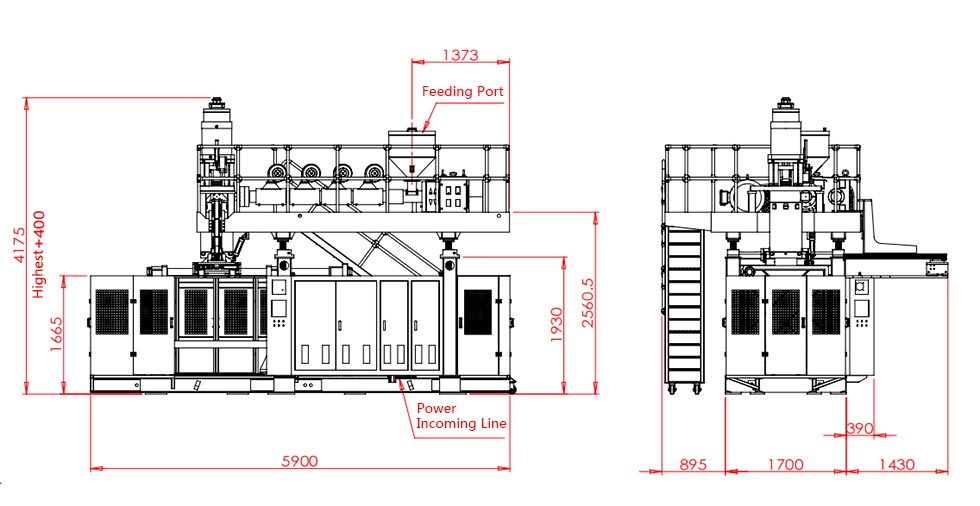
Páginas atuais doKGB2L, KGB5L, KGB15LeKGB80Alistar PE e PP entre suas famílias materiais. Suas linhas de capacidade de extrusão são rotuladas especificamente para HDPE.
SuportadoPE e PP estão dentro do escopo de material publicado destas famílias de máquinas.
SuportadoAs referências de 30, 55, 100 e 120 a 140 kg/h são rotuladas como capacidade de fusão de HDPE.
Não compatívelEsses números não podem ser rotulados como produção verificada de PP, garrafas vendáveis por hora ou uma garantia para qualquer caso de ensino.
Se o comprador propor PP, Kinggle precisará dos dados de classificação e do resumo do produto antes de confirmar o parafuso, a cabeça, o processo e a saída. Se o comprador propor HDPE, kg/h ainda não substitui a massa bruta da forma preliminar, o tempo de resfriamento, a contagem de estações ou saídas e o rendimento aceito. Oguia de teste de aceitação de fábricamostra como separar esses números durante a verificação.
Seis perguntas encerram a reunião
Quais desenhos de produto e fechamento são controlados e quais dimensões são inspecionadas após o corte?
O que conterá a garrafa e quais as condições de enchimento, armazenamento, transporte e utilização?
Quais tipos exatos de HDPE e PP permanecem em consideração, com os dados atuais dos fornecedores?
Que aparência, peso, parede, vazamento, queda, carga superior, torque ou outros limites definem a aceitação?
Qual máquina, matriz, molde, estação, saída e configuração a jusante farão as amostras?
Como o ensaio preservará a identidade da amostra, as configurações, as perdas e a razão pela qual um candidato avança?
Um registro útil termina com uma nota nomeada e um motivo delimitado. “HDPE é melhor” não é uma decisão que uma fábrica possa reproduzir.
Traga a garrafa e o código da nota
Envie à Kinggle os desenhos de peças e fechamentos, folhas de dados de resina, conteúdo e condições de serviço, metas de peso e parede, testes, produção, plano de cores e reafiação, informações de moldes e escopo posterior. A resposta ainda pode ser HDPE ou PP. Será pelo menos uma resposta para a sua garrafa.
Discuta o teste do material e da máquina