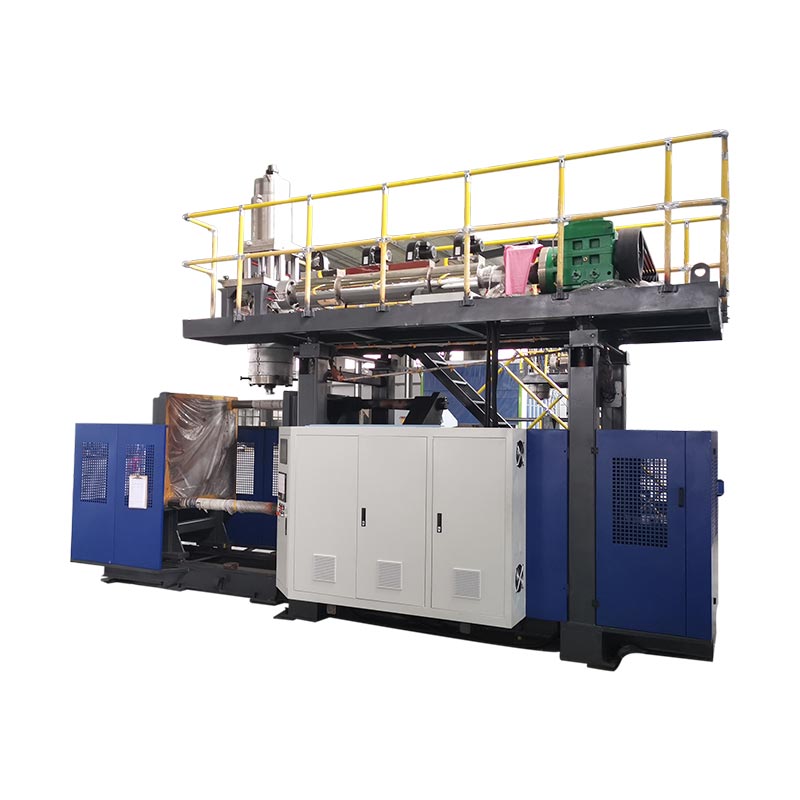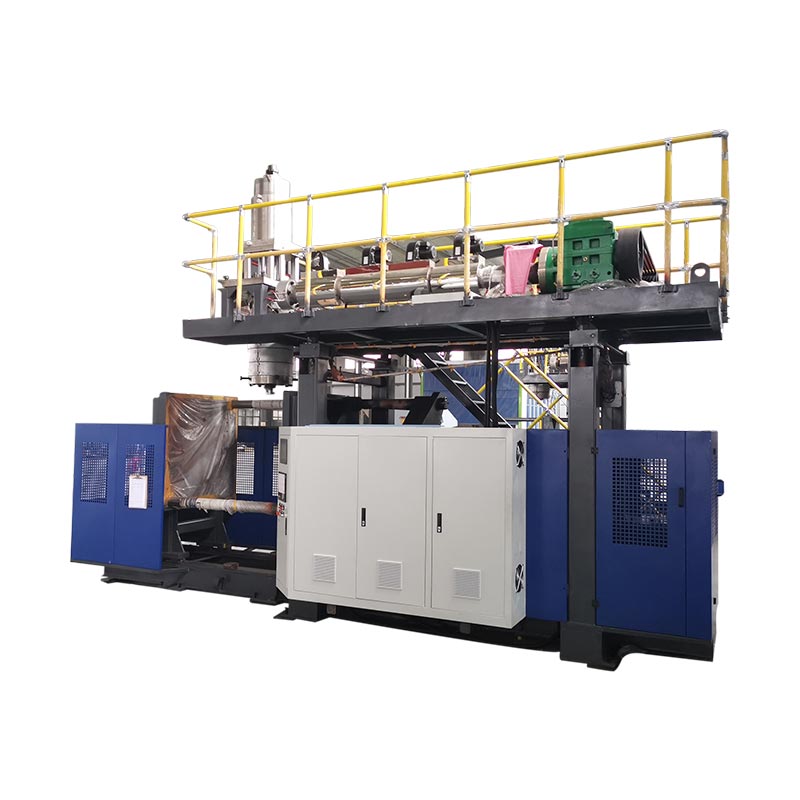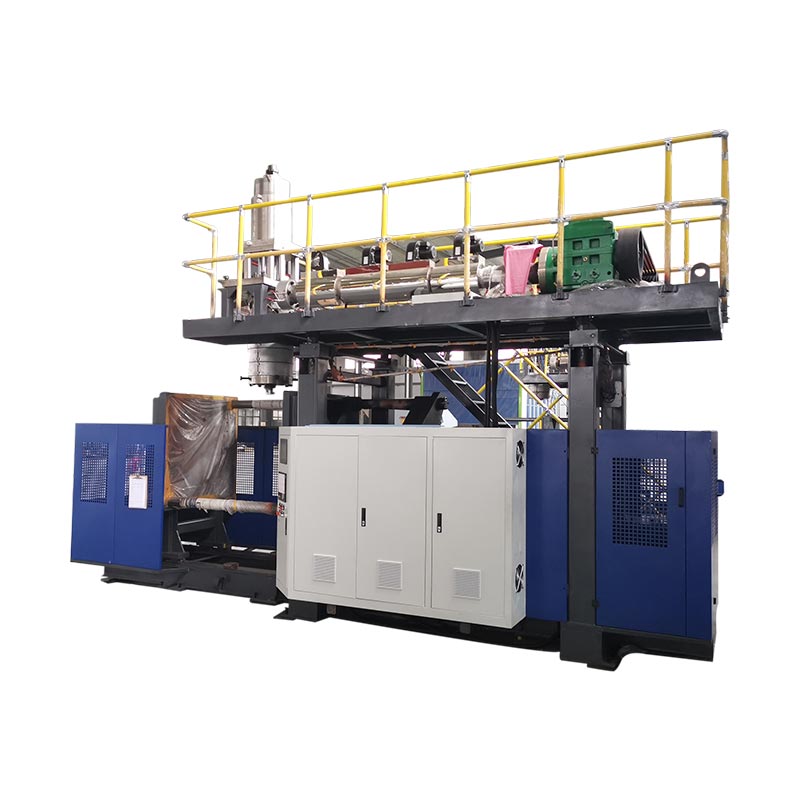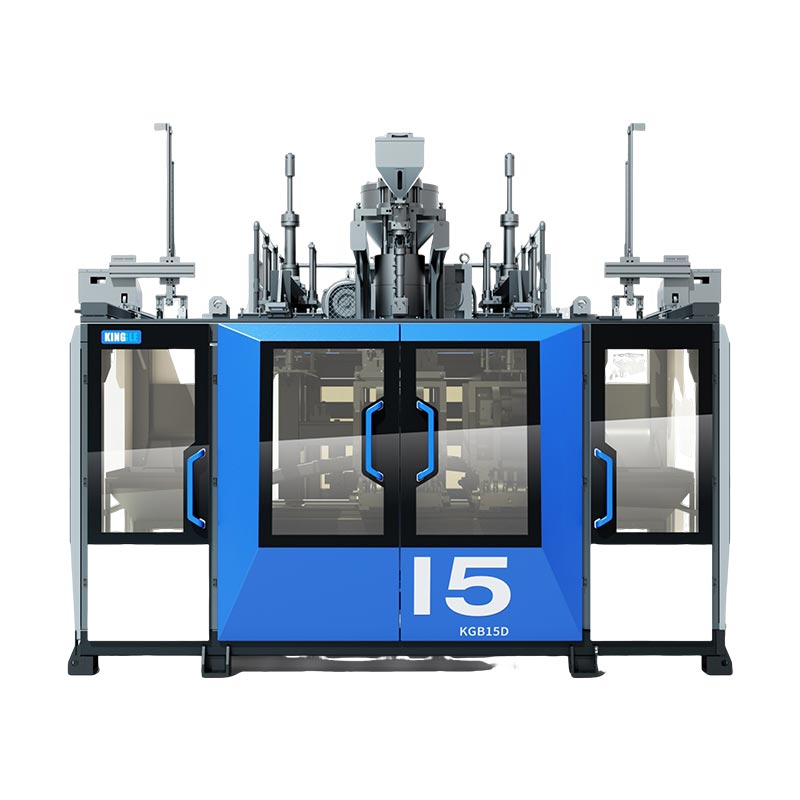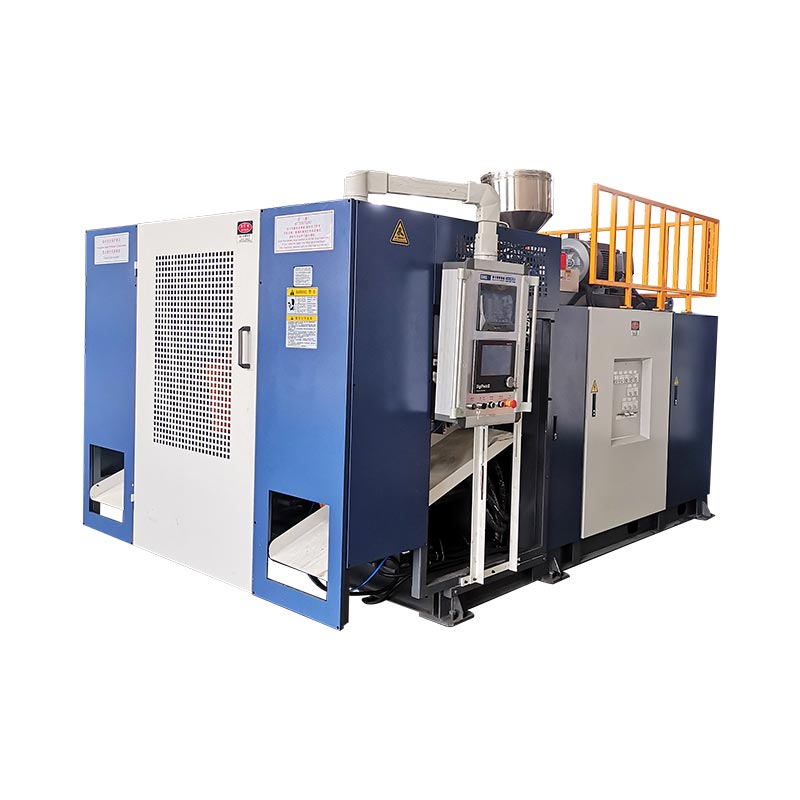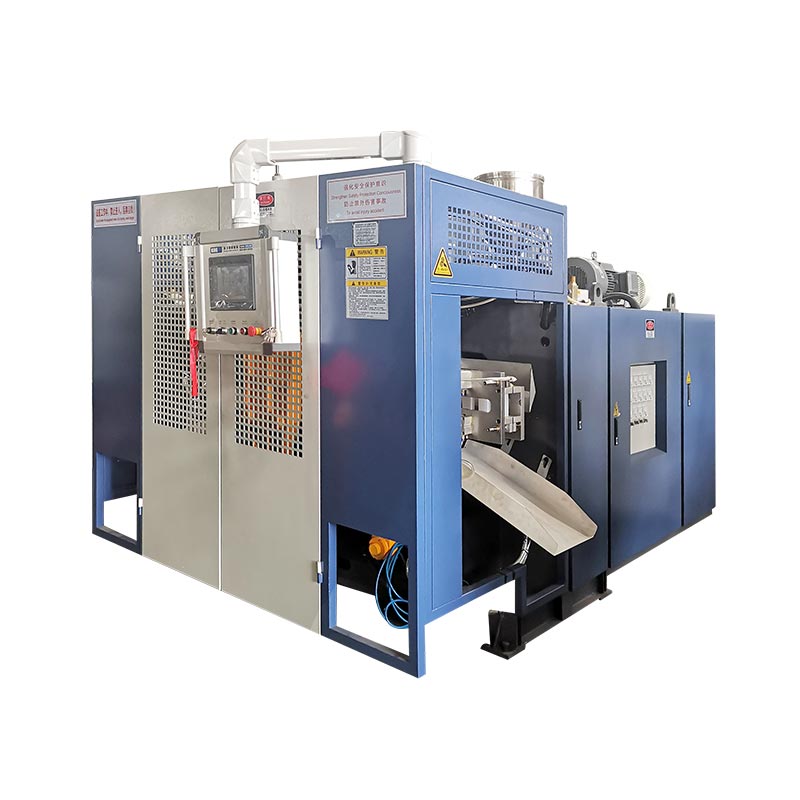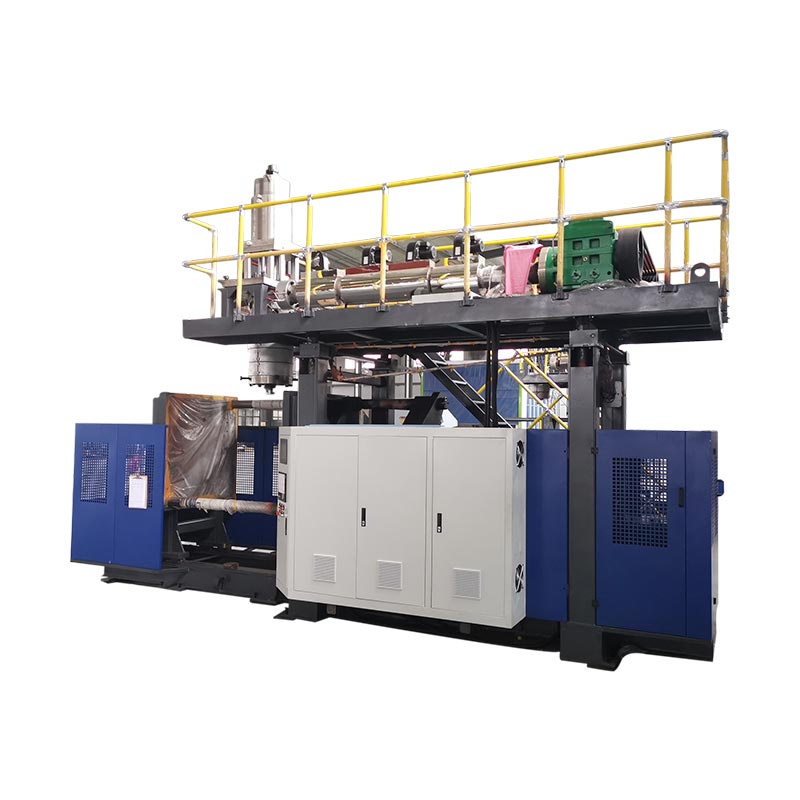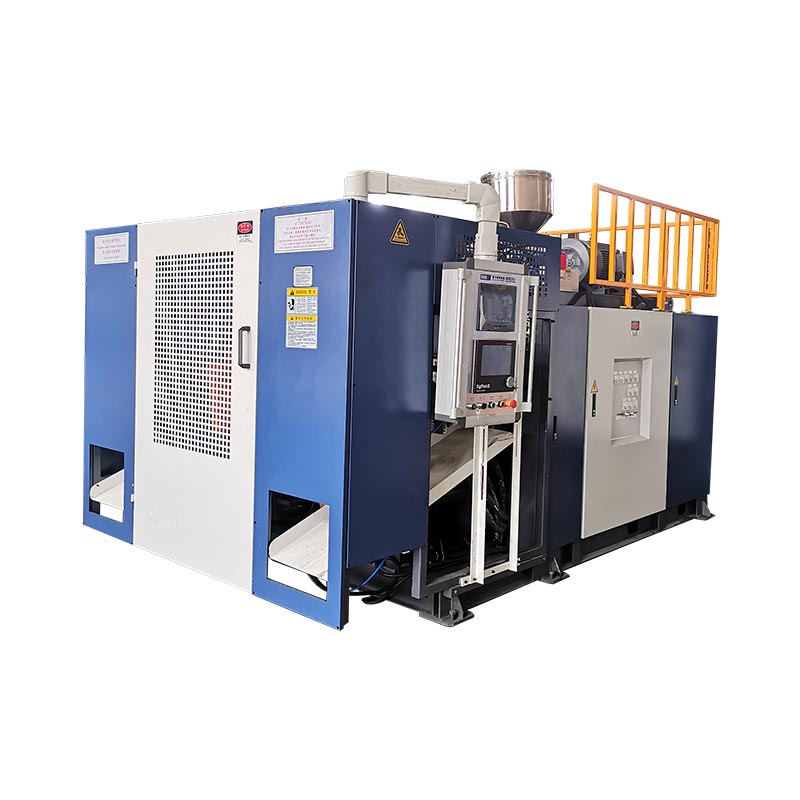
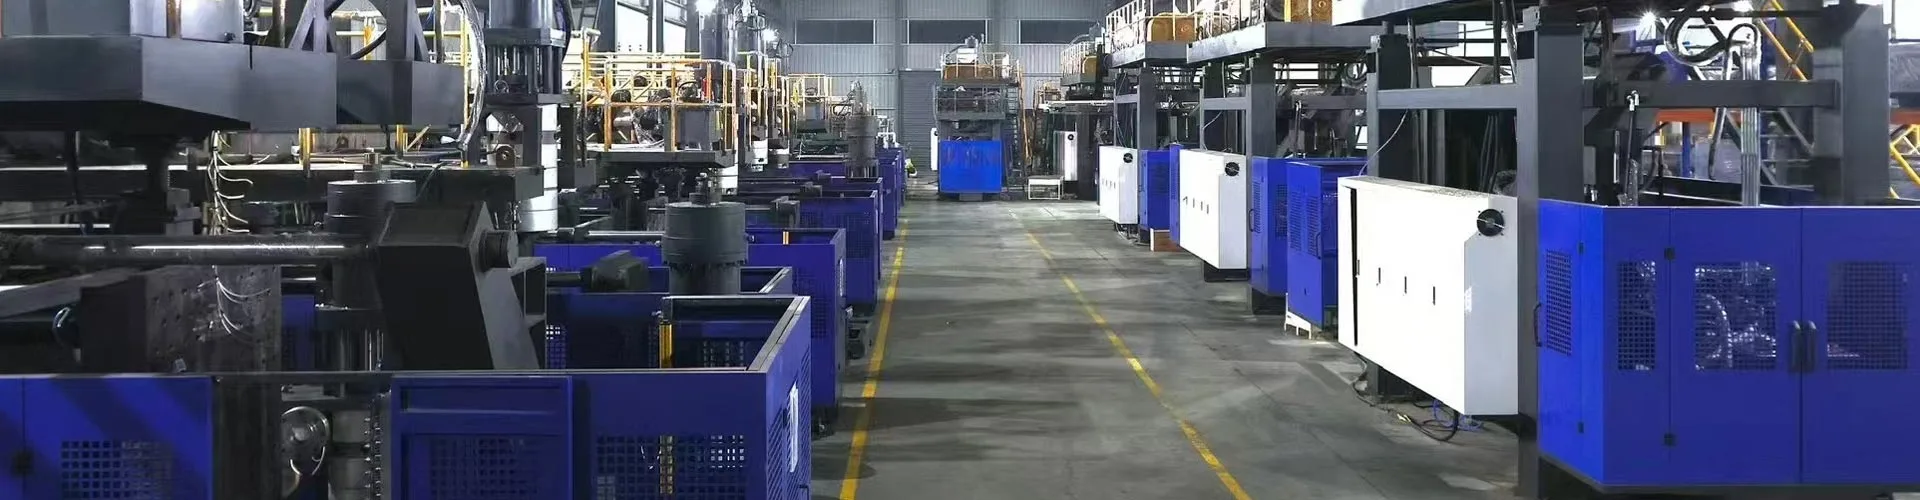
As partes principais de uma máquina de moldagem por sopro são o sistema de alimentação e extrusão, cabeça de matriz, molde e braçadeira, sistema de sopro, circuitos de resfriamento, acionamentos e controles e equipamento de remoção de peças. A sua disposição depende do processo de moldagem e da configuração da máquina. Para moldagem por extrusão e sopro, identifique cada componente por sua função e montagem antes de considerar uma substituição.
Para identificar um componente, localize o seu conjunto, confirme a sua função e recolha a informação técnica relevante. Uma fotografia ou um nome familiar raramente estabelece se duas peças de reposição funcionarão na mesma máquina.
Quatro distinções evitam confusões dispendiosas
- A cabeça de roscar forma o tubo de plástico; o molde de sopro forma o exterior do recipiente.
- Um pino ou mandril molda a passagem do fundido. Um pino de sopro fornece ar e pode executar funções relacionadas ao pescoço.
- Um comando do controlador, uma posição do atuador e uma parede medida da garrafa são evidências diferentes.
- A correspondência do nome de um componente é apenas o começo da identificação da peça de reposição.
Identifique o tipo de máquina antes de nomear suas peças
Confirme o processo a partir da identificação e documentos técnicos da máquina. A moldagem por extrusão e sopro, a moldagem por injeção e sopro e a moldagem por estiramento e sopro produzem produtos ocos por meio de diferentes arranjos de ferramentas. Uma lista de componentes que combina todos os três pode fazer com que o comprador procure hardware que a máquina instalada não usa.
Na moldagem por extrusão e sopro, ou EBM, uma extrusora fornece polímero fundido a uma cabeça de roscar. A cabeça forma um tubo oco chamado parison, que o molde captura e infla. Kinggle'sguia de máquina de moldagem por soproexplica as categorias de processo e identifica a moldagem por extrusão e sopro como foco do equipamento.
Em vez disso, uma máquina de moldagem por injeção e sopro forma uma pré-forma em torno de uma haste central antes de transferi-la para o estágio de sopro. Um sistema de estiramento-sopro PET utiliza uma pré-forma e uma operação de estiramento. Essas distinções são importantes na identificação de ferramentas: um conjunto núcleo-haste IBM e uma haste extensível PET não devem aparecer em uma lista genérica de peças sobressalentes EBM.
Mantenha conjuntos, peças e materiais de processo separados
O termo "peças moldadas por sopro" pode significar componentes de máquinas ou produtos plásticos fabricados pelo processo. Indique qual significado se aplica. Um parison é um plástico sendo processado, não uma peça substituível de máquina. Uma cavidade é uma característica do molde. Uma cabeça de roscar é uma montagem que contém vários componentes com identidades próprias.
Use a hierarquia de montagem ao solicitar ajuda: máquina, sistema, montagem e depois peça individual. Por exemplo, “cabeça de extrusão, conjunto de ferramentas, mandril” é mais útil do que “pino de cabeça”. Adicione a referência do desenho ou o número da peça original sempre que estiver disponível. Isto dá ao fornecedor um ponto de partida sem depender de um apelido local.
| Grupo de componentes | Função | Evidências de identificação úteis |
|---|---|---|
| Alimentação e extrusão | Fornecer, transportar, derreter e misturar resina | Desenho da extrusora, especificação do parafuso/barril, placa do motor |
| Ferramentas de cabeçote e parison | Distribua o derretimento e forme o tubo | Modelo de cabeça, desenho de ferramentas, revisão de montagem |
| Controle de paróquia | Mudanças de comando na abertura de ferramenta | Versão do controlador, atuador e identificação de feedback |
| Molde e braçadeira | Capture o parison, segure a ferramenta e defina a forma externa | ID do molde, desenho de interface, referência de montagem de braçadeira |
| Sopro e resfriamento | Infle o parison e remova o calor | Desenho da ferramenta de sopro, circuito de ar e mapa do circuito de refrigeração |
| Dirigir e controlar | Funções de alimentação, sequência e monitor | Esquemas, placas de dispositivos, versões de software e parâmetros |
| Retirada e finalização | Remova e, quando incluído, finalize o produto | Desenho de pinça/acessório e configuração de linha aprovada |
Alimente e derreta a resina: funil, parafuso, cilindro e acionamento
O caminho de alimentação começa antes do parafuso
A tremonha fornece material para a seção de alimentação da extrusora. Um projeto também pode incluir carregadeiras, misturadores, equipamentos de dosagem ou retorno de material moído. Trate-os como equipamentos identificáveis com interfaces separadas. A presença de uma tremonha não prova que o transporte, a secagem ou a mistura automática estejam incluídos no fornecimento da máquina.
Quando a saída se tornar irregular, registre o grau de resina, o lote, a mistura e o comportamento de alimentação antes de culpar a rosca. Uma restrição ou interrupção na entrega de material pode afetar o que chega à cabeça. A equipe de manutenção precisa de observações vinculadas à execução real, e não simplesmente de uma solicitação de uma extrusora maior.
O parafuso, o cilindro e o sistema de temperatura realizam trabalhos diferentes
O parafuso giratório transporta e trabalha a resina dentro do cilindro. As zonas de aquecimento adicionam calor sob controle de temperatura, enquanto o processo também desenvolve calor através de trabalho mecânico. Os sensores de temperatura fornecem feedback nos locais instalados. A temperatura da zona cilíndrica exibida não é, portanto, uma medição direta de cada parte do fundido em fluxo.
Mantenha as identidades do aquecedor e do sensor separadas. Um alarme de baixa temperatura pode envolver o circuito de alimentação, o aquecedor, o dispositivo de feedback, a fiação ou a configuração do controle. Substituir um aquecedor sem confirmar a falha pode deixar o problema original sem solução. Use o diagrama de fiação real e o diagnóstico elétrico qualificado em vez de uma resistência universal ou limite de temperatura.
A unidade deve corresponder a mais de uma classificação de potência
O motor, a caixa de engrenagens e o acoplamento transmitem movimento ao parafuso. Suas conexões mecânicas e requisitos operacionais pertencem ao conjunto instalado. Um motor com a mesma potência nominal não é automaticamente um substituto adequado e um parafuso com o mesmo diâmetro nominal pode ter geometria ou detalhes de conexão diferentes.
Para uma consulta sobre parafuso ou cilindro, forneça o desenho original, o número de série da máquina e a aplicação do material. Para uma consulta do inversor, inclua as placas completas do motor e da caixa de engrenagens, além da referência de montagem relevante. Preserve a orientação original e as informações de conexão em fotografias tiradas de uma posição segura. Esses registros ajudam a distinguir o item com falha da montagem maior ao seu redor.
Forme o parison: cabeçote de matriz, ferramentas de matriz e controle de espessura de parede
A cabeça de roscar recebe o material fundido da extrusora e o distribui em direção ao ferramental de saída. A matriz e o mandril, às vezes descritos como pino de matriz ou ferramenta central, definem a passagem anular que forma o tubo. A terminologia varia de acordo com o design do cabeçote, portanto, um componente nomeado deve sempre se conectar a um desenho.
O molde de sopro realiza um trabalho diferente. Ele fecha em torno da forma preliminar quente e define o exterior do recipiente à medida que o ar expande o plástico contra a cavidade. Encomendar “uma nova cabeça de molde” sem identificar se o problema diz respeito à cabeça de extrusão, às ferramentas de saída ou ao molde de sopro cria uma ambiguidade evitável.
Cabeçotes contínuos e acumuladores têm diferentes caminhos de material
Um arranjo de extrusão contínua forma a forma preliminar do fornecimento contínuo de material fundido. Uma cabeça acumuladora armazena uma quantidade de massa fundida e a descarrega durante o ciclo. As funções adicionais de armazenamento e descarga alteram o conjunto do cabeçote e seus controles. Um acumulador de fusão também é diferente de um acumulador hidráulico que armazena energia em um circuito de energia fluida.
Identifique a arquitetura do cabeçote antes de comparar vedações, ferramentas, aquecedores ou atuadores. A correspondência do diâmetro de saída por si só não estabelece que a montagem, movimento ou interface de controle circundante seja compatível.
O controlador é apenas uma parte do controle da espessura da parede
Um sistema de controle parison vincula um perfil programado ao movimento da ferramenta por meio de um controlador, atuador e arranjo de feedback. Moog'svisão geral do componente de moldagem por soprodescreve controladores, atuadores e servocomponentes como elementos separados de suas soluções. Essas famílias de componentes têm funções diferentes no sistema de controle e movimento.
A implicação prática é simples: uma tela ou controlador substituto não pode ser selecionado independentemente do atuador, do feedback e da interface da máquina. A visão geral do Moog descreve famílias de componentes; ele não identifica qual dispositivo está instalado em uma máquina Kinggle específica.
A posição da ferramenta e a espessura final da parede também devem permanecer separadas. A parede da garrafa ainda depende do comportamento do material, da geometria da peça e das condições do processo. Verifique a peça moldada em vez de tratar o perfil exibido como um relatório de medição de parede. Oguia de programação parisonconecta alterações de perfil com locais medidos de produtos.
Moldar e soltar a peça: molde, fixação, sistema de sopro e retirada
O molde de sopro e a unidade de fixação devem ser identificados separadamente. O molde é a ferramenta específica do produto. O conjunto de fixação suporta e move essa ferramenta e a mantém fechada durante os estágios necessários. Placas, guias, cilindros e qualquer mecanismo de transporte pertencem à configuração da máquina e não automaticamente à compra do molde.
Para consultas de substituição, uma fotografia da cavidade pode identificar o produto, mas revela pouco sobre a interface de montagem. Inclua o ID da ferramenta e o desenho relevante da máquina ou do molde. Oguia de design de molde de moldagem por sopro e extrusãoexplica por que a cavidade, o pinçamento, o resfriamento, a interface de sopro e o método de remoção devem funcionar juntos.
Um pino de sopro não é um pino de matriz
O pino ou mandril da matriz pertence às ferramentas de conformação por fusão. Um pino de sopro pertence ao fornecimento de ar e, em algumas configurações, ao arranjo de formação de pescoço ou calibração. Ambos podem ser chamados de “alfinetes” no chão de fábrica, mas realizam trabalhos diferentes e possuem interfaces diferentes.
Alguns produtos utilizam um arranjo de sopro diferente, incluindo sopro inferior. Não peça um soprador apenas com o volume da garrafa. O acabamento do produto, a geometria da ferramenta, a montagem, o movimento e a conexão de ar devem corresponder ao projeto aprovado. As funções exatas de um pino ou conjunto de sopro dependem desse projeto.
A remoção de peças vai além da abertura do molde
O sistema de remoção deve retirar o produto formado sem danos ou interferências inaceitáveis. Dependendo do projeto, a remoção pode envolver uma pinça, um robô, outro mecanismo de manuseio ou uma operação manual definida. A remoção de rebarbas, a perfuração do cabo, o teste de vazamento e o transporte podem ser equipamentos separados.
Esse limite é importante quando uma peça chega incorretamente à próxima máquina. Uma marcação ou deformação pode ocorrer após a abertura do molde. Registre onde ele aparece pela primeira vez, qual estação ou cavidade o produziu e se estava presente antes do manuseio. Não diagnostique o desgaste do molde devido a um defeito que só foi inspecionado após o corte e transporte.
Confirme o escopo de retirada e acabamento solicitado antes de solicitar a substituição de dedos, acessórios ou sensores. Omáquina automática e guia de linha completasepara as funções da máquina do fornecimento posterior. A automação deve ser identificada pela configuração real e não inferida da palavra “automática”.
Apoie o ciclo: hidráulica, refrigeração, sensores e controles
Circuitos de potência e fluidos
Numa máquina hidráulica, o motor e a bomba fornecem energia hidráulica. As válvulas direcionam ou regulam o fluxo e os atuadores produzem movimento. Uma bomba de óleo acionada por servo continua fazendo parte de um sistema hidráulico. Chamá-lo de motor elétrico não torna toda a máquina totalmente elétrica.
O sistema de ar suporta as funções pneumáticas e de sopro especificadas. Reguladores, válvulas, filtros, tubos e ferramentas de sopro têm funções diferentes. Uma conexão que parece correta ainda precisa atender aos requisitos do circuito. Identifique os componentes hidráulicos e pneumáticos a partir do código esquemático e completo do dispositivo, não apenas o tamanho do corpo ou a aparência da porta.
O resfriamento tem várias cargas separadas
O molde precisa de remoção de calor e a máquina pode ter cargas de resfriamento adicionais, como óleo hidráulico ou outros circuitos especificados. Um resfriador, torre ou sistema de água de planta pode ficar fora da alimentação da máquina. Mapeie o limite de responsabilidade antes de tratar o equipamento faltante da planta como um componente faltante da máquina.
Uma leitura normal no abastecimento de água principal não prova que todos os ramos do molde tenham circulação adequada. A identidade do circuito e as observações operacionais reais são mais úteis do que uma suposição de toda a linha. Oguia de requisitos de utilidadeexplica como manter distintas as demandas de máquinas, moldes e auxiliares.
A IHM, o PLC e os dispositivos de feedback não são intercambiáveis
A IHM é a interface do operador. O CLP executa a lógica de controle da máquina, enquanto os dispositivos de campo fornecem sinais e executam comandos. Uma mensagem na HMI identifica uma condição reportada; por si só, não estabelece que a tela esteja com defeito ou que um dispositivo exibido falhou.
Preserve o alarme, a etapa do ciclo e as observações relevantes antes de limpar ou alterar qualquer coisa. Use oGuia de configurações e alarmes da IHMpara organizar esse registro. As substituições do controlador, do inversor ou do feedback também podem exigir o programa, os parâmetros e a calibração corretos.
Os dispositivos relacionados à segurança exigem um processo específico de substituição e validação. Nos Estados Unidos,Orientação sobre energia perigosa da OSHAaborda os riscos de manutenção decorrentes de energização inesperada ou energia armazenada. Siga o procedimento específico da máquina do local através de pessoal autorizado. Nem uma parada da IHM nem um guia genérico de peças estabelecem acesso seguro.
Veja como as peças diferem nas máquinas contínuas e acumuladoras Kinggle
Exemplos reais de plataforma tornam o mapa de componentes mais útil. Kinggle'sPágina do produto KGB5Ldescreve uma máquina contínua de estação única com um mecanismo translacional de mudança de molde. Sua tabela lista um parafuso de 60 mm e o Mitsubishi PLC é mencionado na descrição do recurso.

OPágina KGB100B 120Lem vez disso, descreve uma plataforma de cabeça de acumulador. Ele lista um parafuso de 100 mm e descreve a operação servo hidráulica, travamento do molde por pressão direta e controle de espessura da parede. Seu arranjo de armazenamento e descarga dá à discussão dos componentes uma estrutura diferente.

| Item | KGB5L | KGB100B | O que a distinção muda |
|---|---|---|---|
| Arquitetura publicada | Extrusão contínua de estação única | Extrusão da cabeça do acumulador | Montagem do cabeçote e relações de ciclo |
| Diâmetro do parafuso publicado | 60mm | 100 milímetros | Diferentes referências de extrusoras; o diâmetro não é uma especificação completa da peça |
| Arranjo de molde publicado | Mudança translacional de molde | Disposição fixa de abertura/fechamento descrita na página | Identifique o conjunto correto de fixação e movimento |
| Identidade de substituição | Use a documentação as-built desta máquina | Use a documentação as-built desta máquina | Nenhuma intercambialidade resulta de um nome de componente compartilhado |
Fontes: as duas páginas de produtos Kinggle vinculadas. As descrições de configuração e os diâmetros dos parafusos são informações de catálogo e não medidas da máquina instalada do cliente.
Esses exemplos mostram por que “um parafuso Kinggle”, “uma válvula hidráulica” ou “um controlador de parede” é uma descrição de pedido muito ampla. Mesmo dentro de uma família de máquinas, o número de série, as alterações aprovadas e a revisão atual da montagem são importantes. Os dados da página do produto podem localizar a plataforma, mas não podem substituir a lista de materiais construída.
Para compras, separe três registros: o que o catálogo descreve, o que o pedido incluiu e o que está instalado agora. Uma modificação posterior pode ter alterado um acionamento, sensor ou ferramenta. Reconcilie esses registros antes de selecionar um substituto, especialmente quando o componente antigo não corresponder mais ao desenho original.
Durante uma consulta de serviço, marque o subsistema afetado em uma fotografia geral e cole a etiqueta legível do componente separadamente. Vincule ambas as imagens ao número de série da máquina. Um close-up sem contexto de instalação pode ocultar se o item pertence ao acionamento de extrusão, ao pacote hidráulico ou a um auxiliar.
Identifique a substituição correta antes de fazer o pedido
Comece com o problema observado e a identidade da peça, não com a conclusão de que um componente falhou. Paredes irregulares, movimento lento ou alarme de temperatura podem ter diversas causas. Registre as condições e confirme a falha por meio do processo de diagnóstico aprovado antes de adquirir um substituto.
Oguia de defeitos de moldagem por soproé útil para organizar os sintomas do produto. Para intervalos de serviço, use olista de verificação de manutenção preventivajuntamente com o manual da máquina instalada. Uma visão geral dos componentes não deve prescrever uma idade de substituição para cada resina, ciclo de trabalho e ambiente operacional.
| Registro | Incluir | Por que isso importa |
|---|---|---|
| Identidade da máquina | Modelo, número de série e foto da placa de identificação | Localiza a compilação e sua documentação |
| Identidade de montagem | Sistema, desenho de montagem, número de peça original e revisão | Distingue um componente de itens semelhantes |
| Informações do dispositivo | Código completo do fabricante e classificações legíveis | Um código parcial pode omitir uma diferença de configuração |
| Conexões | Interfaces relevantes de montagem, eixo, fluido, elétrica ou de sinal | Confirma mais do que semelhança visual |
| Histórico de alterações | Substituições, modificações e alterações de software aprovadas | Reconcilia o desenho original com a máquina atual |
| Evidência de falha | Alarme, etapa do ciclo, medições, amostras marcadas e fotografias seguras | Ajuda a separar o sintoma relatado do item com falha |
Use uma sequência de identificação curta e controlada
- Localize o item no desenho ou lista de peças da máquina e registre sua referência de montagem.
- Capture a etiqueta completa e a instalação ao redor de uma posição segura e permitida.
- Combine as interfaces mecânicas, elétricas e de fluidos relevantes com as especificações do fornecedor.
- Documente substituições ou revisões e obtenha a aprovação técnica necessária antes da instalação.
- Após a substituição autorizada, verifique a configuração necessária, o feedback, as funções de segurança e o resultado do produto antes de liberar a produção.
Diferentes classes de componentes precisam de evidências diferentes. Um aquecedor requer detalhes elétricos e de instalação especificados. Uma válvula requer a função correta do circuito e a configuração do dispositivo. Uma ferramenta mecânica requer seu desenho e interfaces. Uma substituição de controle requer verificações de versão e parâmetros. Uma fotografia pode apoiar estes registos, mas não pode estabelecer todos os requisitos ocultos.
Solicite confirmação por escrito do item exato fornecido e de qualquer substituto aprovado. Preservar as identidades antigas e novas no registro de serviço. Esse registro é mais útil na próxima falha do que uma descrição de compra que diz apenas “uma peça sobressalente para máquinas de moldagem por sopro”.
Uma etiqueta ilegível precisa de mais evidências, não de um número de peça adivinhado. Use a posição do desenho, fotografias de instalação e registro da máquina para resolver a identidade. Não copie um código de uma máquina próxima simplesmente porque seu componente é semelhante.
Perguntas frequentes sobre peças de máquinas de moldagem por sopro
Quais são as principais partes de uma máquina de moldagem por sopro?
Para uma máquina de extrusão, os principais grupos são alimentação e extrusão, cabeça de matriz e ferramentas, controle de parison, molde e fixação, sopro, resfriamento, acionamentos e controles e remoção de produto. A disposição exata depende da plataforma e do projeto. Identifique primeiro o processo e depois use seus documentos de montagem para distinguir equipamentos padrão, opções selecionadas e auxiliares separados.
Qual é a diferença entre uma cabeça de roscar e um molde de sopro?
A cabeça da matriz manipula o polímero fundido e forma o parison através de suas ferramentas de saída. O molde de sopro fecha-se em torno desse parison e define o exterior do produto durante a inflação. Uma cavidade de molde, matriz ou conjunto completo de cabeçote é, portanto, um item de pedido diferente. Forneça a referência da montagem em vez de confiar apenas na palavra "molde".
Um pino de sopro é o mesmo que um pino de matriz ou mandril?
Não. Um pino ou mandril pertence à ferramenta de conformação por fusão e ajuda a definir a saída anular. Um pino de sopro introduz ar e pode ter funções de formação de gargalo ou calibração no projeto específico. A palavra compartilhada “pin” não torna os componentes intercambiáveis. Use o desenho real do ferramental para identificar qualquer um dos itens.
As peças são intercambiáveis entre diferentes máquinas de moldagem por sopro?
Não assuma a intercambialidade de um nome comum, aparência semelhante ou classificação de título correspondente. O código completo do dispositivo, a revisão da montagem, a montagem, as conexões e a função operacional devem corresponder. Os controles também podem depender da compatibilidade de software, parâmetros e feedback. Qualquer alternativa deve ser aprovada para a configuração instalada, em vez de inferida a partir de uma fotografia de catálogo.
Que informações são necessárias para identificar uma peça de reposição?
Envie o modelo e número de série da máquina, número da peça original, referência do desenho de montagem, revisão e fotografias de etiqueta transparente. Inclua interfaces relevantes, modificações aprovadas e a falha observada. Para dispositivos de controle, preserve também os registros de versão e configuração. Isto permite que a investigação identifique um item específico em vez de uma categoria ampla de componentes.
Prepare uma consulta de peças específicas
Para uma máquina Kinggle, comece com a placa da máquina, a referência de montagem e a etiqueta legível do componente. Adicione o registro do problema e os desenhos relevantes e envie o pacote através doPágina de contato Kinggle. Identificar a peça instalada é o primeiro passo para confirmar a substituição correta.