
Um molde de sopro não é apenas o formato negativo de uma garrafa. Ele tem que capturar e selar um parison quente, liberar o ar preso, remover o calor, criar o pescoço e a base, eliminar a rebarba, encaixar a braçadeira e liberar a peça – no ritmo de produção necessário.

A linguagem de pesquisa pode obscurecer esse escopo. Os compradores usammolde de sopro, molde de sopro, molde de garrafa, molde de garrafa de plástico, Ferramentas EBMemolde de sopro de extrusãopara ferramentas relacionadas. A cabeça de roscar é diferente: ela forma o esboço antes do fechamento do molde. Uma cotação deve listar as ferramentas da matriz e o molde de sopro como itens separados.
Este guia se concentra na moldagem por extrusão e sopro, em vez de ferramentas de injeção ou sopro de pré-forma. Ele também separa os dados publicados do envelope da máquina das garantias do projeto. Nenhuma dimensão universal de pinçamento, ventilação ou resfriamento é adequada para cada resina e peça.
Um molde de sopro de produção tem sete trabalhos conectados
A cavidade dá à peça a sua forma externa, mas a reprodução da forma é apenas a primeira tarefa. A ferramenta deve executar as seguintes funções em conjunto:
- Localize a paróquia.O molde aberto deve receber o tubo quente sem arrastar, dobrar ou perder nenhuma região de pinçamento.
- Sele e solde.As regiões de pinçamento fecham o parison e gerenciam o material deslocado no pescoço, cauda, cabo ou outras áreas de ruptura.
- Deixe o ar preso escapar.As aberturas fornecem uma rota para o ar entre a forma preliminar em expansão e a superfície da cavidade.
- Transferir calor.Os circuitos de resfriamento removem o calor com equilíbrio suficiente para liberar uma peça estável em um tempo repetível.
- Crie interfaces.As inserções do gargalo, os detalhes de calibração, os recursos de pino de sopro ou sopro de fundo devem corresponder ao fechamento do recipiente e à máquina.
- Solte e finalize a peça.O rascunho, as inserções, o movimento de abertura e a estratégia de rebarbação determinam se a peça pode sair do molde de forma limpa.
- Ajuste e sobreviva à máquina.O conjunto completo deve se ajustar à placa, abertura, espessura e disposição de montagem, ao mesmo tempo em que realiza ciclos térmicos e de fixação repetidos.
Uma mudança feita em um trabalho pode afetar outro. Uma bolsa de flash mais profunda pode alterar a concentração de calor ao redor da solda. Uma cavidade polida pode reproduzir a aparência de maneira diferente, ao mesmo tempo que altera a forma como o ar preso viaja. Uma pastilha móvel grande pode resolver um rebaixo, mas consome espaço de resfriamento e abertura. Revise as decisões no nível do sistema.
Anatomia do molde de sopro: termos para colocar no desenho
A visão conceitual a seguir identifica as interfaces que um comprador deve esperar discutir. Não é uma impressão de ferramental e não contém dimensões de fabricação.
A superfície da cavidade forma um lado da peça. As inserções podem definir o pescoço, o cabo ou as áreas de desgaste.
Localizado no limite de fechamento onde a forma preliminar é selada.
A cavidade oposta encontra-se no plano de partição. Fechamento repetível de controle de alinhamento e montagem.
As rotas de ventilação afastam o ar preso das regiões selecionadas da cavidade.
| Recurso | Função | Evidência para aprovar |
|---|---|---|
| Superfície da cavidade | Define geometria externa, textura, marcações e resfriamento de contato local | Modelo final da peça, base de contração, chamada de superfície e dimensões críticas |
| Linha de partição | Limite onde as metades do molde se encontram | Localização visível da costura, rascunho, acesso ao flash e efeito nas superfícies funcionais |
| Aterramento de pinçamento/compressão | Comprime e veda o material de parison enquanto controla a solda e a linha de ruptura | Detalhe de ferramentas específicas do material e teste de solda/acabamento acordado |
| Bolso flash ou relevo | Recebe material deslocado além da área de compressão | Estimativa bruta de parison, geometria flash e rota de rebarbação |
| Aberturas | Libere o ar preso fora do parison em expansão | Mapa de localização, marcas de testemunhas permitidas e capacidade de limpeza |
| Circuitos de refrigeração | Remova o calor e controle a distribuição da temperatura | Desenho de canal, identificação de circuito, direção de fluxo e interface de utilidade |
| Interface de pescoço e golpe | Forma ou calibra o acabamento e introduz sopro de ar | Desenho de fechamento, conceito de pino de sopro/sopro de fundo e margem de acabamento |
| Montagem e alinhamento | Conecte o molde ao cilindro e preserve o fechamento repetível | Desenho da interface da máquina, massa, centro de gravidade, fixadores e pontos de elevação |
Comece com a peça e seus testes – não com uma cavidade genérica
O fabricante de moldes precisa de mais do que litros nominais. Um galão com alça de 5L, uma garrafa redonda de 5L e uma peça técnica de parede dupla podem exigir diferentes linhas de partição, diâmetros de parison, layouts de flash e sequências de remoção.
Mapa onde a parison deve se estender
O parison não preenche a cavidade como o fundido moldado por injeção fluindo sob alta pressão. Ele se expande e se estende em direção à parede da cavidade. Embutimentos profundos, amplas áreas planas, cantos agudos, pescoços deslocados e raízes do cabo podem exigir mais material local ou uma estratégia de linha de partição diferente. Use raios e geometria que possam ser formados sem exigir que uma região fina se estique além do que o material e o processo podem suportar.
Coloque locais de qualidade no desenho
“Parede uniforme” não é uma regra de aceitação mensurável. Marque os locais críticos e indique o método de teste. O ombro, o canto, a raiz do cabo, a base, a solda de aperto e o painel podem ter diferentes necessidades funcionais. Conecte esses locais aoconfiguração de programação parisonportanto, a geometria do molde e a distribuição do material não são ajustadas de forma independente.
Planeje a redução sem pedir emprestado uma porcentagem não relacionada
A contração depende do grau da resina, da distribuição da parede, da temperatura da cavidade, do tempo de resfriamento e da geometria da peça. Use os dados do fornecedor de material como referência inicial, depois aplique o método do fabricante do molde e valide a peça real. Uma porcentagem genérica copiada de outro frasco não é uma base aceitável para o dimensionamento da cavidade.
A linha de partição, o pinçamento e o flash devem ser projetados juntos
A linha de partição determina onde as duas metades da ferramenta se fecham e onde uma costura visível pode aparecer. Coloque-o onde o molde possa abrir, o parison possa ser capturado, a peça possa se soltar e o equipamento de corte possa alcançar a rebarba. Evite colocar uma costura descontrolada em uma superfície de vedação, decoração importante ou outra interface funcional.
O pinçamento é um recurso de formação de solda
Na cauda ou base, as regiões de compressão opostas comprimem duas paredes de forma quente. O detalhe deve mover material suficiente para formar a solda enquanto cria uma linha de quebra controlável para remoção de rebarbas. O terreno, os ângulos, o espaçamento e o bolsão corretos dependem da resina, da espessura do parison, da ação de fechamento e da peça. Trate-as como dimensões projetadas e não como um bloco padrão copiado entre materiais.
A literatura de patentes publicada sobre moldagem por extrusão e sopro também trata a região de compressão, bolsa de rebarbação, temperatura do molde, velocidade de fechamento e tempo de rebarbação como variáveis de interação em vez de uma única dimensão de borda. Isto apoia uma regra de compra conservadora: aprove o detalhe do pinçamento com sua resina e método de teste, não apenas pela aparência.
Projete a rota flash antes de solicitar a automação
Identifique flash superior, flash traseiro, flash de alça e qualquer desperdício de calibração. Decida se a remoção ocorre no molde, em uma estação de puncionamento, com um cortador ou através de um acessório secundário. A massa flash pertence à demanda bruta de fusão, à capacidade do moedor e ao planejamento da moagem. O desenho da ferramenta também deve mostrar como a sucata removida sai do molde e do caminho de remoção.
O resfriamento e a ventilação decidem se a cavidade pode funcionar na velocidade de produção
O resfriamento controla quando a peça está estável o suficiente para sair do molde; a ventilação controla se o parison em expansão pode alcançar a superfície da cavidade. Ambos são problemas distribuídos. Uma região lenta, quente ou com ar preso pode definir o ciclo e a aparência de toda a peça.
Divida os circuitos de resfriamento por carga de calor e necessidade de controle
Cantos pesados, regiões de compressão, inserções de pescoço e recursos profundos podem não liberar calor na mesma proporção que uma parede reta e fina. Vários circuitos identificáveis permitem diagnosticar e equilibrar essas regiões. Documente a entrada, saída e direção de cada circuito. Não conecte um molde à água da planta com base apenas no diâmetro da mangueira; verifique o fluxo, pressão, temperatura, qualidade da água e queda de pressão necessários para a ferramenta final.
Um estudo publicado de elementos finitos sobre resfriamento moldado por extrusão e sopro examinou o material do molde, a transferência de calor interna, a espessura da peça e a temperatura inicial do parison como variáveis que afetam o campo de temperatura e o tempo de abertura do molde. Essa pesquisa não fornece uma promessa de tempo de ciclo para um projeto Kinggle, mas reforça por que uma cotação de molde deve definir tanto o projeto térmico quanto as suposições do processo.
Localize as aberturas de ventilação onde o ar pode ficar preso
À medida que a forma preliminar se expande, o ar permanece entre a sua superfície externa e a cavidade. Sem uma rota de saída, esse ar pode atrasar o contato e contribuir para texturas incompletas, linhas de arrasto ou detalhes mal formados. OGuia de design de moldagem por sopro e extrusão Custom-Pakdescreve ventilação de linha divisória e aberturas de cavidade próximas a inserções ou recursos profundos. O tamanho exato da ventilação e a marca de testemunha ainda dependem da peça e do material.
A limpeza faz parte do design da ventilação
As aberturas de ventilação podem perder eficácia quando resíduos, poeira ou material degradado se acumulam. O desenho do molde e o arquivo de manutenção devem mostrar onde as aberturas estão localizadas, como elas se conectam à atmosfera e como são inspecionadas sem danificar a cavidade. Rastreie as alterações de superfície ou preenchimento por posição antes de aumentar a pressão de sopro para compensar um caminho bloqueado.
O trabalho de alto brilho é um projeto térmico separado
Ferramentas mais frias podem favorecer a remoção de calor, enquanto a replicação de superfície pode exigir uma estratégia diferente de temperatura da cavidade. Um estudo revisado por pares de 2023 demonstrou moldagem por extrusão e sopro em temperatura variável em uma caixa de spoiler automotivo ABS usando aquecimento controlado e resfriamento de água. Isso é evidência de uma abordagem especializada, e não prova de que todas as garrafas devam usar ferramentas variotérmicas. Estabeleça antecipadamente os requisitos de aparência para que o molde e o ciclo possam ser projetados juntos.
Acabamento do pescoço, método de sopro e rebarbação são uma interface
O sistema de fechamento define dimensões funcionais no topo da garrafa. Forneça o desenho da tampa ou fecho, superfície de vedação, detalhe da rosca ou encaixe, recurso de violação e condição de acabamento permitida. Decida se o acabamento será formado, calibrado, fresado ou cortado em uma operação posterior. Não cite “pescoço padrão” sem uma revisão controlada do desenho.
Combine a ferramenta com o arranjo de sopro
O sopro superior, o sopro inferior e os arranjos de agulha posicionam o ar e as ferragens de maneira diferente. O pino de sopro também pode participar da calibração do pescoço ou do manuseio do flash. Confirme o curso, a centralização, o resfriamento, a vedação e as folgas de colisão com a máquina Kinggle selecionada, em vez de deixar que o fabricante do molde as deduza apenas da garrafa.
Verifique os medidores a jusante em relação ao mesmo dado
Um pescoço pode parecer limpo, mas ainda assim falhar na aplicação ou vedação da tampa. Combine quais referências e medidores serão usados no teste de molde, teste de vazamento e qualificação da linha de enchimento. Preservar a identidade do medidor e o status da calibração no registro de aceitação. Se um cortador automático alterar o gargalo após a moldagem, inspecione a condição final em vez de apenas a amostra moldada.
Comparação original: referências de máquinas Kinggle para triagem de molde
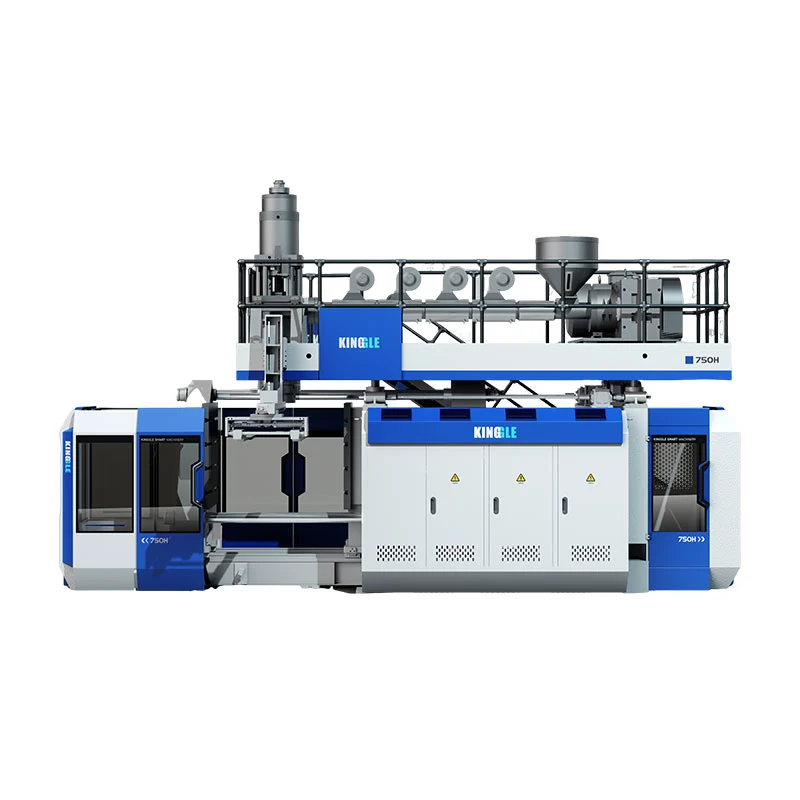
A tabela abaixo extrai campos relacionados a moldes de cinco páginas de produtos atuais da Kinggle. Ele abrange máquinas contínuas e acumuladoras para que os compradores possam ver por que a capacidade nominal do contêiner não pode substituir um desenho de interface de ferramentas.
| Modelo publicado | Classe de máquina | Referência máxima do contêiner | Tamanho da placa do molde (L×A) | Tamanho máximo do molde publicado (L×A) | Faixa de espessura do molde | Força de aperto |
|---|---|---|---|---|---|---|
| KGB2L | Contínuo, estação única | 2 litros | 380 × 430 milímetros | 360 × 380 milímetros | 160–300 mm | 40 kN |
| KGB5L | Contínuo, estação única | 5 litros | 368 × 450 milímetros | 410 × 450 milímetros | 200–310 mm | 65 kN |
| KGB15L | Contínuo, estação única | 15 litros | 500 × 550 milímetros | 580 × 500 milímetros | 300–380 mm | 165kN |
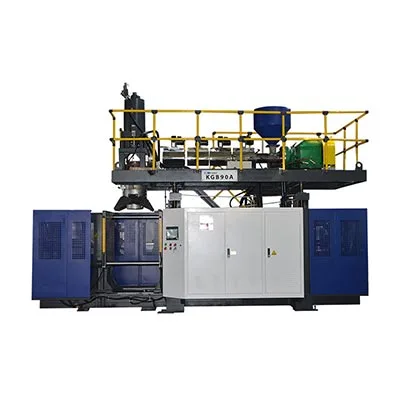
| KGB80A | Acumulador, molde fixo | 30 litros | 750 × 860 milímetros | 520 × 860 milímetros | 360–420 mm | 215 kN |
| KGB90A | Acumulador, molde fixo | 60 litros | 960 × 980 milímetros | 700 × 980 milímetros | 460–550 mm | 280 kN |
Três descobertas importantes antes da liberação do molde
Primeiro, os litros não definem a orientação do molde.A referência contínua de 15L publica uma linha máxima de molde mais larga, porém mais curta, do que a referência do acumulador de 30L. A arquitetura e o formato das peças são importantes junto com o volume.
Em segundo lugar, a espessura do molde tem seu próprio intervalo.Uma cavidade pode caber nas dimensões de face listadas e ainda assim ficar fora da espessura permitida ou do arranjo de abertura. Placas traseiras, inserções e conexões de resfriamento são adicionadas à montagem.
Terceiro, a força de fixação pertence ao produto e ao processo.O valor da página da máquina está disponível, não há evidência de que qualquer molde dentro do envelope seja adequado. A área projetada, as condições de sopro, a demanda de pinçamento e a construção do molde exigem revisão de engenharia.


O material do molde, as pastilhas e o acabamento superficial devem seguir as normas de produção
O material da ferramenta afeta a transferência de calor, a usinabilidade, o reparo, o desgaste e o custo. O volume de produção por si só não é suficiente para escolhê-lo. Considere a resina, a especificação da superfície, a capacidade de pinçamento, as condições abrasivas ou corrosivas, as características móveis, a capacidade de manutenção e a estratégia de reparo aceita.
Material do molde base
Solicite a liga ou classe exata, tratamento térmico quando aplicável, método de fabricação da cavidade e base do projeto térmico. “Molde de alumínio” ou “molde de aço” é muito amplo para comparação.
Inserções substituíveis
Inserções de gargalo, pinçamento, desgaste, rosca ou ventilação podem localizar a manutenção e permitir um material diferente em um recurso exigente. Registre a identificação da inserção e o escopo sobressalente.
Textura e gravura
Especifique arquivos de arte, orientação, aceitação de profundidade/aparência, interação de ventilação e controle de revisão. Confirme como o processo reproduzirá a superfície solicitada.
Proteção e armazenamento
Defina limpeza, proteção contra corrosão aprovada, drenagem de água, bloqueios de transporte, pontos de elevação e condições de armazenamento. Preservar cursos de água e apertar superfícies durante o tempo de inatividade.
A recomendação material do fabricante de ferramentas deve indicar suas suposições e exclusões. Ao comparar duas cotações, verifique se ambas incluem os mesmos materiais de inserção, escopo de resfriamento, gravação, acabamento superficial, mangueiras, conexões, equipamento de elevação, trabalho de teste e peças sobressalentes de desgaste.
Teste de fábrica: comprove o molde como um processo repetível
Uma primeira garrafa aceitável prova que o sistema pode formar a peça uma vez. A aceitação da produção requer um funcionamento estável com condições rastreáveis. O fluxo de trabalho a seguir é uma estrutura de evidências recomendada e não uma afirmação de que todos os projetos Kinggle já usam o mesmo protocolo.
- Confirme a identidade.Registre a máquina, o molde, as pastilhas, as ferramentas de matriz, a qualidade/lote do material, a cor ou a condição do material reciclado e a revisão da receita.
- Estabilizar as condições.Registre as temperaturas reais, o fornecimento/retorno da água de resfriamento, as condições de sopro e os estágios do ciclo após o processo atingir o estado acordado.
- Inspecione a ferramenta.Verifique o fechamento da linha de partição, alinhamento, vazamentos de água e ar, condição de ventilação, superfícies de aperto e movimento seguro.
- Amostra por posição.Mantenha a identidade da cavidade, da saída e da estação através de pesagem, medição de parede, corte e testes funcionais.
- Meça a condição final.Inclui os efeitos de alargamento, puncionamento, rebarbação ou outras etapas de acabamento incluídas.
- Registre todas as perdas.Registrar rejeições, paradas, alarmes, correções manuais e interrupções downstream durante o período acordado.
- Salve a linha de base.Aprovar em conjunto a revisão de desenho, receita, fotografias, medidas, bitolas e abrir ações corretivas.
Diagnosticar padrões antes de alterar a receita
| Padrão observado | Áreas de ferramentas ou processos a serem inspecionadas | Evidências para coletar |
|---|---|---|
| Solda de cauda fraca ou inconsistente | Posição Parison, detalhe de aperto, fechamento do molde, temperatura local, alívio de rebarbação e rebarbação | Amostras de solda marcadas com posição, massa bruta, sequência próxima e teste funcional |
| Textura ruim ou detalhes incompletos | Respiradouros, localização do ar aprisionado, condição da cavidade, contato do parison e temperatura | Mapa de defeitos, inspeção de ventilação, condições reais do processo e fotos da cavidade |
| Deformação após ejeção | Distribuição na parede, equilíbrio de resfriamento, tempo de ejeção, manuseio e pós-resfriamento | Temperatura/vazão por circuito, verificações dimensionais cronometradas e mapa de parede |
| Flash de um lado | Alinhamento, paralelismo do cilindro, superfície de partição, montagem do molde e centralização do parison | Histórico de posição, inspeção de fechamento e repetição de peças antes/depois da correção |
| Ciclo lento ou variável | Restrição do circuito de resfriamento, regiões quentes, espessura da peça, ventilação e atraso a jusante | Tempos de estágio do ciclo, condições de fornecimento/retorno e registro de parada |
Use o KinggleFluxo de trabalho de evidências de IHMquando alarmes ou alterações de sequência acompanham um problema de molde. Leve pontos de inspeção aprovados para oplano de manutenção preventivaem vez de esperar que a qualidade da peça mude.
RFQ de molde de sopro e lista de verificação de revisão de projeto
- Arquivo de peça 2D/3D controlado, revisão, capacidade, dimensões máximas e conteúdos pretendidos.
- Desenho de fechamento e gargalo, amostras de tampa, dados de vedação e condição de acabamento final.
- Grau exato da resina, cor/aditivos, plano de moagem/PCR e informações do fornecedor do material.
- Peso finalizado, parison bruto estimado e rota flash.
- Paredes críticas e localizações dimensionais com métodos de teste e limites de aceitação.
- Vazamento, queda, carga superior, torque, testes ambientais ou outros testes funcionais específicos do projeto.
- Modelo da máquina, contagem de estações e cavidades, plano de saída da matriz e distância do centro do parison.
- Interface placa/montagem, envelope do molde, espessura, abertura, fixação e disposição do pino de sopro.
- Linha de partição, pinçamento, bolso flash, inserção de pescoço, aberturas de ventilação, circuitos de resfriamento e acabamento superficial.
- Interfaces de retirada, corte, teste de vazamento, transporte e manuseio de sucata.
- Material da ferramenta, classes de pastilhas, dureza/tratamento quando relevante, peças sobressalentes e método de reparo.
- Quantidade de material de teste, duração da execução, amostras, medidores, registro de dados e responsabilidade de aceitação.
- Disposição geral, pontos de elevação, massa/centro de gravidade do molde e procedimento de troca aprovado.
- Limite do escopo: molde, ferramentas de matriz, conexões, mangueiras, desenhos, treinamento, embalagem e itens fornecidos pelo comprador.
Para serviços de fábrica, conecte os circuitos finais do molde e o arranjo de sopro aosguia de planejamento de utilidades e layout. Para classe de máquina e sequência de produção, use oguia de moldagem por sopro de extrusão contínuae confirme se é necessária uma plataforma acumuladora para a peça final.
Perguntas frequentes
Qual é a diferença entre um molde de sopro e uma matriz de moldagem por sopro?
A cabeça de rosca forma a forma preliminar fundida antes da moldagem. O molde de sopro fecha-se em torno dessa forma preliminar, sela-a, recebe o ar soprado, resfria a peça e define sua forma externa. Eles são sistemas de ferramentas separados, mas conectados.
Que informações são necessárias para projetar um molde de extrusão e sopro?
Forneça os desenhos de peças e fechamentos controlados, grau de resina, pesos brutos e acabados de parison, paredes e dimensões críticas, testes funcionais, meta de produção, interface da máquina, plano de cavidade, método de corte e utilidades de fábrica.
Por que o design de pinçamento é importante na moldagem por extrusão e sopro?
O pinçamento comprime e sela o material de parison quente e ajuda a definir onde a rebarba se separa. Sua geometria interage com material, espessura do parison, fechamento do molde, temperatura, alívio de rebarbas e rebarbação, por isso deve ser validada no próprio projeto.
Por que um molde de extrusão e sopro precisa de aberturas?
O ar pode ficar preso entre a forma preliminar em expansão e a cavidade. As aberturas proporcionam uma rota de fuga para que o parison possa entrar em contato com a superfície do molde e reproduzir a forma e os detalhes pretendidos.
Como os canais de resfriamento afetam o tempo do ciclo de moldagem por sopro?
Os circuitos de resfriamento removem o calor até que a peça possa ser liberada sem deformação inaceitável. A região quente mais lenta pode limitar o ciclo, portanto o layout do circuito, o fluxo, a temperatura, o material do molde e a distribuição da parede devem ser avaliados em conjunto.
Um molde de sopro existente pode caber em uma máquina diferente?
Possivelmente, mas não assuma isso. Verifique a largura do molde, altura, espessura, massa, montagem, abertura, fixação, posição do pino de sopro, utilidades, caminho de retirada, alinhamento da cabeça de roscar e controles em relação à máquina receptora.
Devo escolher um molde por sopro de alumínio ou aço?
A escolha depende do desempenho térmico, das tarefas de produção, da resina, dos requisitos de superfície e desgaste, da estratégia da pastilha, da capacidade de reparo, do prazo de entrega e do custo. Peça a classificação exata e as suposições do projeto, em vez de selecionar apenas o nome do metal.