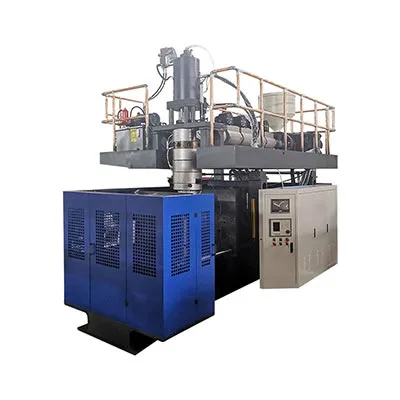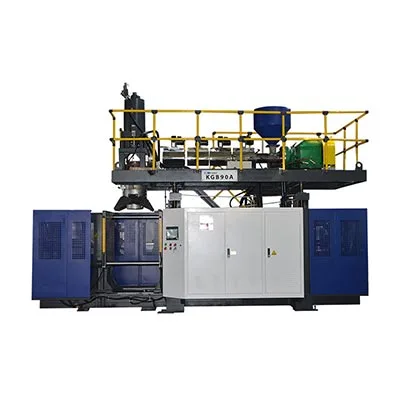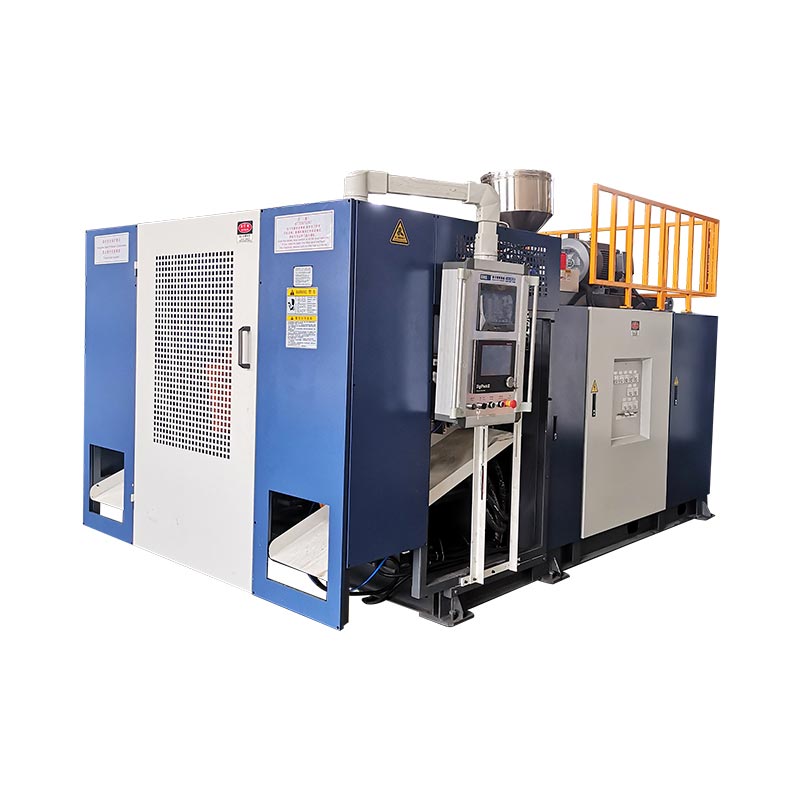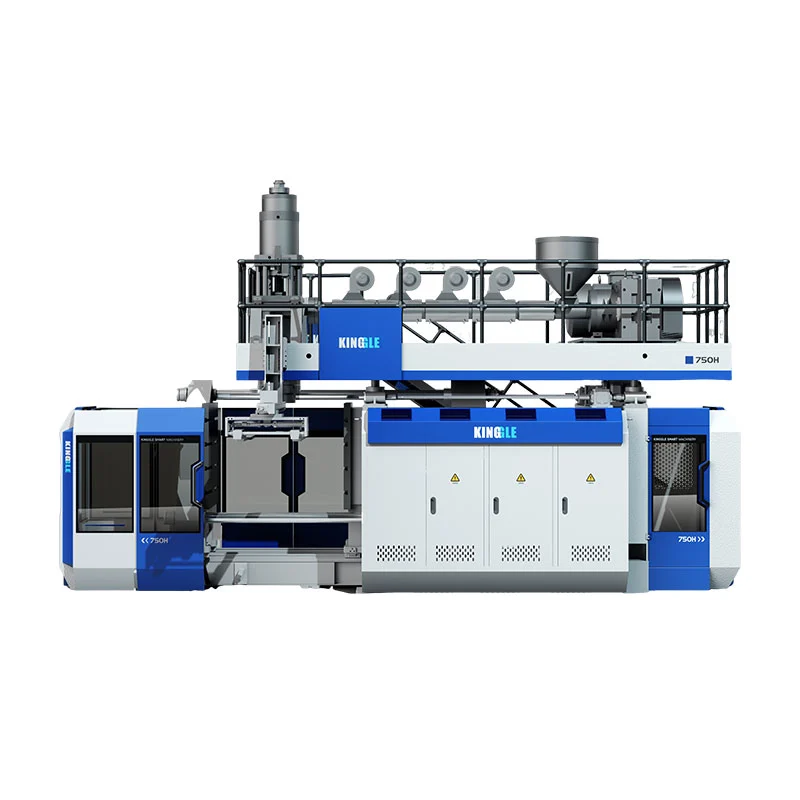

Escolha uma máquina sopradora automática pelo produto que ela deve entregar e pelas operações incluídas após a moldagem - e não pela palavra “automática” na cotação. Para moldagem por extrusão e sopro, especifique a resina, ferramentas, remoção, corte, inspeção e transferência como um sistema de produção. Recomendamos a aprovação da configuração em relação aos recipientes aceitos no ponto de descarga final, e não a um valor de ciclo de secagem do catálogo.
Uma máquina de moldagem pode executar um ciclo automático enquanto as pessoas ainda removem rebarbas, verificam garrafas ou enchem caixas. Esse pode ser o arranjo certo para uma gama de produtos pequena e em constante mudança. É um acordo errado se o cenário de investimento assumir que esses empregos desapareceram. Defina o limite antes de comparar preços.
Cinco decisões que importam antes de um pedido
- Combine o processo de moldagem com a peça antes de comparar os níveis de automação.
- Defina todas as operações de transferência e acabamento, incluindo trabalhos que permanecem manuais.
- Equilibre a taxa de moldagem com corte, inspeção e capacidade de embalagem.
- Teste a recuperação de falhas e as trocas, não apenas a produção ininterrupta.
- Compare o custo total da linha por contêiner aceito nas mesmas condições.

O que o “automático” cobre na moldagem por sopro?
“Automático” descreve como as operações são controladas. Não identifica como a peça plástica é formada. Uma máquina extrusora e sopradora automática e uma máquina sopradora de garrafas PET podem executar sequências programadas, mas precisam de diferentes arranjos de preparação de material, ferramentas e acabamento. Um comprador que procura uma máquina sopradora totalmente automática deve resolver primeiro a questão do processo.
Na moldagem por extrusão e sopro, a máquina forma um tubo fundido denominado parison. O molde captura esse tubo e o ar forma a parte oca. A moldagem por sopro e estiramento PET usa uma pré-forma que é esticada e inflada. Esses diferentes formulários iniciais explicam por que um guia de carregamento de pré-formas PET não é um guia de compra completo para uma linha de garrafas de detergente HDPE.
| Decisão | Moldagem por extrusão e sopro | Moldagem por sopro e estiramento PET |
|---|---|---|
| Formulário inicial | Forma preliminar fundida extrudada | Pré-forma PET |
| Contexto de compra comum | Garrafas HDPE, recipientes manuseados e peças ocas industriais | Garrafas de bebidas transparentes feitas de pré-formas |
| Perguntas sobre automação | Liberação de peças, remoção de flash, corte, teste e transferência | Manuseio de pré-formas, sequência de aquecimento/estiramento-sopro e transferência de garrafas |
Referência do processo:Guia da máquina de moldagem por sopro Kinggle. A geometria do produto e o grau da resina determinam a escolha final do processo.
Separe a máquina, a célula e a linha
Um ciclo automático no nível da máquina cobre a sequência de moldagem acordada. Uma célula automatizada adiciona manuseio ou acabamento definido em torno dessa máquina. Uma linha de produção conecta operações sucessivas através de um limite acordado de produto aceito. A embalagem pode estar dentro desse limite ou pode permanecer uma operação de fábrica separada.
Estas são distinções de compra úteis e não uma promessa de que todos os fornecedores utilizem a mesma terminologia. Coloque as operações reais na especificação. “Totalmente automático” sem uma lista de equipamentos deixa muito espaço para diferentes interpretações.
Preferimos uma descrição específica como “moldagem automática, retirada orientada, rebarbação e descarga testada contra vazamentos” em vez de um rótulo amplo. Diz ao comprador onde aparece o produto acabado e o que ainda precisa de atenção. O reabastecimento de materiais, a amostragem, o manuseio de sucata e as trocas de caixas também precisam de proprietários, mesmo quando a sequência normal de moldagem ocorre sem manuseio manual repetitivo.
Da mesma forma, o controle automático não é o mesmo que um acionamento totalmente elétrico. O tipo de drive, a disposição das estações, o número de funcionários e o escopo da automação são escolhas separadas. Revise cada um em relação ao trabalho, em vez de tratá-los como uma especificação premium.
Comece com a peça e o cronograma de produção
O volume nominal de uma garrafa não é suficiente para especificar a sua linha de produção. Uma garrafa redonda estreita e um recipiente de alça larga podem transportar o mesmo volume de líquido, mas precisam de moldes, ferramentas de remoção e suportes diferentes. A linha deve lidar com a forma externa real, não com um “produto de 2 L” abstrato.
Comece com o desenho da peça e a condição final esperada na alta. Registre o acabamento do braço, a abertura da alça, as dimensões do corpo, o peso alvo e os requisitos críticos de qualidade. Confirme o grau exato da resina, a embalagem de cores e a condição de reciclagem ou reafiação acordada. Esses detalhes tornam um teste proposto relevante para o trabalho pretendido.
Traduzir o plano de vendas em um requisito de fabricação
Defina os contêineres aceitos por turno juntamente com o número de turnos, tamanhos de lote e frequência de mudança. Uma taxa horária alta é menos útil se a maioria dos pedidos precisar de tiragens curtas e mudanças extensas de ferramentas. Uma célula mais lenta, mas mais fácil de mudar, pode se adequar melhor a esse mix de produção. Nenhuma conclusão pode ser alcançada apenas com base na produção máxima do catálogo.
Liste a família de produtos, não apenas o primeiro frasco de lançamento. Identifique a parte mais larga, a parte mais pesada e a parte mais difícil de segurar ou aparar. Podem ser SKUs diferentes. Em seguida, decida quais produtos devem ser executados na construção inicial e quais requerem ferramentas futuras ou equipamentos separados.
- Congelar o artigo de teste:revisão de desenho, resina, peso final e testes necessários.
- Defina a condição de entrega:aparado, inspecionado, orientado, contado ou embalado.
- Defina o cronograma:bons contêineres por turno, horário de funcionamento e alterações planejadas de SKU.
- Confira a família de ferramentas:moldes, inclinação da cabeça, acessórios de preensão, ninhos de corte e selos de teste.
- Aprove o envelope da célula:utilidades, proteção, acesso a serviços e fluxo de produtos.
A contagem de estações, saídas de matrizes e cavidades precisam de revisão separada. Duas estações não significam dois pontos de venda. Uma máquina de moldagem por sopro com múltiplas cabeças não torna todos os formatos de garrafa compatíveis com o espaçamento de saída. Um cabeçote multicamadas descreve a construção da parede, não o número de contêineres acabados por evento.
Kinggle'sguia multicabeça versus guia multicavidadeexplica essas distinções de configuração. Use essa revisão antes de corrigir o layout de automação. Uma vez estabelecida a disposição das cavidades, o equipamento de retirada e acabamento deve preservar cada posição por meio de transferência e verificações de qualidade.
A consulta mais útil inclui, portanto, um desenho, especificação de material, cronograma de produção e definição de qualidade. Para uma linha de produção de garrafas HDPE, uma solicitação de uma “máquina automática para fabricação de garrafas plásticas” sem esses insumos não pode estabelecer o escopo correto da linha.
Verifique os sistemas da máquina que definem a qualidade do produto
A automação downstream não pode reparar um parison instável, um pinçamento inadequado ou uma peça que deixa o molde mole demais para ser manuseado. O processo de moldagem deve produzir um artigo repetível antes que o sistema de transferência possa fornecer resultados repetíveis. Caso contrário, o robô se torna uma forma precisa de mover peças inconsistentes.
As partes importantes de uma máquina de moldagem por sopro incluem a extrusora, cabeçote, unidade de fixação, sistema de sopro, circuitos de resfriamento e controles. Revise sua contribuição para a parte aprovada em vez de escolher apenas pelos nomes dos componentes. Uma marca de PLC reconhecida, por exemplo, não estabelece as funções de receita fornecidas ou a comunicação downstream.
| Sistema | O que revisar | Provas a solicitar |
|---|---|---|
| Extrusão e matriz | Adequação da resina, demanda bruta de parison e equilíbrio de saída | Amostras de produção e condições materiais identificadas |
| Controle de paróquia | Distribuição nas paredes nos locais críticos da peça | Medições específicas da posição e receita salva |
| Molde e fixação | Ajuste da ferramenta, pinçamento e folga de liberação | Desenhos aprovados e inspeção de peças moldadas |
| Resfriamento e manuseio | Rigidez da peça nos pontos planejados de liberação e aderência | Teste de transferência com a peça real |
| Controles | Sequência, alarmes, escopo da receita e sinais posteriores | Demonstração de funções e lista de interfaces |
Uma referência concreta: a máquina de estação única de 2 L da Kinggle
OPágina do produto KGB2Llista uma capacidade máxima de recipiente de 2 L, uma rosca de 50 mm, capacidade de fusão de HDPE de 30 kg/h e um tamanho máximo de molde de 360 × 380 mm. Também descreve configurações de duas, três e quatro saídas para garrafas menores na faixa de 100 ml a 1 L. Esses valores ajudam a selecionar um trabalho proposto; eles não substituem uma revisão de ferramentas.
A mesma página rotula 600 PC/HR como “Saída (ciclo seco)”. Esse não é o resultado aceito de um frasco de xampu, molde e linha de acabamento identificados. Um requisito de produção precisa do material real, do tempo de resfriamento, das posições ativas e das condições de inspeção. Trate a entrada do ciclo seco como a referência de movimento publicada.
Para uma proposta de múltiplas saídas, verifique a massa bruta combinada da forma preliminar, bem como o ajuste da cavidade. O peso da garrafa acabada exclui a rebarba que a extrusora também fornece. Mais pontos de venda podem aumentar a demanda por extrusão, resfriamento e acabamento em conjunto. A contagem de funcionários por si só não pode estabelecer uma taxa de produção utilizável.
Aprovaríamos o sistema de moldagem somente depois que as medições das peças críticas e o comportamento de transferência estivessem estáveis sob as condições acordadas. Adicionar um transportador antes de resolver esses problemas leva o problema mais adiante. Para distribuição na parede, utilize oguia de programação parisonao lado do desenho do produto.
Especifique a linha de alimentação para recipientes aceitos
A especificação mais forte para automação de moldagem por sopro acompanha o produto em todas as operações. Diz o que cada módulo recebe, o que entrega e quem é o dono da conexão com o próximo módulo. Isto é mais útil do que uma longa lista de robôs, transportadores e sensores sem um limite de processo acordado.
Publicado por Kingglecapacidades de automaçãoincluem corte, inspeção e embalagem a jusante. Para um projeto de garrafa, traduza essa capacidade em um escopo definido. Rebarbação automática, corte de gargalo, teste de vazamento e embalagem são funções diferentes; nenhum deve ser assumido silenciosamente na presença de outro.
| Operação | Questão para resolver | Verificação de aceitação |
|---|---|---|
| Alimentação | Quem fornece transporte, mistura e controle de nível de material? | O material aprovado chega à tremonha sem interrupção não planejada do fornecimento. |
| Retirar | Onde a peça é presa e qual orientação sai da unidade? | Nenhuma transferência perdida ou marcação inaceitável no artigo de teste. |
| Rebarbação e corte | Quais recursos de flash e acabamento foram removidos? | As arestas, o pescoço e as aberturas da alça necessários atendem à definição da peça. |
| Inspeção e rejeição | Quais testes estão em linha e como as partes com falha são separadas? | As amostras de desafio acordadas são identificadas e roteadas corretamente. |
| Transporte e embalagem | Qual condição e disposição da garrafa deve chegar à próxima estação? | Trabalho de transferência, acumulação e contagem final à taxa acordada. |
Dê a cada limite um proprietário de integração nomeado. Se o fornecedor da máquina fornecer a retirada e outro fornecedor fornecer o testador de vazamento, alguém ainda deverá aprovar a orientação da garrafa, a altura de transferência, o espaçamento e o aperto de mão de controle. Comprar módulos aparentemente compatíveis não é o mesmo que comprar uma célula integrada.
Combine como as condições de “pronto”, “parte presente”, “ciclo completo” e de falha são representadas onde esses sinais são necessários. Identifique qual controlador inicia uma parada e qual unidade relata a falha inicial. A arquitetura exata é específica do projeto, mas a responsabilidade não pode permanecer vaga.
Verifique o fluxo de sucata separadamente da rota do produto aceito. O flash removido precisa de coleta e uma disposição acordada. A reutilização depende dos requisitos do material e do produto; uma conexão automática do moedor não permite nenhuma porcentagem de moagem. Mantenha a receita do material controlada.
Para testes de vazamento de garrafas, defina o método de teste, fixação, condição de vedação e amostras de desafio acordadas. Uma estação de teste deve fazer mais do que exibir um resultado verde. Ele precisa separar as falhas de maneira confiável e registrar as contagens, sem permitir que as peças rejeitadas retornem despercebidas ao transportador de produtos bons.
O desenho do escopo também deve mostrar acesso para manutenção e troca de molde. Use Kinggle'sguia de utilitários e layout de fábricapara coordenar energia, ar, água e espaço com todos os auxiliares incluídos.
A transferência pode limitar a produção antes que a máquina de moldagem o faça
Uma linha de produção de moldagem por sopro fornece apenas o que suas operações conectadas podem sustentar. O módulo mais rápido não pode compensar indefinidamente um aparador, testador ou estação de empacotamento mais lento. Os buffers dão tempo à linha para se recuperar de uma curta interrupção; eles não eliminam uma incompatibilidade de capacidade persistente.
Primeiro coloque todas as taxas de equipamento na mesma base. O número significa eventos de moldagem, peças brutas, peças testadas ou recipientes aceitos? Abrange apenas o funcionamento contínuo ou inclui reabastecimento e paradas normais? Compare as taxas somente depois que essas definições corresponderem.
Um exemplo prático com uma base de produção explicitamente assumida
Considere uma linha proposta que libera 480 contêineres por hora após moldagem e corte. Suponha que seu testador de vazamento de uma posição exija 8 segundos para a sequência completa de carga, teste, decisão e descarga. Sua capacidade ideal é de 3.600 ÷ 8 = 450 contêineres por hora. Estas são suposições de planejamento, não um resultado medido da máquina Kinggle.
Taxa de entrada: 480/h · Capacidade ideal do testador: 450/h · Acumulação: 30/h
Mesmo sem nenhuma parada do testador, as peças recebidas excedem sua capacidade em 30 contêineres por hora. Um buffer com 15 posições utilizáveis preencheria 15 ÷ 30 = 0,5 hora ou 30 minutos. Iniciar a linha com um transportador vazio pode fazer com que uma breve demonstração pareça satisfatória. O desequilíbrio ainda existe.
Agora considere uma parada completa do testador. Na taxa de entrada assumida de 480/h, as peças chegam a 8 por minuto. As mesmas 15 posições livres fornecem apenas 15 ÷ 8 = 1,875 minutos, cerca de 113 segundos, antes que o buffer fique cheio. A taxa de acumulação durante uma desaceleração e durante uma parada completa são diferentes.
Esses cálculos só são úteis se as posições forem genuinamente utilizáveis. Uma garrafa que tomba, toca uma proteção ou não consegue preservar a orientação necessária não cria uma posição de buffer válida. Os controlos também necessitam de uma resposta acordada antes de o limite de acumulação seguro ser atingido.
Verifique a geometria e também a velocidade
As ferramentas e transportadores de retirada devem manusear a peça em sua condição real de liberação. Identifique um local de aderência repetível. Verifique se o pescoço, o corpo ou o flash fornecem esse local e se o corte o remove antes da próxima transferência. Um recurso disponível na primeira coleta pode não existir na segunda.
Resolveríamos essa cadeia de dados antes de aumentar a velocidade da máquina. Uma linha que transfere a uma taxa razoável e se recupera de forma previsível é um ativo de produção melhor do que aquela que precisa de repetidos reposicionamentos manuais. A solução preferida pode ser ferramentas revisadas, uma sequência de transferência diferente ou capacidade adicional a jusante – e não um ciclo de moldagem mais rápido.
Finalmente, conte os contêineres aceitos após o ponto de inspeção acordado. Mantenha contagens brutas a montante para diagnóstico, mas não as utilize como valor de envio-produção. Kinggle'sguia de aceitação de fábricaexplica por que a identidade do produto, os limites de contagem e o tempo de observação pertencem ao mesmo registro.
Prove que a linha pode se recuperar e mudar de produto
Um funcionamento automático suave prova apenas um estado operacional. A produção também inclui reabastecimento, transferências com falha, peças rejeitadas, transportadores bloqueados e alterações de produtos. Esses eventos merecem um lugar no plano de aceitação porque a resposta determina se a célula retorna à produção controlada.
Do lado da fábrica, colocaríamos a recuperação de falhas à frente de uma demonstração sofisticada. Se uma garrafa perde a coleta, a próxima questão não é com que rapidez alguém pode devolvê-la. As questões são o que detectou a falha, qual movimento parou e como a célula confirma um estado conhecido antes de reiniciar. A correção manual repetida é um sintoma a ser investigado, e não uma operação automática normal.
Quando uma garrafa de parede fina tomba após ser liberada, verificamos a aderência e a condição do suporte antes de alterar diversas configurações do processo. Revise a rigidez da peça na transferência, os pontos de contato do acessório e a sequência de movimento. Em seguida, experimente uma correção controlada e inspecione a peça novamente. Mais pressão de aperto pode criar um defeito diferente em vez de consertar o primeiro.
A mesma disciplina se aplica quando o vazamento rejeita o aumento. Preservar as amostras afetadas e identificar a posição e a hora. Verifique a vedação de teste e a condição do acessório ao longo do pescoço moldado e da pinça. Uma conexão de teste com vazamento e um recipiente com vazamento exigem correções diferentes. Alterar a receita de moldagem sem separar essas causas pode desperdiçar tempo e ocultar a falha.
Defina a recuperação antes que a falha ocorra
- Registre a falha inicial, o módulo afetado e a posição do produto.
- Leve a célula ao estado definido pelo projeto de controle e segurança aprovado.
- Solicite que pessoal autorizado resolva a falha de acordo com o procedimento prescrito de isolamento e acesso.
- Reconcilie as peças nas posições de transferência, inspeção e rejeição antes de reiniciar.
- Retome a sequência de recuperação acordada e, em seguida, verifique as verificações necessárias do produto.
Estas são etapas de planejamento, não permissão para entrar em equipamentos protegidos ou contornar um intertravamento. A célula integrada necessita de uma avaliação de riscos que abranja as interações dos módulos e as intervenções previsíveis.ISO 12100:2010estabelece princípios gerais para a avaliação e redução de riscos de máquinas; o projeto também deve identificar os requisitos aplicáveis específicos da máquina e de destino.
Uma receita salva não é necessariamente uma mudança completa
Uma receita pode recordar temperaturas e movimentos de moldagem enquanto o selecionador, o ninho de corte e o testador permanecem ajustados manualmente. Pergunte quais posições estão armazenadas, quais são motorizadas e quais exigem uma troca física de ferramentas. Technédocumentação de automação de processosfornece um exemplo do setor de configurações vinculadas ao formato para posições de selecionador, rebarbação e testador de vazamento. Isso ilustra o escopo a ser especificado; ele não estabelece essas funções em todas as máquinas.
Defina o tempo de mudança da parte final aceita de um formato para a primeira parte aceita do próximo, de acordo com o método acordado. Registre o trabalho de ferramental, ajustes, transição de material e liberação de qualidade separadamente. Isso expõe o que uma recuperação mais rápida da receita realmente economiza e o que permanece uma tarefa mecânica ou de processo.
Compare o custo por contêiner aceito, não por rótulos de automação
Uma comparação entre máquinas sopradoras semiautomáticas e totalmente automáticas deve começar com o mesmo produto e cronograma de produção. Caso contrário, a cotação mais barata pode simplesmente excluir o manuseio, teste ou embalagem que a outra cotação inclui. Compare limites de entrega iguais antes de comparar os totais dos equipamentos.
A automação é mais defensável quando remove uma restrição repetitiva definida. Isso pode ser remoção manual de rebarbas, transferência inconsistente, uma difícil transferência de inspeção ou uma operação de embalagem que não consegue acompanhar o ritmo. Comprar mais automação sem identificar a restrição pode adicionar trabalho de manutenção e mudança sem melhorar o resultado aceito.
Mantenha o limite de custo tão amplo quanto o limite de produção
Custo por contêiner aceito = custo total dentro do limite de produção acordado ÷ contêineres aceitos entregues dentro desse limite
O numerador deve incluir os custos relevantes para a comparação: material, mão de obra, utilidades, ferramentas, manutenção e o capital selecionado ou tratamento indireto. Use o mesmo método contábil para ambas as opções. Um robô downstream não é gratuito porque seu custo está fora da cotação da máquina de moldagem.
Liste as tarefas humanas recorrentes. Alguém ainda pode reabastecer material, mover sucata, coletar amostras de peças, substituir caixas, manter ferramentas e responder a alarmes. Estime a carga de trabalho em um turno normal, não apenas enquanto a sequência automática é executada. Decida se um operador pode atender com segurança mais de uma célula sem atrasos nas verificações ou recuperação.
Utilizar energia elétrica em kWh para o período de observação e aceitar contêineres desse mesmo período. A potência em kW é uma quantidade diferente. Inclua os auxiliares acordados ao comparar uma linha completa, principalmente se houver troca de compressor, chiller ou moedor entre as propostas. Oguia de requisitos de utilidadeexplica por que a potência conectada e a demanda operacional também devem permanecer separadas.
Para alterações frequentes de formato, examine os acessórios e ferramentas sobressalentes necessários para cada SKU. Um preço inicial mais baixo da célula pode ser compensado por trocas difíceis ou peças de formato extra. Por outro lado, um sistema de transferência sofisticado pode ser desnecessário para um produto de baixo volume com uma rota de acabamento manual prática.
Recomendamos classificar as propostas de acordo com a restrição de produção que elas removem, os resultados aceitos que podem verificar e o trabalho recorrente que deixam para trás. Uma célula mais automatizada ganha seu lugar quando esses benefícios se ajustam ao cronograma real da fábrica. “Não tripulado” não é um argumento financeiro suficiente.
Peça casos sensíveis em vez de uma reivindicação de reembolso universal. Compare a demanda esperada, menor utilização e mudanças mais frequentes usando os custos do próprio comprador. Isso torna a decisão de investimento útil mesmo quando os volumes de vendas ou o mix de produtos mudam.
Aprove a configuração antes de fazer o pedido
Transforme o conceito selecionado em uma lista de equipamentos acordada, layout de células e protocolo de aceitação antes do pedido de compra. A ambigüidade mais cara geralmente não é a falta de um sensor. É uma fronteira que cada parte pensava pertencer a outra pessoa.
Para um projeto de garrafa compacta, oPlataforma de estação única de 2 Loferece um ponto de partida concreto. Seu envelope de molde publicado e opções de múltiplas saídas para frascos menores permitem uma revisão inicial do ajuste. O desenho real, a resina, a disposição da cabeça e o escopo posterior determinam a construção proposta. Não escolha essa configuração apenas pelo volume.
Faça o teste responder a perguntas de compra
O ensaio deve utilizar a definição de produto acordada e incluir as operações que apoiam o resultado cotado. Se o teste de vazamento ou corte fizer parte do limite de entrega, demonstre isso com a célula em vez de apresentar um ciclo independente não relacionado. Preservar a identidade da amostra onde múltiplas posições possam esconder uma saída ou cavidade fraca.
O registro de aceitação deve conectar cada reivindicação a um método, limite e resultado observado. Uma palavra como “aprovado” sem a condição subjacente não pode orientar o comissionamento na fábrica do comprador. OGuia Kinggle FATfornece uma estrutura mais completa para essas evidências.
- Construir identidade:máquina, ferramental, versão de controle e módulos incluídos.
- Condições de teste:produto, resina, posições ativas e condições de utilidade.
- Qualidade:medições críticas, testes funcionais e motivos de rejeição.
- Desempenho da linha:contagem aceita, período de observação, paradas e intervenções.
- Recuperação:cenários de falha acordados e a sequência de reinicialização demonstrada.
- Entregar:desenhos, manuais, informações sobre ferramentas, backups e itens em aberto.
Separe a aceitação da fábrica da aceitação do local onde os serviços da fábrica ou equipamentos de terceiros não possam ser reproduzidos antes do envio. Identifique as verificações restantes com antecedência e atribua responsabilidades. Um teste de fábrica não deve alegar silenciosamente a verificação de condições que não incluiu.
O treinamento deve abranger a operação normal e os trabalhos que a automação deixa para trás. Os operadores precisam reconhecer uma transferência com falha, interpretar o alarme inicial e seguir o método de recuperação aprovado. A manutenção precisa dos desenhos, das informações sobre peças de desgaste e do acesso necessário para dar suporte à célula.
Discuta uma configuração de moldagem por extrusão e sopro automática com Kinggle.Envie o desenho do contêiner, o grau de resina, o peso final, os testes necessários, o cronograma de produção e as operações downstream planejadas através dopágina de consulta do projeto.
Contato:vendas@kinggle.com · +86-574-87103665. Um produto definido e um limite de linha tornam a revisão da configuração mais útil do que apenas uma solicitação de preço da máquina.
Perguntas frequentes
Uma máquina sopradora automática é o mesmo que uma linha de produção completa?
Não. Uma máquina automática pode controlar os movimentos de moldagem enquanto a remoção, corte, inspeção ou embalagem do produto permanecem separados. Uma linha de produção completa define a transferência, os controles e os limites de qualidade entre essas operações. Solicite uma lista de equipamentos e layout que identifique cada módulo incluído, tarefa manual e serviço excluído. A especificação de compra, e não a palavra automático, determina o que chegará.
Uma máquina sopradora totalmente automática ainda precisa de operadores?
Sim. O reabastecimento de materiais, amostragem de qualidade, troca de ferramentas, manutenção e recuperação de falhas ainda precisam de responsabilidades atribuídas. A automação pode eliminar o manuseio repetitivo sem remover todas as tarefas de produção. Planeje a equipe em torno do turno completo e do layout real do serviço, incluindo embalagem e manuseio de sucata. Não obtenha uma estimativa de mão-de-obra a partir de uma breve demonstração em que o pessoal de apoio permanece fora do enquadramento da câmara.
A rebarbação automática, o teste de vazamento de garrafas e a embalagem estão incluídos como padrão?
Não presuma que sim. A cotação deve identificar cada operação, o equipamento fornecido, ferramentas específicas do produto, método de teste e rota de rejeição. Uma unidade de retirada não é um testador de vazamento e um transportador automático não é um sistema de embalagem automático. Para cada módulo cotado, pergunte qual condição inacabada ele recebe e qual condição aceita ele entrega.
Uma máquina de moldagem por extrusão e sopro existente pode ser automatizada?
Possivelmente, mas a viabilidade depende do sistema de controle existente, proteção, espaço disponível, abertura do molde, liberação do produto e arranjo de transferência. A peça também deve se adequar aos dispositivos de fixação, recorte e inspeção propostos. Revise a célula completa antes de comprar um robô ou transportador separadamente. Uma modernização deve incluir uma responsabilidade de integração definida, uma avaliação de risco atualizada e um teste de produção acordado.
Como os compradores devem verificar a saída de uma linha automática?
Contar os recipientes aceitos no ponto de descarga final acordado durante um período de observação definido. Identifique a resina, o produto, o molde, as posições ativas, as utilidades e as operações downstream incluídas. Mantenha rejeições, paradas e intervenções manuais em registro. Relate a produção bruta de moldagem separadamente da produção de linha aceita. Um valor de ciclo de secagem de catálogo não substitui este teste de produção.