Blogs

Blogs

Notícias da indústria

Máquina de moldagem por sopro com acumulador KGB110A 160L: Configure-a a partir do produto de trás para frente23 2026-09

Máquina de moldagem por sopro com acumulador KGB110A 160L: Configure-a a partir do produto de trás para frente

Configure o KGB110A a partir de uma amostra de produto medida, não apenas do nome 160L. Registre a geometria da peça, peso líquido, mapa de parede, resina, acabamento e meta de produção. Em seguida, use essas informações para verificar o envelope do molde, a demanda bruta de parison, a recuperação da extrusão, os requisitos de fixação e as utilidades da fábrica.
Máquina de moldagem por sopro com acumulador KGB100B 120L: ela caberá na sua peça?23 2026-09

Máquina de moldagem por sopro com acumulador KGB100B 120L: ela caberá na sua peça?

O KGB100B é candidato a grandes produtos ocos somente quando a peça, o molde, a forma bruta e a fábrica atendem aos limites publicados. Kinggle lista uma capacidade máxima de recipiente de 120 L, um tamanho máximo de molde de 920 x 1200 mm, uma referência de acumulador de 12(20) L e uma referência de peso de acumulador de PE de 9(15) kg. Esses números iniciam a revisão de engenharia, mas um desenho do produto e um plano de teste devem decidir a escolha final.
KGB80A vs KGB80AP: Qual máquina sopradora com acumulador 30L se adapta ao seu produto?16 2026-09

KGB80A vs KGB80AP: Qual máquina sopradora com acumulador 30L se adapta ao seu produto?

Escolha entre KGB80A e KGB80AP de acordo com o número de fluxos de material que seu produto requer. A tabela KGB80A publicada pela Kinggle lista um parafuso de 80 mm, enquanto a tabela KGB80AP lista dois parafusos de 70 mm e descreve a produção de camada dupla ou de duas cores. Suas referências publicadas de envelope de molde, braçadeira, acumulador e utilidade são as mesmas, portanto, uma decisão válida ainda precisa da peça real, do molde, do plano de resina e dos critérios de teste.
KGB90A vs KGB90AP: Escolhendo uma Máquina Sopradora com Acumulador 60L16 2026-09

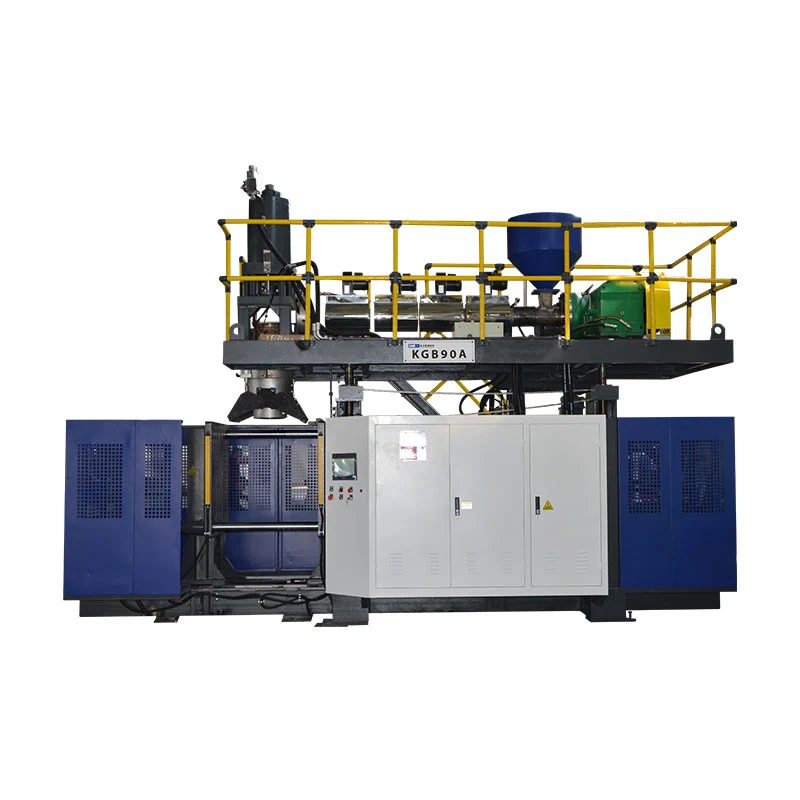
KGB90A vs KGB90AP: Escolhendo uma Máquina Sopradora com Acumulador 60L

Escolha o Kinggle KGB90A quando o produto aprovado puder usar o layout de extrusora única publicado e não exigir os dois fluxos de fusão do KGB90AP, após a definição de seus testes de material, produção e produto. Escolha o KGB90AP quando a especificação do produto realmente exigir extrusão de camada dupla ou de duas cores, porque a página do produto atual lista dois parafusos de 70 mm e os dois fluxos de material devem ser inspecionados separadamente. Antes de qualquer escolha, confirme o envelope do molde, a massa bruta da forma preliminar, a resina, a estrutura da parede, a produção aceita e as utilidades de fábrica em relação à peça acabada, em vez de confiar apenas na etiqueta de capacidade de 60L.
Consumo de energia da máquina de moldagem por sopro e extrusão: Medir kWh por peça aceita16 2026-09

Consumo de energia da máquina de moldagem por sopro e extrusão: Medir kWh por peça aceita

A métrica de energia mais útil para moldagem por sopro não é a potência instalada ou uma leitura momentânea de kW, porque nenhuma delas mostra quanta produção vendável veio da energia consumida sob condições de produção estáveis ​​e especificadas. Use a eletricidade medida durante uma janela de produção estável, divida-a pela produção aceita da mesma janela cronometrada e registre o limite, as posições dos medidores, o produto, o molde, a resina, o ciclo e as regras de qualidade. Para uma visão completa do custo operacional, meça primeiro a máquina de moldagem por sopro e, em seguida, adicione ar comprimido alocado, resfriamento, manuseio de materiais, manuseio de sucata e cargas a jusante quando elas estiverem fora do medidor principal da máquina, sem contar a mesma energia duas vezes.
Otimização do tempo do ciclo de moldagem por sopro: meça a etapa limite11 2026-09

Otimização do tempo do ciclo de moldagem por sopro: meça a etapa limite

O tempo do ciclo de moldagem por sopro deve ser reduzido somente depois que a equipe medir onde o ciclo atual está sendo consumido e confirmar que a peça aceita ainda atende às suas especificações. O resfriamento geralmente ocupa o maior bloco, mas a entrega do parison, o movimento do grampo, o sopro, a exaustão, a retirada e a espera posterior também podem definir o ritmo. Construa uma linha de base estável, nomeie uma restrição evidenciada, altere apenas a variável que a controla e, em seguida, compare a saída aceita, a distribuição da parede, as dimensões, o formato pós-ejeção, os testes funcionais necessários e os defeitos antes de manter o ciclo mais curto, com o produto, a resina, o molde, a condição de utilidade e a revisão final da receita registrada para que outro turno possa repetir o resultado.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade
RejeitarAceitar