
Resposta rápida
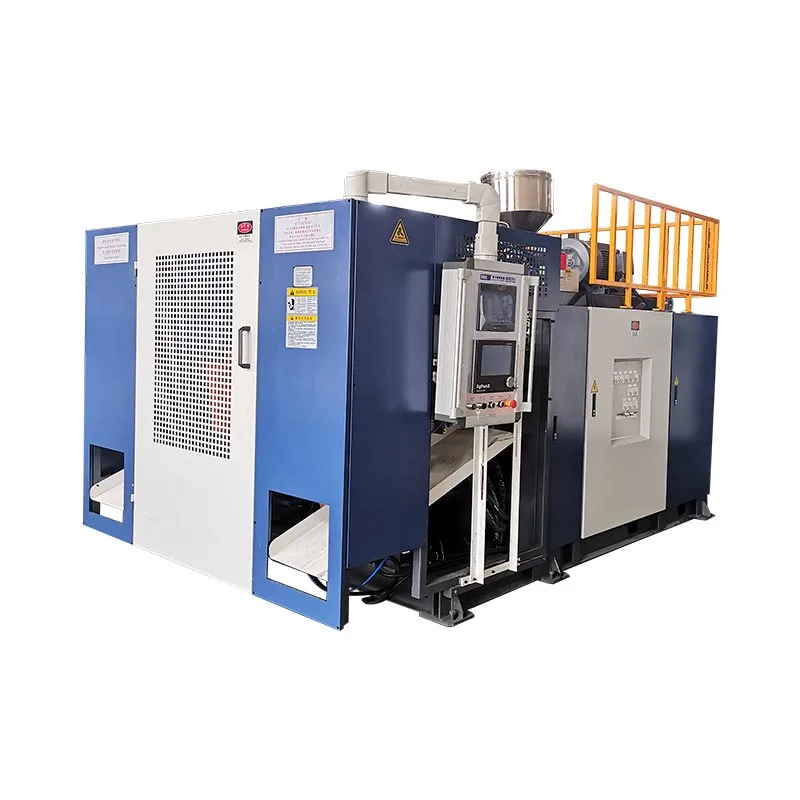
Ummáquina de moldagem por sopro acumuladorarmazena plástico derretido em um cilindro atrás da cabeça de rosca e o empurra para fora como um grande parison - construído para peças pesadas como tambores, tanques IBC e qualquer coisa acima de 30 litros. UMmáquina de moldagem por sopro contínuomantém o fluxo do parison sem parar e é adequado para produtos menores e de alto volume, como garrafas e galões de até cerca de 15 litros. O verdadeiro fator decisivo é a queda do parison. No nosso andar, as máquinas de transporte contínuo cobrem cerca de 0,1–15 L; a série de acumuladores (como o KGB80A) opera em tanques IBC de 30 L a 1000 L.

As pessoas nos perguntam constantemente: "Preciso de uma máquina acumuladora ou uma máquina contínua dará conta do recado?" Parece uma pequena pergunta. Não é. Escolha errado e você pagará a mais por uma máquina que está ociosa com a maior parte de sua capacidade ou comprará algo que fisicamente não consegue produzir a peça que você vende. Ambos acontecem. Vimos os dois entrarem pela nossa porta.
Então aqui está a versão honesta, da mesma forma que explicaríamos a um cliente no chão de fábrica. Sem brincadeiras, apenas como as duas máquinas realmente se comportam e onde cada uma ganha seu sustento.
A verdadeira diferença é como a parison é feita
Ambas as famílias de máquinas realizam moldagem por extrusão e sopro. Ambos derretem o plástico, formam um tubo oco chamado parison, prendem um molde em torno dele e inflam-no com ar contra as paredes do molde. Essa parte é a mesma. A diferença está em um só lugar: omorrer cabeçae como ele fornece a comparação.
Extrusão contínua, em termos simples
A extrusora funciona sem parar. O plástico flui pela cabeça da matriz e sai pela parte inferior como uma forma contínua, pendurado como pasta de dente espremida em um tubo que nunca para. Como a forma preliminar continua chegando, os moldes precisam se mover - eles entram, prendem e saem enquanto a próxima forma já está se formando. É por isso que você os verá vendidos como máquinas de estação única e de estação dupla. Uma estação dupla significa simplesmente duas estações de molde compartilhando uma cabeça de matriz, de modo que um lado sopra enquanto o outro ejeta. Mais rendimento da mesma extrusora.
Essa configuração é rápida e econômica para peças pequenas. NossoMáquina de estação dupla 2Lpesa cerca de 4,5 toneladas; oEstação dupla 5Lcerca de 5,2 toneladas. Compacto, de ciclo rápido e feliz em funcionar o dia todo com garrafas.
A cabeça do acumulador, em termos simples
Agora inverta a lógica. Em vez de deixar o plástico escorrer continuamente, uma máquina acumuladora coleta o fundido em um cilindro de armazenamento localizado atrás da matriz - a própria literatura do produto da Kinggle o chama de "série de cabeçotes de matriz do cilindro de armazenamento". O derretimento aumenta. Em seguida, um aríete expulsa toda a carga com um único empurrão, formando um grande parison em alguns segundos antes que a gravidade tenha a chance de arruiná-lo.
Essa velocidade é o ponto principal, e é por isso que cada contêiner grande em nossa linha — 30 L, 60 L, 120 L, 160 L, 250 L, até oMáquina tanque IBC de 1000 litros— usa uma cabeça acumuladora. Você fisicamente não pode fazer essas peças de outra maneira e manter as paredes uniformes.
Por que a queda de parison é o fator que realmente decide isso
Aqui está o que a maioria das folhas de especificações ignora. Um parison é plástico derretido, e o plástico derretido fica pendurado sob seu próprio peso. Para uma garrafa pequena, a forma preliminar é curta e leve, então não importa – ela está no molde antes que algo dê errado. Mas faça essa comparação grande e pesada e a física assumirá o controle. A parte superior, que sustenta tudo abaixo dela, estica e afina. No momento em que o molde fecha, você tem uma peça muito fina no ombro e muito grossa na base. Fraco onde precisa ser forte.
Esse alongamento é a queda parcial, e vencê-lo é a razão pela qual a cabeça do acumulador existe. Ao armazenar o tiro e dispará-lo rapidamente, o acumulador coloca uma grande forma no molde antes que ele tenha tempo de cair. Uma matriz contínua simplesmente não consegue empurrar tanto plástico tão rapidamente - a forma preliminar ficaria pendurada ali, flácida, enquanto a extrusora lentamente alcançava.
Portanto, a pergunta “acumulador ou contínuo?” é realmente a pergunta "meu parison é pesado o suficiente para ceder antes que o molde feche?" Responda isso e o tipo de máquina responderá sozinho.
Lado a lado: uma visão geral dos dois tipos de máquinas
| Extrusão contínua | Cabeça do acumulador | |
|---|---|---|
| Como a parison se forma | Flui continuamente; moldes vão para dentro para pegá-lo | Armazenado em um cilindro e depois empurrado para fora como um tiro rápido |
| Melhor tamanho de contêiner | ~0,1 L a 15 L | ~30 L a 1000 L e além |
| Saída típica | Alta frequência de disparos, muitas peças pequenas por hora | Menos disparos por hora, grande parte de cada disparo |
| Modelos Kinggle | Estação simples e dupla de 2 L / 5 L / 15 L | KGB80A 30 L, 60 L, 120 L, 160 L, 250 L, 1000 L IBC |
| Produtos mais adequados | Garrafas, embalagens de produtos químicos diários, pequenos galões | Tambores químicos, tanques IBC, tanques de água, grandes peças automotivas, caixas de ferramentas |
| Cuidado com | Não é possível formar peças grandes antes que elas cedam | Lento e com muita energia se você usar apenas peças pequenas |
Combinando a máquina com o produto que você realmente fabrica
Esqueça os adjetivos do folheto por um segundo. A única coisa que importa é o que você está produzindo e quantos deles.
Onde uma máquina contínua vence
Se o seu pão com manteiga são garrafas e recipientes de até 15 litros - garrafas de água, garrafas de óleo, embalagens de detergentes e produtos químicos diários, pequenos galões - ummáquina de moldagem por sopro contínuoé quase sempre a decisão certa. Os ciclos são rápidos, a pegada é menor e a conta de energia por garrafa é baixa. Execute um cabeçote de matriz múltipla (oferecemos configurações de 2, 3 ou 4 cavidades em vários modelos) e você multiplicará a produção sem comprar uma segunda máquina. Para embalagens pequenas de grande volume, nada que um acumulador faça justifica seu custo aqui.
Onde uma cabeça acumuladora é a única opção real
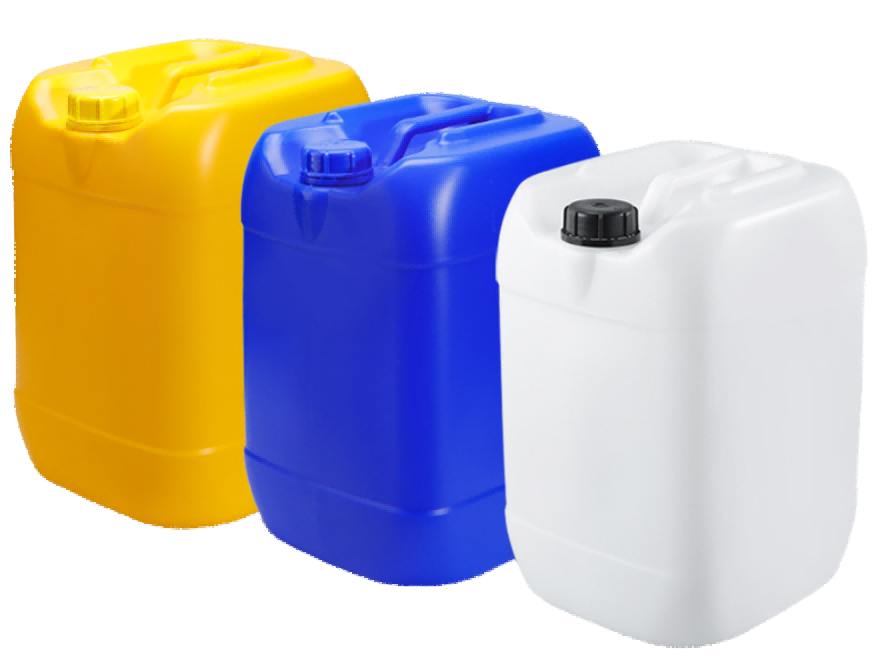
Cruze partes grandes, pesadas ou estruturais e a conversa termina rapidamente – você precisa de umacumular máquina de moldagem por sopro. Faça um trabalho real que executamos no KGB80A: um tambor químico de 30 L, peso final de 1,5–1,7 kg, soprado em HDPE com uma parede de 2,5–3 mm. Essa é uma comparação pesada. Uma matriz contínua faria com que ela cedesse antes mesmo de o molde fechar. O cliente precisava de tambores que sobrevivessem ao empilhamento, transporte e armazenamento sem rachaduras, e até mesmo a espessura da parede não é negociável para isso. Máquina com cabeçote de armazenamento, sempre.
A mesma história aumenta: tambores de 250 L, tanques de água IBC de 1.000 L, grandes dutos automotivos, barreiras rodoviárias, caiaques, grandes maletas de ferramentas. Todo território acumulador. Se a peça for grande ou precisar suportar carga, você está escolhendo entre máquinas acumuladoras, não decidindo se vai usar uma.
Como ler uma folha de especificações de um acumulador (usando um KGB80A real como exemplo)
As tabelas de especificações parecem intimidantes, mas quatro ou cinco números determinam a maior parte da decisão. Vamos decodificar os do nossoMáquina acumuladora 30L, porque os números reais superam os genéricos.
- Força de aperto — 215 kN.Isso deve ser maior que a pressão de sopro vezes a área projetada da sua peça, ou o molde se abre sob pressão e você obtém brilho ao longo da costura. É o primeiro número a ser comparado com a peça que você deseja fazer, e não uma reflexão tardia.
- Capacidade do acumulador — 5 L.Isso define o tamanho do tiro que a cabeça pode armazenar e disparar. É o limite máximo para o tamanho do esboço - e, portanto, do tamanho da peça - que a máquina pode formar de uma só vez.
- Produção (ciclo seco) — 650 pc/h.Leia isso como um teto teórico, não como uma promessa. "Ciclo de secagem" significa que a máquina funciona vazia. A produção real com resfriamento, manuseio e corte é menor, e isso é normal – qualquer pessoa que cita números do ciclo de secagem como taxas de produção está arredondando a seu favor.
- Parafuso 80 mm, L/D 24, fusão 120–140 kg/h HDPE.A geometria do parafuso define a quantidade de massa fundida que você pode empurrar. Uma relação comprimento/diâmetro de 24:1 é uma solução versátil e sensata para HDPE – mistura e fusão suficientes sem cozinhar demais a resina.
- Consumo médio de energia — 27–37 kW.Um número genuíno e útil para cálculo de custos. Máquinas acumuladoras maiores puxam mais; os contínuos menores puxam menos. Pense sempre na energia por peça acabada e não por hora.
- Controlador de espessura MOOG 100.Esta é a programação da espessura da parede e, em peças grandes, é a diferença entre aprovação e sucata. Ele varia a folga da matriz à medida que o parison se forma, colocando o plástico onde a peça precisa dele e aparando-o onde não precisa - combatendo diretamente o problema de curvatura anterior.
Cinco erros que observamos os compradores cometerem
Depois de muitas dessas conversas, os mesmos erros surgem repetidamente. Evite problemas:
- Comprar continuamente para economizar dinheiro e depois descobrir que não dá certo.A máquina mais barata não é uma pechincha se o seu tanque de 60 L sair com um ombro fino como papel. Combine a máquina com a peça primeiro e depois o preço.
- Superdimensionar um acumulador para garrafas pequenas.Uma grande máquina com cabeçote de armazenamento operando garrafas de 1 L é lenta e queima energia desnecessária. Esse é um trabalho contínuo.
- Ignorando a força de fixação versus a área projetada.É a causa mais comum de flash na linha de partição e é totalmente previsível antes mesmo de você comprar.
- Ignorando o controle de espessura da parede em peças grandes.Em qualquer coisa pesada, um controlador de espessura não é um luxo. Sem ele, o sag vence.
- Lendo a saída do ciclo seco como saída real.Planeje sua capacidade com taxas realistas, e não com o máximo de máquinas vazias, ou suas datas de entrega serão adiadas.
Se você está comparando isso inteiramente com outras opções de processo, nosso artigo sobre odiferença entre moldagem por sopro e moldagem por injeçãoé um bom companheiro de leitura, e orequisitos técnicos e guia de tolerânciavai mais fundo no que "espessura uniforme da parede" realmente significa em números.
Perguntas frequentes
Qual é a principal diferença entre um acumulador e uma sopradora contínua?
Uma máquina contínua extrusa o parison sem parar, e os moldes se movem para pegá-lo – o que é adequado para peças pequenas e de alto volume. Uma máquina acumuladora coleta o material fundido em um cilindro de armazenamento atrás da cabeça de roscar e, em seguida, empurra todo o material de uma só vez, que é o que as peças grandes e pesadas precisam. A divisão é a cabeça da matriz, não a extrusora.
Qual tamanho de contêiner precisa de um cabeçote acumulador?
Não existe uma linha rígida única, mas como regra geral, uma vez que uma peça passa de cerca de 20 a 30 litros ou fica pesada o suficiente para que uma forma suspensa estique e afine antes que o molde feche, você precisa de uma cabeça acumuladora. Nossas máquinas de transporte contínuo cobrem aproximadamente 0,1 a 15 litros; nossa série de acumuladores vai de tanques IBC de 30 litros a 1.000 litros.
Uma máquina pode fabricar tambores grandes e garrafas pequenas?
Não está bem. Uma máquina dimensionada para tambores de 250 litros é lenta e consome muita energia em garrafas pequenas, e uma máquina pequena e contínua simplesmente não consegue formar uma grande forma antes de afundar. A maioria das fábricas utiliza a ferramenta certa para cada trabalho, em vez de forçar uma máquina para cobrir ambas as extremidades.
Uma máquina acumuladora consome mais energia do que uma máquina contínua?
Por máquina, geralmente sim, porque ela move mais plástico e fixa moldes maiores – nossa KGB80A de 30 litros tem em média 27 a 37 kW, e modelos maiores consomem mais. Mas por parte pode ser eficiente, já que uma dose produz um recipiente grande. Julgue a energia por peça acabada, não por hora.
Como leio a força de fixação ao comparar máquinas de moldagem por sopro?
A força de fixação deve ser maior que a pressão de sopro multiplicada pela área projetada da peça, ou o molde abre ligeiramente sob pressão e você obtém rebarbas ao longo da linha de partição. O KGB80A fornece 215 kN para peças de até 30 litros. Se você for cotado como uma máquina com menos força de fixação do que a sua peça precisa, a economia de preço não vale a pena.
Não tem certeza de qual máquina se adapta à sua peça?
Envie-nos o contêiner – volume, material, espessura da parede e quantos você precisa por hora – e nossos engenheiros lhe dirão diretamente se é um trabalho contínuo ou acumulador e qual modelo se adapta. Construímos máquinas sopradoras desde 2002, com 15 engenheiros na equipe.
Obtenha uma recomendação de máquina →Uma última coisa. Os dois tipos de máquinas não são concorrentes – são ferramentas diferentes para trabalhos diferentes, e muitas fábricas operam ambos: linhas contínuas para o trabalho com garrafas, um ou dois acumuladores para os produtos grandes. Depois de definir a decisão em torno do peso nominal e da peça que você realmente vende, o resto se encaixa. Navegue na íntegragama de máquinas de moldagem por soprose você quiser ver onde seu produto chega.